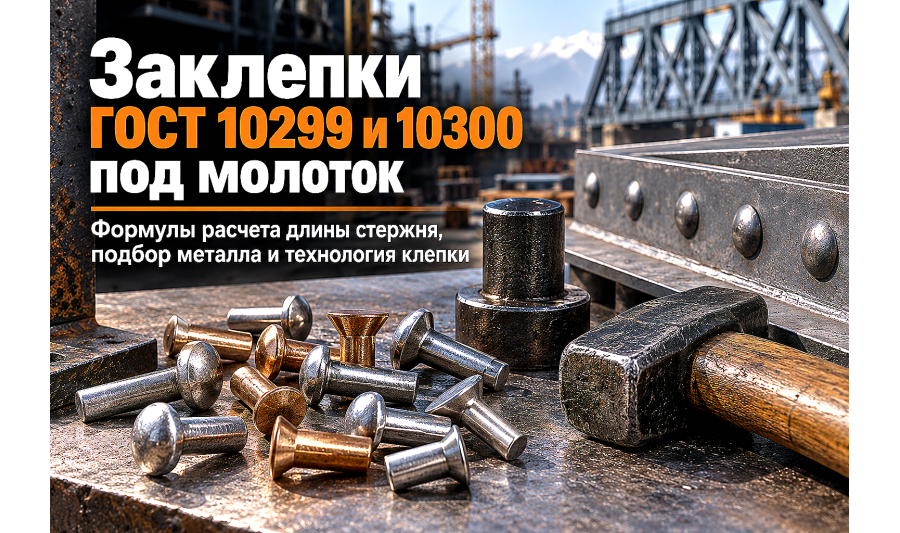
Заклепки цельнометаллические под молоток ГОСТ 10299-80 и ГОСТ 10300-80: выбор металла, расчет длины стержня и правила клепки
Цельнометаллические заклепки под молоток обеспечивают неразъемное вибростойкое соединение в тяжелонагруженных конструкциях, резервуарах, судостроении и авиастроении, где вытяжные аналоги не справляются со срезом.Разбираем стандарты ГОСТ 10299-80 и ГОСТ 10300-8...
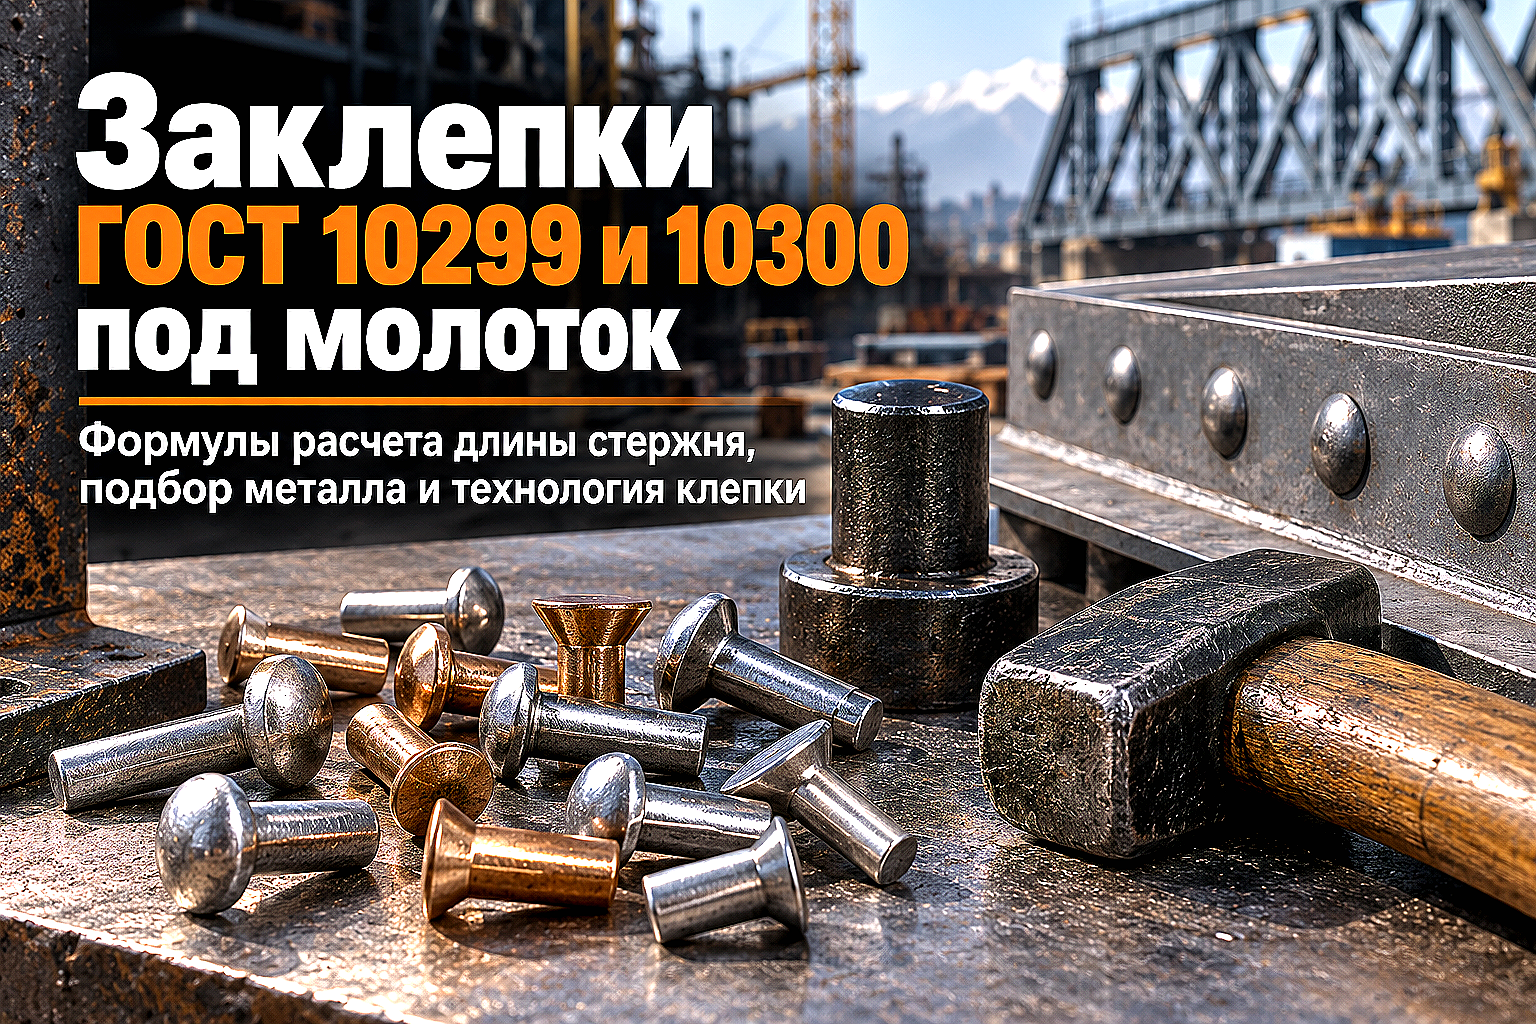
В эпоху широкого распространения вытяжного и резьбового крепежа классическая горячая и холодная клепка цельнометаллическими заклепками под молоток сохраняет статус безальтернативного метода соединения в самых ответственных узлах.
Тяжелые мостовые пролеты, корпуса дробильно-сортировочного оборудования, железнодорожный подвижной состав, обшивка катеров, силовые рамы фургонов и резервуары испытывают постоянные вибрационные удары, которые разрушают полый вытяжной крепеж.
Сплошной металлический стержень заклепки после осадки полностью заполняет монтажное отверстие, исключая малейший люфт, микросдвиги и срез при циклических знакопеременных нагрузках.
ГОСТ 10299-80 и ГОСТ 10300-80: геометрия полукруглых и потайных заклепок
Форма закладной головки определяет аэродинамику, внешнюю гладкость и прочность узла на отрыв при растяжении.
На строительных объектах и машиностроительных заводах Казахстана стандартом выступают два основных межгосударственных норматива:
- ГОСТ 10299-80 (международный аналог DIN 660) — заклепки с полукруглой головкой диаметром стержня от 1,0 до 36 мм. Обеспечивают максимальную площадь прижима и сопротивление отрыву, применяются в силовых узлах, где допускается выступание головки над плоскостью металла.
- ГОСТ 10300-80 (аналог DIN 661) — заклепки с потайной головкой с углом конуса 90°. Монтируются заподлицо в предварительно зенкованное отверстие, незаменимы для настилов площадок, гидротехнических щитов, обшивки кузовов и емкостей, где важна гладкая плоскость без выступов.
- ГОСТ 10301-80 (DIN 662) — заклепки с полупотайной головкой. Совмещают прочность полукруглой шляпки со сниженной высотой выступа над плоскостью.
- ГОСТ 10303-80 — заклепки с плоской головкой для тонколистовых металлов и мягких материалов.
Если для легких конструкций часто выбирают универсальные вытяжные заклепки для металла, то для силовых рам и вибронагруженных узлов проектный расчет всегда базируется на сплошном теле заклепки.
Выбор материала заклепок и защита от гальванической коррозии
Золотое правило надежного заклепочного шва — однородность материалов соединяемого пакета и крепежного элемента.
Если соединить медными заклепками стальной лист или применить стальные заклепки на дюралевой обшивке без диэлектрической изоляции, влажный воздух и сезонные осадки вызовут ускоренную электрохимическую коррозию менее благородного металла.
- Углеродистая сталь (марки Ст2, Ст3, сталь 10, сталь 10кп, 20) — базовый материал для стальных металлоконструкций, рам прицепов, закладных деталей и резервуаров. Для защиты от ржавчины поставляются с цинковым гальваническим покрытием толщиной 6–12 мкм.
- Алюминиевые сплавы (АД1, АМг5П, АМц, Д18) — применяются для клепки конструкций из алюминиевых листов, обшивки кузовов из дюралюминия Д16Т и фасадных экранов. Проволока для их производства проходит обязательный контроль на осадку по нормам ГОСТ 14838-78 на алюминиевую высадочную проволоку.
- Латунь (марка Л63) и медь (марки М2, М3) — используются в токопроводящих шинных мостах, электротехнических узлах, декоративных элементах, а также в емкостях и трубопроводах, контактирующих с агрессивными средами.
- Нержавеющая аустенитная сталь (12Х18Н10Т, 08Х18Н10, AISI 304) — незаменима для пищевого, химического и фармацевтического оборудования, где недопустимо появление окалины и окислов.
Формулы точного расчета длины стержня заклепки под расклепку
Главная ошибка при закупке заклепок под молоток — выбор длины стержня «на глаз» или равной толщине соединяемых деталей.
Длина стержня $L$ должна складываться из суммарной толщины соединяемого пакета листов $S$ и расчетного припуска $l_0$, необходимого для пластического формирования замыкающей головки и радиальной раздачи металла внутри отверстия.
Для полукруглой головки по ГОСТ 10299-80 расчетная формула имеет вид:
L = S + (1,25...1,50) × d
Где $S$ — суммарная толщина соединяемых листов в мм, $d$ — номинальный диаметр стержня заклепки в мм. При ручной клепке молотком берут коэффициент 1,3–1,4d, при механизированной пневматической или гидравлической прессовой клепке — 1,5d.
Для потайной головки по ГОСТ 10300-80 формула учитывает объем металла, заполняющий зенкованную фаску:
L = S + (0,80...1,20) × d
Если стержень окажется слишком коротким, замыкающая головка получится неполномерной, с тонкими краями, и сорвется при первой же нагрузке на растяжение.
Если стержень избыточно длинный, при ударах молотка металл согнется набок («завалится»), сформировав кривую асимметричную шляпку с глубокими задирами на основном металле.
Сравнительная таблица параметров и расчетов заклепок ГОСТ 10299-80
| Диаметр стержня d (мм) | Диаметр отверстия d₀ (мм) | Диаметр полукруглой головки D (мм) | Высота головки H (мм) | Припуск на расклепку l₀ (мм) | Ориентировочная масса 1000 шт стальных заклепок при L=20 мм (кг) |
|---|---|---|---|---|---|
| 3,0 | 3,1–3,2 | 5,2 | 2,0 | 4,0–4,5 | 1,42 |
| 4,0 | 4,1–4,2 | 7,0 | 2,6 | 5,0–6,0 | 2,48 |
| 5,0 | 5,2–5,3 | 8,8 | 3,2 | 6,5–7,5 | 3,85 |
| 6,0 | 6,2–6,4 | 10,5 | 3,8 | 8,0–9,0 | 5,60 |
| 8,0 | 8,3–8,5 | 14,0 | 5,0 | 10,5–12,0 | 10,20 |
| 10,0 | 10,5–10,8 | 16,0 | 6,0 | 13,0–15,0 | 16,50 |
| 12,0 | 12,5–13,0 | 20,0 | 7,5 | 15,5–18,0 | 24,80 |
| 16,0 | 17,0–17,5 | 26,0 | 10,0 | 20,0–24,0 | 48,50 |
Технология клепки: прямой и обратный способ, холодная и горячая осадка
В зависимости от диаметра стержня и доступности рабочего пространства процесс клепки разделяют на холодный и горячий.
Заклепки диаметром до 8–10 мм (а из мягкого алюминия и меди — до 12 мм) расклепывают в холодном состоянии. Стальные заклепки диаметром от 12 мм и более обязательно нагревают в переносных горнах или индукционных нагревателях до температуры светло-красного каления (1000–1100 °C).
Горячий металл пластично заполняет все микронеровности отверстия под ударами пневмомолотка, а при остывании сталь термически сжимается, создавая колоссальное преднатяжение шва и плотно стягивая пакет листов.
По направлению нанесения удара различают два метода:
- Прямой метод (от закладной головки) — поддержка устанавливается под выступающий свободный стержень, а удары молотка через обжимку наносятся по закладной заводской головке. Метод гарантирует высокое качество лицевой головки, но требует жесткой фиксации массивной поддержки.
- Обратный метод (классический) — массивная фасонная поддержка упирается в заводскую головку, а удары пневмомолотка или ручного молотка наносятся непосредственно по выступающему стержню через обжимку со сферической лункой. Это основной способ сборки емкостей, рам и узлов с односторонним доступом оператора.
Типичные ошибки при ручной и механизированной клепке
Брак при клепке не подлежит подтяжке ключом — дефектную заклепку приходится только высверливать или срубать зубилом, рискуя повредить монтажное отверстие.
Разберем главные технологические нарушения на монтажной площадке:
- Чрезмерный диаметр отверстия. Если отверстие просверлено с зазором более 0,5–1,0 мм к диаметру стержня, заклепка изгибается внутри пакета змейкой, не обеспечивая плотного натяга.
- Отсутствие предварительного сжатия листов. Если перед расклепкой пакет не стянут монтажными технологическими болтами или струбцинами, между листами образуется металлический заусенец («чечевица»), препятствующий плотному прилеганию.
- Перегрев или недогрев при горячей клепке. Нагрев стали выше 1150 °C приводит к пережогу металла и хрупкости головки, а расклепка остывшей заклепки при температуре ниже 700 °C вызывает образование наклепа и микротрещин.
- Несоосность обжимки и заклепки. Перекос инструмента формирует головку со смещением от центра стержня, подрезая основной металл кромкой обжимки.
Чек-лист для снабженца при заказе цельнометаллических заклепок
- Сверьте стандарт и тип головки: ГОСТ 10299-80 (DIN 660, полукруглая) для силовых открытых узлов, ГОСТ 10300-80 (DIN 661, потайная) для гладких плоскостей.
- Проверьте соответствие металла: сталь к стали, алюминий к алюминию, латунь к латуни. Уточните класс цинкового покрытия для стального крепежа.
- Рассчитайте длину стержня: сложите толщину скрепляемых листов с технологическим припуском $1,3–1,5d$ (для полукруглой) или $0,8–1,2d$ (для потайной).
- Уточните фасовку и тоннаж: мелкие диаметры отпускаются в коробках по 1000–5000 шт., крупные строительные заклепки — в мешках и ящиках по весу (кг/тн).
- Закажите сопутствующую оснастку: технологические монтажные болты, ручные и пневматические обжимки, фасонные поддержки и зенкеры.
На складах компании АТЛАНТ Snab City в Алматы представлен широкий сортамент стальных, алюминиевых, латунных и нержавеющих заклепок по ГОСТ и DIN с оперативной комплектацией и доставкой по всем регионам Казахстана.
FAQ
Чем цельнометаллическая заклепка под молоток надежнее вытяжной заклепки?
Вытяжная заклепка имеет полую тонкостенную гильзу и остаточный сердечник, поэтому работает преимущественно на умеренный сдвиг в тонких листах. Сплошная заклепка под молоток при расклепке полностью раздается в радиальном направлении, заполняет монтажный зазор и образует сплошной монолитный стальной стержень, выдерживающий высокие ударные нагрузки, срез и знакопеременную вибрацию.
Как правильно высверлить бракованную заклепку без повреждения детали?
По центру заводской или замыкающей головки накернивают углубление, после чего сверлом, диаметр которого равен диаметру стержня заклепки, аккуратно высверливают головку на ее высоту. Затем головку скалывают легким ударом зубила, а оставшийся в отверстии стержень выбивают цилиндрическим бородком соответствующего диаметра.
Нужно ли зенковать отверстие под потайную заклепку ГОСТ 10300-80 на всю глубину головки?
Да, отверстие зенкуют коническим зенкером с углом 90° строго под высоту конической головки заклепки с небольшим технологическим запасом 0,1–0,2 мм, чтобы после расклепывания и осадки потайная головка не выступала над поверхностью листа и не требовала дополнительной зачистки шлифовальным кругом.
При каком диаметре стальные заклепки обязательно расклепывать в горячем состоянии?
Стальные заклепки диаметром до 8–10 мм расклепывают в холодном состоянии ручными или пневматическими молотками. Начиная с диаметра 12 мм и выше, пластической деформации стали в холодном состоянии недостаточно для формирования правильной головки без внутренних трещин, поэтому заклепки нагревают до 1000–1100 °C и монтируют в горячем виде.
Вывод
Цельнометаллические заклепки по ГОСТ 10299-80 и ГОСТ 10300-80 остаются надежным выбором для неразъемных силовых соединений в условиях жесткой вибрации и динамики.
Грамотный расчет длины стержня, подбор однородного сплава и соблюдение технологии расклепки гарантируют монолитность конструкций на десятилетия.
Специалисты АТЛАНТ Snab City в Алматы помогут точно рассчитать партию крепежа под ваш проект, подобрать заклепки нужного диаметра и организовать быструю доставку на строительную площадку.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Жаропрочная труба 15Х5М 102 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 108 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 114 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 12 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 127 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 133 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 138 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 140 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..