Тройники стальные приварные ГОСТ 17376-2001: выбор стали 20 и 09Г2С, расчет нагрузок и правила врезки ответвлений
Разбираем подбор бесшовных приварных стальных тройников по ГОСТ 17376-2001 для теплосетей, газопроводов и промышленных магистралей Казахстана: сравнение равнопроходных и переходных моделей, расчет давлений до 16 МПа, риски кустарных врезок и регламент сварки с...
Разветвление напорного трубопровода — один из наиболее нагруженных узлов любой инженерной сети. В точке разделения потока резко меняется вектор гидравлического сопротивления, возникают турбулентные завихрения и повышенная пульсация давления на стенки магистрали.
На объектах теплоснабжения, газораспределительных сетях, насосных станциях и промышленных трубопроводах Алматы и регионов Казахстана надежность узла ответвления определяет безаварийность всей системы. Попытка сэкономить и выполнить кустарную прямую врезку трубы в трубу («сапог» без усиливающего воротника) при рабочем давлении свыше 1,0–1,6 МПа неизбежно приводит к усталостным трещинам в зоне сопряжения.
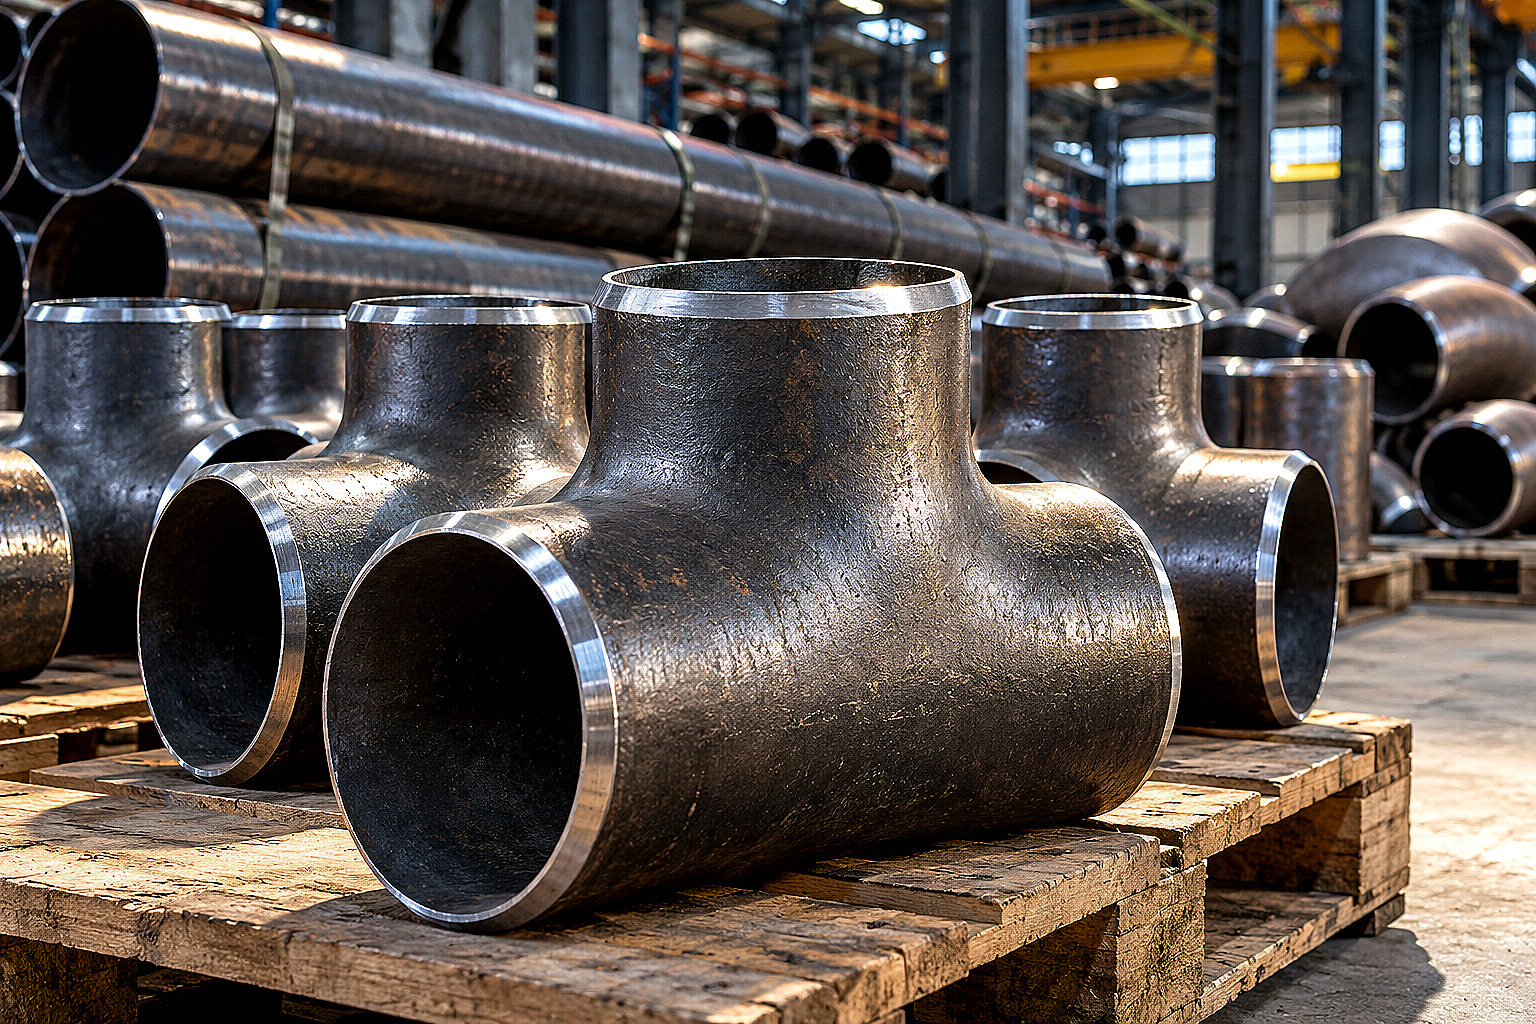
Для создания надежных, гидродинамически выверенных ответвлений стандартом выступают бесшовные приварные стальные тройники по ГОСТ 17376-2001. Разберем технические различия исполнений, правила подбора марок стали 20 и 09Г2С, расчет толщины стенки и технологию приварки деталей на объекте.
Конструктивные типы тройников: равнопроходные и переходные
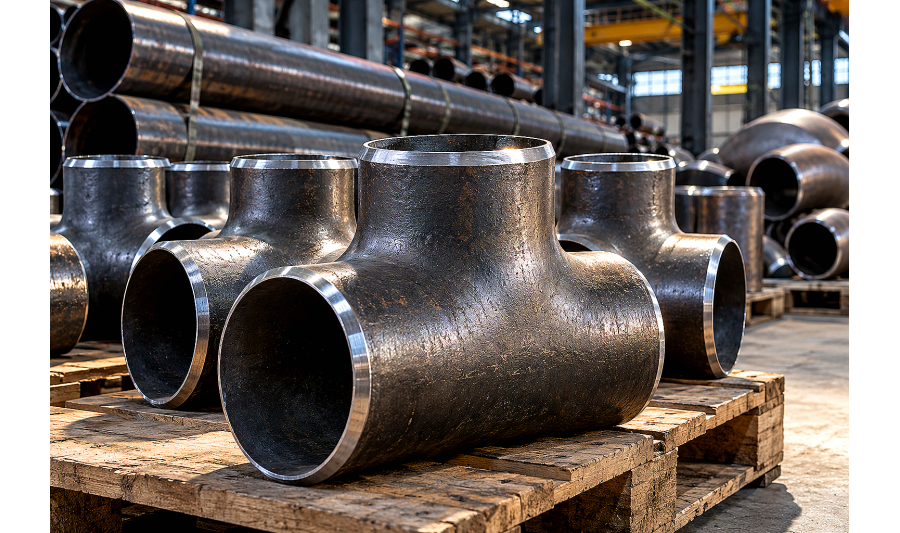
Бесшовные приварные тройники изготавливаются методами гидроштамповки или горячей объемной штамповки из трубной заготовки с последующей механической обработкой торцов под приварку встык. Отсутствие продольных сварных швов обеспечивает монолитную прочность детали по всему сечению.
По геометрии проходных сечений тройники делятся на две основные группы:
- Равнопроходные тройники: диаметр ответвления (горловины) равен диаметру магистрального прохода (D = D1). Применяются при разделении основного потока на равнозначные контуры или закольцовке циркуляционных линий.
- Переходные тройники: диаметр ответвления меньше диаметра магистрали (D > D1). Позволяют подключить отводящую ветку меньшего калибра без использования дополнительных конических переходов, экономя монтажное пространство и снижая количество сварных стыков.
При подборе тройника снабженцу важно учитывать стандарт изготовления: по ГОСТ 17376-2001 выпускаются детали Исполнения 1 (соответствующие международному стандарту ISO 3419) и Исполнения 2 (основной стандарт для проектной документации стран СНГ). Наружные диаметры труб в этих исполнениях различаются, поэтому тип детали должен строго совпадать со стандартами сопрягаемых труб.
Сравнение сталей: углеродистая сталь 20 против низколегированной 09Г2С
Выбор марки конструкционной стали определяется температурным графиком теплоносителя, минимальной температурой наружного воздуха и сейсмичностью площадки строительства.
Качественная углеродистая сталь 20 применяется для закрытых тепловых пунктов, внутренних систем отопления и водопроводов с температурой рабочей среды от -40 °C до +450 °C при расчетном давлении до 16 МПа. Она обладает отличной свариваемостью без предварительного подогрева и умеренной стоимостью.
Кремнемарганцевая низколегированная сталь 09Г2С является обязательным проектным стандартом для наружных теплосетей, газопроводов и промышленных эстакад Алматы, а также северных и восточных областей Казахстана. Высокая ударная вязкость при отрицательных температурах (гарантированная работа до -70 °C) исключает риск хрупкого разрушения узла при резких гидравлических ударах и сезонных подвижках грунта.
Заводской тройник по ГОСТ против кустарной врезки штуцера
На строительных площадках монтажники иногда предлагают заменить заводской штампованный тройник прямой врезкой патрубка в тело трубы. В таблице ниже приведено инженерное сравнение этих двух решений.
| Параметр сравнения | Штампованный тройник ГОСТ 17376-2001 | Прямая врезка трубы в трубу («штуцер») |
|---|---|---|
| Концентрация напряжений | Минимальная: плавный радиусный переход в горловине | Критическая: концентратор напряжений по линии острого стыка |
| Гидравлическое сопротивление (коэффициент ζ) | Низкое: плавное перераспределение потока без вихрей | Высокое: срыв потока, турбулентность и локальная кавитация |
| Допустимое рабочее давление (PN) | До 16,0 МПа (160 бар) в зависимости от толщины стенки | Не более 1,0–1,6 МПа даже при установке усиливающего воротника |
| Неразрушающий контроль (УЗК / РК) | 100% контроль торцевых круговых стыков встык | Затруднен: угловой шов сложной геометрии плохо сканируется |
| Сдача технадзору и экспертизе | Беспрепятственная: наличие заводского паспорта и маркировки | Высокий риск предписаний и запрета ввода объекта в эксплуатацию |
Расчет толщины стенки и допустимого рабочего давления
Толщина стенки тройника должна быть не меньше толщины стенки привариваемой магистральной трубы, а в зоне отбортовки горловины заводское сечение имеет технологическое утолщение для компенсации выреза в теле цилиндра.
При комплектации напорных сетей руководствуются формулой расчета допускаемого внутреннего давления для бесшовных деталей:
P = (2 · [σ] · s · φ) / (Dnar - s), где:
- P: расчетное внутреннее давление, МПа;
- [σ]: допускаемое напряжение стали при рабочей температуре, МПа (для стали 20 при +150 °C — около 133 МПа, для 09Г2С — около 167 МПа);
- s: номинальная толщина стенки детали за вычетом коррозионного припуска, мм;
- φ: коэффициент прочности (для бесшовных штампованных деталей равен 1,0);
- Dnar: наружный диаметр тройника, мм.
В проектах теплоснабжения и котельных тройники монтируют в единую технологическую связку с крутоизогнутыми отводами ГОСТ 17375-2001, напорными стальными плоскими и воротниковыми фланцами, а концевые тупиковые участки закрывают через эллиптические приварные заглушки ГОСТ 17379-2001. При строительстве ответственных магистралей параметры фитингов согласовывают с характеристиками труб для магистральных теплосетей.
Технология приварки стальных тройников: разделка фасок и контроль стыков
При монтаже тройников на объекте соблюдают строгий технологический регламент:
- Подготовка и зачистка кромок: заводские фаски под углом 30–35° с притуплением 1,5–2,0 мм зачищают до металлического блеска на ширину не менее 20 мм от торца.
- Сборка стыка и центровка: смещение внутренних кромок сопрягаемых труб и тройника не должно превышать 10% от толщины стенки (но не более 1,0 мм). Сборку выполняют на прихватках тем же материалом, что и основной шов.
- Сварочные материалы: для стали 20 применяют электроды типа Э46/Э50А (УОНИ-13/55, МР-3С), для стали 09Г2С — электроды повышенной вязкости УОНИ-13/55 или сварочную проволоку Св-08Г2С.
- Подогрев и термообработка: при толщине стенки свыше 16 мм или температуре окружающего воздуха ниже -10 °C обязателен предварительный сопутствующий подогрев кромок до +120...+150 °C.
- Неразрушающий контроль: сварные стыки ответственных теплотрасс и газопроводов подвергают 100% визуально-измерительному контролю (ВИК), ультразвуковой дефектоскопии (УЗК) или радиографическому контролю (РК) с последующей гидроопрессовкой полуторным рабочим давлением.
FAQ: частые вопросы снабженцев и монтажников
Чем отличаются тройники Исполнения 1 и Исполнения 2 по ГОСТ 17376-2001?
Исполнение 1 базируется на международном стандарте ISO 3419 и рассчитано на трубы с наружными диаметрами европейского размерного ряда (например, Ду 50 — это 60,3 мм). Исполнение 2 базируется на стандартах стран СНГ (Ду 50 — это наружный диаметр 57 мм). При заказе нужно строго проверять наружный диаметр сопрягаемой трубы в миллиметрах.
Когда на теплотрассе допускается сварной секторный тройник вместо штампованного?
Штампованные бесшовные тройники по ГОСТ 17376-2001 выпускаются до диаметра Ду 400–500 мм. На магистралях больших калибров (Ду 500–1420 мм) при рабочих давлениях до 2,5 МПа применяют сварные секторные тройники по ОСТ 34.10-764-97 или ТУ с обязательным расчетным усилением зоны врезки накладками.
Можно ли приваривать тройник из стали 09Г2С к трубе из стали 20?
Да, строительные нормы СП РК допускают сварку разнородных сталей перлитного класса (углеродистой стали 20 и низколегированной 09Г2С). Сварка выполняется сварочными материалами, предназначенными для легированной стали (например, электродами УОНИ-13/55 или проволокой Св-08Г2С), с соблюдением режимов подогрева для более легированного элемента.
Как проверить качество тройника при приемке на складе?
Необходимо сверить выбитую на теле детали маркировку (товарный знак, диаметр, толщина стенки, марка стали, номер партии) с паспортом завода-изготовителя. На поверхности не должно быть расслоений, раковин, забоин глубиной более предельного отклонения по стенке и следов коррозионных язв на торцевых фасках.
Вывод
Стальные приварные тройники по ГОСТ 17376-2001 — надежное инженерное решение для разветвления напорных трубопроводов высокого давления. Грамотный выбор исполнения, соответствие марки стали условиям климата Казахстана и отказ от кустарных врезок гарантируют долговечную работу инженерных сетей без протечек и аварийных остановок.
Компания АТЛАНТ Snab City поставляет полный сортамент бесшовных стальных тройников из сталей 20 и 09Г2С со склада в Алматы с доставкой по всему Казахстану и предоставлением полного пакета сертификатов заводских испытаний.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Тройники 20
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам :Тройники 20..
Тройники нерж. 159x4.5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 159x4.5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 159x6
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 159x6
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 219x6
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 219x8
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 219x10
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..
Тройники нерж. 219x10
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Тройники нерж. ..

Тройник медный d 1/2 мм
Тройник медный d 1/2 мм –переходной используется при создании трубопроводов теплосетей, холодильны..
Тройник медный d 1/4 мм
Тройник медный d 1/4 мм –переходной используется при создании трубопроводов теплосетей, холодильны..
Тройник медный d 3/8 мм
Тройник медный d 3/8 мм –переходной используется при создании трубопроводов теплосетей, холодильны..