Трубы крекинговые 15Х5М по ГОСТ 550-75: выбор для трубчатых печей НПЗ, расчет окалиностойкости и технология сварки
Разбираем подбор бесшовных крекинговых труб марки 15Х5М по ГОСТ 550-75 и ТУ 14-3Р-62-2002 для технологических печей нефтепереработки: жаростойкость до +600 °C, стойкость к ползучести, предварительный подогрев стыков до 350 °C и термообработка после сварки.
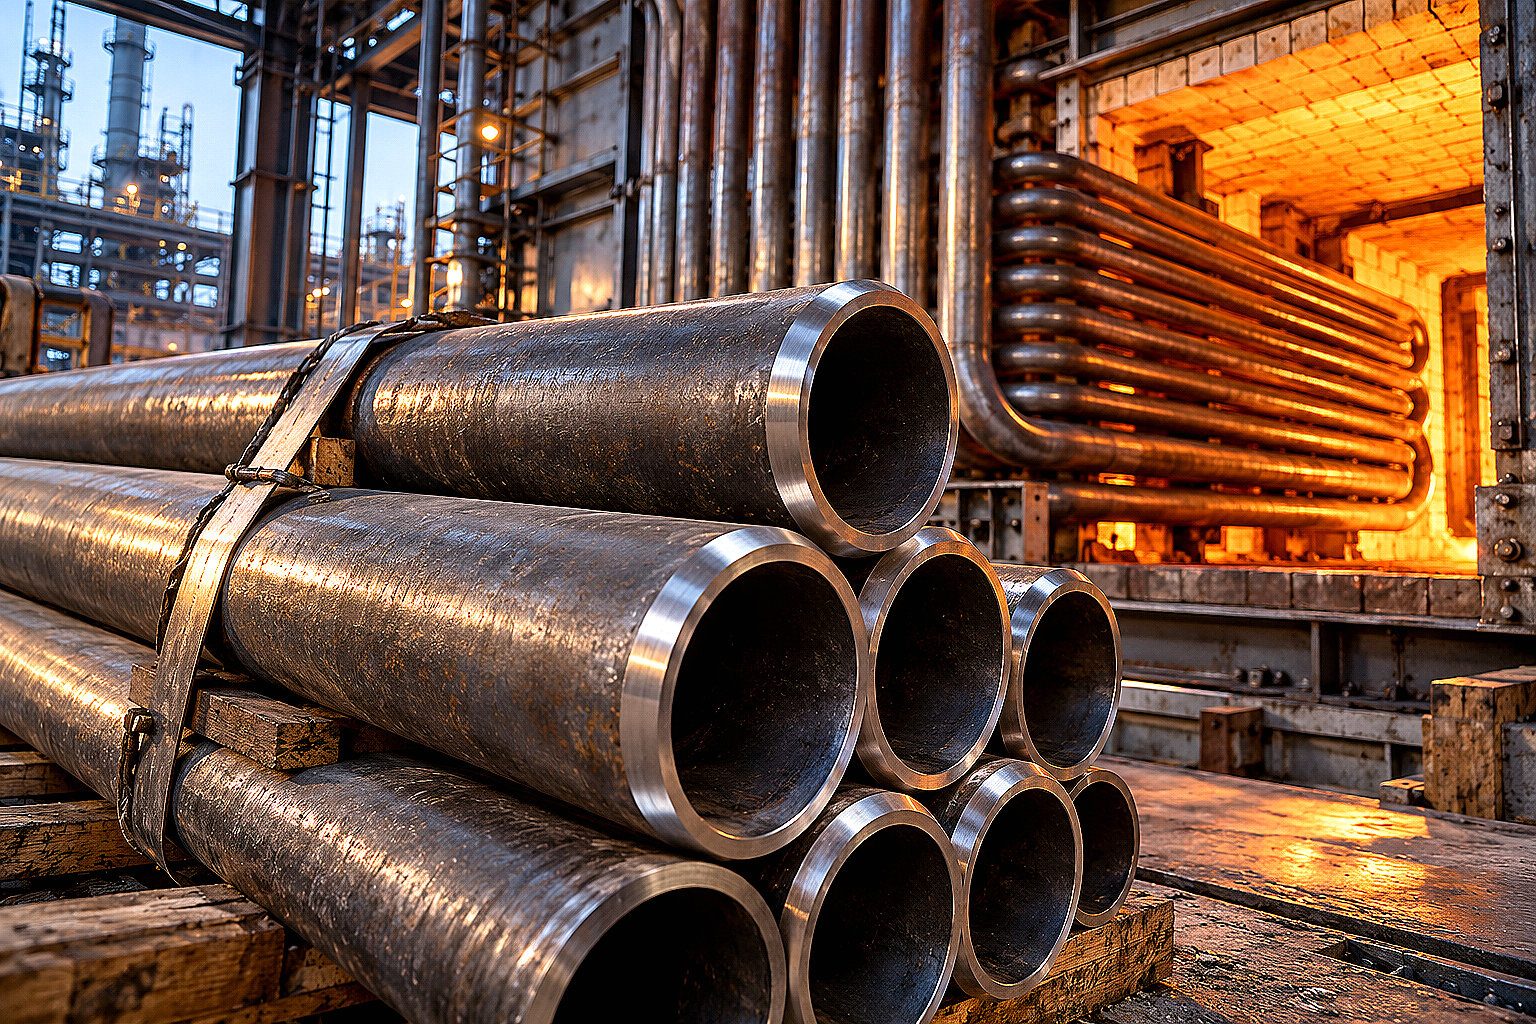
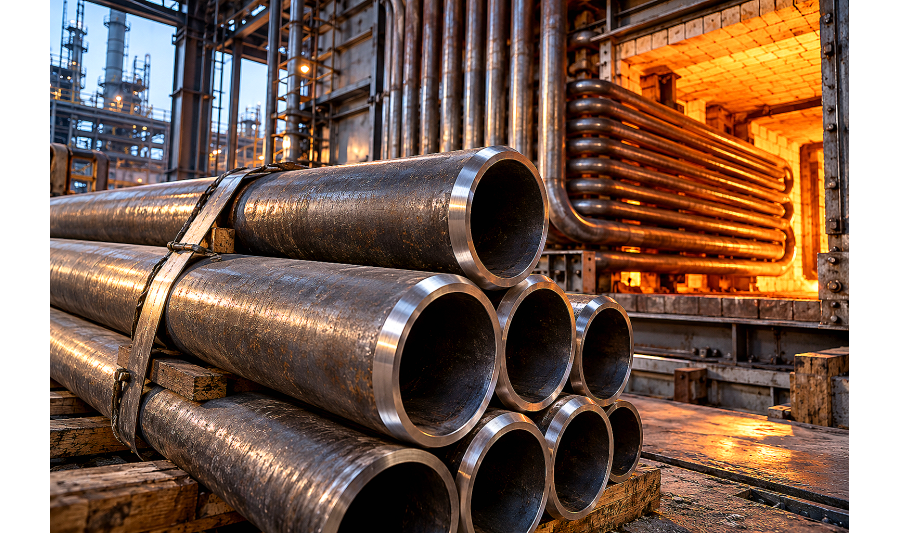
В технологических трубчатых печах первичной перегонки нефти (АВТ), установках замедленного коксования, риформинга и гидроочистки на НПЗ и нефтехимических комплексах Казахстана трубный змеевик радиантной и конвективной зон работает в экстремальном комбинированном режиме.
Снаружи стенка трубы непрерывно омывается факелами горелок и раскаленными дымовыми газами с температурой до +600...+650 °C. Изнутри под рабочим давлением от 2,5 до 10 МПа циркулирует сырая нефть, мазут или газойль с высокой концентрацией агрессивных соединений серы и водорода.
Использование обычной углеродистой котельной стали (сталь 20) в таких условиях приводит к быстрому графитизированию металла и разрыву стенки, а закупка высоколегированных аустенитных сталей (типа AISI 310S или 12Х18Н10Т) неоправданно удорожает смету печного блока в 3–4 раза. Отраслевым стандартом для печных змеевиков нефтепереработки выступают бесшовные крекинговые трубы из хромомолибденовой стали марки 15Х5М по ГОСТ 550-75 и ТУ 14-3Р-62-2002.
Металлургические свойства и химический состав стали 15Х5М
Сталь 15Х5М относится к классу низколегированных мартенситно-ферритных жаропрочных сталей перлитного типа. Ее химический состав оптимизирован для длительной работы при температурах до +550...+600 °C в средах, вызывающих водородную и сернистую коррозию.
Основными легирующими компонентами выступают хром (4,5–6,0%) и молибден (0,45–0,60%) при низком содержании углерода (не более 0,15%). Хром образует на поверхности плотные оксидные пленки, препятствующие образованию окалины и сульфидной коррозии. Молибден повышает температуру рекристаллизации, предотвращает ползучесть металла и исключает развитие тепловой хрупкости при длительном нагреве.
- Сопротивление водородной коррозии: легирование хромом связывает углерод в устойчивые карбиды Cr₇C₃, предотвращая обезуглероживание стали под действием диффундирующего горячего водорода;
- Окалиностойкость на воздухе: сталь сохраняет стабильность структуры и не образует рыхлой окалины при постоянном нагреве до +600 °C;
- Высокий предел длительной прочности: металл сопротивляется медленной пластической деформации (ползучести) под постоянным внутренним давлением среды;
- Строгий контроль вредных примесей: содержание серы и фосфора в стали 15Х5М ограничено значениями не более 0,025%, что снижает склонность к образованию кристаллизационных горячих трещин.
Сравнение жаропрочных труб для печей и теплообменников
Выбор марки стали для печного блока зависит от температуры стенки трубы, парциального давления водорода и содержания сероводорода в сырье. Сравним основные трубные материалы по их эксплуатационным параметрам:
| Марка стали и стандарт | Предельная рабочая t, °C | Стойкость к H₂S и H₂ | Предел текучести σт, МПа | Особенности сварки и термообработки | Основная сфера применения |
|---|---|---|---|---|---|
| Сталь 20 (ГОСТ 8732-78) | до +425 °C | Низкая (склонна к графитизации) | ≥ 245 | Сваривается без подогрева, отпуск не требуется | Конвективные зоны подогрева воды и пара |
| 15Х5М (ГОСТ 550-75) | до +600 °C | Высокая (до 6,0% Cr) | ≥ 390 | Обязателен подогрев до 300–350 °C и отпуск 720–750 °C | Радиантные змеевики печей НПЗ, реакторы крекинга |
| 12Х1МФ (ТУ 14-3Р-55-2001) | до +560 °C | Средняя (для пара) | ≥ 275 | Подогрев 200–250 °C, термообработка стыка | Пароперегреватели котлов ТЭЦ и энергоблоков |
| AISI 310S / 20Х23Н18 | до +1050 °C | Абсолютная | ≥ 205 | Аустенитная сварка без отпуска, контроль МКК | Пиролизные печи, высокотемпературные реакторы |
| Данные приведены на основе требований ГОСТ 550-75, ГОСТ 5632-2014 и международных стандартов ASTM A335 (Grade P5). | |||||
Технологические требования ГОСТ 550-75 к крекинговым трубам
Трубы по ГОСТ 550-75 изготавливаются исключительно бесшовным способом — горячедеформированными (диаметры от 76 до 219 мм со стенкой 4–25 мм) и холоднодеформированными (диаметры от 20 до 102 мм со стенкой 2–12 мм).
Поставка проката выполняется в обязательном термически обработанном состоянии — после отжига или нормализации с последующим высоким отпуском. Это обеспечивает ферритно-карбидную структуру с высокой ударной вязкостью (KCU не менее 59 Дж/см²) и относительным удлинением не менее 18%.
Каждая заводская партия крекинговых труб подвергается комплексу обязательных испытаний: гидравлическому опрессовочному давлению (до 20 МПа), 100% неразрушающему ультразвуковому контролю (УЗК), испытанию на сплющивание и раздачу оправкой, а также проверке макроструктуры на отсутствие ликвационных раковин и закалочных микротрещин.
Технология сварки и термообработки труб 15Х5М на объекте
Хромомолибденовая сталь 15Х5М относится к категории трудносвариваемых материалов. Из-за высокой прокаливаемости при естественном остывании на воздухе в зоне термического влияния формируется хрупкая мартенситная структура с внутренними напряжениями, склонная к образованию холодных трещин.
Для получения надежного сварного стыка при сборке печных змеевиков монтажные бригады обязаны строго соблюдать регламент сварочных работ:
- Подготовка и разделка кромок: механическая обработка фасок под углом 30–35° с притуплением 1–2 мм; зачистка металла до металлического блеска на ширину не менее 20 мм от стыка;
- Предварительный и сопутствующий подогрев: непрерывный индукционный или газовый подогрев свариваемых кромок до температуры +300...+350 °C на протяжении всего процесса сварки;
- Сварочные материалы: корневой слой формируют аргонодуговой сваркой TIG с присадочной проволокой Св-08Х5М; заполнение и облицовку выполняют электродами типа Э-09Х5МФ (марки ЦЛ-17, ОЗЛ-20);
- Послесварочная термическая обработка (PWHT): сразу после завершения сварки, не допуская остывания шва ниже 200 °C, узел подвергают высокому отпуску при температуре +720...+750 °C с выдержкой 1–2 часа и плавным контролируемым остыванием под термоизолирующими матами.
Чек-лист входного контроля крекинговых труб для снабженца
При приемке партии жаропрочных труб 15Х5М на складском комплексе или монтажной площадке в Алматы снабженцу и инженеру ОТК необходимо проверить следующие позиции:
- Сверка заводского паспорта: наличие сертификата качества завода-изготовителя с обязательным указанием номера плавки, химического состава по Cr и Mo, механических свойств после термообработки и отметки о 100% УЗК-контроле;
- Стилоскопирование металла: обязательный спектральный экспресс-анализ каждой трубы переносным стилоскопом для подтверждения содержания легирующих элементов и исключения пересорта с углеродистой сталью;
- Осмотр геометрии и поверхности: замер толщины стенки ультразвуковым толщиномером, контроль кривизны (не более 1,5 мм на 1 м длины) и проверка отсутствия раковин, закатов, плен и глубоких рисок;
- Состояние заводской фаски: проверка торцов на отсутствие сколов, забоин и овальности под сварку;
- Комплектация фланцами и отводами: для монтажа змеевиков заказывают соответствующие жаростойкие фитинги из аналогичной стали или аустенитных сплавов. Подробнее о подборе соединительных элементов читайте в статье о выборе нержавеющих фланцев по ГОСТ.
Комплектация объектов жаропрочным прокатом в Казахстане
Компания АТЛАНТ Snab City обеспечивает прямые поставки сертифицированных бесшовных жаропрочных и крекинговых труб по ГОСТ 550-75 и ТУ 14-3Р-62-2002 со склада в Алматы и под заказ для предприятий нефтеперерабатывающего и химического сектора Казахстана.
Мы предоставляем услуги высокоточной резки трубного проката на ленточнопильных станках в проектный размер без термического повреждения кромок, комплектуем заказы жаростойкими фланцами, отводами и сварочными материалами. Дополнительную информацию о технологиях входного контроля и правилах работы с трубопроводной арматурой вы найдете в материале про входной контроль арматуры и паспорта плавок, а также в статье о выборе жаропрочных труб под экстремальный нагрев.
FAQ: Ответы на частые вопросы инженеров и снабженцев
Чем крекинговая труба 15Х5М отличается от обычной котельной трубы 12Х1МФ?
Главное отличие заключается в химическом составе и стойкости к агрессивным средам. Труба 12Х1МФ содержит около 1% хрома и рассчитана на чистый перегретый водяной пар на ТЭЦ до +560 °C. Сталь 15Х5М содержит до 6% хрома, что обеспечивает высокую стойкость к воздействию сернистой сырой нефти, мазута и водородной коррозии в печах НПЗ при температурах до +600 °C.
Можно ли сваривать трубы 15Х5М без предварительного подогрева?
Сварка труб 15Х5М без предварительного подогрева категорически запрещена. Из-за высокой закаливаемости стали быстрое охлаждение сварочной ванны приводит к образованию мартенсита и холодным трещинам в околошовной зоне. Предварительный и сопутствующий подогрев до +300...+350 °C является обязательным технологическим требованием.
Какой международный стандарт соответствует трубам по ГОСТ 550-75 (сталь 15Х5М)?
Ближайшим международным аналогом по химическому составу и механическим свойствам является американская спецификация ASTM A335 / ASME SA335 Grade P5 (для горячедеформированных труб) и ASTM A213 Grade T5 (для теплообменных труб).
Как защитить крекинговые трубы при хранении на открытой площадке?
Трубы должны храниться на деревянных или резиновых подкладках с уклоном для стока конденсата. Торцы закрывают защитными заглушками во избежание попадания влаги и грязи внутрь канала. Заводское консервационное покрытие защищает металл от атмосферной коррозии при условии регулярного проветривания штабеля.
Вывод
Бесшовные крекинговые трубы 15Х5М по ГОСТ 550-75 — оптимальное инженерное решение для печей нагрева нефти и установок гидрокрекинга в Казахстане. Они обеспечивают надежность при температурах до +600 °C и защищают оборудование от водородного охрупчивания.
Грамотный входной контроль паспортов плавок, проверка стилоскопом и строгое соблюдение регламентов подогрева и отпуска при сварке гарантируют безаварийную эксплуатацию технологических установок на протяжении всего нормативного межремонтного периода.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба профильная квадратная 15х15х1,5 (6,0) х/к ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 15х15х1,5 (6,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..

ТРУБА ЭЛЕКТРОСВАРНАЯ (ЭСВ) 15х2 (21,3) Длина: м, 6
Самые низкие цены на ТРУБА ЭЛЕКТРОСВАРНАЯ (ЭСВ) (ГОСТ 10705-80; 10704-91): 15х2 (21,3) Длина: м, 6 ..

Труба алюминиевая квадратная 15х15х1,5 мм.
Труба алюминиевая квадратная 15х15х1,5 мм. – высококачественный сортовой металлопрокат, который из..

Труба алюминиевая прямоугольная 44х75x1,0х5800 мм.
Труба алюминиевая прямоугольная 44х75x1,0х5800 мм. – высококачественный сортовой металлопрокат, ко..
Труба алюминиевая прямоугольная 44х75x1,0х6000 мм.
Труба алюминиевая прямоугольная 44х75x1,0х6000 мм. – высококачественный сортовой металлопрокат, ко..

Труба медная d 75х3,0х3500 мм М2Р Россия ГОСТ 617
Труба медная d 75х3,0х3500 мм М2Р Россия ГОСТ 617 –это пустотелый профиль круглого сечения, изгото..

Труба латунная (марка сплава Л63) 130х15мм ДКРНТ ГОСТ 494
Труба латунная (марка сплава Л63) 130х15мм ДКРНТ ГОСТ 494 –полый профильный прокат, имеющий широку..

Труба ПЭ 75 мм SDR 11 6,8 мм
Купить Труба ПЭ 75 мм SDR 11 6,8 мм в Алматы 437тг.сертифицировано по ГОСТ-18599Трубы можно использо..
Труба ПЭ 75 мм SDR 13,4 5,6 мм
Купить Труба ПЭ 75 мм SDR 13,4 5,6 мм в Алматы 040тг.сертифицировано по ГОСТ-18599Трубы можно исполь..
Труба ПЭ 75 мм SDR 17 4,5 мм
Купить Труба ПЭ 75 мм SDR 17 4,5 мм в Алматы45тг.сертифицировано по ГОСТ-18599Трубы можно использова..
Труба ПЭ 75 мм SDR 21 3,6 мм
Купить Труба ПЭ 75 мм SDR 21 3,6 мм в Алматы15тг.сертифицировано по ГОСТ-18599Что такое ПНД трубы и ..