Грувлочные соединения (желобчатые муфты) для стальных и оцинкованных труб: выбор, накатка желобка и сейсмостойкий монтаж
Сборка трубопроводов пожаротушения и водоснабжения на грувлочных (желобчатых) муфтах позволяет монтировать стальные и оцинкованные трубы без сварки и нарезки резьбы. Разбираем отличия жестких и гибких муфт, технологию накатки желобков и правила сейсмостойкого...
Монтаж спринклерного и дренчерного пожаротушения, внутренних водоводов и технологических магистралей в торговых центрах, логистических парках и высотных жилых комплексах Алматы требует высокой скорости сборки и гарантированной герметичности. Традиционная электродуговая сварка на объекте сопряжена с рисками возгорания, требует оформления огневых допусков и выжигает защитный цинковый слой на внутренней стенке трубы.
Нарезка трубной резьбы на диаметрах свыше Ду 50 резко ослабляет сечение металла и замедляет темпы работ. Инженерным стандартом для бессварного монтажа напорных систем стали грувлочные соединения (от английского groove — желоб), известные также как желобчатые муфты или соединения типа Victaulic.
В условиях сейсмической активности предгорий Заилийского Алатау (9–10 баллов по шкале MSK-64) жестко сваренный тяжелый трубопровод подвержен усталостным изломам при подвижках здания. Грамотное сочетание жестких и гибких грувлочных муфт компенсирует динамические колебания и температурные расширения контура без риска разгерметизации.
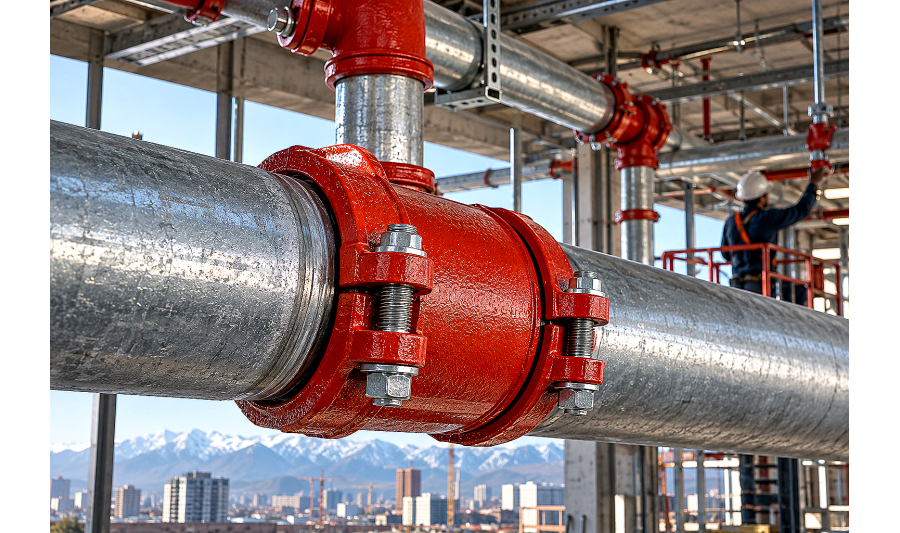
Конструкция и принцип работы грувлочного узла
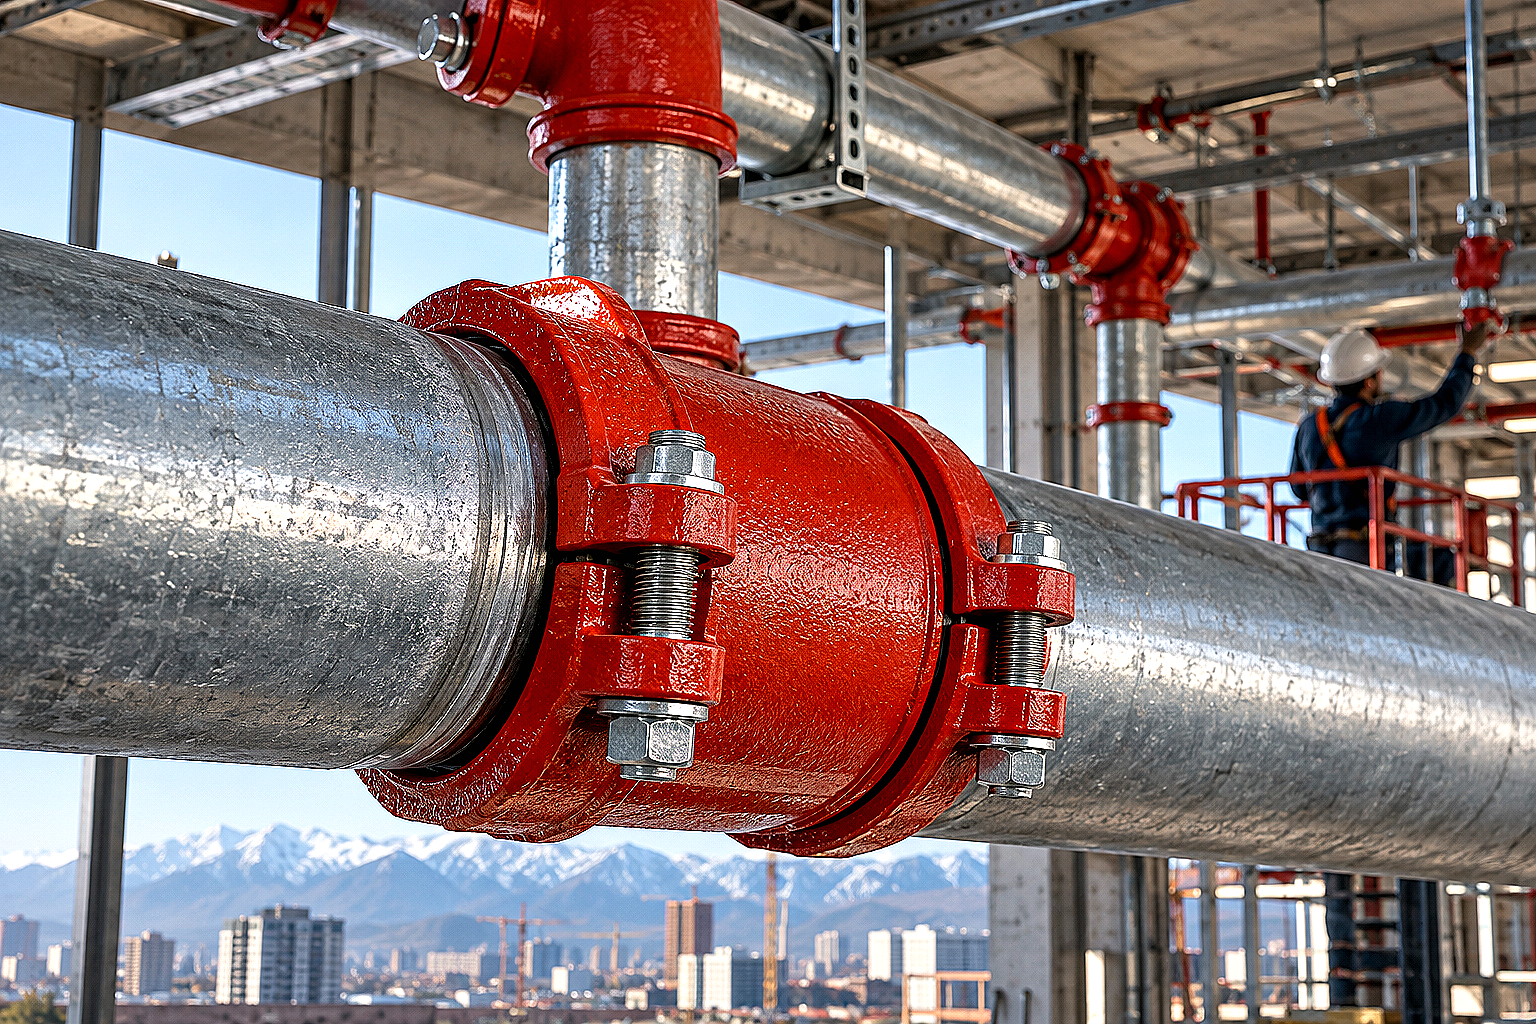
Грувлочное соединение представляет собой сборный механический узел, состоящий из трех базовых компонентов. Каждый элемент выполняет строго определенную функцию, обеспечивая герметичность под давлением до 20–50 бар.
- Чугунный или стальной корпус: двухсекционный разъемный хомут из высокопрочного чугуна с шаровидным графитом (ВЧШГ / ductile iron) с внутренними упорными выступами (шпорами), которые точно входят в накатанные кольцевые желобки на торцах соединяемых труб;
- Эластомерная манжета С-образного профиля: уплотнительное кольцо из синтетического каучука (EPDM или NBR), охватывающее стык труб. Под действием внутреннего давления среды губки манжеты сильнее прижимаются к металлу, реализуя принцип самоуплотнения;
- Овальные стяжные болты с термообработанными гайками: высокопрочный крепеж класса 8.8 с овальным подголовком, который фиксируется в гнезде корпуса и исключает проворачивание болта при затяжке одним ключом.
Главное преимущество технологии заключается в сохранении целостности структуры металла. В отличие от сварки, при монтаже оцинкованной трубы цинковое покрытие не испаряется от термического нагрева, сохраняя антикоррозийную стойкость на десятилетия.
Жесткие и гибкие грувлочные муфты: в чем принципиальная разница
В проектах пожаротушения и водоснабжения применяют два принципиально разных типа желобчатых хомутов. Ошибка в их распределении по трассе приводит к провисанию протяженных линий либо к разрушению кронштейнов при термических удлинениях.
Жесткие муфты (Rigid Couplings): оснащены шпорами с угловым профилем или перекрестным замком. При затяжке болтов сегменты корпуса мертво заклинивают в желобках, предотвращая угловой изгиб, кручение и осевое смещение труб. Такие муфты монтируют на прямых протяженных магистралях, стояках и участках возле насосов, где требуется поведение трубопровода, аналогичное сварному шву.
Гибкие муфты (Flexible Couplings): ширина внутренних выступов корпуса меньше ширины накатанного желобка. Это оставляет трубе контролируемую свободу: угловой поворот на 1–3 градуса в каждом стыке и осевой линейный ход до 1,5–3,0 мм. Гибкие муфты работают как естественные компенсаторы, поглощая сейсмические толчки, осадку здания и вибрацию от работы насосных установок без установки громоздких резиновых компенсаторов.
Технические параметры и подбор грувлочных муфт
При комплектации объекта снабженцу важно сопоставлять условный диаметр DN, наружный диаметр трубы и тип транспортируемой среды. В таблице приведены базовые характеристики желобчатых муфт для систем пожаротушения и ОВиК.
| Условный проход (DN / Ду) | Наружный диаметр трубы (мм) | Номинальное давление (PN / бар) | Материал манжеты уплотнения | Рабочая среда и температура | Сфера применения на объекте |
|---|---|---|---|---|---|
| DN 50 (2") | 60,3 | до 20–30 бар | EPDM (тип E) | Вода, сжатый воздух (-34...+110 °C) | Спринклерные секции, стояки ГВС |
| DN 65 (2 1/2") | 76,1 | до 20–30 бар | EPDM (тип E) | Вода, пенообразователи (-34...+110 °C) | Распределительные гребенки, пожарные гидранты |
| DN 80 (3") | 88,9 | до 20–30 бар | EPDM / NBR | Вода, масляные эмульсии (-20...+80 °C) | Питающие трубопроводы дренчерных завес |
| DN 100 (4") | 114,3 | до 20–30 бар | EPDM (тип E) | Вода пожарная и техническая (-34...+110 °C) | Магистральные распределительные коллекторы |
| DN 150 (6") | 168,3 | до 16–25 бар | EPDM / Силикон | Вода, гликолевые смеси (-34...+110 °C) | Главные питающие насосные магистрали |
| DN 200 (8") | 219,1 | до 16–25 бар | EPDM (тип E) | Вода, оборотные контуры (-34...+110 °C) | Всасывающие и напорные коллекторы насосных станций |
Технология накатки желобка (Roll Grooving) на стальных и оцинкованных трубах
Накатка кольцевого желобка — холодный механический процесс пластической деформации стенки трубы без снятия стружки. В отличие от вырезки желобка резцом (Cut Grooving), которая уменьшает остаточную толщину стенки, накатка выдавливает канавку наружу с сохранением исходной массы металла.
Для работы используют электрогидравлические желобонакатчики. Процесс подготовки прямошовных электросварных стальных труб или бесшовного проката включает следующие технологические шаги:
- Торцовка и снятие заусенцев: рез трубы выполняется строго под углом 90 градусов ленточнопильным станком или труборезом. Перекос торца свыше 1,0–1,5 мм приводит к соскальзыванию трубы с нажимного ролика;
- Контроль сварного шва: на прямошовных трубах внутренний и наружный грат в зоне торца высотой более 0,3 мм зачищается лепестковым кругом на глубину 50 мм, чтобы манжета прилегала без микрозазоров;
- Пошаговая накатка канавки: труба фиксируется на опорном ведущем валу, после чего верхний нажимной ролик с дозированной гидравлической подачей прокатывает углубление за 3–5 оборотов заготовки;
- Контроль диаметра желобка: глубина и диаметр накатанной канавки измеряются специальной лентой-пиметром или штангенциркулем. Недокатанный желоб не позволит шпорам хомута сойтись, а перекатанный — приведет к истончению стенки.
Монтаж грувлочных соединений в сейсмических условиях Алматы
Строительные нормы Республики Казахстан (СН РК 2.03-30-2017 и СП РК 4.01-102-2013) требуют защиты трубопроводных сетей от сейсмических смещений. В системах пожаротушения высотных зданий Алматы грувлочные соединения монтируют по правилам динамической компенсации.
На вертикальных стояках чередуют установку жестких муфт для сохранения соосности с гибкими муфтами через каждые 3–4 этажа. В местах пересечения деформационных швов здания монтируют сейсмические петли или комбинацию из четырех гибких муфт и двух отводов, способную отрабатывать разнонаправленные подвижки плит перекрытий без излома труб для систем пожаротушения.
Крепление трубопроводов к перекрытиям выполняют с применением продольных и поперечных сейсмораскосов. Желобчатые муфты позволяют повернуть ветвь спринклеров на любой угол относительно несущих балок за счет свободного вращения корпуса вокруг трубы до окончательной затяжки болтов.
Типичные ошибки монтажников при сборке желобчатых узлов
Несмотря на кажущуюся простоту бессварной технологии, нарушение регламента монтажа оцинкованных труб приводит к протечкам во время гидравлических испытаний.
- Сборка на сухую манжету: резиновое уплотнение перед посадкой на трубу обязательно смазывают силиконовой или мыльной смазкой. Без смазки манжета заминается сегментами чугунного корпуса при затяжке, образуя складку;
- Применение нефтепродуктов для смазки: использование солидола, литола или машинного масла на манжетах из каучука EPDM разрушает структуру резины, вызывая ее размягчение и потерю эластичности через 2–3 месяца;
- Неравномерная затяжка болтов: гайки необходимо затягивать поочередно с одинаковым моментом, контролируя параллельность смыкания монтажных площадок хомута;
- Слишком глубокий желоб: чрезмерное давление гидравлического накатчика выдавливает металл внутрь трубы, создавая локальное сужение потока и микротрещины на оцинкованном слое.
Чек-лист входного контроля и подготовки закупки для снабженца
При оформлении спецификации на металлобазе компании АТЛАНТ Snab City в Алматы снабженцу и инженеру ОТиЗ важно проверить ключевые пункты заявки:
- Соответствие наружного диаметра трубы стандарту нажимных роликов накатчика (ГОСТ, EN или ASTM);
- Маркировка материала уплотнительной манжеты: EPDM для воды и гликоля до +110 °C, NBR для масляных и воздушных сред;
- Наличие антикоррозийного покрытия на муфтах: порошковая эпоксидная окраска сигнального красного цвета для пожаротушения или горячее оцинкование для влажных помещений;
- Комплектация овальными болтами повышенного класса прочности 8.8 с цинковым гальваническим покрытием;
- Наличие сертификатов соответствия и протоколов заводских гидравлических испытаний.
Часто задаваемые вопросы (FAQ)
Можно ли использовать грувлочные муфты для систем отопления и горячего водоснабжения?
Да, стандартные желобчатые соединения с манжетами из термостойкого этилен-пропиленового каучука (EPDM класс E) сертифицированы для постоянной работы с теплоносителем при температуре до +110 °C (кратковременно до +120 °C) и рабочем давлении до 16–25 бар в индивидуальных тепловых пунктах и стояках отопления.
Чем накатка желобка отличается от нарезки резцом?
При накатке (Roll Grooving) металл стенки трубы пластически деформируется роликами без снятия слоя, сохраняя исходную толщину и прочность трубы. Нарезка резцом (Cut Grooving) срезает стружку, поэтому допускается исключительно на толстостенных бесшовных трубах тяжелых сечений.
Как защитить накатанный желобок от коррозии на оцинкованной трубе?
Поскольку накатка выполняется холодным способом, цинковое покрытие не выгорает. Однако в зоне растяжения внешнего слоя цинка рекомендуется обработать канавку аэрозольным цинконаполненным составом (холодным цинкованием с содержанием цинка не менее 92–95%) перед установкой уплотнительной манжеты.
Сколько времени занимает монтаж одного грувлочного соединения?
Установка муфты на предварительно накатанные трубы диаметром DN 50–DN 150 занимает у двух монтажников от 1,5 до 3 минут с помощью ручного трещоточного ключа или аккумуляторного гайковерта, что в 4–6 раз быстрее ручной электродуговой сварки с зачисткой шва.
Вывод
Грувлочные желобчатые соединения позволяют полностью отказаться от пожароопасных сварочных работ, ускорить монтаж трубопроводов на строительной площадке и защитить оцинкованный прокат от термической деградации. На складах компании АТЛАНТ Snab City в Алматы доступен широкий ассортимент стальных оцинкованных и прямошовных труб, трубопроводной арматуры и комплектующих для оперативной комплектации объектов любой сложности с доставкой по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.