Лист низколегированный жаропрочный 12ХМ и 15ХМ: расчет жаропрочности до 550 °C, сварка и термообработка сосудов
Разбираем особенности жаропрочного листового проката марок 12ХМ и 15ХМ по ГОСТ 5520-2017: длительная прочность при температурах 450–550 °C, стойкость к водородной коррозии, раскрой, предварительный подогрев при сварке и послесварочная термообработка (PWHT) на...
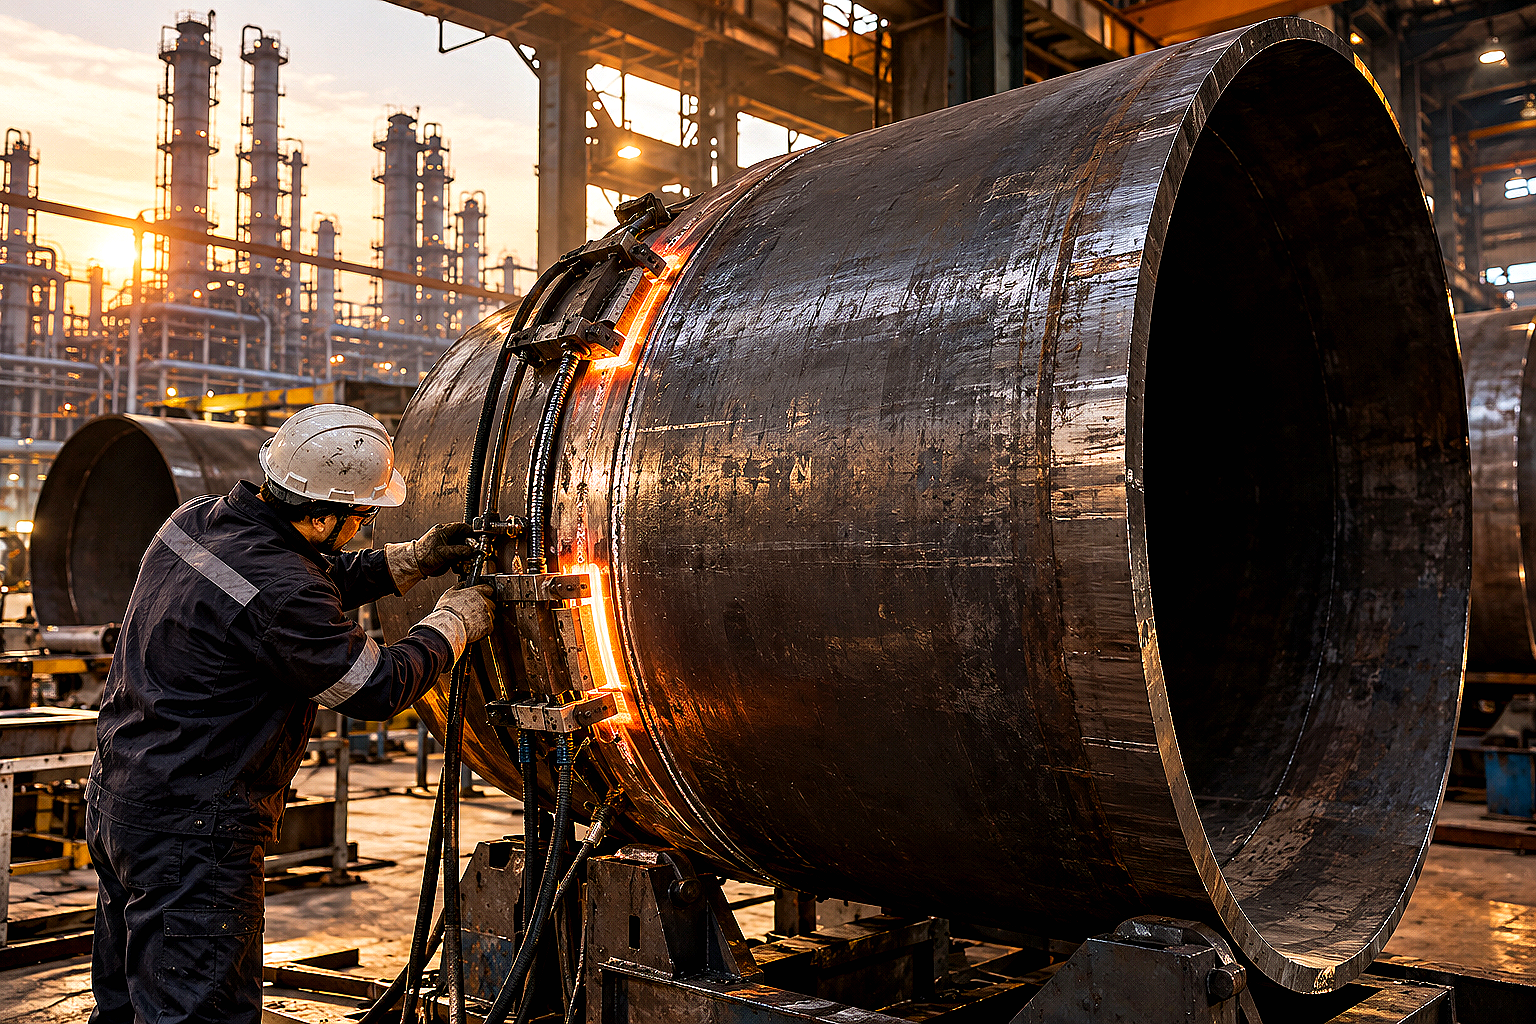
В нефтеперерабатывающей отрасли, на газохимических комплексах, ТЭЦ и в установках гидроочистки Казахстана емкостное оборудование работает при сочетании высоких температур и давления. В таких аппаратах стандартный конструкционный лист марки Ст3сп или низколегированная сталь 09Г2С быстро теряют несущую способность из-за ползучести металла и графитизации.
При длительном нагреве свыше +400...+425 °C углеродистые стали теряют предел текучести, а карбиды железа распадаются на феррит и графит. Стенка сосуда начинает необратимо деформироваться, что приводит к микротрещинам и разрыву аппарата под рабочим давлением.
Для оборудования, работающего при температурах от +450 до +550 °C в контакте с перегретым паром, горячими нефтепродуктами и водородсодержащими средами, промышленным стандартом выступает хромомолибденовый котловой лист марок 12ХМ и 15ХМ по ГОСТ 5520-2017. Разберем, как легирование хромом и молибденом меняет свойства стали и как правильно подготовить металл к раскрою и сварке.
Химический состав и физика жаропрочности сталей 12ХМ и 15ХМ
Жаропрочность низколегированных сталей 12ХМ и 15ХМ обеспечивается точным балансом хрома (Cr) и молибдена (Mo). В отличие от высоколегированных аустенитных нержавеющих сплавов, эти стали сохраняют перлитную структуру, но кардинально превосходят углеродистые марки по сопротивлению ползучести.
- Молибден (0,40–0,65%) — ключевой легирующий элемент, повышающий температуру рекристаллизации феррита. Молибден образует мелкодисперсные упрочняющие карбиды Mo₂C, которые блокируют движение дислокаций в кристаллической решетке при нагреве до +550 °C;
- Хром (0,80–1,20%) — повышает окалиностойкость металла, препятствует графитизации карбидной фазы и увеличивает сопротивление горячей водородной коррозии;
- Контролируемый углерод (0,08–0,18%) — обеспечивает достаточную конструкционную прочность при сохранении пластичности и удовлетворительной свариваемости с термообработкой.
Сталь 12ХМ имеет меньшую долю углерода (0,08–0,15%), поэтому ее ударная вязкость выше, а склонность к образованию холодных трещин при сварке ниже. Марка 15ХМ (0,11–0,18% C) обладает чуть более высоким пределом прочности при комнатной температуре и применяется для толстостенных обечаек теплообменников и реакторов.
Сравнение 12ХМ и 15ХМ с базовыми котловыми и легированными сталями
При проектировании технологических аппаратов снабженцы нередко сопоставляют хромомолибденовый прокат со смежными марками котлового и жаропрочного листа. Ошибочная замена 12ХМ на низколегированный лист 09Г2С или переплата за дорогую нержавейку приводит либо к аварии, либо к перерасходу бюджета.
| Марка стали | ГОСТ / ТУ | Рабочий диапазон температур | Предел текучести σт, МПа (при 20 °C) | Предел длит. прочности σ₁₀⁵ при 500 °C, МПа | Специфика применения |
|---|---|---|---|---|---|
| 20К | ГОСТ 5520-2017 | от -20 до +400 °C | 245–255 | Менее 40 | Паровые котлы низкого и среднего давления, деаэраторы |
| 09Г2С | ГОСТ 19281-2014 | от -70 до +425 °C | 325–345 | 50–60 | Хладостойкие емкости, строительные металлоконструкции |
| 12ХМ | ГОСТ 5520-2017 | от -40 до +550 °C | 235–255 | 110–130 | Кожухотрубные теплообменники, паропроводы, реакторы НПЗ |
| 15ХМ | ГОСТ 5520-2017 | от -40 до +550 °C | 255–275 | 120–140 | Обечайки и фланцы сосудов высокого давления до 550 °C |
| 15Х5М | ГОСТ 20072-74 | от -40 до +600 °C | 275–295 | 150–170 | Трубчатые печи НПЗ, агрессивные сернистые среды |
Как видно из таблицы, при температуре +500 °C предел длительной прочности стали 12ХМ более чем в два раза превышает показатели низколегированного листа 09Г2С. Это позволяет рассчитывать стенку сосуда без избыточного утолщения металла.
Стойкость к водородной коррозии на нефтехимических установках
На установках гидроочистки дизельного топлива, риформинга и гидрокрекинга НПЗ в Казахстане металл контактирует с водородсодержащим газом под давлением от 2 до 10 МПа при температуре +350...+500 °C. В таких условиях атомарный водород диффундирует вглубь кристаллической решетки стали.
В углеродистых сталях водород вступает в реакцию с карбидами железа с образованием метана (Fe₃C + 4H → 3Fe + CH₄). Молекулы метана не могут выйти наружу, накапливаются в микропустотах и создают внутреннее давление в тысячи атмосфер, вызывая обезуглероживание и водородное растрескивание металла (эффект Нельсона).
Хром и молибден в составе 12ХМ и 15ХМ связывают углерод в устойчивые карбиды Cr₇C₃ и Mo₂C. Это предотвращает образование метана и гарантирует безаварийную эксплуатацию сосудов под давлением в водородной среде.
Технология раскроя и подготовки кромок листа 12ХМ
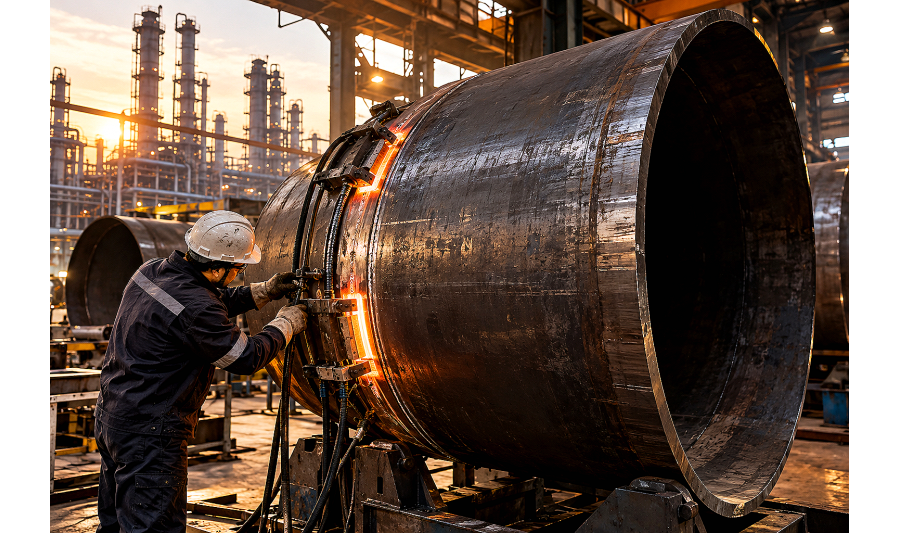
Хромомолибденовый листовой прокат толщиной от 6 до 80 мм чувствителен к термическому циклу резки из-за склонности к подкалке околошовной зоны. При резке без подогрева на кромке образуется тонкий слой мартенсита твердостью до 380–420 HB, где при последующей вальцовке или сварке зарождаются микротрещины.
- Газокислородная резка — основной метод для толщин от 20 до 80 мм. Перед резкой кромку полосы прогревают пламенем резака до температуры +150...+200 °C;
- Плазменная резка — применяется для раскроя обечаек толщиной до 30–40 мм. Для деталей под вальцовку мы в АТЛАНТ Snab City в Алматы рекомендуем плазменный раскрой с последующей механической зачисткой фаски;
- Механическая обработка кромок — строгание или фрезерование фасок по ГОСТ 16037-80 на глубину не менее 2–3 мм обязательно для удаления зоны термического влияния после термического реза.
Особенности сварки и послесварочной термообработки (PWHT)
Хромомолибденовые стали относятся к категории ограниченно свариваемых. Сварка листов 12ХМ и 15ХМ без подогрева и термообработки категорически запрещена нормами промышленной безопасности Республики Казахстан.
Для предотвращения образования холодных трещин и снижения внутренних сварочных напряжений соблюдают обязательный технологический регламент:
- Предварительный и сопутствующий подогрев — свариваемые кромки прогревают индукционными нагревателями или газовыми горелками до температуры +200...+300 °C на ширину не менее 100 мм от оси шва. Температуру контролируют термокарандашами или пирометром;
- Выбор сварочных материалов — ручную дуговую сварку выполняют электродами с основным покрытием марок ТМЛ-1У, ТМЛ-3У, ЦЛ-20 или ЦЛ-39 (тип Э-09Х1М / Э-09Х1МФ). Для автоматической сварки под флюсом используют проволоку Св-08ХМ в комбинации с основным флюсом;
- Послесварочная термообработка (высокий отпуск / PWHT) — готовый сварной узел или обечайку подвергают нагреву до температуры +680...+730 °C с выдержкой из расчета 2,5–3 минуты на 1 мм толщины стенки (но не менее 1 часа). Скорость нагрева и охлаждения строго регламентируется (не более 150 °C/час).
Высокий отпуск снимает пиковые остаточные напряжения после сварки, снижает твердость зоны термического влияния до нормативных 200–225 HB и восстанавливает ударную вязкость сварного шва при отрицательных температурах.
Чек-лист для снабженца: проверка сертификата на лист 12ХМ и 15ХМ
При приемке партии жаропрочного котлового листа на складе или строительной площадке в Казахстане инженер ОТК и специалист службы закупок проверяют сопроводительную документацию завода-изготовителя:
- Соответствие стандарту ГОСТ 5520-2017 — в сертификате качества должна быть указана категория поставки (чаще всего категории 2, 3 или 4 с регламентированными испытаниями на ударный изгиб после механического старения);
- Ультразвуковой контроль (УЗК) — для листов толщиной от 12 мм, идущих на изготовление сосудов 1-й и 2-й категорий опасности, требуется сплошной УЗК по ГОСТ 22727-88 (класс сплошности 0, 1 или 2);
- Маркировка плавки — номер плавки и клеймо ОТК на торце или пласти листа должны строго совпадать с номерами в заводском паспорте качества;
- Гарантия ударной вязкости KCU/KCV — показатели ударной вязкости при рабочей и отрицательной температуре должны отвечать проектным нормам разделов КМ/КХО.
Часто задаваемые вопросы (FAQ)
Можно ли заменить сталь 12ХМ на 09Г2С при температуре среды +480 °C?
Нет, такая замена категорически запрещена. Предельная допустимая температура применения стали 09Г2С по нормам котлонадзора составляет +425 °C. При температуре +480 °C предел ползучести 09Г2С падает в 2,5 раза, а карбиды распадаются с образованием графита, что приведет к пластическому разрыву стенки сосуда под давлением.
Обязательно ли проводить термообработку (отпуск) после сварки листа 12ХМ толщиной 10 мм?
Да. Согласно ПБ 03-576-03 и строительным нормам Республики Казахстан для сосудов под давлением, сварные соединения сталей типа ХМ подлежат обязательному высокому отпуску при температуре 680–730 °C независимо от толщины стенки, за исключением отдельных узлов, где допустимость отказа от термообработки специально обоснована аттестованной технологией сварки.
Какими электродами сваривать сталь 12ХМ со сталью 20 или 09Г2С?
При сварке разнородных стыков «12ХМ + сталь 20» или «12ХМ + 09Г2С» применяют сварочные электроды типа Э-09Х1М (марки ТМЛ-1У, ЦЛ-20) с обязательным предварительным подогревом до +150...+200 °C и последующим отпуском при температуре, скорректированной под менее легированную сталь (+650...+680 °C).
В чем разница между сталями 12ХМ и 15Х5М?
Сталь 12ХМ содержит около 1% хрома и рассчитана на температуры до +550 °C в слабо- и среднеагрессивных средах. Сталь 15Х5М содержит 4,5–6,0% хрома, относится к мартенситно-ферритному классу и применяется при температурах до +600 °C в средах с повышенной концентрацией сернистых газов и тяжелых нефтяных фракций.
Вывод
Лист низколегированный жаропрочный марок 12ХМ и 15ХМ по ГОСТ 5520-2017 — безальтернативный конструкционный материал для технологических сосудов, теплообменников и паропроводов, работающих в диапазоне температур от +450 до +550 °C. Грамотный учет стойкости к ползучести, обязательный предварительный подогрев кромок при резке и сварке, а также послесварочный отпуск гарантируют безаварийную службу оборудования на промышленных объектах Казахстана.
Компания АТЛАНТ Snab City поставляет сертифицированный котловой и жаропрочный листовой прокат со склада в Алматы с оперативной доставкой по регионам РК и заводским ультразвуковым контролем качества.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Жаропрочный лист 12ХМ 85 мм
Лист жаропрочный устойчива к воздействию различных температурных режимов, сделана из высококачествен..
Жаропрочный лист 12ХМ 9 мм
Лист жаропрочный устойчива к воздействию различных температурных режимов, сделана из высококачествен..
Жаропрочный лист 12ХМ 90 мм
Лист жаропрочный устойчива к воздействию различных температурных режимов, сделана из высококачествен..
Жаропрочный лист 12ХМ 95 мм
Лист жаропрочный устойчива к воздействию различных температурных режимов, сделана из высококачествен..

Лист 10х1500х5500 03Х22Н5АМ3
Жесть листовая – это металлическая полоса, полученная методом холодной прокатки, на которую наносят ..
Лист 10х2000х5500 ст. 20
Лист стальной является одним из наиболее востребованных видов листового металлопроката, так как имее..
Лист 120х550х2050 ст. 20
Лист стальной является одним из наиболее востребованных видов листового металлопроката, так как имее..
Лист 14х1500х5500 ст. 20
Лист стальной является одним из наиболее востребованных видов листового металлопроката, так как имее..
Лист 16х1500х5550 03Х22Н5АМ3
Жесть листовая – это металлическая полоса, полученная методом холодной прокатки, на которую наносят ..
Лист 26х2000х5500 09Г2С
Лист стальной является одним из наиболее востребованных видов листового металлопроката, так как имее..
Лист 70х1500х5500 ст. 45
Лист стальной является одним из наиболее востребованных видов листового металлопроката, так как имее..

Лист горячекатаный 25 мм 15ХМ
Лист горячекатаный производится методом горячей прокатки, сначала происходит нагрев изделия, а затем..