Переходы нержавеющие высокого давления Socket Weld и резьбовые NPT: выбор стали, расчет на 400 бар и монтаж
В гидравлических контурах, импульсных линиях КИПиА и насосных станциях высокого давления тонкостенные приварные переходы не выдерживают нагрузок. Разбираем, как выбрать кованые нержавеющие переходы Socket Weld и резьбовые NPT классов Class 3000 и 6000 под давл...
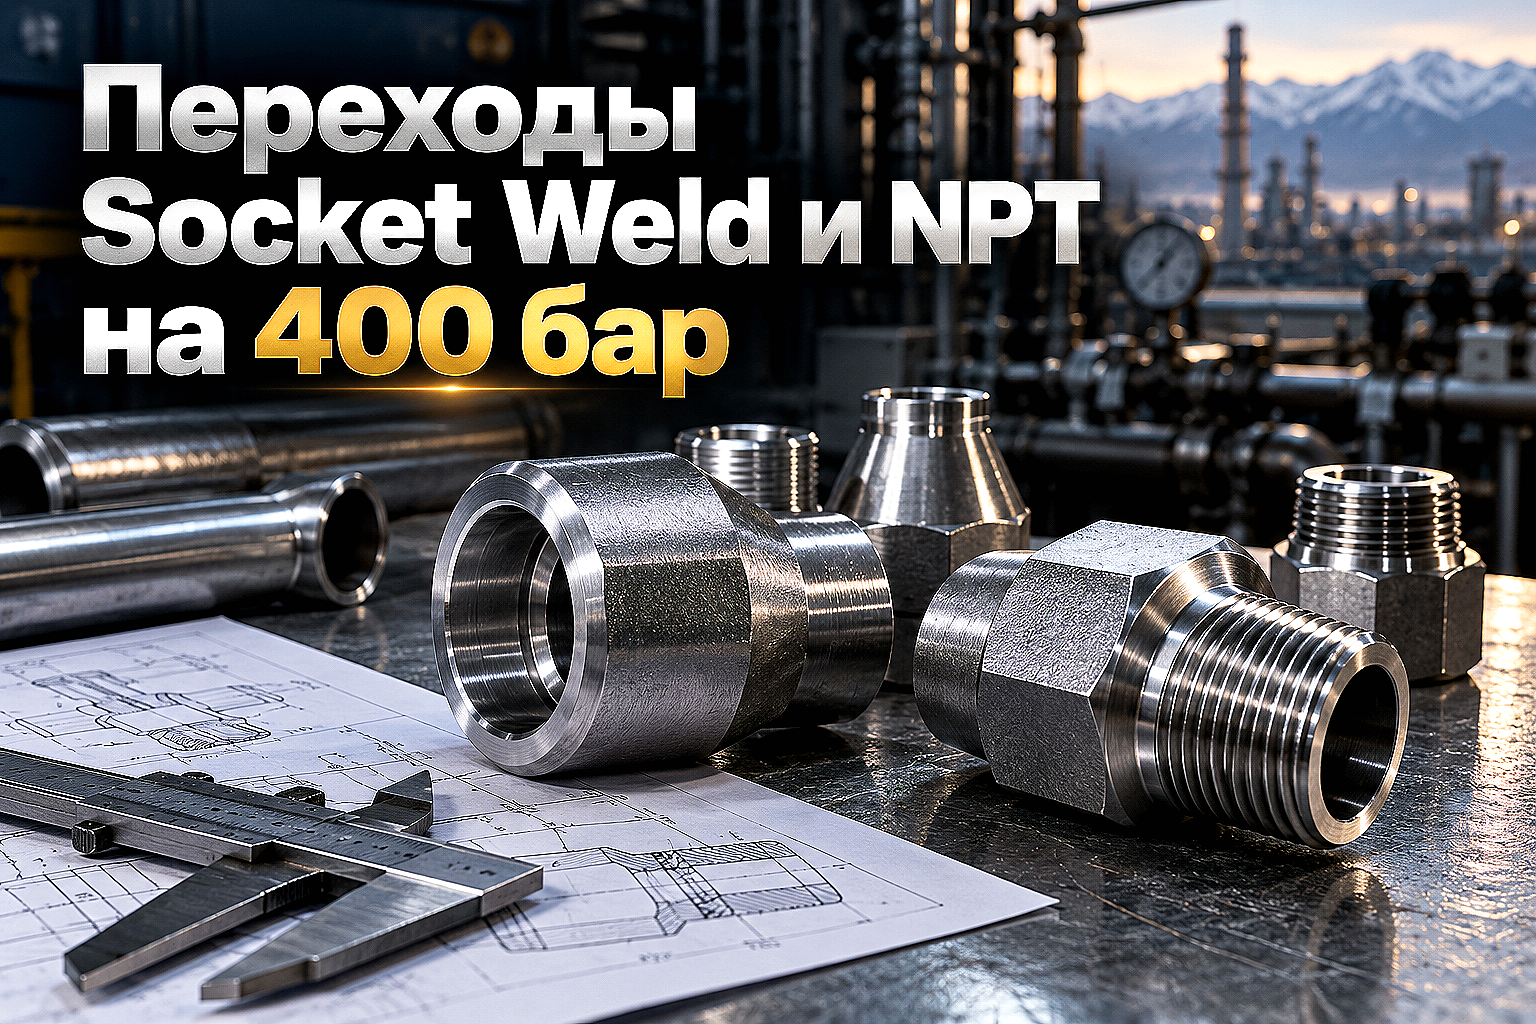
В технологических схемах нефтеперерабатывающих заводов, гидрометаллургических автоклавов, испытательных стендов и компрессорных станций Казахстана рабочее давление в импульсных и гидравлических линиях регулярно достигает 160–400 бар. Попытка установить на такой магистрали стандартный листовой или бесшовный приварной переход по ГОСТ 17378-2001 либо тонкостенный фитинг DIN 11852 приводит к аварии при первой же опрессовке. Тонкая коническая стенка деформируется под гидродинамическим ударом, а по линии сварного шва образуются микротрещины.
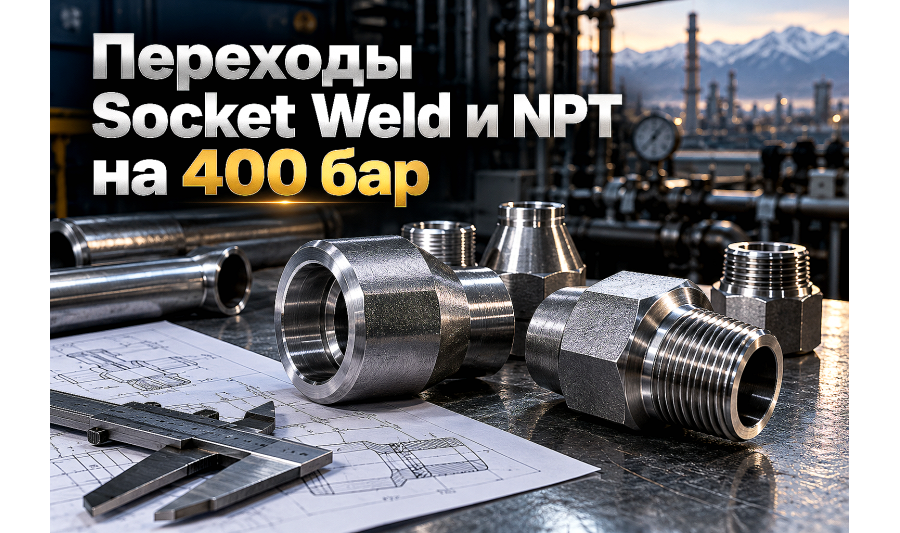
Для напорных систем малого диаметра (от Ду 6 до Ду 50) промышленным стандартом выступают кованые нержавеющие переходы высокого давления по стандарту ASME B16.11 и ГОСТ 22826-83. Они изготавливаются методом горячей объемной штамповки из цельной поковки или калиброванного прутка, благодаря чему не имеют сварных швов в теле детали и выдерживают экстремальные пульсации давления.
Типы переходов высокого давления: Socket Weld и резьбовые NPT
По способу присоединения к трубопроводу кованые фитинги высокого давления делятся на две основные группы, рассчитанные на разные условия эксплуатации и требования к разборности узла.
- Переходы под приварку в раструб (Socket Weld, SW): труба вставляется внутрь раструба фитинга и обваривается угловым швом снаружи. Обеспечивают максимальную герметичность и вибростойкость, исключая риск протечек при циклических гидроударах;
- Резьбовые переходы (Threaded, NPT / BSPT): имеют коническую трубную резьбу, которая самоуплотняется при затягивании за счет деформации витков. Применяются на участках, где запрещены огневые сварочные работы или требуется регулярный демонтаж оборудования;
- Вставки-переходники (Reducing Inserts): компактные резьбовые или приварные втулки, позволяющие выполнить ступенчатый переход диаметра внутри стандартного тройника или муфты без увеличения габаритов узла.
В отличие от низконапорной сантехники с цилиндрической резьбой G, в напорных нержавеющих переходах применяется коническая резьба NPT (ANSI/ASME B1.20.1) с углом профиля 60° и конусностью 1:16. При свинчивании витки смыкаются по всей длине резьбового конуса, создавая герметичный барьер без использования льна или мягких резиновых прокладок.
Классы давления Class 3000, 6000 и 9000: соответствие нагрузкам
В международной практике прочность кованых фитингов маркируется классами давления (Class / Lbs). Это расчетное номинальное давление, которое фитинг гарантированно выдерживает при базовой температуре среды.
| Класс давления | Присоединение | Соответствующая бесшовная труба | Рабочее давление при 20 °C (бар) | Сфера применения в Казахстане |
|---|---|---|---|---|
| Class 3000 (3M) | Socket Weld / NPT | Schedule 80 / ГОСТ толстостенная | до 206 бар (3000 PSI) | Импульсные линии КИПиА, обвязка насосов, стенды |
| Class 6000 (6M) | Socket Weld / NPT | Schedule 160 / толстостенная | до 413 бар (6000 PSI) | Гидросистемы спецтехники, компрессоры, буровые блоки |
| Class 9000 (9M) | Socket Weld (SW) | Schedule XXS / монолитная стенка | до 620 бар (9000 PSI) | Сверхвысокое давление, автоклавы выщелачивания, газовые рампы |
При комплектации объекта в Алматы важно помнить: рабочее давление перехода Socket Weld всегда подбирается под прочность сопрягаемой бесшовной трубы. Фитинг Class 3000 рассчитан на совместную работу с толстостенной трубой Schedule 80, а Class 6000 — со стенкой Schedule 160.
Выбор марки стали: AISI 316L, 12Х18Н10Т или AISI 304
Коррозионная стойкость и механическая надежность перехода зависят от химического состава сплава. В гидросистемах высокого давления металл испытывает кавитационные микроудары и контакт с нагретыми рабочими жидкостями.
- AISI 316L (03Х17Н14М3): содержит 2,0–2,5% молибдена и сверхнизкий процент углерода (C ≤ 0,03%). Оптимальный выбор для химических производств, сероводородсодержащих газов и морских солевых растворов, где стандартная сталь подвержена питтингу;
- 12Х18Н10Т / AISI 321: аустенитная сталь с добавлением титана. Отлично работает при температурах от -196 °C до +600 °C в паровых контурах и криогенных установках;
- AISI 304 (08Х18Н10): базовая нержавеющая сталь для нейтральных масел, гидравлических жидкостей, дистиллированной воды и спиртовых растворов при умеренной агрессивности среды.
На складе АТЛАНТ Snab City в Алматы нержавеющие фитинги высокого давления поставляются с заводскими сертификатами плавок, подтверждающими ультразвуковой контроль сплошности металла и соответствие стандарту ASME B16.11.
Технология монтажа Socket Weld: обязательный зазор 1,6 мм
Главная ошибка монтажников при сварке переходов Socket Weld — посадка трубы в раструб фитинга до упора в донный уступ с последующей немедленной обваркой. При нагреве сварочной дугой труба удлиняется быстрее массивного корпуса фитинга.
Упертая в дно раструба труба создает критические распорные напряжения в корне сварного шва. После остывания и первой подачи рабочего давления 200–300 бар угловой шов лопается по линии сплавления.
- Отрежьте бесшовную нержавеющую трубу строго перпендикулярно оси и снимите заусенцы;
- Вставьте трубу в раструб перехода до упора в донный буртик и сделайте риску маркером на трубе у кромки фитинга;
- Выдвиньте трубу обратно наружу на 1,6 мм (1/16 дюйма), зафиксировав монтажный зазор;
- Выполните 2–4 прихватки аргонодуговой сваркой TIG с присадкой ER 316LSi или ER 308LSi;
- Наложите угловой сварной шов в 2–3 прохода с плавным переходом к телу трубы без подрезов.
Для резьбовых переходов NPT запрещено использовать классический сантехнический лен или фторопластовую ленту ФУМ малой плотности: при давлении свыше 100 бар уплотнитель выдавливает из резьбы. Применяют анаэробные полимеризующиеся герметики высокой прочности либо специализированную уплотнительную пасту для нержавеющей стали с содержанием никеля.
Типичные ошибки при закупке и монтаже
- Замена кованого фитинга точеным из случайного круга: обычный сортовой пруток без термообработки и контроля микропор может иметь скрытую ликвацию по центру, которая дает течь при циклическом давлении;
- Стыковка разнородных резьб: попытка вкрутить конический штуцер NPT в цилиндрическую муфту BSPP приводит к зацеплению всего на 1–2 витка и срезу резьбы под нагрузкой;
- Отсутствие пассивации околошовной зоны: после сварки TIG оксидные цвета побежалости необходимо удалить травильной пастой, иначе в зоне шва начнется межкристаллитная коррозия.
FAQ
Чем переход Socket Weld отличается от стандартного приварного перехода встык (Butt Weld)?
Переход Socket Weld имеет внутренние раструбы, в которые труба вставляется и обваривается угловым швом снаружи, тогда как переход Butt Weld сваривается торцами встык. Переходы SW имеют монолитную толщину стенки в 3–5 раз больше и предназначены для малых диаметров (до Ду 50) под давление от 150 до 400 бар.
Зачем нужен тепловой зазор 1,6 мм при сборке соединений Socket Weld?
Зазор 1,6 мм (1/16 дюйма) между торцом трубы и дном раструба компенсирует тепловое расширение металла при сварке и дальнейшей работе. Без зазора труба упирается в дно фитинга, вызывая растягивающие напряжения и растрескивание корня сварного шва.
Можно ли использовать нержавеющие переходы Class 3000 на гидравлике с давлением 250 бар?
Номинал Class 3000 соответствует 206 бар при нормальной температуре, однако гидросистемы часто испытывают пиковые скачки давления. Для постоянного рабочего давления 250 бар и выше рекомендуется закладывать переходы класса Class 6000 с гарантированным запасом прочности до 413 бар.
Какую марку стали выбрать для сероводородсодержащих сред на месторождениях Казахстана?
Для сред с присутствием H₂S и хлоридов стандартом является низкоуглеродистая молибденсодержащая сталь AISI 316L (03Х17Н14М3). Она соответствует требованиям стандарта NACE MR0175 по стойкости к сульфидному коррозионному растрескиванию под напряжением.
Вывод
Надежность импульсных линий и технологических узлов высокого давления строится на жестком соответствии геометрии фитингов расчетным гидравлическим нагрузкам. При давлении свыше 100 бар применение тонкостенных приварных деталей недопустимо — безопасность системы обеспечивают исключительно кованые переходы Socket Weld и резьбовые элементы NPT классов Class 3000 и Class 6000.
Компания АТЛАНТ Snab City поставляет сертифицированные нержавеющие переходы, фланцы и бесшовные трубы со склада в Алматы. Наши инженеры помогут рассчитать толщину стенки под проектное давление, подобрать фитинги марок AISI 316L и 12Х18Н10Т и оперативно укомплектовать заказ с доставкой по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Переходы нерж. 219x6x108 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x6x108 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x6x159 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x6x168 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x57 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x76 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x89 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x89 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x108 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x108 17378-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x159 17375-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..
Переходы нерж. 219x10x159 17378-2001
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам: Переходы нерж. ..