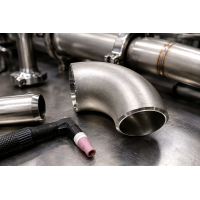
Отводы нержавеющие матовые для систем пневмотранспорта и аспирации: выбор радиуса, расчет износа и монтаж
На мукомольных комбинатах, кондитерских фабриках, заводах полимерных компаундов и в аспирационных системах Казахстана транспортировка сыпучих продуктов сжатым воздухом создает повышенные нагрузки на криволинейные участки труб. Разбираем, как правильно подобрат...
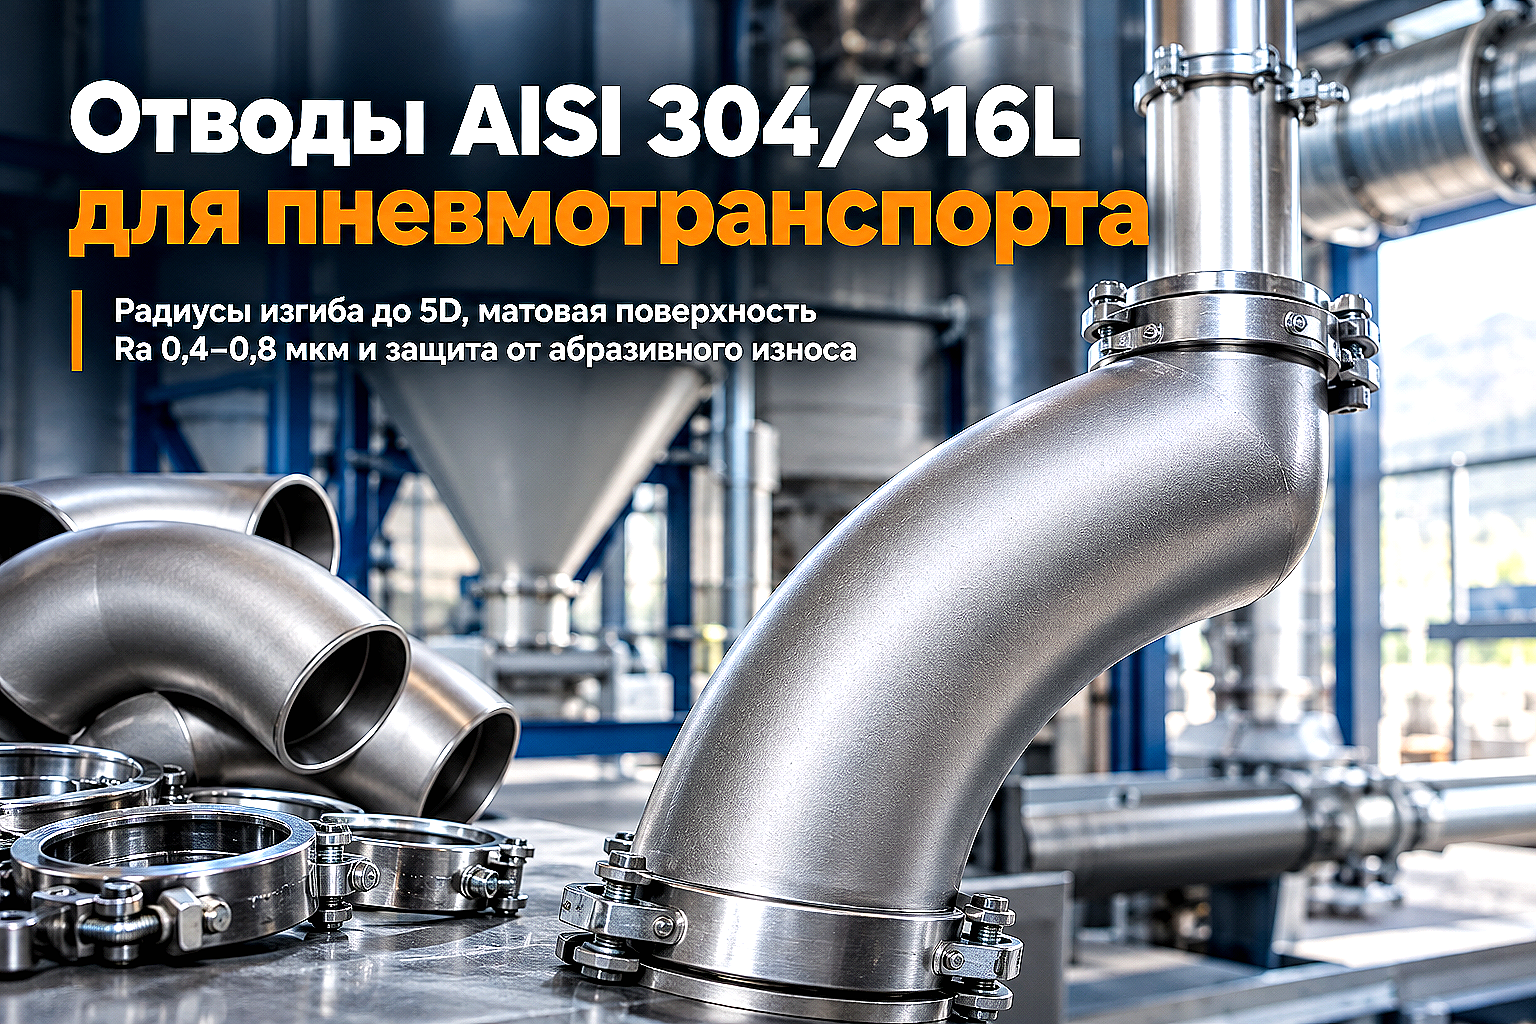
В пневмотранспортных системах отводы изнашиваются быстрее прямых участков. На повороте частицы смещаются к внешней стенке, ударяются о металл и постепенно уменьшают его толщину. Одновременно увеличиваются потери давления, образование пыли и риск повреждения гранул.
Для транспортировки муки, сахара, сухого молока, полимерных гранул, премиксов и химических порошков применяют отводы из AISI 304 или AISI 316L. Однако марка стали сама по себе не гарантирует долговечность: необходимо правильно выбрать радиус, стенку, внутреннюю поверхность и способ защиты внешнего изгиба.
Почему обычный короткий отвод быстро изнашивается
В разбавленной фазе частицы движутся с высокой скоростью во взвешенном состоянии. В плотной фазе продукт перемещается медленнее, но его концентрация и нагрузка на стенки значительно выше. Точные параметры зависят от размера частиц, массового расхода, давления, длины трассы и характеристик воздуходувки.
Короткий поворот увеличивает угол столкновения частиц с внешней стенкой. Это может привести к следующим проблемам:
- быстрому истончению и протиранию отвода;
- дроблению хрупкого продукта;
- образованию пыли и мелкой фракции;
- появлению полимерных нитей - «волос ангела»;
- росту сопротивления и расхода воздуха;
- накоплению продукта на неровных внутренних стыках.
Увеличенный радиус часто уменьшает ударное воздействие, но не всегда полностью решает проблему износа. Чем длиннее изгиб, тем больше путь контакта частиц с наружной стенкой. Поэтому геометрию отвода подбирают вместе со скоростью и свойствами продукта.
Выбор стали AISI 304 и AISI 316L
| Марка стали | Когда подходит | Ограничения |
|---|---|---|
| AISI 304 | Сухая мука, крупы, сахар, кофе, комбикорм, большинство полимерных гранул и нейтральных порошков | Не рекомендуется без проверки среды при наличии хлоридов, кислот и постоянной влажности |
| AISI 316L | Влажные, солесодержащие и умеренно агрессивные продукты, химические и фармацевтические порошки | Лучше сопротивляется питтингу, но не является полностью неуязвимой в концентрированных хлоридных средах |
AISI 304 близка к 08Х18Н10, а AISI 316L - к 03Х17Н14М3, но взаимозаменяемость подтверждают по химическому составу и требованиям проекта. После гибки или сварки аустенитная сталь может проявлять слабые магнитные свойства - это не всегда означает ошибку в марке.
Общие критерии выбора рассмотрены в статье про нержавеющие фитинги и отводы.
Как выбрать радиус отвода
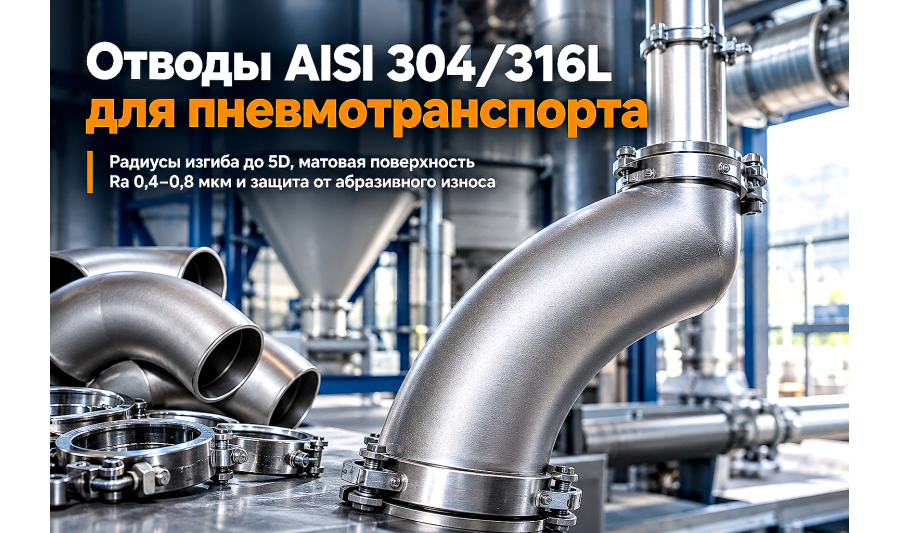
Стандартный длиннорадиусный приварной отвод обычно имеет радиус по осевой линии около 1,5D. Для пневмотранспорта часто заказывают специальные гнутые элементы с радиусом 2,5D, 3D, 5D и более.
| Исполнение | Когда применять | Что учитывать |
|---|---|---|
| Короткий или стандартный отвод 1–1,5D | Компактная трасса, небольшой расход, незначительный износ продукта | Максимальная нагрузка на внешнюю стенку и повышенное дробление частиц |
| Гнутый отвод 2,5–5D | Мука, крахмал, зерно, гранулы и другие продукты, чувствительные к удару | Требует больше монтажного пространства и проверки потерь давления |
| Отвод 5–10D | Щадящее перемещение хрупких гранул и продуктов при подтверждённом расчёте | Большой радиус не всегда уменьшает общий износ из-за увеличения пути скольжения |
| Дефлекторный или износостойкий отвод | Абразивные порошки и участки с частой заменой обычных колен | Подбирается по продукту, скорости и санитарным требованиям |
Для муки или полимерных гранул часто начинают с радиуса 3D–5D, но окончательный размер должен подтверждаться расчётом всей системы. Для кварцевого песка, цемента и других абразивных материалов важнее может оказаться не увеличение радиуса, а специальная защита внешней стенки.
Расчёт толщины стенки
Толщину отвода нельзя выбирать только по наружному диаметру. Она должна обеспечивать прочность при рабочем давлении или вакууме и сохранять допустимый остаток после износа.
Упрощённо требуемую толщину можно представить так:
заказываемая стенка = расчётная стенка по прочности + припуск на формование + запас на износ.
При расчёте учитывают:
- рабочее и расчётное давление или вакуум;
- наружный диаметр и температуру;
- марку стали и качество сварного соединения;
- утонение внешнего радиуса при гибке;
- овальность и монтажные нагрузки;
- абразивность продукта и расчётный срок службы;
- минимальную остаточную толщину перед заменой.
После изготовления стенку измеряют на внешнем радиусе, где утонение обычно наибольшее. На работающей линии в этой зоне создают контрольные точки для периодической ультразвуковой толщинометрии.
Универсального правила «для песка достаточно 3–4 мм» нет. Иногда выгоднее применить стандартную несущую стенку со сменной защитой, чем регулярно менять весь отвод.
Матовая или полированная внутренняя поверхность
Для пищевых продуктов важен не внешний блеск отвода, а состояние внутренней поверхности. На ней не должно быть глубоких рисок, складок, наплывов сварного шва и других участков, где может скапливаться продукт.
Для гигиенических линий часто задают шероховатость не грубее Ra 0,8 мкм. Конкретное значение зависит от продукта и способа очистки. Исполнение 2B относится прежде всего к исходному листовому прокату и само по себе не подтверждает качество внутренней поверхности готового отвода.
Для полимерных гранул иногда применяют специально дробеструйно обработанные или профилированные трубы. Такой микрорельеф может уменьшить образование пыли и «волос ангела», но он постепенно изнашивается и подходит не для каждой пищевой линии. Решение принимают после испытания с конкретным полимером.
Способы защиты от абразивного износа
- Утолщённая внешняя стенка. На наружную часть изгиба предусматривают дополнительный запас металла.
- Сменный затыльник. Изнашиваемый участок можно заменить без демонтажа всего отвода.
- Керамическая футеровка. Применяется для минеральных и других высокоабразивных порошков.
- Полимерная футеровка. Используется при подтверждённой совместимости с продуктом, температурой и санитарными требованиями.
- Дефлекторный отвод. Меняет характер удара частиц и снижает разрушение гранул.
- Контроль толщины. Регулярные измерения позволяют заменить элемент до образования сквозного отверстия.
Для пищевых производств материал футеровки, герметиков и уплотнений должен иметь документы, подтверждающие пригодность для контакта с конкретным продуктом.
Монтаж без внутренних ступеней
Несоосность труб, выступающий сварной корень или зазор на соединении создают турбулентность и ускоряют износ. Поэтому внутренний диаметр отвода должен совпадать с трубой, а переход между деталями - оставаться максимально плавным.
Сварку выполняют по согласованной технологии. При TIG-сварке корень шва защищают внутренним поддувом, чтобы избежать сильного окисления. После монтажа проверяют:
- соосность и смещение кромок;
- форму внутреннего валика;
- отсутствие цветов побежалости и загрязнений;
- герметичность соединения;
- восстановление пассивного состояния нержавеющей стали.
На разборных участках применяют хомутовые или фланцевые соединения. Уплотнение выбирают по температуре, продукту и требованиям пищевой безопасности, а не только по обозначению NBR, EPDM или силикон.
Подробнее о совместимости элементов рассказано в материале про приварные нержавеющие отводы.
Заземление и защита от пылевого взрыва
Мука, сахар, крахмал, комбикорм и некоторые полимерные порошки способны образовывать взрывоопасную пылевоздушную смесь. Трение частиц о трубопровод создаёт статический заряд, поэтому металлические элементы системы должны быть электрически соединены и заземлены по проекту.
Гибкие вставки, хомутовые соединения и прокладки могут нарушать электрическую непрерывность. Если соединение не обеспечивает стабильный контакт, устанавливают перемычку и проверяют сопротивление измерением. Универсального значения 10 Ом для всех пневмотранспортных систем нет.
Одного заземления недостаточно. В зависимости от свойств пыли проект может предусматривать:
- взрыворазрядку или подавление взрыва;
- отсечение распространения пламени по трубопроводу;
- обнаружение искр и горячих частиц;
- взрывозащищённое электрическое оборудование;
- контроль фильтров и пылеуловителей;
- аварийную остановку подачи продукта.
Диэлектрические прокладки нельзя устанавливать без проверки системы уравнивания потенциалов: защита от гальванической коррозии не должна создавать изолированный металлический участок с накоплением статического заряда.
Что указать при заказе отводов
- наружный диаметр и толщину стенки;
- марку стали AISI 304, AISI 316L или другую по проекту;
- угол поворота и радиус по осевой линии;
- тип изготовления - гнутый, формованный или секторный;
- длину прямых участков на концах;
- требования к внутренней поверхности и Ra;
- тип соединения - сварка, фланец или хомут;
- необходимость утолщения, затыльника или футеровки;
- рабочее давление, вакуум и температуру;
- сертификат материала и необходимость контроля химического состава.
Секторные отводы могут применяться на аспирационных и низконапорных линиях, если их прочность подтверждена расчётом, а внутренние стыки выполнены без выступающих кромок. Для скоростного пневмотранспорта их пригодность проверяют отдельно.
FAQ
Какой радиус выбрать для пневмотранспорта муки?
Часто применяют отводы 3D–5D, но универсального значения нет. Радиус выбирают по скорости воздуха, расходу продукта, диаметру трубопровода и допустимым потерям давления.
Матовая поверхность всегда лучше зеркальной?
Нет. Для пищевой линии важнее заданная шероховатость, отсутствие глубоких рисок и возможность очистки. Для полимерных гранул специальное матирование может уменьшить образование нитей, но его эффективность проверяют на конкретном продукте.
Как защитить внешний радиус от быстрого протирания?
Применяют увеличенную стенку, сменный затыльник, керамическую или полимерную футеровку, дефлекторный отвод и регулярный контроль остаточной толщины.
Можно ли соединить нержавеющий отвод с углеродистой сталью?
Можно, если соединение соответствует проекту. При наличии влаги учитывают риск гальванической коррозии, а в системе с горючей пылью обязательно сохраняют электрическую непрерывность и уравнивание потенциалов.
Как проверить износ работающего отвода?
На внешнем радиусе отмечают постоянные контрольные точки и периодически измеряют стенку ультразвуковым толщиномером. Интервал контроля устанавливают по скорости износа и минимально допустимой остаточной толщине.
Вывод
Отвод для пневмотранспорта выбирают не только по диаметру и марке нержавеющей стали. Необходимо учитывать скорость и свойства продукта, радиус поворота, утонение после гибки, запас на износ, внутреннюю поверхность и требования взрывобезопасности.
В каталоге АТЛАНТ Snab City представлены Отводы нержавеющие матовые разных диаметров и толщин. При заказе под пневмотранспорт желательно предоставить параметры продукта, рабочее давление, требуемый радиус, тип соединения и условия эксплуатации. Возможна поставка по Алматы и регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Отводы нержавеющие матовые. Из стали Aisi 316 Размер: 38х1,5
Отводы нержавеющие матовые. Из стали Aisi 316 Размер: 38х1,5 Отвод нержавеющий матовый; это часть н..
Отводы нержавеющие матовые. Из стали Aisi 337 Размер: 101,6х2,0
Отводы нержавеющие матовые. Из стали Aisi 337 Размер: 101,6х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 338 Размер: 104х2,0
Отводы нержавеющие матовые. Из стали Aisi 338 Размер: 104х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 339 Размер: 114,3х2,0
Отводы нержавеющие матовые. Из стали Aisi 339 Размер: 114,3х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 340 Размер: 129х2,0
Отводы нержавеющие матовые. Из стали Aisi 340 Размер: 129х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 341 Размер: 133х3,0
Отводы нержавеющие матовые. Из стали Aisi 341 Размер: 133х3,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 342 Размер: 139,7х2,0
Отводы нержавеющие матовые. Из стали Aisi 342 Размер: 139,7х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 343 Размер: 154х2,0
Отводы нержавеющие матовые. Из стали Aisi 343 Размер: 154х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 344 Размер: 168,3х3,0
Отводы нержавеющие матовые. Из стали Aisi 344 Размер: 168,3х3,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 345 Размер: 204х2,0
Отводы нержавеющие матовые. Из стали Aisi 345 Размер: 204х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 346 Размер: 219,1х2,0
Отводы нержавеющие матовые. Из стали Aisi 346 Размер: 219,1х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 347 Размер: 254х2,0
Отводы нержавеющие матовые. Из стали Aisi 347 Размер: 254х2,0 Отвод нержавеющий матовый; это часть ..