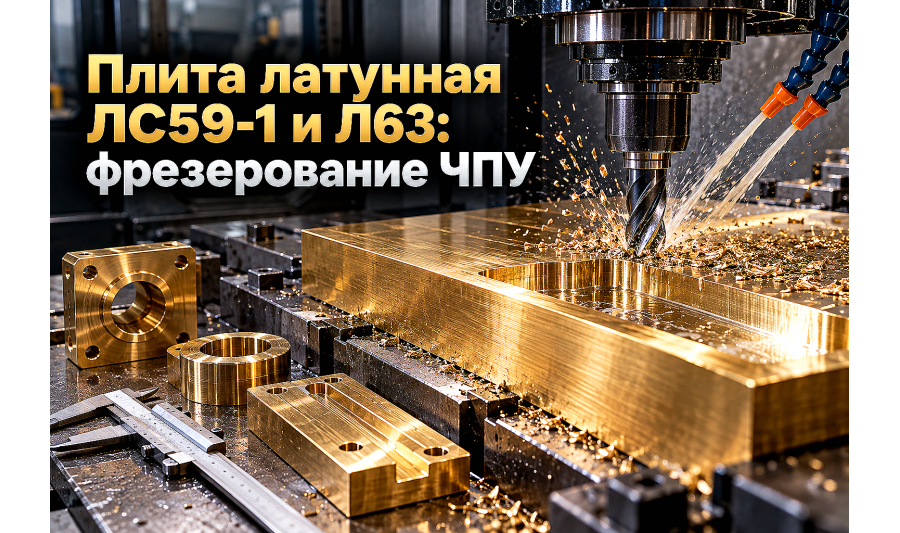
Плита латунная ЛС59-1 и Л63: выбор толщины 12–50 мм, режимы ЧПУ-фрезерования и применение
Латунная плита толщиной от 12 до 50 мм — базовый полуфабрикат для изготовления массивных силовых контактов, направляющих планок прессов, искробезопасных плит и пресс-форм. Разбираем отличия сплавов ЛС59-1 и Л63, тонкости скоростного фрезерования на станках с Ч...
В механических цехах, электротехнических производствах и ремонтных подразделениях промышленных предприятий Алматы при изготовлении массивных деталей из цветных сплавов тонкого листового металла недостаточно. Когда требуется выфрезеровать корпус распределительного гидроклапана, тяжелую контактную щеку дуговой печи, направляющую планку штамповочного пресса или искробезопасную плиту технологического стола, заготовка должна обладать сплошной монолитной структурой и толщиной от 12 до 50 мм и более.
Попытка набрать требуемую толщину пакетом из тонких листов или полос приводит к резкому падению жесткости узла, росту переходного сопротивления на стыках и дребезгу деталей при фрезерной обработке. В свою очередь, использование литейных отливок кустарного производства сопряжено со скрытыми газовыми порами и шлаковыми раковинами, которые вскрываются уже на чистовых проходах фрезы. Промышленным стандартом для высокоточной механообработки выступает горячекатаная и холоднокатаная латунная плита по ГОСТ 2208-2007.
ЛС59-1 против Л63: металлургические различия и подбор сплава под деталь
Главная ошибка при оформлении заявки на металлобазу — запрос «просто латунной плиты нужной толщины» без указания точной марки сплава. Двухкомпонентная латунь Л63 и свинцовистая латунь ЛС59-1 ведут себя под фрезой и в условиях эксплуатации диаметрально противоположно.
Латунь марки ЛС59-1 (свинцовистая автоматная) содержит около 57–60% меди, 37–41% цинка и 0,8–1,9% свинца по ГОСТ 15527-2004. Свинец не растворяется в медной матрице, а распределяется в структуре в виде обособленных микроскопических глобул. При скоростном фрезеровании на станках с ЧПУ эти включения играют роль внутренних концентраторов напряжений и естественной твердой смазки. Стружка не тянется длинной спиралью, а мгновенно скалывается в мелкую сыпучую дробь, которая выдувается СОЖ из глубоких пазов без забивания стружкоотвода.
Латунь марки Л63 (простая двухкомпонентная) состоит из 62–65% меди и цинковой основы без добавления свинца. Сплав обладает высокой пластичностью, ударной вязкостью и сопротивлением циклическим вибрациям. Плиты Л63 выбирают для деталей, которые в процессе работы испытывают динамические удары, требуют последующей пайки твердыми припоями или эксплуатируются в криогенных узлах. Однако при фрезеровании вязкая стружка Л63 требует специальной стружколомающей геометрии фрез и интенсивной подачи эмульсии.
Технические характеристики латунных плит по ГОСТ 2208-2007
Межгосударственный стандарт ГОСТ 2208-2007 регламентирует требования к фольге, лентам, листам и плитам из латуни. Плитами принято называть плоский прокат прямоугольного сечения толщиной от 12,0 мм и выше.
| Параметр / Характеристика | Плита латунная ЛС59-1 | Плита латунная Л63 |
|---|---|---|
| Диапазон стандартных толщин на складе | 12, 16, 20, 25, 30, 40, 50 мм | 12, 15, 20, 25, 30, 40, 50 мм |
| Временное сопротивление разрыву, МПа | 360–440 | 320–410 |
| Предел текучести, МПа | 160–220 | 130–180 |
| Твердость по Бринеллю, HB | 100–130 | 85–115 |
| Характер образующейся стружки | Мелкодробленая, сыпучая | Сливная, витая, вязкая |
| Свариваемость и пайка горелкой | Ограниченная (риск пор из-за Pb) | Отличная (пайка припоями ПМФ, ПСР) |
| Основное назначение деталей | Направляющие, корпуса, штампы | Контакты, силовые шины, теплоотводы |
Режимы скоростного фрезерования латунных плит на станках с ЧПУ
Фрезерование массивных латунных заготовок на обрабатывающих центрах требует соблюдения технологических режимов, исключающих налипание цветного металла на режущие кромки инструмента и термическую поводку детали.
- Выбор режущего инструмента: для плит ЛС59-1 применяют твердосплавные концевые фрезы по алюминию и цветным металлам с полированными передними поверхностями стружечных канавок (угол подъема спирали 30–45°). Полировка исключает налипание металла при чистовых проходах;
- Скорость резания (Vc): для плит ЛС59-1 скорость резания составляет 250–450 м/мин, для Л63 ее снижают до 180–300 м/мин во избежание перегрева режущей кромки;
- Подача на зуб (Fz): при черновом съеме припуска диаметром фрезы 12–16 мм подача составляет 0,08–0,15 мм/зуб, на чистовых проходах снижается до 0,03–0,06 мм/зуб для достижения чистоты поверхности Ra 0,8–1,6 мкм;
- Охлаждение и смазка: обработка ведется с обильной подачей водорастворимой эмульсии (СОЖ) под давлением от 6–10 бар либо масляным туманом (MQL) для своевременного удаления мелкоколотой стружки из зоны реза;
- Снятие остаточных напряжений: при выборке глубоких карманов с одной стороны плиту может повести «лодочкой». Для стабилизации геометрии черновую выборку выполняют симметрично с двух сторон с припуском 1,0–1,5 мм, после чего заготовку перебазируют в тисках для чистовых проходов.
Сферы применения толстолистовой латуни на объектах Казахстана
Благодаря высокой коррозионной стойкости, немагнитности, фрикционной совместимости со сталью и электропроводности латунные плиты закрывают ответственные инженерные задачи в промышленности региона.
В электроэнергетике и при сборке мощных электропечей плиты Л63 используют для изготовления распределительных контактных плит, переходных шинных мостов и компенсаторов, где медь избыточно мягка под точечным механическим зажимом болтов. В металлообрабатывающих и кузнечно-прессовых цехах плиты ЛС59-1 служат заготовками для скользунов, направляющих планок суппортов и клиньев, работающих в паре с закаленными стальными направляющими 40Х или 30ХГСА.
На предприятиях горнодобывающей, нефтегазовой и химической отраслей Алматинской, Атырауской и Карагандинской областей из латунных плит изготавливают искробезопасный инструмент (монтажные лопатки, зубила, скребки) и взрывозащищенные крышки приборов, исключающие возникновение фрикционной искры при случайных ударах.
При заказе металлопроката для механической обработки часто требуется комплексная комплектация смежными материалами. Технологи совмещают закупку плит с такими позициями, как латунный круг ЛС59-1 для скоростной обработки на ЧПУ, используют плоский прокат в паре со статьей латунная полоса Л63 и ЛС59-1, а для сравнения теплофизических свойств ориентируются на материал плита медная М1 и М2 для электродов и ошиновки. Если проект требует точного раскроя в размер без покупки целого листа, помогает профессиональная резка металлопроката в размер на ленточнопильных станках.
Чек-лист для снабженца: проверка качества латунной плиты при приемке
- Сверка сертификата завода-изготовителя: проверяйте номер плавки, соответствие химического состава стандарту ГОСТ 15527-2004 и указание марки (ЛС59-1 или Л63). Наличие свинца в сертификате ЛС59-1 должно строго укладываться в диапазон 0,8–1,9%;
- Замер фактической толщины микрометром: для горячекатаных плит толщиной 20–50 мм предельные отклонения по ГОСТ 2208-2007 составляют от ±0,8 до ±1,5 мм в зависимости от ширины проката. Учитывайте этот допуск при расчете припуска на чистовое торцевание;
- Контроль плоскостности и серповидности: плита не должна иметь видимой волнистости и короблений. Прогиб заготовки на поверочной плите не должен превышать нормативных 3–5 мм на 1 погонный метр длины;
- Осмотр кромок и поверхности: на торцах проката недопустимы расслоения, плены, раковины и грубые трещины после прокатки. Поверхность качественной плиты должна быть чистой, без окалины, инородных металлических включений и следов кислотной коррозии;
- Условия хранения до передачи в цех: латунные плиты складируют на деревянных поддонах в сухих отапливаемых помещениях. Прямой контакт с сырым бетоном или совместное хранение с химическими реагентами вызывают окисление поверхности и появление темных пятен патины.
FAQ: частые вопросы технологов и снабженцев
Можно ли варить аргоном (TIG) латунную плиту марки ЛС59-1?
Сварка плит ЛС59-1 аргонодуговым способом крайне не рекомендуется. При нагреве сварочной дугой свинец закипает раньше медной основы (температура кипения свинца +1749 °C, плавления латуни около +900 °C), вызывая интенсивное кипение сварочной ванны, ядовитые испарения и глубокие горячие трещины в шве. Если конструкция требует сварки или пайки, заказывайте плиты из двухкомпонентной латуни Л63 с применением присадочных прутков ЛОК59-1-0.3 или медно-фосфорных припоев.
В чем отличие горячекатаных и холоднокатаных латунных плит?
Холоднокатаные плиты (толщиной обычно до 12–25 мм) обладают более строгими предельными отклонениями по толщине (до ±0,3–0,5 мм), гладкой чистой поверхностью и повышенной исходной поверхностной твердостью за счет наклепа. Горячекатаные плиты (толщиной от 16 до 50 мм и более) пластичнее, не имеют внутренних напряжений холодной деформации, но имеют более широкие допуски по толщине и требуют снятия технологического припуска 1,0–1,5 мм на сторону при чистовой обработке.
Как рассчитать теоретический вес латунной плиты для сметы?
Расчет теоретической массы выполняется по стандартной формуле: Масса (кг) = Толщина (мм) × Ширина (м) × Длина (м) × Плотность сплава. Для расчетов принимается нормативная плотность латуни ЛС59-1, равная 8,50 г/см³ (или 8500 кг/м³), а для латуни Л63 — 8,44 г/см³ (8440 кг/м³). Например, плита ЛС59-1 размером 20×600×1500 мм будет весить: 20 × 0,6 × 1,5 × 8,5 = 153,0 кг.
Почему при торцевании плиты Л63 на детали образуется заусенец?
Высокая пластичность сплава Л63 приводит к пластическому выдавливанию металла на выходе фрезы из заготовки. Чтобы минимизировать заусенцы, используйте острые твердосплавные фрезы с положительным передним углом (γ = 15–20°), работайте в режиме попутного фрезерования (climb milling), увеличивайте скорость резания и обязательно применяйте попутное снятие фасок до чистового прохода плоскости.
Выбор и заказ толстолистовой латуни в Алматы
Подбор правильной марки и толщины латунной плиты исключает непредвиденные поломки инструмента, коробление ответственных деталей и перерасход фонда оплаты труда в станочном цехе. На складе металлопроката компании АТЛАНТ Snab City в Алматы всегда в наличии сертифицированные латунные плиты марок ЛС59-1 и Л63 толщиной от 12 до 50 мм стандартных и мерных раскроев. Мы обеспечиваем оперативный ленточнопильный раскрой заготовок по вашим чертежам, комплектуем сборные партии цветного проката и организуем быструю доставку по Алматы и всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Плита алюминиевая АМГ6Б 45х1500х3000
НЕТ В НАЛИЧИИ Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм...
Плита алюминиевая АМГ6Б 50х1500х3000
НЕТ В НАЛИЧИИПлита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. ..
Плита алюминиевая АМЦ 10х1200х3000
НЕТ В НАЛИЧИИ Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм...
Плита алюминиевая АМЦ 12х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 14х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 18х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 20х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 25х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 30х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 35х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 40х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..
Плита алюминиевая АМЦ 50х1200х3000
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита а..