Краны нержавеющие пищевые Tri-Clamp и DIN 11851: выбор стали AISI 304/316L, беззастойные седла и санитарный монтаж
На пищевых комбинатах, молочных заводах, пивоварнях и фармацевтических предприятиях Алматы и регионов Казахстана стандартная промышленная арматура не подходит из-за риска бактериального заражения. Разбираем, как выбрать санитарные нержавеющие краны с соединени...
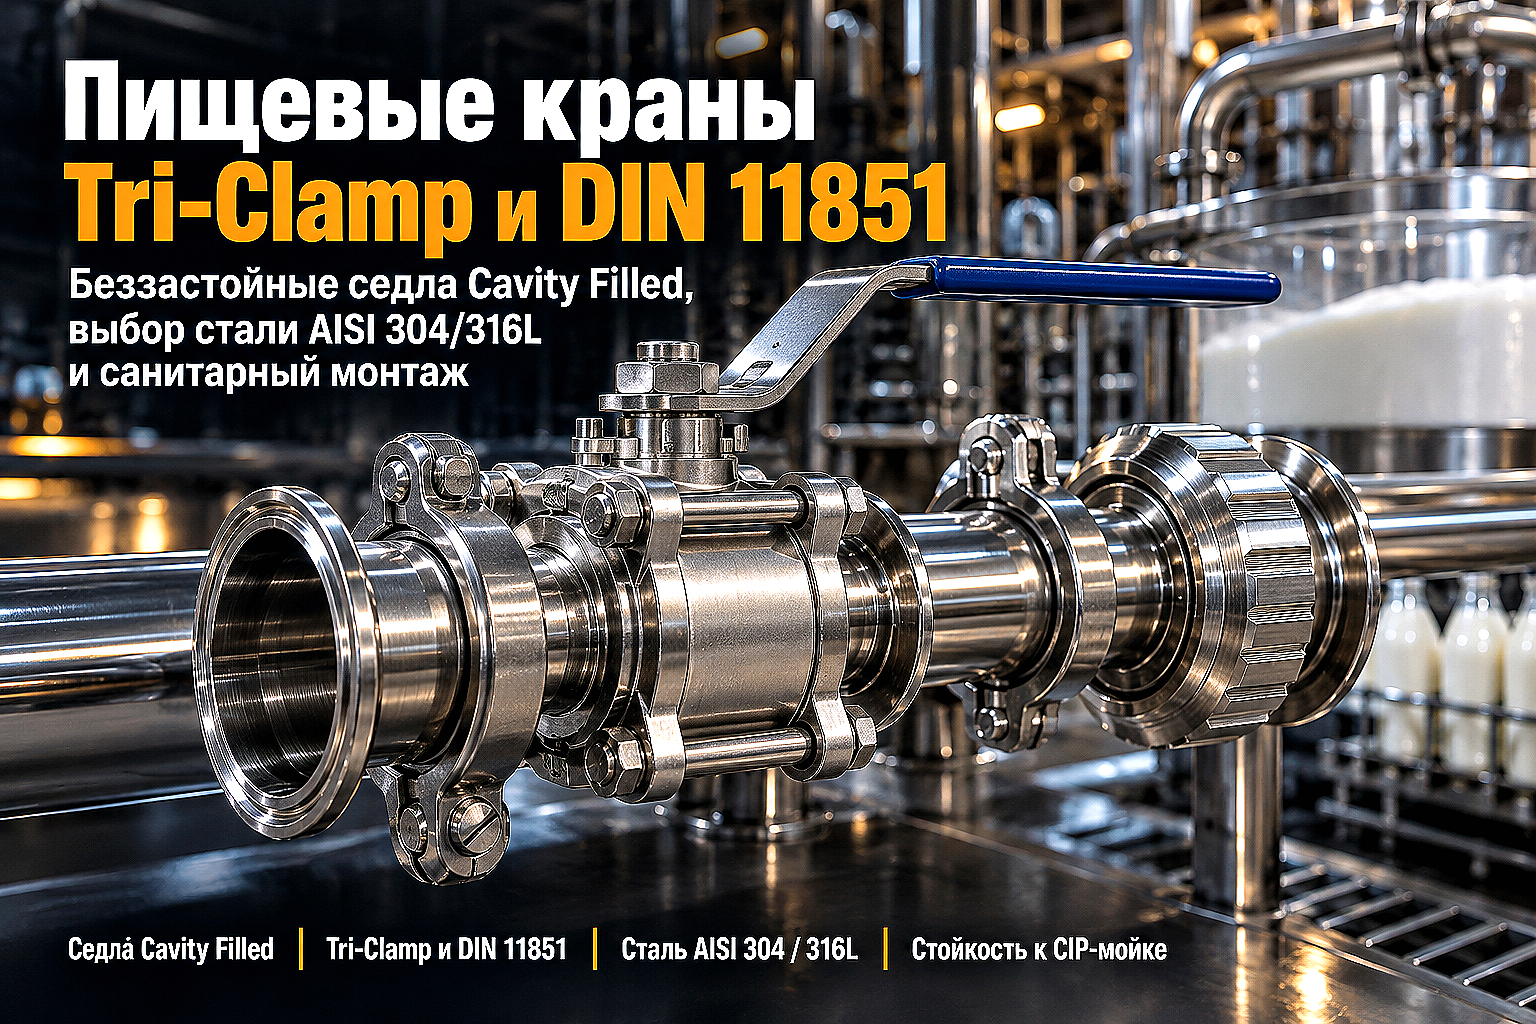
На молочных заводах, пивоварнях, винзаводах, кондитерских фабриках и линиях розлива соков в Алматы, Шымкенте, Костанае и других промышленных центрах Казахстана санитарная безопасность трубопроводных магистралей имеет абсолютный приоритет. Любой технологический узел, контактирующий с молоком, суслом, сиропом или фармацевтическим субстратом, обязан полностью промываться во время регулярных регламентных моек.
Главная скрытая угроза при сборке пищевых технологических линий — попытка установить стандартный промышленный нержавеющий кран с обычной трубной резьбой (BSPP/NPT) или фланцами общего назначения. В полостях вокруг шара стандартной арматуры образуется замкнутое «мертвое пространство», куда проникает продукт, после чего там начинается неконтролируемое бактериальное разложение.
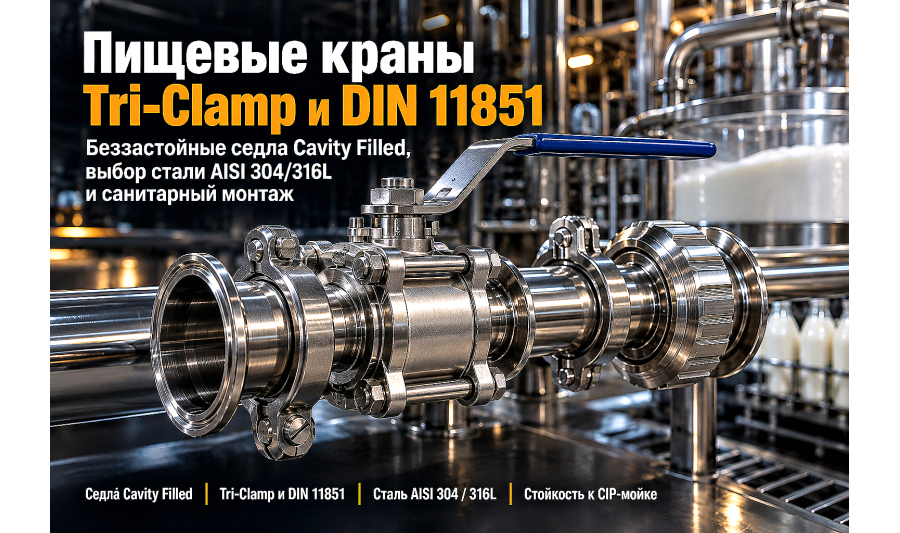
Для чистых и стерильных сред применяют специализированную санитарную запорную арматуру из аустенитной стали AISI 304 и AISI 316L с быстроразъемными асептическими соединениями Tri-Clamp (DIN 32676 / ISO 2852) или резьбовыми молочными муфтами по стандарту DIN 11851. Разберем ключевые отличия пищевых кранов, конструкцию беззастойных уплотнений и правила их монтажа.
Почему промышленный шаровой кран запрещен на пищевых линиях
В стандартном промышленном шаровом кране шар опирается на два узких кольцевых седла из фторопласта (PTFE). Между внешней сферой шара и внутренней стенкой литого корпуса всегда остается свободный зазор объемом от 15 до 80 мл в зависимости от условного диаметра.
При каждом повороте рукоятки порция перекачиваемой жидкости затягивается в эту закрытую полость. Во время безразборной мойки (CIP-мойки) циркулирующий поток горячей щелочи или кислоты омывает только проходной канал, не проникая внутрь запертого пространства вокруг шара.
В результате остатки молока или сусла скисают внутри корпуса, образуя стойкую биопленку. При последующих переключениях крана колонии термофильных бактерий и дрожжей попадают обратно в поток товарного продукта, вызывая систематический брак целых партий готовой продукции.
Конструкция беззастойных седел Cavity Filled: как исключить «мертвые зоны»
Санитарные пищевые краны оснащаются специальными уплотнениями с полным заполнением полостей корпуса — Cavity Filled (Cavity Filler Seats). В отличие от двух узких колец, такое седло представляет собой монолитный фторопластовый вкладыш, который целиком заполняет все внутреннее пространство между шаром и корпусом.
Полимерное тело уплотнения плотно облегает шар по всей площади полусферы. Зазор для скопления остатков продукта равен нулю, благодаря чему перекачиваемая среда находится только в проходном сечении.
Для пищевых производств Казахстана уплотнения Cavity Filled изготавливаются из первичного чистого фторопласта PTFE, модифицированного TFM 1600 или пищевого эластомера, сертифицированного по международным стандартам FDA 21 CFR 177.1550 и санитарным нормам ЕАЭС. Материал не имеет запаха, не выделяет пластификаторов и выдерживает непрерывный термический контакт с паром до +150 °C.
Типы присоединений: Tri-Clamp против молочной муфты DIN 11851
Быстрая разборка арматуры для визуального санитарного осмотра и замены уплотнений — обязательное требование санитарно-эпидемиологических правил Республики Казахстан. В пищевой индустрии применяются два основных типа асептических соединений.
Кламповое соединение Tri-Clamp (DIN 32676, ISO 2852, SMS)
Кламповый кран имеет гладкие дисковые патрубки с конической фаской на торцах. Стыковка с ответным клампом трубы выполняется через фасонное уплотнительное кольцо с внутренним центрирующим бортиком и зажимается шарнирным двухсегментным хомутом из нержавеющей стали.
Главное достоинство Tri-Clamp — скорость монтажа и демонтажа: узел разбирается вручную за 15–20 секунд без применения гаечных ключей. Внутри стыка формируется идеально гладкий переход без уступов и щелей, где не задерживается поток жидкости.
Резьбовое соединение под молочную муфту DIN 11851
Молочная муфта состоит из резьбового штуцера с круглой упорной резьбой Rd (по стандарту DIN 405), конического приварного штуцера, кольцевого уплотнения D-образного профиля и шлицевой накидной гайки. Затяжка гайки выполняется специальным полукруглым шарнирным ключом.
Соединение по DIN 11851 отличается высокой механической жесткостью и устойчивостью к вибрациям от работающих гомогенизаторов, пастеризаторов и поршневых насосов. Круглая резьба не забивается пылью, легко очищается струей горячей воды и не сминается при многократной сборке.
Сравнение характеристик пищевых нержавеющих кранов
Для правильного подбора запорного узла под конкретный технологический участок пищевого цеха сравним основные параметры санитарной арматуры:
| Параметр / Характеристика | Кран Tri-Clamp (DIN 32676) | Кран под молочную муфту (DIN 11851) | Кран трехсоставной под приварку (Butt Weld) |
|---|---|---|---|
| Тип соединения | Быстроразъемный зажимной хомут | Круглая резьба Rd + накидная гайка | Приварка встык орбитальной сваркой |
| Рабочее давление (PN) | До 10–16 бар (зависит от хомута) | До 16–25 бар | До 25–40 бар |
| Время полной разборки узла | 15–30 секунд (вручную) | 1–2 минуты (ключом для муфт) | 5–10 минут (разборка корпуса) |
| Шероховатость поверхности (Ra) | Внутри Ra ≤ 0,4–0,8 мкм, зеркало | Внутри Ra ≤ 0,6–0,8 мкм, зеркало | Внутри Ra ≤ 0,8 мкм, матовый/электрополировка |
| Устойчивость к вибрации | Средняя (требует жестких опор) | Высокая (за счет жесткой резьбы) | Максимальная (монолитная магистраль) |
| Тип уплотнения седел | Cavity Filled (беззастойное PTFE) | Cavity Filled (беззастойное PTFE) | Cavity Filled или стандартное PTFE |
| Основная сфера применения | Фармацевтика, пивоварни, соки, молоко | Приемные линии молока, пастеризаторы | Магистрали пара, CIP-станции, спирт |
Выбор марки стали: AISI 304 против AISI 316L
На пищевых и перерабатывающих предприятиях Казахстана применяются две базовые аустенитные марки стали. Ошибка в подборе сплава приводит к точечной язвенной коррозии металла под действием солей или органических кислот.
- Сталь AISI 304 (08Х18Н10): базовый пищевой сплав (18% хрома, 8–10% никеля). Оптимален для пастеризованного молока, пивного сусла, фильтрованной воды, растительного масла, безалкогольных напитков и нейтральных спиртовых растворов;
- Сталь AISI 316L (03Х17Н14М3): низкоуглеродистая сталь, дополнительно легированная 2,0–2,5% молибдена. Обязательна для сред с повышенной кислотностью (виноделие, томатные пасты, яблочные и цитрусовые соки, соусы с уксусом), минерализованных рассолов сыродельных цехов и линий фармацевтического синтеза;
- Качество внутренней полировки: для исключения прилипания органических осадков внутренний канал крана подвергается электрохимической полировке до уровня шероховатости Ra ≤ 0,8 мкм (для пищепрома) или Ra ≤ 0,4 мкм (для фарминдустрии).
При комплектации емкостного оборудования пищевой кран работает в единой связке с материалом стенок. Подробнее о марках стали для емкостей читайте в нашей статье про лист нержавеющий AISI 304 и AISI 316L для пищевых емкостей.
Режимы безразборной санитарной мойки (CIP) и стерилизации (SIP)
Современные пищевые предприятия работают по технологии CIP (Clean-in-Place — безразборная циркуляционная мойка) и SIP (Sterilization-in-Place — стерилизация чистым паром). Запорная арматура должна выдерживать эти циклы без потери герметичности седел и штока.
Типовой регламент CIP-мойки на молочных и пивоваренных заводах Алматинской области включает ополаскивание теплой водой, промывку 1,5–2,5% раствором каустической соды (NaOH) при температуре +75...+85 °C для расщепления жиров, промежуточную промывку и дезинфекцию 1,0–1,5% раствором азотной (HNO₃) или ортофосфорной кислоты при температуре +65...+70 °C для удаления минерального молочного камня.
Во время стерилизации паром (SIP) через закрытый и полуоткрытый кран подается сухой пар с температурой +121...+134 °C под давлением до 2,0–2,5 бар в течение 20–30 минут. Седла Cavity Filled из модифицированного фторопласта TFM 1600 сохраняют упругость при таких термических ударах, не давая усадки и заклинивания шара после остывания магистрали.
Для сборки разводящих гребенок пищевые краны комбинируют с фасонными деталями санитарного класса. Полезные рекомендации по соединительным элементам вы найдете в материале про отводы нержавеющие резьбовые и кламповые Tri-Clamp, а также в общем обзоре нержавеющих фитингов и фланцев.
Правила санитарного монтажа и частые ошибки
Даже сертифицированный пищевой кран с седлами Cavity Filled потеряет свои асептические свойства при нарушении технологии сборки линии. Практика сервисных служб в Алматы показывает типичные ошибки монтажников:
- Установка прокладки со смещением: если при затяжке клампового хомута уплотнительное кольцо закусило или выдавило внутрь канала, образуется внутренний козырек, за которым немедленно начинает скапливаться налет;
- Сварка корпуса без предварительной разборки: при монтаже трехсоставного крана под приварку рабочие обязаны выкрутить стяжные болты и извлечь центральную секцию с шаром и фторопластовыми седлами. Нагрев патрубков сварочной дугой мгновенно пережигает и деформирует уплотнения;
- Отказ от защитного поддува аргона: приварка штуцеров Tri-Clamp или DIN 11851 к трубе должна выполняться строго с внутренней продувкой чистым аргоном. Без поддува на внутреннем шве образуется рыхлый «еж» из окалины, который невозможно отполировать;
- Перетяжка накидной гайки молочной муфты: чрезмерное усилие рычагом сминает D-образное кольцо, выдавливая резину в проходной канал и срезая направляющий буртик штуцера.
Если вы подбираете арматуру для общепромышленных сред и котельных, ознакомьтесь с техническими критериями в статье о том, как выбрать нержавеющий шаровой кран.
FAQ: частые вопросы по пищевым нержавеющим кранам
Чем уплотнение Cavity Filled отличается от стандартного PTFE?
Стандартное уплотнение оставляет вокруг шара свободную полость корпуса, где застаивается и портится продукт. Седло Cavity Filled полностью заполняет весь внутренний объем корпуса вокруг шара, исключая мертвые зоны и гарантируя 100% промывку линии при безразборной CIP-мойке.
Какой стандарт клампа выбрать: DIN 32676, SMS или ISO 2852?
Выбор зависит от стандарта установленной на заводе трубы. В Казахстане на молочных и пивоваренных предприятиях наиболее распространен метрический европейский стандарт DIN 32676 (под трубы DIN 11850). В пивоварении и производстве напитков часто встречается шведский стандарт SMS и дюймовый ISO 2852. Перед заказом обязательно сверяйте наружный диаметр трубы и диаметр юбки фланца (шайбы клампа).
Можно ли использовать кран из стали AISI 304 для вина и фруктовых соков?
Для виноделия, яблочных, томатных и цитрусовых соков, а также рассолов с содержанием соли настоятельно рекомендуется сталь AISI 316L. Органические кислоты и хлориды при нагреве вызывают точечный питтинг стали AISI 304. Молибден в составе AISI 316L надежно защищает металл от питтинговой коррозии.
Какой материал уплотнения клампа выбрать: EPDM, силикон (VMQ), NBR или FKM (Viton)?
Для молока, пива и стандартной CIP-мойки оптимален пищевой этиленпропиленовый каучук (EPDM) или прозрачный платиновый силикон (VMQ). Для сред с высоким содержанием жиров и растительных масел используют маслобензостойкий NBR или фторкаучук (FKM / Viton), устойчивый к концентрированным кислотам и высоким температурам до +180 °C.
Как регулировать поток пищевым шаровым краном?
Шаровой кран предназначен исключительно для работы в двух крайних положениях: «полностью открыто» или «полностью закрыто». Использование шарового крана для дросселирования и регулировки потока приводит к абразивному размытию кромок шара и повреждению уплотнений Cavity Filled. Для точной регулировки расхода применяют пищевые мембранные или седельные регулирующие клапаны.
Вывод
Надежность и микробиологическая чистота пищевого трубопровода напрямую зависят от конструкции запорной арматуры. Применение санитарных нержавеющих кранов с беззастойными седлами Cavity Filled, асептическими соединениями Tri-Clamp или DIN 11851 исключает брак продукции, снижает время промывки и гарантирует успешное прохождение аудитов качества.
Компания АТЛАНТ Snab City поставляет в Алматы и с оперативной доставкой по всему Казахстану полный спектр сертифицированной пищевой трубопроводной арматуры из сталей AISI 304 и AISI 316L, кламповые хомуты, уплотнения FDA, молочные муфты и нержавеющие трубы с шероховатостью Ra ≤ 0,8 мкм. Наши специалисты помогут точно рассчитать спецификацию, подобрать ответные штуцеры и укомплектовать объект необходимым крепежом и фитингами точно в срок.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кран шаровый под сварку из трех частей нержавейка ДУ 50 2'' AISI304 60,3 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый под сварку из трех частей нержавейка ДУ 65 2 1/2'' AISI304 76,1 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый под сварку из трех частей нержавейка ДУ 80 3'' AISI304 88,9 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 100 4'' AISI304 114,3 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 15 1/2'' AISI304 21,3 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 20 3/4'' AISI304 26,9 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 25 1'' AISI304 33,7 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 32 1 1/4'' AISI304 42,4 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 40 1 1/2'' AISI304 48,3 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 50 2'' AISI304 60,3 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 65 2 1/2'' AISI304 76,1 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..
Кран шаровый фланцевый из нержавеющей стали Ду 80 3'' AISI304 88,9 мм
Кран шаровый - тип трубопроводной арматуры, запорным механизмом которого является шар. Преимущества ..