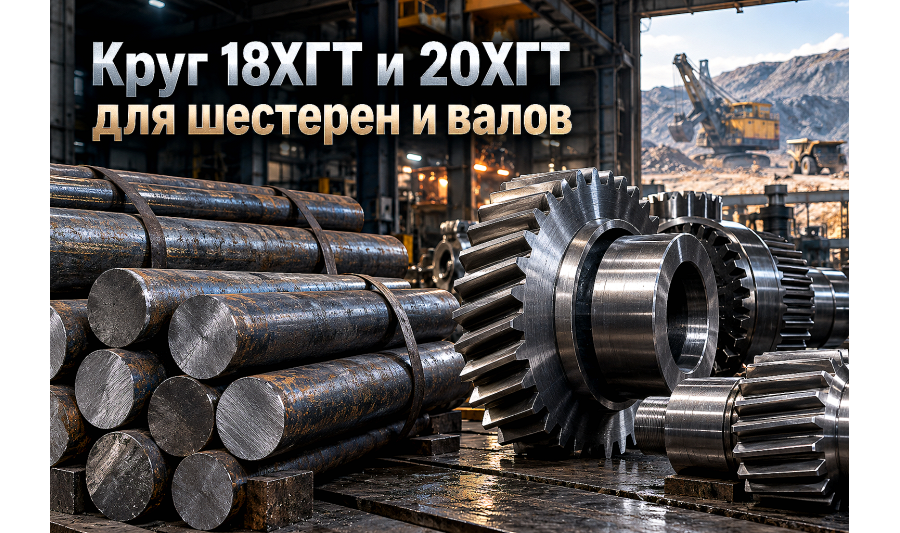
Круг стальной 18ХГТ и 20ХГТ: выбор цементуемой стали для шестерен, валов и редукторов
Разбираем особенности цементуемого легированного круга марок 18ХГТ и 20ХГТ: химический состав по ГОСТ 4543-2016, режимы цементации и закалки, расчет припусков на зубофрезерование и изготовление износостойких шестерен для спецтехники в Казахстане.
В редукторах карьерных экскаваторов, приводах конвейеров на дробильно-сортировочных комплексах, коробках передач спецтехники и буровых станках Алматинской, Карагандинской и Восточно-Казахстанской областей зубчатые передачи работают в условиях тяжелых знакопеременных нагрузок. Зубья шестерен непрерывно воспринимают циклический контактный изгиб и абразивное трение, а при резком заклинивании породы или набросе мощности испытывают жесткие динамические удары.
Попытка выточить шестерню или вал-шестерню из обычной улучшаемой стали вроде 40Х или объемно-закаленной Ст45 нередко приводит к аварии. При объемной закалке на высокую твердость (выше 50 HRC) деталь становится хрупкой и зуб скалывается у основания при первом же ударе, а при умеренной твердости (30–35 HRC) рабочие кромки моментально сминаются и вырабатываются в пластилин.
Инженерным стандартом для изготовления высоконагруженных прямозубых, косозубых и конических зубчатых колес выступает горячекатаный круг горячекатаный из цементуемых хромомарганцевотитанистых сталей марок 18ХГТ и 20ХГТ по ГОСТ 4543-2016. Химический состав сплава рассчитан на химико-термическую обработку, формирующую твердую износостойкую поверхность при сохранении вязкой, ударопрочной сердцевины.
Химический состав и металлургические особенности сталей 18ХГТ и 20ХГТ
Стали 18ХГТ и 20ХГТ относятся к категории качественных легированных конструкционных сталей. Низкое базовое содержание углерода (0,17–0,24%) гарантирует высокую пластичность и ударную вязкость основы, а сбалансированный комплекс легирующих добавок обеспечивает глубокую прокаливаемость и стабильность кристаллической решетки при нагреве.
Хром (0,90–1,30%) повышает прочность твердого раствора и твердость науглероженного слоя. Марганец (0,80–1,10%) увеличивает прокаливаемость и улучшает жидкотекучесть при прокатке, снижая склонность к образованию флокенов. Титан (0,03–0,09%) выступает сильным карбидообразователем: мелкодисперсные карбиды титана блокируют рост аустенитного зерна даже при длительной высокотемпературной цементации (до +930...+950 °C), предотвращая перегрев металла.
| Марка стали | Углерод (C), % | Хром (Cr), % | Марганец (Mn), % | Титан (Ti), % | Кремний (Si), % | Твердость сердцевины HRC | Твердость слоя HRC |
|---|---|---|---|---|---|---|---|
| 18ХГТ | 0,17 – 0,23 | 1,00 – 1,30 | 0,80 – 1,10 | 0,03 – 0,09 | 0,17 – 0,37 | 30 – 38 | 58 – 62 |
| 20ХГТ | 0,17 – 0,24 | 0,70 – 1,00 | 0,70 – 1,00 | 0,03 – 0,09 | 0,17 – 0,37 | 32 – 40 | 58 – 62 |
| 20Х2Н4А (для сравнения) | 0,16 – 0,22 | 1,25 – 1,65 | 0,30 – 0,60 | — (Ni 3,25–3,65) | 0,17 – 0,37 | 36 – 44 | 60 – 63 |
Механизм цементации: как получить твердость 60 HRC на мягкой основе
Цементация (науглероживание) представляет собой процесс диффузионного насыщения поверхностного слоя стальной детали углеродом в газовой среде (эндогаз, керосин, природный газ) или твердом карбюризаторе при температуре +910...+930 °C. В отличие от объемно закаливаемого проката, например круга легированного 30ХГСА и 40ХН, где прочность распределена по всему сечению, цементованная деталь работает как композитная структура.
В процессе выдержки концентрация углерода в поверхностном слое толщиной от 0,8 до 1,6 мм доводится до эвтектоидного уровня (0,80–0,95% C). Последующая закалка в масле с температуры +820...+850 °C и низкотемпературный отпуск (+180...+200 °C) переводят поверхностный слой в высокотвердый мелкоигольчатый мартенсит с твердостью 58–62 HRC. Сердцевина детали с исходным содержанием углерода 0,20% закаливается на низкоуглеродистый мартенсит и бейнит, сохраняя высокую ударную вязкость (KCU ≥ 69 Дж/см²).
- Глубина слоя 0,6–0,9 мм: применяется для шестерен легких редукторов и шестеренчатых гидронасосов с модулем зуба m = 2,0–4,0 мм;
- Глубина слоя 1,0–1,5 мм: стандарт для коробок передач, бортовых редукторов тракторов и конических пар с модулем m = 5,0–9,0 мм;
- Глубина слоя 1,6–2,2 мм: предназначена для тяжелонагруженных приводов мельниц, лебедок и венцов карьерной техники с модулем m ≥ 10,0 мм.
Технологический маршрут механообработки: от прутка до готового зуба
Изготовление прецизионных зубчатых колес и валов из круга 18ХГТ требует строгого соблюдения последовательности металлообработки. В горячекатаном состоянии прокат имеет феррито-перлитную структуру с твердостью 170–210 HB, что обеспечивает легкое точение резцами со сменными твердосплавными пластинами.
После черновой обдирки на токарном станке заготовку обязательно подвергают высокотемпературному отжигу или нормализации при +920...+940 °C с последующим высоким отпуском при +650 °C. Это снимает внутренние прокатные напряжения и формирует однородную мелкозернистую структуру, исключая коробление и увод профиля зуба при последующей закалке.
Зубонарезание (фрезерование червячными фрезами или зубодолбление) выполняется до термической обработки по сырому металлу. При нарезании зубьев закладывают технологический припуск 0,15–0,30 мм на сторону под финишное зубошлифование, так как закалка вызывает микродеформации геометрии венца.
- Раскрой заготовок: резка горячекатаного круга на ленточнопильных станках без термического прижога торцов;
- Черновая токарная обработка: проточка базовых шеек, торцевание и черновое сверление отверстий;
- Нормализация и отпуск: выравнивание структуры металла для минимизации деформаций при закалке;
- Чистовое точение и зубофрезерование: нарезание зубьев червячной фрезой с припуском под шлифовку;
- Газовая цементация: диффузионное науглероживание на заданную глубину слоя в печной атмосфере;
- Закалка в масле и низкий отпуск: фиксация твердости 58–62 HRC и снятие пиковых структурных напряжений;
- Зубошлифование и шлифовка шеек: финишная доводка зубчатого профиля и посадочных мест под подшипники.
Сравнение 18ХГТ с аналогами: когда оправдана замена
При комплектации ремонтных цехов и закупке сортового проката в Алматы снабженцы нередко сталкиваются с выбором между сталями 18ХГТ, 20ХГТ, 20ХН3А и 12ХН3А. Хотя все они относятся к цементуемой группе, стоимость и предел выносливости сплавов существенно различаются.
Хромомарганцевотитанистая сталь 18ХГТ — самый экономичный и технологичный вариант благодаря отсутствию дорогостоящего никеля. Она превосходно справляется с умеренными ударными нагрузками в деталях диаметром до 80–100 мм. Для деталей большего сечения (диаметром от 120 до 250 мм), работающих при экстремальных ударных нагрузках в горнодобывающем секторе, используют никельсодержащие стали 20Х2Н4А или 18Х2Н4МА, обеспечивающие сквозную прокаливаемость массивного тела.
| Параметр сравнения | Сталь 18ХГТ | Сталь 20ХН3А | Сталь 20Х2Н4А | Сталь 40Х (улучшение) |
|---|---|---|---|---|
| Предел текучести σт, МПа | 685 – 830 | 785 – 900 | 930 – 1080 | 640 – 785 |
| Ударная вязкость KCU, Дж/см² | 69 – 78 | 78 – 88 | 88 – 108 | 49 – 59 |
| Склонность к росту зерна | Очень низкая (Ti) | Средняя | Низкая | Умеренная |
| Критический диаметр прокаливаемости | До 60–80 мм | До 100–120 мм | До 150–200 мм | До 40–50 мм |
| Себестоимость заготовки | Базовая (доступная) | Выше на 40–60% | Выше в 2,2–2,8 раза | Сопоставима |
Ошибки при термообработке и механической обработке
Нарушение регламента термической обработки цементуемых сталей приводит к скрытому браку, который проявляется выкрашиванием (питтингом) или внезапным изломом зубьев уже в первые часы работы редуктора под нагрузкой.
Первая распространенная ошибка — превышение потенциала углерода в печной атмосфере (свыше 1,1% C). В этом случае по границам зерен мартенсита выпадает хрупкая цементитная сетка, провоцирующая шелушение и сколы рабочих поверхностей зуба при контактном качении роликов или сопряженных шестерен.
Вторая критическая ошибка — отказ от предварительного отжига перед зубонарезанием. Неравномерные остаточные напряжения после горячей прокатки приводят к несимметричной поводке зубчатого венца при закалке, из-за чего пятно контакта смещается к торцу зуба и шестерня начинает работать с повышенным шумом и перегревом.
Для прецизионных валов малого диаметра (до 30–50 мм) альтернативой горячекатаному прокату может служить круг калиброванный по ГОСТ 7417-75, который обеспечивает жесткий квалитет точности h9–h11 и позволяет выполнять проточку шлицев без предварительного обдирочного прохода.
Практика закупки и входного контроля в Казахстане
При заказе горячекатаного круга 18ХГТ и 20ХГТ для производственных нужд в Алматы и регионах Казахстана снабженцу необходимо контролировать сертификат завода-изготовителя на соответствие стандарту ГОСТ 4543-2016. В документе обязательно указываются номер плавки, химический состав и результаты механических испытаний образцов после контрольной термообработки.
На складе компании АТЛАНТ Snab City в Алматы круглый прокат проходит проверку геометрии, замер овальности и контроль маркировки. Для предприятий машиностроения и ремонтных баз доступна оперативная резка металлопроката в размер на ленточнопильных станках, что позволяет получать мерные заготовки шестерен без отходов и переплаты за лишний металл.
FAQ: частые вопросы снабженцев и технологов
Чем принципиально отличаются стали 18ХГТ и 20ХГТ?
Сталь 18ХГТ содержит чуть больше хрома (1,00–1,30% против 0,70–1,00% у 20ХГТ), что обеспечивает ей повышенную прокаливаемость и более высокую стойкость цементованного слоя к истиранию. По базовым механическим свойствам марки взаимозаменяемы в большинстве узлов автотранспорта и редукторостроения.
Можно ли использовать сталь 18ХГТ без цементации, только с объемным улучшением?
Использовать можно, но нерационально. Из-за низкого содержания углерода (до 0,23%) при объемной закалке с высоким отпуском сталь набирает твердость всего 240–280 HB (около 25–30 HRC). Для тяжелонагруженных шестерен такой твердости недостаточно — зубья быстро сомнутся.
Как избежать поводок и искривления длинных валов-шестерен при закалке?
Для минимизации деформаций длинномерные валы после цементации охлаждают в вертикальных закалочных баках с интенсивным перемешиванием масла либо применяют ступенчатую изотермическую закалку. Также критически важно проводить нормализацию заготовки до нарезания зубьев и шлицев.
Какая охлаждающая среда требуется для закалки стали 18ХГТ?
Закалку круга 18ХГТ и деталей из него выполняют исключительно в минеральном закалочном масле при температуре +40...+60 °C. Охлаждение в воде категорически запрещено из-за высокой вероятности образования закалочных трещин и короблений тонких кромок зубьев.
Вывод
Горячекатаный круг 18ХГТ и 20ХГТ — это оптимальный конструкционный материал для изготовления шестерен, шлицевых валов, пальцев и зубчатых муфт, работающих в условиях контактного износа и ударных перегрузок. Грамотно проведенная газовая цементация в сочетании с качественным сортовым прокатом обеспечивает деталям многолетний ресурс без сколов и выкрашивания.
Компания АТЛАНТ Snab City поставляет сертифицированный горячекатаный круг цементуемых и легированных марок стали со склада в Алматы. Мы обеспечиваем оперативную ленточнопильную резку заготовок в размер и организуем оперативную доставку партий любого тоннажа по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Круг горячекатаный 75 18ХГТ L=5-6 метров
Круг горячекатаный производится методом горячей прокатки, сначала происходит нагрев изделия, а затем..
Круг горячекатаный 90 18ХГТ L=5-6 метров
Круг горячекатаный производится методом горячей прокатки, сначала происходит нагрев изделия, а затем..

Круг нержавеющий 34 мм 15Х16Н2АМ-Ш
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 06Х14Н9Д2МБТ
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 15Х18Н12С4ТЮ
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 30Х13
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм AISI 316L
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм AISI 316Ti
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм 12Х18Н9Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм 15Х25Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм ХН46Б
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..

Поковка круглая 18ХГТ
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..