Полоса нержавеющая для щелевых трапов и решеток водоотведения: выбор стали AISI 304/316, расчет нагрузок и сварка
Водоотведение в цехах пищевых комбинатов, мясоперерабатывающих заводов, молочных ферм и кухонь ресторанов Алматы требует безупречной гигиены и механической стойкости. Разбираем, как правильно выбрать нержавеющую полосу AISI 304 и AISI 316 для изготовления щеле...
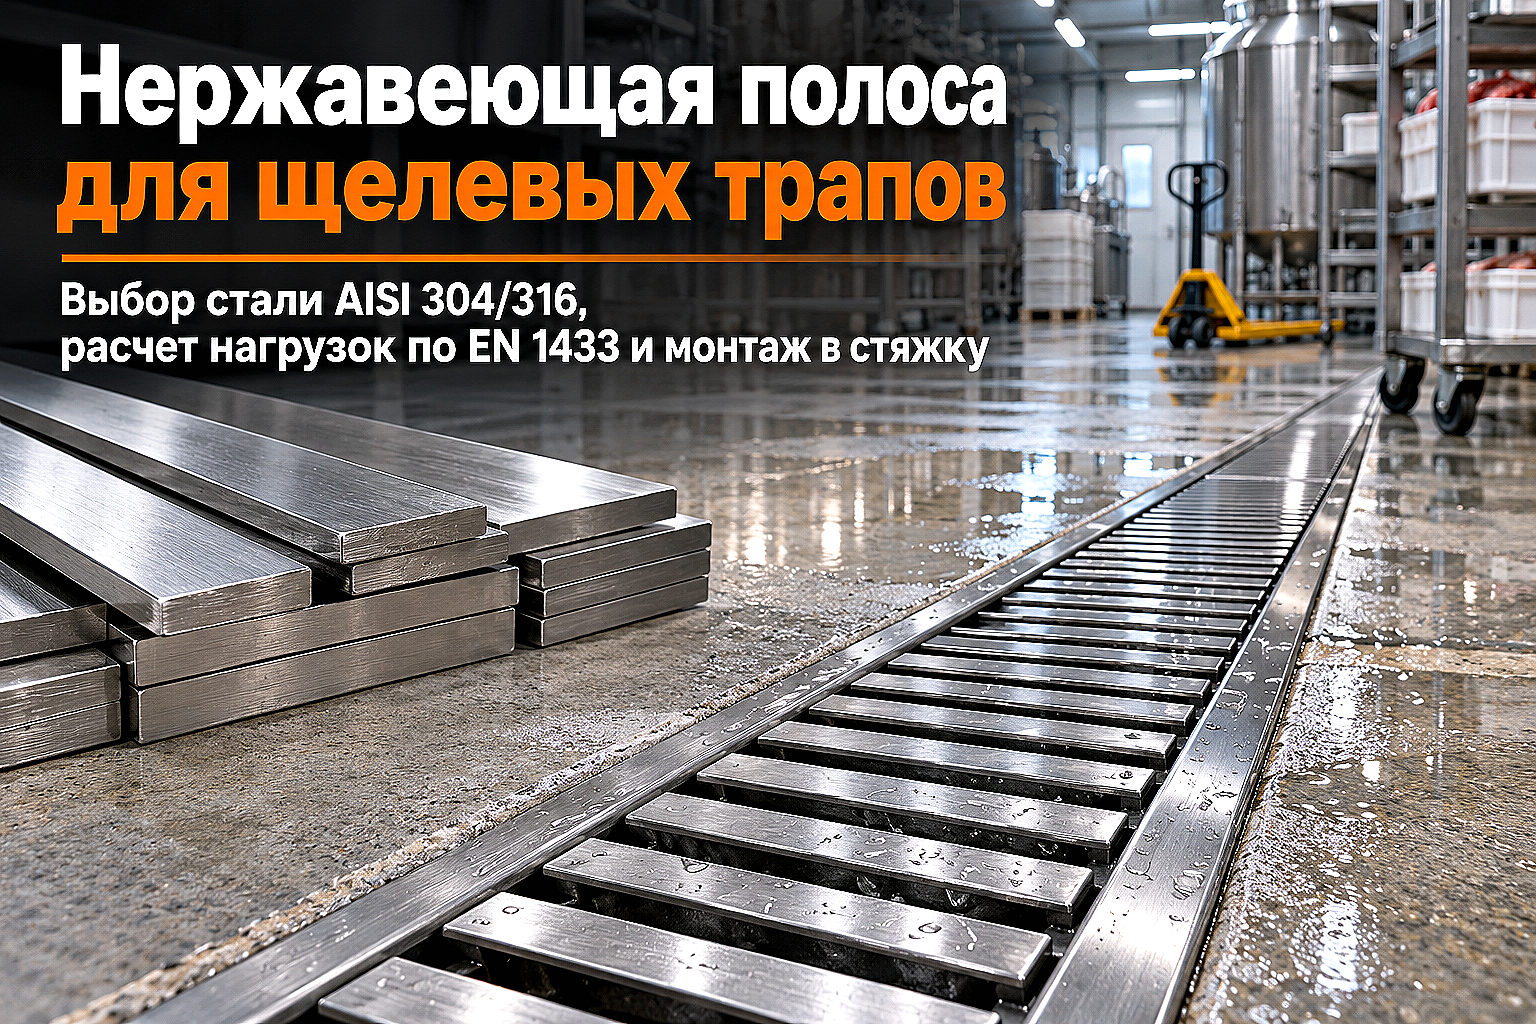
На пищевых комбинатах, молочных заводах, мясокомбинатах, пивоварнях и в ресторанных комплексах Алматы и регионов Казахстана полы подвергаются постоянному заливу горячей водой, жировыми эмульсиями и агрессивными дезинфицирующими растворами. Система внутреннего промышленного водоотведения обязана круглосуточно принимать стоки без образования застойных зон и неприятного запаха.
Использование черного металла с оцинковкой или чугунных решеток на пищевых участках запрещено санитарными нормами Республики Казахстан. Черная сталь быстро ржавеет от влаги и щелочных моющих средств, загрязняя помещение частицами коррозии. Единственным гигиеничным и долговечным материалом для сборки щелевых лотков, трапоприямков и водоприемных решеток выступает калиброванная и горячекатаная нержавеющая полоса марок AISI 304 и AISI 316L.
Почему нержавеющая полоса — основа промышленного дренажа
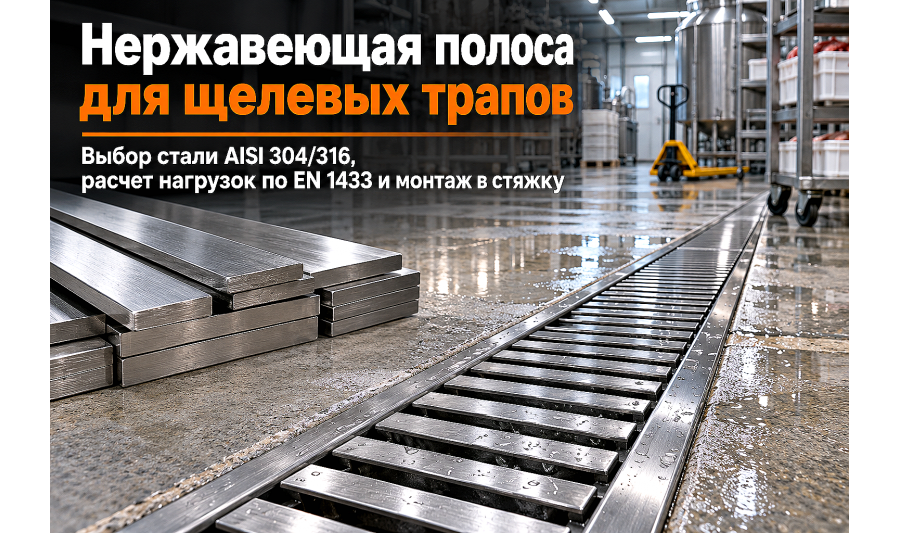
Система производственного линейного водоотвода состоит из двух ключевых элементов: заглубленного в бетонную стяжку лотка и съемной защитно-декоративной решетки. Полоса из аустенитной нержавеющей стали решает сразу несколько конструктивных задач:
- Формирование щелевого зазора: из параллельных полос толщиной 3–5 мм собирают узкие щелевые каналы (Slot Drains), которые практически незаметны в полу и легко очищаются гидропромывкой;
- Несущие ребра решеток: полосы, поставленные на ребро (25×3, 30×5, 40×5 мм), выдерживают прокатку тяжелых гидравлических тележек (рохлей) и груженых вилочных погрузчиков;
- Обрамление кромок лотков: жесткий пристенный уголок или полоса защищают край бетонной стяжки от сколов колесами складской техники;
- Абсолютная химическая стойкость: гладкая пассивированная поверхность металла препятствует размножению бактерий и не разрушается от горячей каустической соды и кислотных моек CIP.
Выбор марки стали: AISI 304 против AISI 316L
Химический состав нержавеющего проката напрямую определяет срок службы дренажной системы. Ошибка в марке сплава приводит к точечной питтинговой коррозии металла уже в первые месяцы эксплуатации цеха.
AISI 304 (08Х18Н10) — базовый аустенитный сплав с содержанием 18% хрома и 8–10% никеля. Стандартное решение для большинства цехов переработки молока, пекарен, пивоварен, кондитерских фабрик, супермаркетов и кухонь HoReCa в Алматы. Сплав устойчив к органическим кислотам, жирам, пару и стандартной дезинфекции моющими растворами с pH от 4 до 10.
AISI 316L (03Х17Н14М3) — высоколегированная сталь с добавлением 2–2,5% молибдена и сверхнизким содержанием углерода. Применяется на мясокомбинатах, участках засолки рыбы, консервных заводах и фармацевтических производствах. Молибден блокирует разрушение пассивного слоя ионами хлора (солевые рассолы, кровь, хлорсодержащие дезинфектанты), предотвращая щелевую и питтинговую коррозию в зонах сварных швов.
Классы нагрузок и расчет сечения полосы для решеток
Водоприемные решетки на объектах Казахстана рассчитываются по стандарту EN 1433 (или ГОСТ 32955-2014) в зависимости от типа колесной техники, которая перемещается по полу цеха. Полоса, работающая на изгиб на ребре, подбирается по высоте и толщине:
| Класс нагрузки по EN 1433 | Расчетная нагрузка | Тип зоны в цехе | Рекомендуемое сечение полосы | Шаг полос в решетке |
|---|---|---|---|---|
| A15 | до 1,5 т (15 кН) | Пешеходные зоны, мойки посуды, лаборатории | 20×2 мм / 20×3 мм | 15–20 мм |
| B125 | до 12,5 т (125 кН) | Склады, цеха с ручными рохлями (до 2 т) | 25×3 мм / 30×3 мм | 12–15 мм |
| C250 | до 25,0 т (250 кН) | Зоны проезда электроштабелеров и погрузчиков | 30×5 мм / 40×4 мм | 10–12 мм |
| D400 | до 40,0 т (400 кН) | Зоны разгрузки грузовиков, рампы, тяжелые кары | 40×5 мм / 50×5 мм | 8–10 мм |
Для предотвращения скольжения обуви персонала по мокрому металлу верхнюю грань полосы подвергают лазерной микронасечке, просечке или пескоструйной обработке корундом для получения шероховатости R11–R12.
Особенности сварки TIG и гибки щелевых лотков
Сборка нержавеющих водоотводных конструкций требует строгого соблюдения сварочных регламентов. При перегреве металла в зоне шва выгорает хром, что делает околошовную зону уязвимой для коррозии. Практические правила цеховой сборки:
- Аргонодуговая сварка TIG: соединения выполняются неплавящимся вольфрамовым электродом в среде 100% защитного аргона. Для полосы AISI 304 используют присадочный пруток ER 308L, для AISI 316 — пруток ER 316L;
- Минимизация термических поводок: чтобы длинные щелевые полосы лотка (длиной 2–3 метра) не скрутило дугой от сварочного тепла, сварку ведут короткими прихватками в шахматном порядке с медным теплоотводящим бруском;
- Сплошные гигиенические швы: прерывистая сварка внутри лотков запрещена — любые зазоры между полосами станут накопителями органической грязи;
- Обязательное травление и пассивация: после зачистки все сварные швы обрабатывают травильной пастой для восстановления монолитного оксидного слоя Cr₂O₃. Подробнее о тонкостях химической обработки читайте в нашем материале про сварку и пассивацию нержавеющей полосы.
Монтаж лотков в стяжку пола: защита от протечек и пустот
Даже идеально сваренный нержавеющий трап даст течь, если нарушить технологию его бетонирования в пол. Нагрузка от колес погрузчиков передается через решетку и полосу обрамления на бетонное основание:
- Установка анкерных усов: к внешней стороне лотка с шагом 300–400 мм приваривают усы из полосы 20×3 мм или нержавеющего прутка, которые намертво защемляются в растворе;
- Регулировочные винты: лоток выставляется по лазерному уровню с проектным уклоном 0,5–1% в сторону трапоприемника с помощью регулировочных монтажных опор;
- Распорки внутри лотка: перед заливкой бетона внутрь лотка устанавливают деревянные или металлические распорные бруски, чтобы тяжелая смесь не сдавила щелевые стенки;
- Виброуплотнение без полостей: смесь под лотком тщательно штыкуют — наличие воздушных карманов под нержавеющей полосой приведет к ее продавливанию и растрескиванию плиточного шва. При изготовлении смежных емкостей также рекомендуем изучить гайд по пищевым нержавеющим листам.
Чек-лист входного контроля нержавеющей полосы
Перед запуском металлопроката в раскрой и сварку на производстве в Алматы проверьте следующие параметры партии:
- Марка стали в сертификате завода (для пищепрома — обязательное подтверждение отсутствия токсичных примесей и соответствие ASTM A240 / ГОСТ 5949);
- Геометрия полосы: отклонение по толщине не должно превышать ±0,2 мм, серповидность — не более 2 мм на 1 погонный метр;
- Состояние кромки: отсутствие грубых заусенцев, рваных краев после продольного роспуска рулона;
- Чистота поверхности: металл не должен иметь следов контакта с углеродистой сталью (ферритного налипания от складских погрузчиков). Если требуется раскрой длинномерного проката, закажите предварительную резку металла в размер на складе.
Часто задаваемые вопросы (FAQ)
Можно ли использовать полосу AISI 430 для щелевых трапов в мясном цехе?
Категорически не рекомендуется. Ферритная сталь AISI 430 не содержит никеля и слабо сопротивляется воздействию солей, крови и кислотных моющих растворов. При регулярном контакте с агрессивной органикой полоса покроется очагами ржавчины за несколько месяцев. Для мясных и рыбоперерабатывающих производств стандартом является сталь AISI 304, а для зон посола — AISI 316L.
Какая ширина щели оптимальна для щелевого нержавеющего лотка?
Стандартная ширина щелевого зазора составляет от 8 до 20 мм. Для сухих производственных зон и кухонь, где персонал ходит в рабочей обуви, делают щель шириной 12–15 мм. Для зон проезда тележек и вилочных погрузчиков щель сужают до 8–10 мм, чтобы узкие колеса не проваливались в зазор.
Чем отличается калиброванная полоса от полосы, нарезанной из листа на гильотине?
Калиброванная полоса заводского проката поставляется с идеально ровными закругленными или прямыми фасками, строгой геометрией по всей длине и без внутреннего скручивания. Полоса, порубленная из листа на гильотинных ножницах, имеет выраженную саблевидность (изгиб), закручивание «винтом» и острый режущий заусенец, требующий долгой слесарной обработки.
Как защитить решетку трапа от деформации при наезде тяжелого погрузчика?
Необходимо строго соблюдать соответствие высоты полосы классу нагрузки (для погрузчиков — высота полосы не менее 40–50 мм при толщине 4–5 мм). Дополнительно несущие полосы решетки связывают поперечными круглыми прутками с шагом не более 50–70 мм методом контактной или TIG-сварки, что предотвращает потерю боковой устойчивости ребер.
Вывод
Нержавеющая полоса марок AISI 304 и AISI 316L — надежный конструкционный материал для долговечных промышленных систем водоотведения. Правильный подбор сечения полосы по классам нагрузок EN 1433, квалифицированная аргонодуговая сварка с пассивацией швов и соблюдение правил анкеровки в бетоне гарантируют безаварийную службу дренажа в течение 25–30 лет.
Компания АТЛАНТ Snab City поставляет сертифицированную нержавеющую полосу, лист и сортовой прокат со склада в Алматы. Мы обеспечиваем быструю комплектацию заказов, точную резку в размер и доставку металлопроката по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Полоса оцинкованная г/к 8х55
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х60
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х65
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х70
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х75
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х80
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х85
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х90
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..
Полоса оцинкованная г/к 8х95
Полоса оцинкованная горячекатаная широко применяются в нефтегазовой отрасли, транспортной инфраструк..

Полоса стальная 20х100 Х12МФ
Полоса стальная является универсальным изделием проката. Полосе стальной свойственна высокая степень..
Полоса стальная 40х300 Х12МФ
Полоса стальная является универсальным изделием проката. Полосе стальной свойственна высокая степень..
Полоса стальная 40х90 Ст3
Полоса стальная является универсальным изделием проката. Полосе стальной свойственна высокая степень..