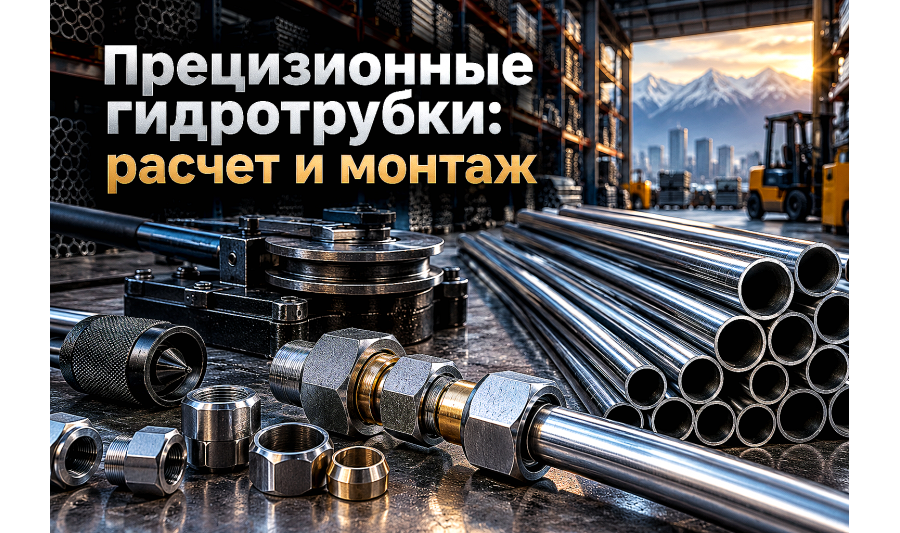
Прецизионные гидравлические стальные трубки (EN 10305-4, DIN 2391): выбор, расчет давления и монтаж под врезное кольцо
Разбираем подбор прецизионных бесшовных стальных трубок для гидравлических линий высокого давления (EN 10305-4, DIN 2391, E235N, E355N). Таблица расчетов рабочих давлений для серий L и S, правила резки, гибки и пошаговый монтаж под врезное кольцо 24° по станда...
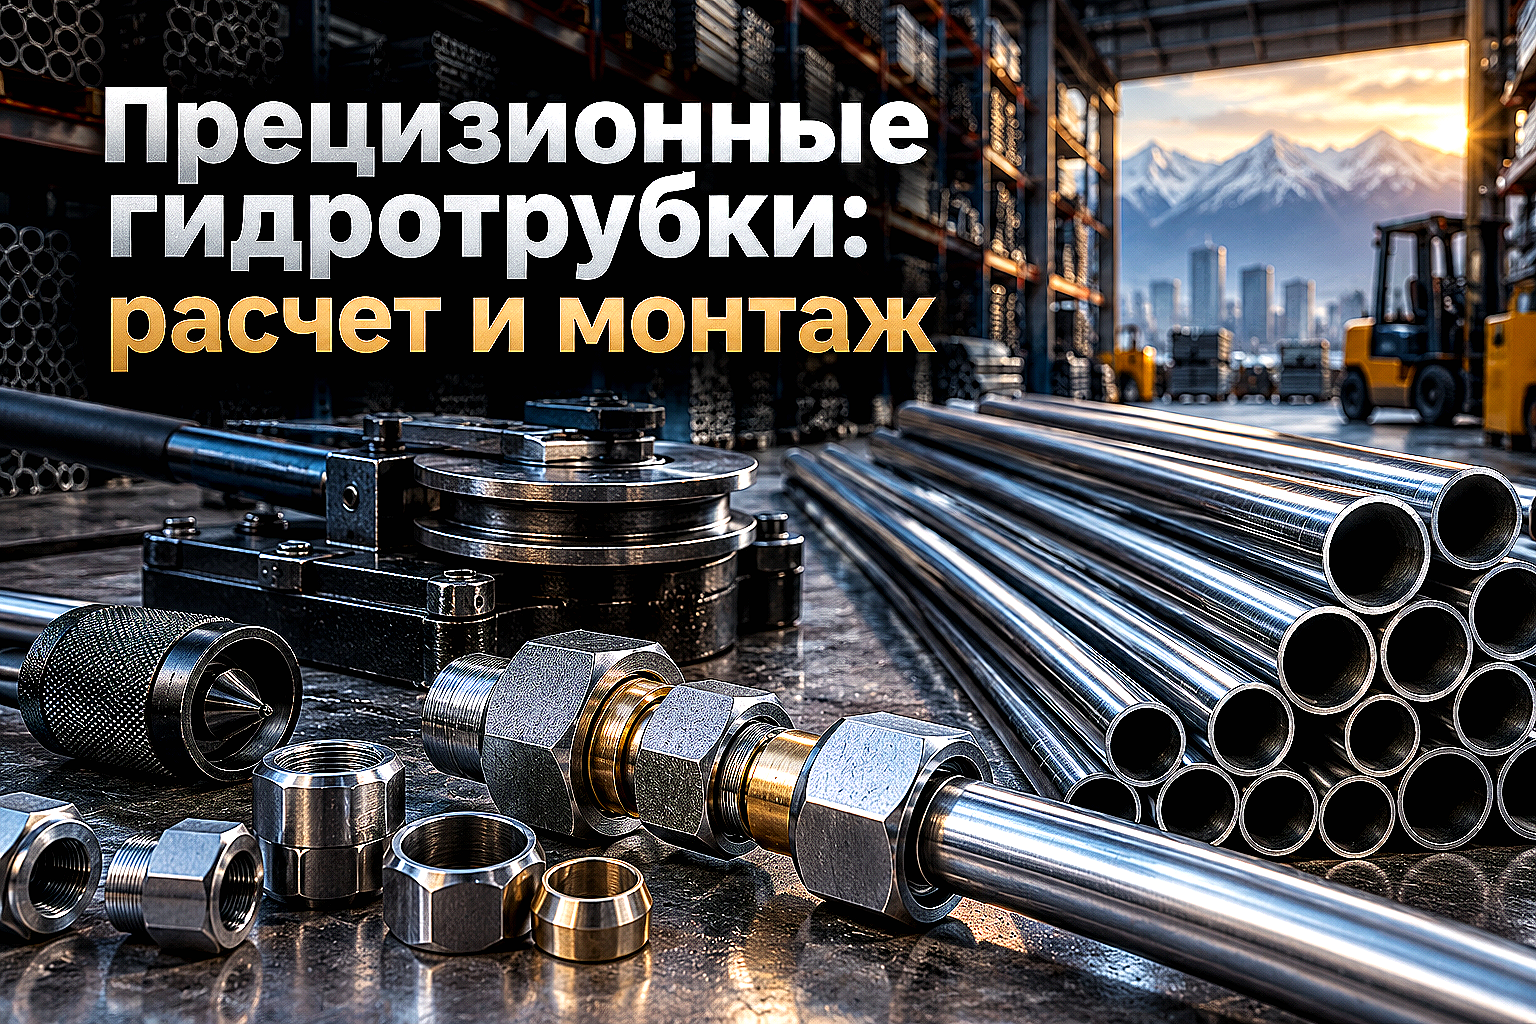
Жесткие гидравлические линии строительных экскаваторов, карьерных самосвалов, прессового оборудования и мобильных буровых установок в Казахстане работают при постоянных пульсациях давления от 160 до 400–600 бар. В отличие от гибких резиновых рукавов высокого давления (РВД), которые расширяются под нагрузкой, стареют от ультрафиолета и требуют регулярной замены каждые 1,5–2 года, стальной трубопровод обеспечивает стабильный объем рабочей жидкости и служит десятилетиями.
Однако использование обычной водогазопроводной или рядовой холоднодеформированной трубы общего назначения в гидравлических приводах недопустимо. Малейшая окалина внутри канала выведет из строя прецизионные золотники гидрораспределителей, а неравномерная толщина стенки приведет к разрыву трубки при гидроударе.
Для напорных и сливных гидролиний промышленным стандартом выступают прецизионные холоднотянутые бесшовные стальные трубки, изготавливаемые по европейским стандартам EN 10305-4 (ранее DIN 2391) и межгосударственному стандарту ГОСТ 8734-75. Разберем их конструктивные особенности, правила расчета и технологию сборки разъемных соединений с врезным кольцом.
Стандарты EN 10305-4, DIN 2391 и ГОСТ 8734-75: технические различия
Главное отличие прецизионной гидравлической трубки от рядового сортового металлопроката заключается в жестком контроле геометрии, пластичности и металлургической чистоты внутренней поверхности. При холодном волочении через калиброванные фильеры допуски по наружному и внутреннему диаметру выдерживаются по строгим квалитетам точности.
В инженерной практике применяются три основных стандарта трубной заготовки:
- EN 10305-4 (DIN 2391-2): специализированный европейский стандарт для бесшовных холоднотянутых труб, предназначенных для гидравлических и пневматических силовых систем. Стандарт регламентирует гарантированное состояние поставки +N (NBK) — нормализующий отжиг в бескислородной вакуумной среде;
- ГОСТ 8734-75 и ГОСТ 9567-75: стандарты на стальные холоднодеформированные и прецизионные бесшовные трубы. Применяются для отечественного гидрооборудования при обязательном заказе термически обработанных труб группы В;
- ASTM A269 / A213: стандарты на холоднотянутые трубы из нержавеющих аустенитных сталей (например, AISI 316L), используемые во взрывоопасных, химических и морских гидросистемах.
Состояние поставки +N (NBK) критически важно для монтажа. После нормализации в вакууме сталь сохраняет пластичность, необходимую для многократной холодной гибки на ручных или гидравлических трубогибах без образования микротрещин, складок и замятия проходного сечения.
Марки стали и типы защитных антикоррозийных покрытий
Поведение жесткой гидролинии под динамической нагрузкой зависит от химического состава стали. На металлобазах и складах в Алматы прецизионные гидравлические трубки представлены двумя базовыми марками:
- E235N (аналог сталь 20 / St 37.4): конструкционная низкоуглеродистая качественная сталь с пределом текучести не менее 235 МПа и временным сопротивлением разрыву 340–480 МПа. Обладает великолепной пластичностью (относительное удлинение δ ≥ 25%), легко гнется в малые радиусы и является базовым материалом для гидросистем среднего давления;
- E355N (аналог 09Г2С / St 52.4): низколегированная сталь повышенной прочности с пределом текучести от 355 МПа и сопротивлением разрыву 490–630 МПа. Применяется для тяжелонагруженных контуров высокого давления (серия S) карьерной спецтехники и тяжелых гидравлических прессов.
В зависимости от условий эксплуатации трубки поставляются с тремя вариантами финишной обработки поверхности:
- Фосфатированные с промасливанием (+N phos): металл покрывается тонкой пленкой фосфатов железа и консервационным маслом. Применяются внутри закрытых агрегатов, картеров и станочных гидростанций;
- Гальванически оцинкованные (+N galv): внешняя поверхность защищена слоем цинка толщиной 12–15 мкм с пассивацией без шестивалентного хрома (соответствие директиве RoHS). Не боятся уличной сырости, конденсата и дорожных реагентов при работе на экскаваторах, автокранах и манипуляторах;
- Нержавеющие бесшовные (12Х18Н10Т / AISI 316L): применяются на горно-обогатительных комбинатах, химических заводах и гидроузлах Казахстана в условиях прямого контакта с кислотами, щелочами и соляными растворами.
Серии давлений L (легкая) и S (тяжелая): таблица расчета рабочих нагрузок
Подбор толщины стенки гидравлической трубки выполняется по стандарту DIN 2413 (часть I и III) с учетом пульсационного коэффициента нагрузки и запаса прочности. В гидравлике принято деление на две серии соединений:
- Серия L (Light, легкая): номинальное рабочее давление от 160 до 315 бар. Применяется в станочном оборудовании, контурах управления, линиях возврата и слива;
- Серия S (Heavy, тяжелая): номинальное рабочее давление от 315 до 630 бар. Используется в главных напорных магистралях гидронасосов, приводах стрел экскаваторов и подъемных цилиндрах.
В таблице ниже приведены справочные параметры типовых типоразмеров прецизионных трубок из стали E235N при температуре среды до +120 °C:
| Наружный диаметр, мм | Толщина стенки, мм | Серия фитингов | Рабочее давление (DIN 2413), бар | Разрывное давление, бар | Мин. радиус гибки (r), мм |
|---|---|---|---|---|---|
| 6 | 1.0 | L / S | 389 | 1160 | 18 |
| 8 | 1.5 | L / S | 448 | 1340 | 24 |
| 10 | 1.5 | L | 373 | 1120 | 30 |
| 12 | 1.5 | L | 319 | 950 | 36 |
| 12 | 2.0 | S | 408 | 1220 | 36 |
| 15 | 2.0 | L | 334 | 1000 | 45 |
| 16 | 2.5 | S | 396 | 1180 | 48 |
| 20 | 2.5 | S | 324 | 970 | 60 |
| 25 | 3.0 | S | 313 | 940 | 75 |
| 30 | 4.0 | S | 343 | 1030 | 90 |
| 38 | 5.0 | S | 339 | 1010 | 114 |
Монтаж жестких линий под врезное кольцо DIN 2353 (24° конус): пошаговая технология
Сборка стальных гидравлических магистралей выполняется с помощью компрессионных резьбовых соединений с врезным кольцом по стандарту DIN 2353 (международный аналог ISO 8434-1). Внутренний конус штуцера имеет угол 24 градуса.
При затягивании накидной гайки врезное кольцо скользит по конусу корпуса, сжимается и двумя режущими кромками врезается в наружную поверхность трубки, формируя герметичный буртик металла. Соединение выдерживает вибрации и гидроудары без использования уплотнительных лент и сварочных швов.
Соблюдение технологии сборки гарантирует отсутствие течи масла:
- Перпендикулярный раскрой: отрезать трубку строго под прямым углом (90° ± 0,5°) ножовкой по металлу или роликовым дисковым труборезом. Использование углошлифовальной машины (болгарки) запрещено: абразивный диск перегревает кромку, меняя структуру металла, а искры и окалина загрязняют внутренний канал;
- Снятие фасок и заусенцев: ручным фаскоснимателем или гратоснимателем аккуратно зачистить внутреннюю и наружную кромки торца под углом около 0,2–0,5 мм. Внутри не должно остаться металлической стружки и задиров;
- Смазка узла: нанести пластичную смазку на резьбу штуцера, внутренний конус корпуса и рабочие кромки врезного кольца. Это снижает трение и предотвращает заклинивание резьбы;
- Надевание элементов: надеть на трубку накидную гайку резьбой к торцу, затем надеть врезное кольцо режущими кромками вперед;
- Предварительная запрессовка: вставить трубку в корпус штуцера (или в специальный закаленный монтажный кондуктор) до упора в дно. Затянуть гайку вручную, после чего дотянуть гаечным ключом на 1–1,25 оборота, удерживая трубку от проворачивания;
- Контроль врезки: открутить гайку и проверить образовавшийся буртик. Перед первой кромкой кольца должен быть виден четкий выдавленный металлический валик, закрывающий не менее 80% окружности;
- Окончательная затяжка: установить трубку в рабочий узел гидросистемы и дотянуть гайку ключом с усилием примерно 1/4 оборота от момента ощутимого сопротивления.
Специфика гибки и прокладки гидравлических трасс в климате Казахстана
Резкие температурные перепады в Алматинской области и запыленность рабочих площадок требуют соблюдения правил пространственной прокладки жестких гидролиний:
- Минимальный радиус изгиба: радиус гибки по нейтральной оси (r) должен составлять не менее 3 диаметров трубки (r ≥ 3D). При меньших радиусах происходит опасное утонение внешней стенки и потеря круглого сечения;
- Прямые участки перед штуцером: расстояние от торца трубки до начала радиуса гибки должно быть не менее двух высот накидной гайки, иначе врезное кольцо перекосит в конусе;
- Фиксация полипропиленовыми колодками: длинные участки гидротрасс обязаны крепиться к металлоконструкциям опорными хомутами с пластиковыми зажимами по стандарту DIN 3015. Шаг опор для трубок диаметром 10–16 мм составляет 1,0–1,5 метра. Это гасит высокочастотные колебания от работы гидронасоса;
- Температурная компенсация: гидролиния не должна быть абсолютно прямой между двумя жесткими агрегатами. На трассе обязательно формируют U- или Z-образные изгибы для компенсации линейного теплового расширения при нагреве масла до +80...+90 °C;
- Внутренняя промывка: перед первым запуском смонтированная линия продувается сжатым сухим воздухом и промывается технологическим маслом через промывочные фильтры для удаления микропыли.
Типичные ошибки при монтаже и замене гидравлических трубок
Нарушения регламента приводят к протечкам и простою дорогостоящей техники:
- Резка болгаркой без снятия фасок: стружка попадает в золотники клапанов, а косой торец не доходит до упора в штуцере, вызывая перекос врезного кольца;
- Чрезмерная перетяжка гайки: затягивание гайки длинным воротком «с трубой» срезает металл трубки под кольцом, приводя к отрыву наконечника при первом же гидроударе;
- Недостаточная глубина посадки: если трубка не уперлась в заплечик штуцера при предварительной затяжке, кольцо врезается под углом, не обеспечивая герметичности;
- Повторный монтаж без ревизии: при переборке узла нельзя менять положение врезного кольца. Повторная затяжка требует лишь 1/6–1/4 оборота ключа;
- Монтаж тонкостенных трубок без опорных втулок: при толщине стенки менее 1,0 мм внутрь трубки необходимо вставлять опорную гильзу (втулку усиления), предотвращающую смятие канала кольцом.
Часто задаваемые вопросы (FAQ)
Можно ли использовать бесшовную нержавеющую трубу со стальными фитингами DIN 2353?
Да, однако для нержавеющих трубок рекомендуется использовать нержавеющие врезные кольца и штуцеры (из стали AISI 316) либо оцинкованные фитинги с обязательной предварительной запрессовкой кольца в каленом монтажном блоке. Поверхностная твердость нержавейки выше обычной стали, поэтому стандартное оцинкованное кольцо при сборке вручную может проскальзывать без достаточной врезки.
Чем отличается врезное кольцо с мягким уплотнением от стандартного?
Стандартное металлическое врезное кольцо герметизирует стык за счет прямого контакта «металл по металлу». Модифицированные кольца (типа Eolastic / VOSS 2C) имеют дополнительное эластомерное кольцо круглого сечения (FKM/NBR) в зоне конуса 24°, что исключает малейшее запотевание соединения при экстремальных вибрациях и микропульсациях давления.
Какой минимальный прямой участок должен быть перед изгибом трубки?
Длина прямого цилиндрического участка от торца до начала радиуса изгиба должна составлять как минимум 2 высоты накидной гайки (не менее 1,5–2 наружных диаметров трубки). Это необходимо для свободного отвода гайки назад при ревизии врезного кольца и правильного базирования трубки в конусе штуцера без перекоса.
Как определить рабочее давление трубки при нагреве гидравлического масла свыше +100 °C?
При повышении температуры гидравлической жидкости предел текучести стали снижается. По стандарту DIN 2413 при температуре от +100 °C до +120 °C вводится понижающий температурный коэффициент 0,95, а при нагреве до +150 °C — коэффициент 0,89 от номинального паспортного давления.
Вывод
Прецизионные гидравлические бесшовные трубки по EN 10305-4 и DIN 2391 — безальтернативная основа надежных и безопасных гидравлических приводов. Грамотный подбор толщины стенки под серии давлений L или S, аккуратная подготовка торцов без абразивного перегрева и соблюдение технологии обжатия врезных колец DIN 2353 полностью исключают протечки масла и защищают гидросистему от аварий.
Компания АТЛАНТ Snab City поставляет полный сортамент холоднодеформированных и прецизионных гидравлических трубок со склада в Алматы. Мы обеспечиваем резку металлопроката в размер, комплектацию сопутствующими метизами и организуем быструю доставку заказов по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.