Круг нержавеющий дуплексный 2205 (02Х22Н5М3): свойства, точение на ЧПУ и применение
Разбираем особенности применения дуплексного нержавеющего круга марки 2205 (02Х22Н5М3 / UNS S31803 / S32205). Технические отличия от аустенитных сталей AISI 304 и AISI 316L, сопротивление сероводородному растрескиванию по NACE MR0175, режимы скоростного точени...
В нефтегазовом секторе, гидрометаллургии, химической промышленности и морском строительстве Казахстана стандартные аустенитные нержавеющие стали часто работают на грани своих физических возможностей. На месторождениях Тенгиз, Кашаган и Карачаганак добываемая пластовая эмульсия насыщена сероводородом (H₂S), углекислым газом (CO₂) и хлоридными солями под давлением в сотни бар.
В таких средах классическая нержавейка марок AISI 316L или 12Х18Н10Т подвергается хлоридному коррозионному растрескиванию под напряжением (SCC) и язвенному питтингу. Механический срез штока задвижки или вала погружного насоса в скважине приводит к многомиллионным потерям из-за аварийной остановки технологического контура.
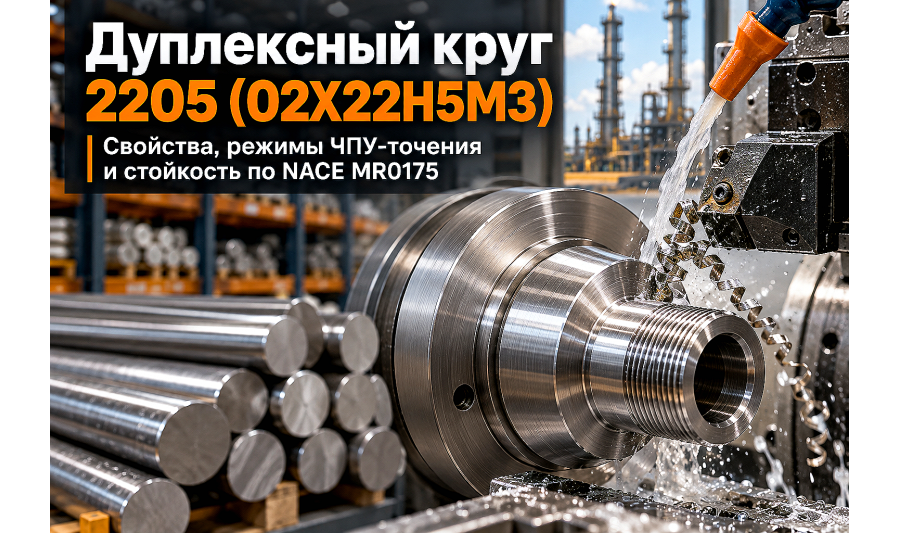
Решением для экстремальных нагрузок выступает аустенитно-ферритный нержавеющий пруток — дуплексная сталь марки 2205 (отечественный аналог 02Х22Н5М3, международные обозначения UNS S31803, UNS S32205, EN 1.4462). Этот металл объединяет высокую механическую прочность феррита со стойкостью к общей коррозии аустенита.
Двухфазная структура и металлургические преимущества дуплексной стали 2205
Главный секрет марки 2205 заключается в сбалансированной микроструктуре: около 50% аустенита и 50% феррита. Такое соотношение фаз достигается точным легированием хромом (21–23%), никелем (4,5–6,5%), молибденом (2,5–3,5%) и азотом (0,08–0,20%).
Азот в кристаллической решетке повышает стойкость к питтинговой коррозии и существенно увеличивает предел текучести без снижения ударной вязкости при отрицательных температурах.
- Двукратное превосходство по пределу текучести: у круга 2205 предел текучести составляет не менее 450–500 МПа, тогда как у нержавеющего круга AISI 316L этот показатель равен всего 220–240 МПа. Это позволяет снизить массу деталей на 30–45% при сохранении расчетной несущей способности;
- Стойкость к питтингу (PREN ≥ 34–36): эквивалент стойкости к точечной коррозии PREN (Pitting Resistance Equivalent Number = %Cr + 3.3%Mo + 16%N) у стали 2205 превышает 35 единиц, что гарантирует работу в концентрированных рассолах и морской воде;
- Иммунитет к сероводородному растрескиванию: прокат сертифицирован по стандарту NACE MR0175 / ISO 15156 для применения в средах с высоким парциальным давлением H₂S;
- Устойчивость к абразивному износу: твердость в состоянии поставки достигает 28–32 HRC (до 290–310 HB), что в 1,5 раза выше, чем у хромоникелевой стали 12Х18Н10Т.
Сравнение технических характеристик круга 2205 и аустенитных аналогов
Чтобы обосновать закупку дуплексного прутка в проектной смете, инженеру и снабженцу важно сопоставить механические свойства и химический состав популярных нержавеющих сплавов.
| Марка стали | Предел текучести σ₀.₂, МПа | Временное сопротивление σв, МПа | Индекс стойкости PREN | Стойкость к хлоридному SCC | Твердость HB / HRC |
|---|---|---|---|---|---|
| AISI 304 (08Х18Н10) | ≥ 205 | 515–700 | 18–20 | Низкая (разрушение при t > 60 °C) | 170 HB (≈ 15 HRC) |
| AISI 316L (03Х17Н14М3) | ≥ 220 | 520–720 | 23–25 | Средняя (уязвима в рассолах) | 180 HB (≈ 18 HRC) |
| 12Х18Н10Т | ≥ 215 | 510–710 | 19–21 | Низкая в хлоридных средах | 175 HB (≈ 16 HRC) |
| Дуплекс 2205 (02Х22Н5М3) | ≥ 450 | 680–880 | 34–36 | Абсолютная при t < 250 °C | 290 HB (28–32 HRC) |
Сферы применения дуплексного круга на объектах Казахстана
Высокая прочность и антикоррозионная стойкость делают пруток 2205 незаменимым в узлах, где стоимость аварийного простоя многократно превышает затраты на металл.
- Нефтегазодобыча и транспортировка: изготовление штоков фонтанной арматуры, корпусов и валов центробежных скважинных насосов, клапанов устьевого оборудования и приборных фланцев;
- Химическая промышленность и производство удобрений: автоклавы, валы перемешивающих устройств, роторы центрифуг, работающие в серной, фосфорной и азотной кислотах с примесями хлоридов;
- Опреснительные установки и морские сооружения: насосные агрегаты Каспийского шельфа, теплообменные трубные решетки, крепежные шпильки и валы водозаборов;
- Горно-обогатительные комбинаты: детали шламовых насосов, импеллеры флотационных машин, штоки гидроцилиндров технологической запорной арматуры.
Особенности механической обработки круга 2205 на станках с ЧПУ
Высокий предел текучести и склонность дуплексной структуры к интенсивному деформационному упрочнению (наклепу) создают повышенные нагрузки на металлорежущий инструмент. Точение дуплексной стали требует соблюдения строгих технологических правил.
При точении заготовки стружка сходит упругой лентой, создавая высокое удельное давление на режущую кромку. Теплопроводность дуплексной стали ниже, чем у углеродистых сплавов, поэтому зона резания быстро перегревается.
- Выбор твердосплавных пластин: применяйте мелкозернистые твердые сплавы групп ISO M (M20–M35) или ISO S с многослойным износостойким PVD-покрытием TiAlN / AlCrN. Геометрия стружколома должна быть позитивной, с острыми шлифованными кромками;
- Скорость резания (Vc): для чернового точения выдерживайте скорость 80–120 м/мин, для чистовой обработки — 110–150 м/мин. Превышение скорости ведет к катастрофическому кратерному износу пластины;
- Подача и глубина резания: подача не должна быть меньше 0,15–0,30 мм/об, а глубина резания — не менее 1,5–2,0 мм. Запрещено работать «с выхаживанием» или микроподачами, иначе резец скользит по наклепанному слою и скалывается;
- Охлаждение: используйте обильную подачу смазочно-охлаждающей жидкости (СОЖ) под высоким давлением (от 10 до 70 бар) непосредственно в зону контакта стружки с передней поверхностью резца;
- Нарезка резьбы: применяйте метчики и плашки с увеличенным углом заборного конуса и пассивированным покрытием, обязательно используя резьбонарезную пасту на масляно-сульфидной основе.
Сварка и термообработка деталей из дуплексного прутка
При изготовлении сварных валов, переходников и фланцевых соединений необходимо контролировать фазовый баланс в околошовной зоне. Быстрое охлаждение шва приводит к избытку феррита (более 70%), что снижает ударную вязкость и делает металл хрупким.
Для аргонодуговой сварки TIG и полуавтоматической MIG применяют легированные присадочные материалы типа ER 2209 (с повышенным содержанием никеля до 8,5–9,5%). Никель стимулирует своевременное выделение аустенита при кристаллизации сварочной ванны.
Погонная энергия сварки (тепловложение) должна строго выдерживаться в диапазоне 0,5–1,5 кДж/мм. Межпроходную температуру необходимо контролировать пирометром — она не должна превышать +150 °C. Предварительный подогрев заготовок категорически запрещен, так как он затягивает пребывание металла в опасном интервале сигма-фазы (+600...+900 °C).
Чек-лист входного контроля круга 2205 на складе в Алматы
Из-за высокой стоимости дуплексного проката приемка партии на складе предприятия или строительной площадке требует проверки параметров качества.
- Сертификат производителя (EN 10204 тип 3.1): сверка номера плавки на торцах прутков с паспортными данными завода, проверка химического состава (содержание N ≥ 0,14%, Mo ≥ 3,0%);
- Спектрометрический экспресс-анализ (PMI): проверка содержания ключевых элементов (Cr, Ni, Mo) портативным рентгенофлуоресцентным анализатором прямо у борта машины для исключения пересорта с AISI 316;
- Ультразвуковой контроль (УЗК): сплошная дефектоскопия прутков диаметром свыше 60 мм для подтверждения отсутствия центральной рыхлости, усадочных раковин и внутренних микротрещин;
- Замер твердости: проверка портативным твердомером — твердость должна находиться в пределах 260–310 HB (не более 32 HRC для сред с сероводородом);
- Геометрические замеры: контроль овальности и кривизны прутков микрометром по квалитетам h9–h11 для калиброванного проката или ГОСТ 2590-2006 для горячекатаных заготовок.
FAQ: частые вопросы снабженцев и технологов
Можно ли эксплуатировать дуплексную сталь 2205 при температуре выше +300 °C?
Нет, длительная эксплуатация стали 2205 при температурах выше +280...+300 °C не рекомендуется. При непрерывном нагреве в интервале +300...+500 °C в структуре металла развивается так называемая «475-градусная хрупкость», сопровождающаяся распадом феррита и падением ударной вязкости. Для высокотемпературных печных узлов применяют жаростойкие аустенитные марки AISI 310S или 20Х23Н18.
Чем отличается марка UNS S31803 от UNS S32205?
UNS S32205 — это усовершенствованная модификация (F51) с более узкими и жесткими границами легирования по хрому (22,0–23,0% против 21,0–23,0%), молибдену (3,0–3,5% против 2,5–3,5%) и азоту (0,14–0,20% против 0,08–0,20%). За счет этого сталь S32205 гарантирует индекс PREN ≥ 35 и обладает повышенной коррозионной стойкостью. Большинство современных европейских заводов выпускают прокат с двойной сертификацией S31803 / S32205.
Обладает ли дуплексный круг 2205 магнитными свойствами?
Да, в отличие от немагнитных аустенитных сталей (AISI 304, AISI 316), дуплексная сталь 2205 отчетливо притягивается магнитом. Это обусловлено наличием 50% ферритной фазы в кристаллической структуре металла. Проверка магнитом не является признаком подделки или наличия черной стали.
Какие диаметры круга 2205 поставляются со склада в Алматы и возможна ли резка в размер?
Компания АТЛАНТ Snab City поставляет калиброванный и горячекатаный круг марки 2205 диаметром от 10 до 250 мм. Осуществляется резка прутков на автоматических ленточнопильных станках в точные мерные заготовки с допуском ±1,0 мм, что избавляет покупателя от переплаты за лишний металл и остатки.
Вывод
Использование нержавеющего дуплексного круга марки 2205 (02Х22Н5М3) — экономически выверенное инженерное решение для ответственного оборудования, работающего под высоким давлением в контакте с сероводородом, кислотами и солями. Двукратный запас по пределу текучести позволяет облегчить металлоконструкции, а устойчивость к коррозионному растрескиванию исключает аварийные отказы агрегатов.
На складе компании АТЛАНТ Snab City в Алматы представлен сертифицированный нержавеющий сортовой прокат с заводскими паспортами плавок. Мы обеспечиваем высокоточную ленточнопильную резку заготовок в размер и оперативную доставку партий автотранспортом по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая круглая поковка 08Х15Н25М3ТЮБ
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 08Х17Н15М3Т ЭИ580
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 08Х17Н5М3 ЭИ925
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 08Х17Н5М4
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 08Х22Н6Т ЭП53
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 09Х16Н15М3Б ЭИ847
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 10Х15Н25М3В3ТЮК
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 15Х5М
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 45Х22Н4М3 ЭП48
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 500 ХН75МБТЮ
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка ХН65МВ ЭП567
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка ХН65МВУ ЭП760
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..