Квадрат стальной кованый ГОСТ 1133-71: выбор легированных сталей, припуски на обработку и применение
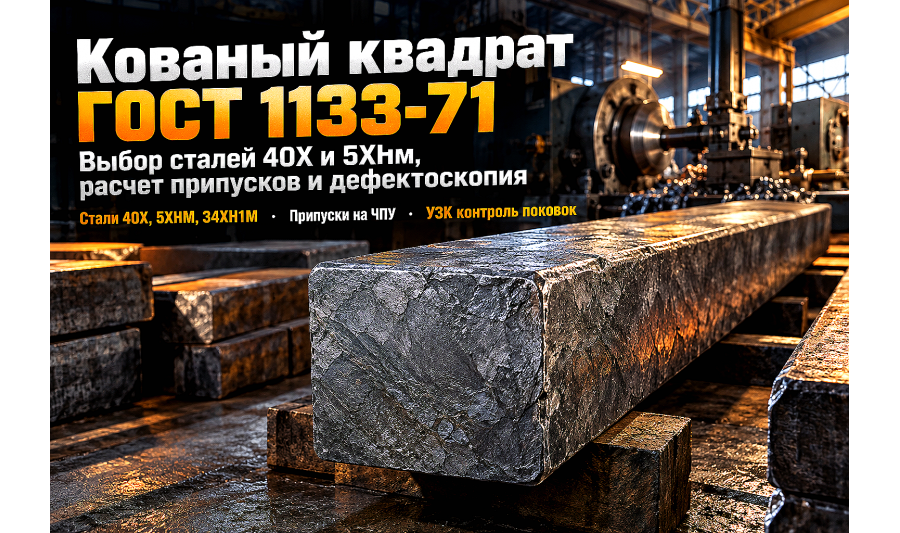
Разбираем особенности кованого стального квадрата по ГОСТ 1133-71: чем кованая структура отличается от горячекатаной, как подобрать марки 40Х, 5ХНМ и 34ХН1М под ударные нагрузки, рассчитать припуски на ЧПУ-обработку и провести дефектоскопию заготовок в Алматы.
При изготовлении тяжелонагруженных валов квадратного сечения, направляющих суппортов тяжелых станков, клиньев дробилок и штамповой оснастки в цехах Алматы и промышленных предприятий Казахстана стандартного горячекатаного квадрата крупного сечения (свыше 50–80 мм) часто оказывается недостаточно. В сплошном горячекатаном прокате большого размера сохраняется осевая рыхлость литой структуры слитка, из-за чего деталь может расколоться при динамических ударах.
Кованый стальной квадрат по ГОСТ 1133-71 проходит многократную пластическую деформацию под гидравлическими прессами и ковочными молотами. Это измельчает кристаллическое зерно, ориентирует волокна металла вдоль оси заготовки и полностью заваривает внутренние усадочные поры, обеспечивая монолитную плотность по всему сечению.
Кованый квадрат по ГОСТ 1133-71 и горячекатаный по ГОСТ 2591-2006: в чём разница
Главное различие между двумя видами сортового проката заключается в коэффициенте укова и характере направленности волокон металла. Горячекатаный квадрат формируется непрерывной прокаткой между валками прокатного стана в одном направлении, что при крупных сечениях оставляет сердцевину менее плотной, чем периферийные слои.
Кованый квадрат изготавливают свободной ковкой из слитков или непрерывнолитых блюмов с коэффициентом укова не менее 2,5–3,0. Чередование осадки и протяжки формирует плотную макроструктуру, что критически важно при последующей глубокой выборке пазов и фрезеровании карманов на станках с ЧПУ.
- Плотность сердцевины: кованый прокат исключает центральную ликвацию и внутренние микрораковины;
- Изотропность свойств: механические характеристики металла в продольном и поперечном направлениях практически выравниваются;
- Сортамент крупных сечений: ГОСТ 1133-71 регламентирует кованые квадраты со стороной от 40 до 200 мм (по спецзаказу — до 300–450 мм);
- Ударная вязкость: сопротивление ударным и знакопеременным нагрузкам у кованой стали на 25–40% выше, чем у горячекатаной.
Марки стали для кованого квадрата: 40Х, 5ХНМ, 34ХН1М и 09Г2С
Подбор химического состава кованого квадрата напрямую определяет ресурс готовой детали под проектными нагрузками. На складах компании АТЛАНТ Snab City в Алматы кованый квадрат поставляется из конструкционных легированных, инструментальных штамповых и низколегированных сталей.
Сталь 40Х: универсальная хромистая конструкционная сталь для деталей, подвергающихся трению и изгибу. Кованый квадрат 40Х заказывают для изготовления валов, осей, упорных планок, зубчатых реек и массивных болтов после термического улучшения (закалка + высокий отпуск на твердость 240–285 HB).
Сталь 5ХНМ: высокопрочная штамповая сталь с добавлением никеля и молибдена. Применяется для молотовых штампов, пресс-форм горячего деформирования, гильотинных ножей и тяжелонагруженных клиньев щековых дробилок, работающих при повышенных температурах.
Сталь 34ХН1М / 38ХН3МФА: хромоникельмолибденовые стали высокой прокаливаемости. Кованые квадраты из этих марок используют для деталей карьерной спецтехники, шаровых мельниц и бурового инструмента, где недопустимо хрупкое разрушение при отрицательных температурах.
Сталь 09Г2С / Ст3сп: низколегированная и углеродистая конструкционная сталь. Кованый квадрат из 09Г2С выбирают для силовых закладных плит, упоров мостовых кранов и сварных элементов, эксплуатируемых в сейсмоопасных районах и на морозе до -40 °C без риска хладноломкости.
Сравнительная таблица характеристик и назначения кованого квадрата
В таблице ниже приведены механические свойства и технологические области применения кованого квадратного проката по ГОСТ 1133-71 в зависимости от марки стали.
| Марка стали | Сечения по ГОСТ, мм | Предел текучести, МПа | Твердость после ТО, HB / HRC | Основное назначение деталей |
|---|---|---|---|---|
| Ст45 | 40–200 | ≥ 355 | 197–229 HB | Валы, шпиндели, упорные планки, прижимные брусья |
| 40Х | 40–200 | ≥ 785 | 260–310 HB | Шестерни, штоки, силовые кронштейны, рейки |
| 09Г2С | 50–200 | ≥ 325 | 140–180 HB | Сварные базы колонн, упоры подкрановых путей, опоры |
| 5ХНМ | 50–200 | ≥ 880 | 35–42 HRC | Молотовые штампы, пуансоны, ножи горячей резки |
| 4Х5МФС | 40–160 | ≥ 950 | 44–48 HRC | Пресс-формы литья цветных металлов под давлением |
| 34ХН1М | 50–200 | ≥ 835 | 280–330 HB | Тяжелонагруженные валы дробилок, экскаваторные пальцы |
Расчёт припусков на механическую обработку и допуски по ГОСТ 1133-71
Поверхность кованого квадрата после молота или пресса покрыта плотной окалиной и имеет технологические отклонения по геометрии (допуски на размер, притупление углов и серповидность). Если заказать заготовку номинального чистового размера, после снятия обезуглероженного слоя деталь уйдет в брак.
Согласно ГОСТ 1133-71, поле предельных отклонений для кованого квадрата зависит от стороны сечения. Например, для квадрата со стороной 100 мм плюсовой допуск составляет +3,0 мм, а минусовой — -1,5 мм при допустимом притуплении углов до 0,15 от стороны квадрата.
При составлении карты раскроя и технологической карты ЧПУ-обработки к номинальным размерам детали добавляют припуск на черновую и чистовую обработку. Для квадратов 60–100 мм общий припуск на сторону закладывают не менее 4–6 мм, для сечений 120–200 мм — от 7 до 12 мм на сторону.
Ультразвуковой контроль (УЗК) и приёмка поковок на складе в Алматы
Для ответственных деталей машиностроения и горнодобывающей отрасли визуального осмотра геометрии кованого квадрата недостаточно. Перед механической обработкой заготовки проходят ультразвуковой контроль (УЗК) по ГОСТ 24507-80 или ГОСТ 8479-70 для подтверждения сплошности металла.
УЗК-дефектоскопия выявляет внутренние дефекты: флокены, неметаллические строчечные включения, внутренние надрывы от пережога и усадочные рыхлоты. Наличие заводского сертификата с отметкой группы контроля поковки гарантирует, что деталь не расколется на станке после снятия верхних слоев металла.
При входном контроле на складе или строительной площадке сверяют номер плавки, нанесенный клеймением на торце прутка, с данными паспорта качества. Также проверяют отсутствие глубоких ковочных заковов, закатов и трещин на гранях заготовки.
Типичные ошибки при заказе и обработке кованого квадрата
Практика металлообрабатывающих цехов Казахстана показывает ряд регулярных ошибок при закупке и обработке кованого проката:
- Замена кованого квадрата горячекатаным: попытка сэкономить на крупных сечениях приводит к вскрытию осевой рыхлости при глубоком сверлении центральных отверстий;
- Игнорирование термообработки заготовки: легированные стали 40Х и 5ХНМ в состоянии после ковки обладают высокой твердостью и внутренними напряжениями; для легкого резания металл должен пройти предварительный отжиг или высокий отпуск;
- Недостаточный припуск на обезуглероживание: при высокотемпературном нагреве под ковку поверхностный слой глубиной 1,0–2,5 мм теряет углерод; если не срезать этот слой, рабочая поверхность не наберет проектную твердость при закалке;
- Резка без охлаждения: раскрой массивных квадратов из легированных сталей абразивным кругом вызывает локальные прижоги и микротрещины на торцах; крупный кованый прокат следует резать на ленточнопильных станках с обильной подачей СОЖ.
Часто задаваемые вопросы
Чем кованый квадрат по ГОСТ 1133-71 отличается от кованой прямоугольной поковки?
Квадрат по ГОСТ 1133-71 относится к сортовому кованому прокату стандартного размерного ряда (от 40 до 200 мм с равными сторонами) и поставляется в виде прутков мерной или немерной длины. Прямоугольная поковка изготавливается по ГОСТ 8479-70 или чертежам заказчика как индивидуальная штучная заготовка с произвольным соотношением толщины, ширины и длины.
Можно ли сваривать кованый квадрат из стали 40Х или 5ХНМ?
Стали 40Х и 5ХНМ относятся к категории трудносвариваемых. При сварке образуются закалочные структуры и холодные трещины в околошовной зоне. Сварка допускается только в исключительных случаях с предварительным подогревом до +250...+300 °C и последующим немедленным отжигом. Если узел требует постоянной сварки без ограничений, выбирают кованый квадрат из стали 09Г2С или Ст3сп5.
Какая серповидность допускается для кованого квадрата по стандарту?
По ГОСТ 1133-71 кривизна (серповидность) кованых квадратных прутков со стороной до 120 мм не должна превышать 2,0 мм на 1 погонный метр длины, а для сечений свыше 120 мм — не более 3,0 мм на 1 метр. Общая кривизна прутка не должна превышать произведения допуска на общую длину заготовки.
Как правильно раскроить кованый квадрат крупного сечения (120–200 мм)?
Оптимальным методом раскроя массивного кованого квадрата является резка на автоматических ленточнопильных станках биметаллическими или твердосплавными полотнами с непрерывной подачей смазочно-охлаждающей жидкости (СОЖ). Это обеспечивает перпендикулярность реза, отсутствие зоны термического влияния и минимальные потери металла на ширину пропила (всего 1,5–2,5 мм).
Выбор и поставка кованого сортового проката в Казахстане
Кованый стальной квадрат по ГОСТ 1133-71 — надежная основа для тяжелонагруженных узлов машин, механизмов и технологической оснастки, где недопустимы скрытые металлургические дефекты. Точный расчет припусков на обработку и грамотный подбор легирующих элементов позволяют оптимизировать затраты и повысить межремонтный ресурс оборудования.
Компания АТЛАНТ Snab City поставляет сертифицированный сортовой и кованый металлопрокат со склада в Алматы с доставкой по всем регионам Казахстана. Доступна профессиональная ленточнопильная резка поковок и кругов в размер по спецификации заказчика и оперативная комплектация партий любого объема.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба профильная квадратная 40х40х2,5 (6,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 40х40х3,0 (6м) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 40х40х3,5 (6,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 40х40х4,0 (6,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 140х140х4,0 (12,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 140х140х5,0 (12,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 140х140х6,0 (12,0) ГОСТ30245-03 / 8639-82
Труба профильная квадратная это изделие имеющее одинаковые стороны в поперечном сечении, что отлично..
Труба профильная квадратная 140х140х4,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 140х140х5,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 140х140х6,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..

Труба алюминиевая квадратная 40х40х2,0 мм.
Труба алюминиевая квадратная 40х40х2,0 мм. – высококачественный сортовой металлопрокат, который из..
Труба алюминиевая квадратная 40х40х3,0 мм.
Труба алюминиевая квадратная 40х40х3,0 мм. – высококачественный сортовой металлопрокат, который из..