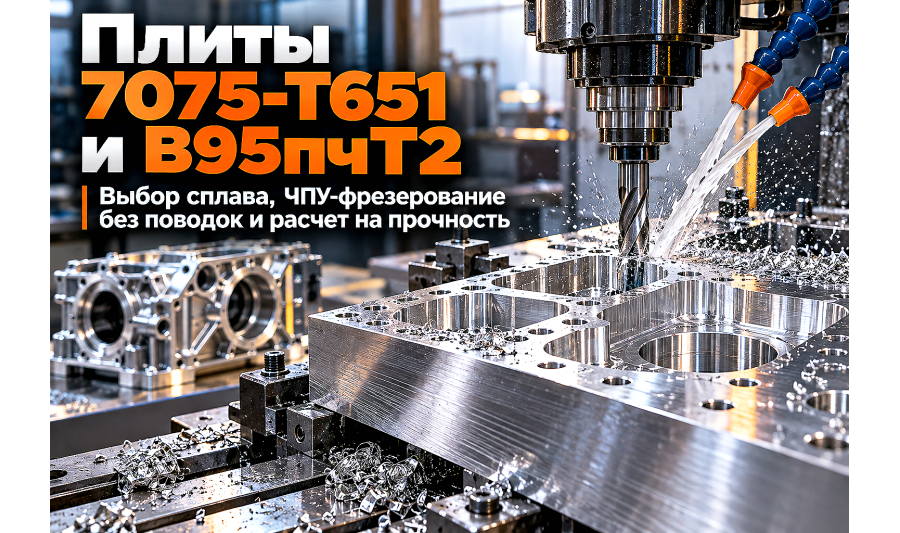
Алюминиевая плита 7075-T651 и В95пчТ2: выбор сплава, ЧПУ-фрезерование без поводок и расчет на прочность
Когда конструкторам требуется прочность конструкционной стали при массе втрое легче, стандартный дюралюминий Д16Т или сплав 6061 не всегда выдерживают расчетные нагрузки. Разбираем, почему плиты 7075-T651 и В95пчТ2 стали базовым стандартом в робототехнике, тюн...
При изготовлении корпусов редукторов, ступиц спортивной спецтехники, силовых кронштейнов БПЛА, оснастки для выдува полимеров и элементов робототехники в Алматы инженеры регулярно упираются в предел текучести металла. Стандартный дюралюминий марки Д16Т при всей своей популярности выдает предел текучести около 280–310 МПа, чего недостаточно для тяжелонагруженных узлов с тонкими стенками.
Использование легированной стали вроде 40Х или 30ХГСА решает проблему прочности, но увеличивает массу подвижного узла почти в три раза. Это перегружает шаговые двигатели, снижает динамику механизмов и увеличивает расход топлива спецтехники.
В высокоточных отраслях безальтернативным материалом выступают толстолистовые плиты из термоупрочненных цинк-магниевых сплавов аэрокосмического класса — 7075-T651 (европейский стандарт EN AW-7075) и его отечественный аналог В95пчТ2 по ГОСТ 17232-99. Сочетание предела прочности свыше 540–580 МПа и контролируемой заводской вытяжки делает их незаменимыми для скоростной 3D-обработки на станках с ЧПУ.
Физика сплава 7075-T651: почему он прочнее классического дюралюминия
Алюминиевые сплавы 7000-й серии (система Al-Zn-Mg-Cu) относятся к группе высокопрочных деформируемых сплавов с максимальной степенью легирования. Основным упрочняющим элементом здесь выступает цинк (5,1–6,1%) в связке с магнием (2,1–2,9%) и медью (1,2–2,0%).
В процессе закалки и искусственного старения в структуре металла выделяются субмикроскопические фазы MgZn₂, которые создают мощный барьер для движения дислокаций в кристаллической решетке. В результате предел текучести плиты 7075-T6 достигает 480–505 МПа, что сопоставимо с показателями горячекатаной конструкционной стали Ст45.
- Высокая удельная прочность: соотношение предела прочности к плотности (2,81 г/см³) превышает показатели титановых сплавов ВТ1-0 и углеродистых сталей;
- Повышенная твердость: показатель 150–160 HB по Бринеллю обеспечивает высокую стойкость резьбовых отверстий к смятию без обязательной запрессовки стальных ввертышей;
- Отличная полируемость: мелкодисперсная структура позволяет выводить рабочие формообразующие поверхности пресс-форм до зеркального блеска без шагрени.
Индекс состояния Т651: как исключить коробление детали при глубоком фрезеровании
Главная технологическая проблема при обработке толстых алюминиевых плит — высвобождение внутренних остаточных напряжений. При обычной закалке на состояние Т6 (нагрев, закалка в воду и старение) внешний слой плиты остывает быстрее сердцевины, формируя мощные разнонаправленные векторы сжатия и растяжения.
Если из такой плиты начать выбирать глубокие карманы на фрезерном станке, равновесие сил нарушается. Деталь с идеальными размерами в тисках после ослабления прижимов выгибается дугой («бананом») с отклонением от плоскостности на 2–5 мм.
Индекс Т651 обозначает специальную металлургическую процедуру: после закалки плита подвергается строго контролируемой пластической вытяжке на гидравлических растяжных машинах с остаточным удлинением от 1,5% до 3,0%, после чего отправляется на искусственное старение. Механическое растяжение полностью снимает пиковые внутренние напряжения, гарантируя идеальную стабильность геометрии при любой глубине выборки металла.
Сравнение характеристик конструкционных алюминиевых плит
Чтобы обоснованно выбрать между сплавами 7075-T651, Д16Т, В95Т1 и популярным конструкционным сплавом 6061-T6, сравним их ключевые физико-механические параметры:
| Марка сплава и состояние | Предел текучести σ₀,₂, МПа | Временное сопротивление σв, МПа | Твердость по Бринеллю, HB | Стойкость к поводкам при ЧПУ | Свариваемость плавлением |
|---|---|---|---|---|---|
| 7075-T651 (AlZn5.5MgCu) | 480–510 | 540–585 | 150–160 | Отличная (вытяжка 1.5–3%) | Не сваривается (только болты/клей) |
| В95пчТ2 (ГОСТ 17232-99) | 460–495 | 520–565 | 145–155 | Хорошая | Не сваривается |
| Д16Т (ГОСТ 17232-99) | 280–310 | 420–450 | 105–120 | Умеренная (требует отжига) | Ограниченная / трудносвариваемый |
| 6061-T651 (АД33Т6) | 240–270 | 290–320 | 90–95 | Отличная | Отличная (присадка ER 4043/5356) |
| АМг6Б (AlMg6) | 150–175 | 315–350 | 65–75 | Средняя (склонен к налипанию) | Превосходная без ограничений |
Технология скоростного фрезерования на ЧПУ: инструмент, режимы и СОЖ
Высокая твердость сплава 7075-T651 обеспечивает легкое скалывание стружки без ее налипания на режущие кромки. В отличие от вязких магналиев, высокопрочный авиационный алюминий отлично подходит для высокоскоростной фрезеровки (HSM) монолитными твердосплавными фрезами.
Для эффективного раскроя и фрезерования плит операторам станков с ЧПУ рекомендуется соблюдать следующие правила:
- Геометрия инструмента: используйте 2- или 3-зубые концевые фрезы из микрозернистого твердого сплава с полированными стружечными канавками (угол подъема спирали 45°);
- Скорость резания (Vc): поддерживайте диапазон 450–900 м/мин при чистовой обработке и 300–500 м/мин при черновом съеме с обильной подачей водорастворимой СОЖ;
- Подача на зуб (Fz): для концевых фрез диаметром 10–12 мм рабочая подача составляет 0,08–0,18 мм/зуб, предотвращая перегрев и наклеп зоны резания;
- Стратегия выборки: применяйте адаптивное трохоидальное фрезерование с постоянным углом контакта инструмента, снимая припуски на всю глубину режущей части фрезы с малым радиальным шагом (Ae = 10–15% D).
Коррозионная стойкость и финишная защита: анодирование Type II и Hardcoat
Из-за высокого содержания меди (до 2%) сплавы группы 7075 более чувствительны к атмосферной и электрохимической коррозии, чем чистый алюминий АД0 или сплавы АМг. На открытом влажном воздухе без защитного покрытия деталь может покрываться точечными очагами межкристаллитной коррозии.
Основным способом долговременной защиты выступает сернокислотное анодирование. При декоративном анодировании (Type II по MIL-A-8625) толщина оксидного слоя составляет 10–15 мкм с возможностью глубокого окрашивания в черный, синий или золотистый цвета.
Для узлов трения и деталей, работающих в жестких условиях, применяют глубокое твердое анодирование (Hardcoat Type III) толщиной 35–50 мкм при пониженной температуре электролита. Микротвердость твердоанодированного слоя достигает 450–500 HV, что защищает посадочные шейки от истирания и абразивного износа.
При сопряжении деталей из 7075-T651 со стальными болтами или кронштейнами обязательно используйте оцинкованный крепеж с полимерными шайбами либо нержавеющий крепеж с изолирующими пастами, чтобы исключить контактную гальванопару.
Контроль качества и ультразвуковая дефектоскопия при закупке
Толстолистовые плиты толщиной от 20 до 160 мм, предназначенные для ответственных силовых узлов, должны проходить обязательный неразрушающий контроль на заводе-изготовителе. Пористость или внутренние микротрещины в объеме заготовки недопустимы, так как они вскрываются при фрезеровке и приводят к браку детали.
При приемке партии на складе АТЛАНТ Snab City в Алматы проверяются:
- Сертификат заводских испытаний: соответствие химического состава стандарту EN 573-3 / ГОСТ 4784 и подтверждение механических свойств после термообработки;
- Класс ультразвукового контроля (УЗК): отсутствие внутренних расслоений по нормам класса А/1 по ГОСТ 22727-88 или AMS-STD-2154;
- Геометрические допуски: отклонение по толщине плиты не более ±0,3–0,8 мм и стрела прогиба не более 1,5 мм на 1 погонный метр длины;
- Состояние защитной упаковки: отсутствие глубоких забоин, следов коррозии и маркировка плавки на торце каждого листа.
Часто задаваемые вопросы (FAQ)
Можно ли сваривать алюминиевые плиты марки 7075-T651 аргонодуговой сваркой TIG?
Сплав 7075 относится к категории трудносвариваемых и принципиально не рекомендуется для сварных металлоконструкций. При нагреве в околошовной зоне происходит сильное охрупчивание, выгорание цинка и образование горячих кристаллизационных трещин. Соединение деталей из 7075-T651 выполняют исключительно на высокопрочных болтах, штифтах, конструкционных заклепках или с помощью конструкционных эпоксидных клеев.
В чем принципиальная разница между сплавами 7075-T651 и В95пчТ2?
Оба сплава принадлежат к одной металлургической системе Al-Zn-Mg-Cu и обладают схожей прочностью (σв = 540–580 МПа). Разница заключается в стандарте и чистоте основы: 7075-T651 выпускается по европейским/американским стандартам (EN/ASTM) со строгим контролем примесей железа и кремния, а В95пчТ2 — по ГОСТ 17232-99 (где индекс «пч» означает повышенную чистоту основы). По обрабатываемости и стабильности размеров при ЧПУ-фрезеровании оба сплава практически идентичны.
Почему для изготовления пресс-форм полимеров часто выбирают 7075-T651 вместо стали?
Теплопроводность сплава 7075 составляет около 130–140 Вт/(м·К), что в 3,5–4 раза выше, чем у инструментальных сталей 40Х или P20. Это позволяет сократить время цикла охлаждения отливки в пресс-форме на 25–40%, существенно повышая производительность термопластавтомата. Кроме того, время скоростной фрезеровки алюминиевой формы на ЧПУ в 3–5 раз меньше, чем стальной.
Как заказать раскрой толстой плиты 7075-T651 в точный размер без отходов?
Компания АТЛАНТ Snab City выполняет резку алюминиевых плит толщиной от 12 до 160 мм на прецизионных ленточнопильных станках и установках гидроабразивной резки в Алматы. Вы можете заказать заготовки строго под размеры ваших деталей с минимальным припуском на чистовую фрезеровку (1,5–2,0 мм на сторону), не оплачивая остаток полноформатного листа.
Вывод
Алюминиевая плита 7075-T651 — это эталонный конструкционный материал для задач, где требуются бескомпромиссная прочность, минимальный вес и идеальная размерная стабильность при обработке на станках с ЧПУ. Термообработка с вытяжкой Т651 исключает брак от коробления, позволяя фрезеровать сложные корпусные элементы и матрицы с минимальными допусками.
На складе АТЛАНТ Snab City в Алматы представлен широкий сортамент алюминиевых плит марок 7075-T651, В95пчТ2, Д16Т и 6061-T651 толщиной от 12 до 160 мм с заводскими сертификатами и гарантией сплошности по УЗК. Мы осуществляем оперативную резку плит в размер заготовок и организуем быструю доставку металлопроката по Алматы и всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Плита алюминиевая В95
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ОЧТ2
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ОЧТ3
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ1
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ2
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ3
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95Т1
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д19Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д19ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..