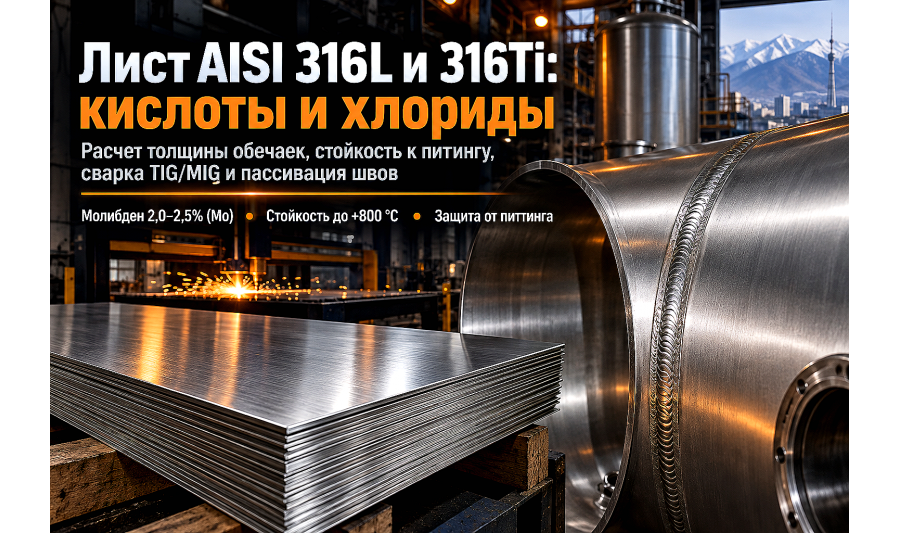
Лист нержавеющий кислотостойкий AISI 316L и AISI 316Ti: выбор толщины, стойкость к кислотам и хлоридам, сварка и пассивация
Разбираем особенности кислотостойкого нержавеющего листа AISI 316L и AISI 316Ti (10Х17Н13М2Т): почему молибден защищает от питтинга в хлоридах, как титан блокирует межкристаллитную коррозию при нагреве, как рассчитать толщину обечаек химических емкостей и выпо...
В гидрометаллургии, на обогатительных фабриках, уранодобывающих предприятиях, станциях водоподготовки и в фармацевтических цехах Казахстана емкостное и теплообменное оборудование работает в прямом контакте с агрессивными химическими средами. Растворы серной и фосфорной кислот, хлориды, гипохлорит натрия и морская соль быстро разрушают стандартную пищевую нержавеющую сталь AISI 304, вызывая сквозную язвенную коррозию всего за 3–6 месяцев.
Когда оборудованию требуется гарантированная химическая инертность при температурах до +600...+800 °C, безальтернативным материалом выступает аустенитный молибденсодержащий нержавеющий лист марок AISI 316L (отечественный аналог 03Х17Н14М3) и AISI 316Ti (10Х17Н13М2Т). Однако успешная эксплуатация конструкции зависит не только от покупки проката, но и от правильного подбора марки под рабочую среду, расчета припуска на коррозию и строгого соблюдения технологии сварки и пассивации.
Химический состав и влияние легирующих элементов: почему молибден решает все
Главное отличие сталей группы AISI 316 от базовой марки AISI 304 заключается во введении в кристаллическую решетку 2,0–2,5% молибдена (Mo). Молибден многократно увеличивает плотность и прочность естественной пассивной пленки оксида хрома, предотвращая локальный точечный (питтинговый) и щелевой пробой металла в средах с высоким содержанием ионов хлора (Cl⁻).
При выборе между низкоуглеродистой сталью AISI 316L и титаносодержащей AISI 316Ti важно понимать металлургическую специфику их работы под нагрузкой:
- AISI 316L (03Х17Н14М3): индекс «L» (Low Carbon) указывает на сверхнизкое содержание углерода (C ≤ 0,03%). Это полностью исключает выпадение карбидов хрома по границам зерен при сварке, гарантируя высокую стойкость к межкристаллитной коррозии (МКК) без последующей термической обработки;
- AISI 316Ti (10Х17Н13М2Т): сталь стабилизирована титаном (Ti = 5×C...0,70%). Титан связывает свободный углерод в тугоплавкие карбиды TiC, что защищает металл от охрупчивания и сенсибилизации при непрерывной эксплуатации в диапазоне температур от +450 до +850 °C;
- 10Х17Н13М2Т по ГОСТ 7350-77: классический отечественный толстолистовой стандарт с повышенной пластичностью и ударной вязкостью, рассчитанный на сосуды и аппараты высокого давления, поднадзорные органам промышленной безопасности РК.
Сравнение характеристик кислотостойких нержавеющих сталей
Чтобы исключить ошибки при заказе металлопроката со склада АТЛАНТ Snab City в Алматы, используйте инженерную таблицу соответствия механических свойств и коррозионной стойкости листовой нержавейки:
| Марка стали | Аналог по ГОСТ | Предел текучести Rp0.2, МПа | Стойкость к хлоридам (PREN) | Макс. рабочая температура, °C | Свариваемость и термообработка |
|---|---|---|---|---|---|
| AISI 304 | 08Х18Н10 | ≥ 210 | 18,0–19,5 | до +450 | Отличная, склонна к МКК при нагреве |
| AISI 316L | 03Х17Н14М3 | ≥ 220 | 23,0–25,0 | до +400 (оптимально) | Идеальная, не требует термообработки швов |
| AISI 316Ti | 10Х17Н13М2Т | ≥ 240 | 23,0–25,5 | до +800 (жаропрочная) | Хорошая, стабилизирована титаном |
| AISI 321 | 12Х18Н10Т | ≥ 205 | 18,5–20,0 | до +800 | Хорошая, но уязвима к хлоридному питтингу |
Эквивалент стойкости к питтинговой коррозии (PREN = %Cr + 3.3×%Mo + 16×%N) наглядно показывает, что стали AISI 316L и 316Ti превосходят стандартную нержавейку более чем на 25%, гарантируя надежную работу в солевых рассолах и кислотных испарениях.
Выбор толщины листа и расчет обечаек химических реакторов
При проектировании резервуаров хранения кислот, реакторов нейтрализации, скрубберов мокрой газоочистки и теплообменников толщину листового проката подбирают с учетом гидростатического напора жидкости, избыточного давления и проектного срока службы узла.
Для расчета толщины стенки цилиндрической обечайки (S) применяют нормативную формулу с учетом прочности сварного стыка и прибавки на коррозию:
S = (P × D_вн) / (2 × [σ] × φ - P) + C
Где P — внутреннее расчетное давление (МПа), D_вн — внутренний диаметр сосуда (мм), [σ] — допускаемое напряжение стали при рабочей температуре (для AISI 316L при +100 °C составляет около 135 МПа), φ — коэффициент прочности сварного соединения (при 100% ультразвуковом контроле φ = 1,0, при выборочном φ = 0,85–0,9), а C — технологическая прибавка на коррозионный износ (обычно 1,0–2,0 мм на 20 лет эксплуатации).
На практике для безнапорных вертикальных емкостей объемом 5–25 м³ в горнорудном секторе Казахстана толщина нижних поясов составляет 5–8 мм, верхних поясов — 3–4 мм, а днищ — 6–10 мм. Вы можете изучить смежные правила подбора в статье про выбор нержавеющего листа по типу поверхности.
Особенности лазерного раскроя, вальцовки и гибки на ЧПУ
Высокая вязкость и склонность аустенитной стали к деформационному упрочнению (наклепу) требуют соблюдения строгих технологических режимов при механической обработке заготовок:
- Лазерный раскрой: резку нержавеющего листа AISI 316L толщиной от 0,8 до 20 мм выполняют на оптоволоконных станках исключительно в среде азота высокой чистоты (давление 14–20 бар). Азот выдувает расплав и предотвращает окисление кромок, сохраняя их коррозионную стойкость под последующую сварку без дополнительной зачистки;
- Радиусы гибки: минимальный внутренний радиус гибки на листогибочных прессах с ЧПУ должен составлять не менее 1,0–1,5 толщины листа (R ≥ 1,0–1,5×S). При гибке толстого проката матрицу и пуансон защищают полиуретановыми накладками, чтобы избежать наволакивания углеродистых частиц;
- Вальцовка обечаек: перед прокаткой листа на трехвалковых или четырехвалковых вальцах поверхность валков тщательно очищают и оборачивают картоном или защитной пленкой. Это предотвращает ферритное заражение нержавейки частицами черной стали.
Технология сварки TIG/MIG и обязательная пассивация сварных швов
Сварка молибденсодержащей нержавеющей стали требует строгого контроля погонной энергии (тепловложения). Избыточный перегрев сварочной ванны приводит к выгоранию легирующих элементов и снижению пластичности металла шва.
При сборке трубопроводных систем и емкостей рекомендуется использовать нержавеющие фланцы AISI 316 и приварные нержавеющие отводы, соблюдая следующий регламент:
- Выбор сварочных материалов: для аргонодуговой сварки TIG (141) и полуавтоматической MIG (131) применяют присадочные прутки и проволоку с повышенным содержанием молибдена — марки ER 316LSi, AWS A5.9 или отечественную проволоку Св-04Х19Н11М3;
- Защита корня шва аргоном: при сварке трубных стыков и замыкающих швов обечаек обязателен поддув защитного аргона высокой чистоты с обратной стороны шва. Отсутствие поддува вызывает образование рыхлого окисленного грата («ежика»), который мгновенно ржавеет в кислоте;
- Травление и пассивация: после завершения сварки зоны термического влияния покрываются цветами побежалости, где содержание хрома обеднено. Швы обрабатывают травильными пастами на основе плавиковой (HF) и азотной (HNO₃) кислот для растворения оксидов, после чего наносят пассивирующий состав для мгновенного восстановления защитной пленки Cr₂O₃.
Типичные ошибки снабженцев и инженеров при закупке
Практический опыт комплектации промышленных объектов в Казахстане показывает, что большинство аварий на химпроизводствах вызваны типовыми просчетами на этапе снабжения:
- Замена AISI 316L на AISI 304 ради экономии: попытка снизить смету на 20–25% при работе с солевыми растворами или кислотами оборачивается сквозными свищами по сварным швам уже в первый сезон;
- Игнорирование ферритного загрязнения: использование шлифовальных кругов и щеток из черной стали вдавливает частицы углеродистого железа в нержавеющий лист, вызывая появление контактной поверхностной ржавчины;
- Отказ от азотной лазерной резки: раскрой листа кислородом образует слой окалины на кромках, требующий дорогостоящей механической фрезеровки перед сваркой;
- Покупка тонкого листа без учета вакуумного схлопывания: при откачке жидкости из емкости насосом без дыхательного клапана тонкостенный бак сминается атмосферным давлением. В конструкциях обязательно предусматривают ребра жесткости или увеличивают толщину стенки.
Часто задаваемые вопросы (FAQ)
Чем принципиально отличается сталь AISI 316L от AISI 316Ti?
AISI 316L содержит сверхнизкий процент углерода (до 0,03%), что делает ее идеальной для сварных конструкций, работающих при температурах до +400 °C без риска межкристаллитной коррозии. AISI 316Ti дополнительно легирована титаном, благодаря чему она сохраняет высокую механическую прочность и стойкость к коррозии при длительном нагреве до +600...+800 °C.
Подходит ли лист AISI 316L для работы с серной кислотой?
Да, сталь AISI 316L обладает отличной стойкостью к растворам серной кислоты низкой концентрации (до 15–20%) при умеренных температурах, а также к холодной концентрированной кислоте. Однако для горячей концентрированной серной кислоты требуются специализированные супердуплексные сплавы или титан.
Можно ли использовать абразивную зачистку швов обычной болгаркой?
Категорически запрещено использовать зачистные круги и металлические щетки, которыми ранее обрабатывали черный металл. Для нержавеющей стали применяют отдельные круги без содержания железа, серы и хлора (маркировка Inox / Fe-Free) и щетки из нержавеющей проволоки.
В каких форматах поставляется нержавеющий лист AISI 316 на складе в Алматы?
Стандартный сортамент включает форматы раскроя 1000×2000 мм, 1250×2500 мм и 1500×3000/6000 мм при толщинах от 0,5 до 50 мм с матовой (2B, 1D) и горячекатаной поверхностью. Компания АТЛАНТ Snab City осуществляет резку в размер и оперативную доставку по Алматы и всем регионам Казахстана.
Вывод
Кислотостойкий нержавеющий лист AISI 316L и AISI 316Ti — это надежная основа для химических реакторов, систем водоочистки, емкостей и теплообменных аппаратов, работающих в агрессивных средах Казахстана. Точный расчет толщины стенки, правильный подбор присадочных материалов и обязательная пассивация швов гарантируют безаварийную службу оборудования на протяжении десятилетий.
Для подбора нужного формата, марки стали и организации точной резки нержавеющего листа обратитесь к специалистам компании АТЛАНТ Snab City в Алматы.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Лист оцинкованный толщина стали 0,25 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,3 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,35 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист г/к толщина: 1,5 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 1,8 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..

Лист х/к толщина: 3,5мм, размер: 1х2, марка стали: 08кп.пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,35 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 3,7мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,37 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 5мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,5 см, марка стали: 08кп/пс, размер: 1х2 Лист холодно..

Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обра..
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..
Лист рифленый (чечевица),толщины: 5 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 5 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..