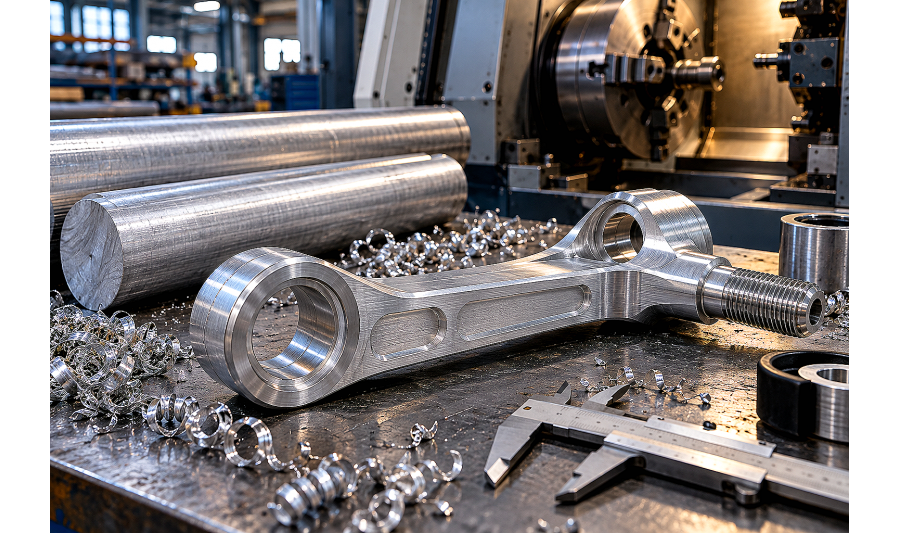
Пруток дюралюминиевый Д16Т для рычагов подвески, тяг и реактивных штанг: расчет нагрузок, расточка под сайлентблоки и нарезка резьбы
Разбираем подбор круглого прутка Д16Т по ГОСТ 21488-97 для изготовления силовых рычагов подвески, реактивных тяг и рулевых штанг спецтехники. Показываем расчет на продольный изгиб, допуски расточки проушин под запрессовку сайлентблоков, нарезку резьбы под шарн...
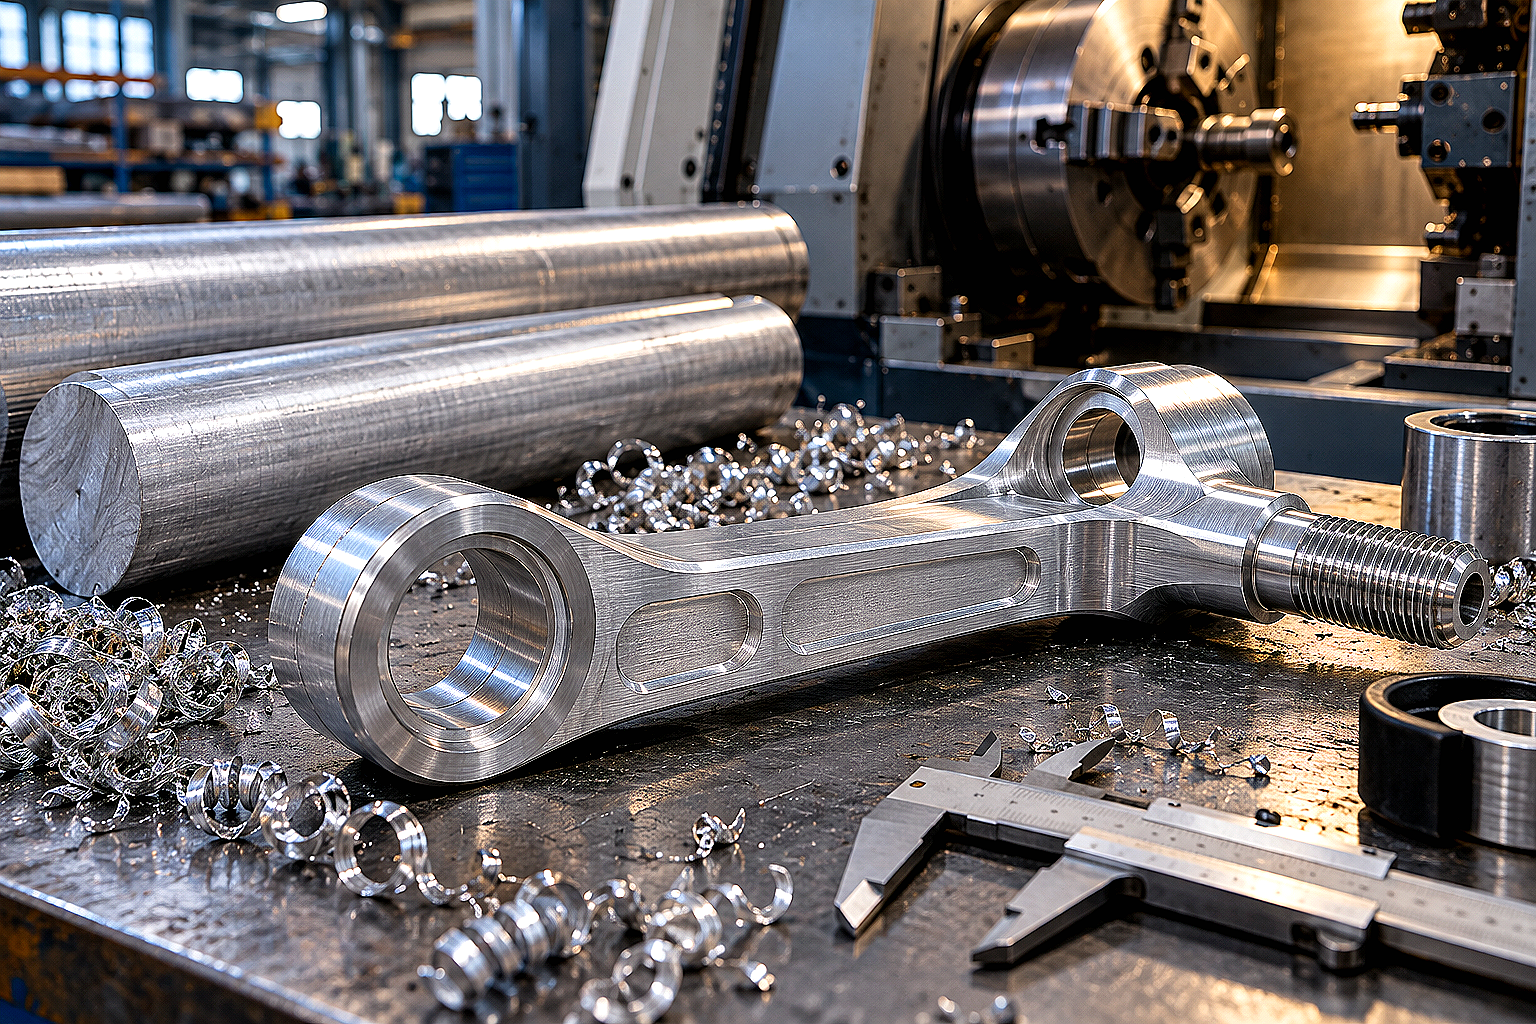
При модернизации подвески карьерных пикапов, переоборудовании вездеходов для геологоразведки и изготовлении силовых тяг для сельскохозяйственной спецтехники в Алматы и регионах Казахстана вес неподрессоренных масс играет решающую роль. Чем тяжелее рычаг или реактивная штанга, тем выше ударная нагрузка на ступичные подшипники, раму и амортизаторы при движении по каменистым грейдерам.
Использование сплошного стального круга марок Ст45 или 40Х утяжеляет узел в 2,8 раза, а сварные конструкции из тонкостенных профильных труб рискуют сложиться при диагональном ударе о валун. Термоупрочненный дюралюминиевый пруток марки Д16Т позволяет получить монолитную, жесткую и легкую деталь, способную выдерживать циклическое скручивание и знакопеременный изгиб.
Почему именно сплав Д16Т: физико-механические свойства заготовки
Дюралюминий Д16Т относится к деформируемым термоупрочняемым сплавам системы Al-Cu-Mg. Буква «Т» в маркировке указывает на то, что заготовка прошла заводскую закалку при температуре +495...+505 °C и естественное старение в течение 4–5 суток.
По показателям предела текучести закаленный дюралевый пруток приближается к конструкционной углеродистой стали Ст3 и Ст20, сохраняя плотность всего 2,78 г/см³. Это делает его основным материалом для деталей, где требуется предельное соотношение жесткости к весу.
- Предел текучести (σ₀,₂): не менее 275–310 МПа (в зависимости от диаметра прутка по ГОСТ 21488-97);
- Временное сопротивление разрыву (σв): 390–440 МПа;
- Относительное удлинение (δ): 10–12%, что гарантирует пластичность и отсутствие хрупкого излома при пиковых динамических толчках;
- Твердость по Бринеллю: 105–120 HB, позволяющая нарезать точную резьбу без замятия витков.
Перед тем как запускать заготовки в производство, полезно ознакомиться с материалом о том, как выбрать дюралюминиевый пруток под технологические задачи, чтобы исключить закупку отожженного мягкого сплава без индекса «Т».
Сравнительные характеристики материалов для рычагов подвески и тяг
Выбор диаметра заготовки под силовой рычаг или рулевую тягу строится на сопоставлении прочностных характеристик и массы детали. В таблице ниже приведены параметры популярных конструкционных металлов применительно к цельным цилиндрическим элементам.
| Материал заготовки | Плотность, г/см³ | Предел текучести, МПа | Ударная вязкость KCU, Дж/см² | Вес 1 м прутка Ø50 мм, кг | Стойкость к вибрациям |
|---|---|---|---|---|---|
| Дюралюминий Д16Т (ГОСТ 21488-97) | 2,78 | 295–310 | 25–30 | 5,46 | Высокая (демпфирует удары) |
| Сталь 40Х нормализованная | 7,85 | 340–390 | 50–60 | 15,41 | Высокая (но утяжеляет узел) |
| Сталь Ст3сп5 горячекатаная | 7,85 | 235–245 | 60–70 | 15,41 | Низкая (склонна к пластическому изгибу) |
| Алюминий АМг6 прессованный | 2,64 | 150–170 | 30–35 | 5,18 | Умеренная (слишком мягкий под запрессовку) |
Расчет прутка на продольный изгиб и срез
Реактивные штанги и продольные рычаги подвески испытывают максимальные нагрузки в режиме сжатия при резком торможении или наезде колеса на препятствие. Расчет критической сжимающей силы выполняется по формуле Эйлера для стержня с шарнирным закреплением концов.
Для исключения пластической деформации рычага диаметр прутка Д16Т подбирают с запасом прочности k ≥ 2,5 относительно максимального тормозного усилия оси. Для внедорожной техники массой 2,5–3,5 тонны диаметр стержня продольной тяги длиной 600–900 мм обычно составляет не менее 40–50 мм.
Если вы проектируете облегченные детали для рам и кронштейнов, обратите внимание на статью про характеристики дюралюминиевого круга Д16Т, где детально описана работа материала в узлах сопряжения.
Расточка проушин под запрессовку сайлентблоков
Сайлентблоки (резинометаллические или полиуретановые шарниры) запрессовываются в торцевые проушины рычага с гарантированным натягом. Ошибка в диаметре расточки всего на 0,05 мм приводит либо к провороту внешней обоймы сайлентблока в рычаге, либо к растрескиванию проушины при монтаже на прессе.
Для стабильной работы узла придерживаются строгих технологических допусков и правил обработки на токарных или расточных станках с ЧПУ:
- Квалитет точности отверстия: обработка ведется по полю допуска H7 или H8 с шероховатостью поверхности стенки Ra ≤ 1,6 мкм;
- Расчетный натяг: для стальной внешней обоймы сайлентблока диаметром 40–60 мм натяг в дюралевой проушине составляет 0,04–0,07 мм;
- Толщина стенки проушины: радиальная толщина кольца вокруг запрессованного сайлентблока должна быть не менее 0,25–0,30 от наружного диаметра сайлентблока (минимум 10–14 мм для прутка Д16Т);
- Заходная фаска: на входе в отверстие обязательно протачивается технологическая фаска под углом 15–20° глубиной 1,5–2,0 мм для предотвращения задиров металла при запрессовке.
Нарезка резьбы под регулировочные муфты и шарнирные наконечники (ШС)
Для регулировки длины тяги и установки сферических шарниров (ШС) в торцах дюралевого прутка нарезается внутренняя метрическая (М16х1,5, М20х1,5, М24х1,5) или дюймовая резьба с правым и левым направлением витков.
Дюралюминий Д16Т дает сухую дробленую стружку, однако при нарезании резьбы метчиком на глубину свыше 2 диаметров возрастает риск налипания стружки и поломки инструмента в глухом отверстии. Для получения чистых витков соблюдают регламент скоростной обработки, подробно описанный в обзоре про режимы обработки дюралюминия Д16Т на станках с ЧПУ.
При нарезке резьбы в глухих полостях используют специализированные смазочно-охлаждающие жидкости на основе керосина со стеарином или эмульсии для цветных металлов. Глубина резьбового зацепления в теле дюралевого прутка должна составлять не менее 1,5–1,8 номинального диаметра резьбы для компенсации разницы в прочности между стальным пальцем ШС и алюминиевой резьбой.
Защита от коррозии и предотвращение закисания стального крепежа
Д16Т содержит до 4,9% меди, поэтому при контакте с дорожной солью и влагой на открытом металле может развиваться межкристаллитная коррозия. Кроме того, прямой контакт дюралюминия со стальным резьбовым наконечником ШС образует гальваническую пару, вызывая прикипание резьбы.
Чтобы деталь служила годами без заклинивания регулировочных узлов, применяют комплекс защитных мер:
- Глубокое анодирование (Ан.Окс.тв): формирование плотной оксидной пленки толщиной 20–35 мкм защищает поверхность от дорожных реагентов и абразивного пескоструя из-под колес;
- Консистентные противозадирные смазки: резьбовые соединения при сборке обязательно обрабатываются медными, графитовыми или цинковыми пастами;
- Шестигранные лыски под ключ: для удобства регулировки схождения на прутке фрезеруют лыски, либо используют заготовки, аналогичные описанным в статье про шестигранный пруток Д16Т под ключ.
Типичные ошибки при изготовлении рычагов из дюралевого прутка
Первая распространенная ошибка — попытка сварить дюралевый рычаг аргонодуговой сваркой TIG. Сплав Д16Т относится к категории не свариваемых плавлением: в зоне шва металл перегревается, образуются горячие микротрещины, а прочность узла падает на 60–70%.
Вторая ошибка — нагрев заготовки газовой горелкой для облегчения гибки. При неконтролируемом нагреве свыше +250 °C разрушается структура искусственного старения, и пруток Д16Т необратимо теряет прочность, превращаясь в мягкий пластилин.
Третья ошибка — острые внутренние углы при переходе диаметров. Любая проточка без радиуса скругления (галтели) радиусом минимум 1,5–2,5 мм становится опасным концентратором напряжений, по которому тяга ломается при циклической вибрации.
FAQ
Можно ли гнуть пруток Д16Т для создания изогнутых рычагов подвески?
Холодная гибка прутка Д16Т большого диаметра категорически не рекомендуется, так как материал обладает высокой упругостью и дает трещины по внешней дуге изгиба. Изогнутые рычаги сложной формы изготавливают методом 3D-фрезерования из цельных дюралевых плит либо проектируют составные конструкции на резьбовых шарнирных муфтах.
Какой минимальный запас по диаметру закладывать под чистовую проточку прутка?
По ГОСТ 21488-97 прессованные прутки диаметром 40–80 мм имеют допуск по наружному размеру до ±1,2 мм и технологические риски от матрицы. Под чистовое точение наружного диаметра закладывают припуск 2,5–4,0 мм на сторону.
Чем смазывать резьбу ШС при вкручивании в дюралевый рычаг Д16Т?
Рекомендуется использовать антизадирные смазки на основе синтетических масел с добавлением мелкодисперсного цинка, тефлона (PTFE) или дисульфида молибдена (MoS₂). Они полностью исключают гальванический контакт разнородных металлов и защищают резьбу от прикипания при попадании соленой воды.
Как проверить качество закалки прутка Д16Т при приемке на складе?
Контроль проводится с помощью портативного твердомера по шкале Бринелля (HB) или Роквелла (HRB). Для кондиционного закаленного сплава Д16Т твердость должна находиться в пределах 105–120 HB (отпечаток шарика диаметром 10 мм при нагрузке 1000 кгс). Значения ниже 85–90 HB указывают на недокал или поставку мягкого отожженного сплава Д16М.
Вывод
Изготовление силовых тяг и рычагов подвески из круглого дюралюминиевого прутка Д16Т — технически выверенное решение для снижения неподрессоренной массы транспортных средств без потери прочности узла. Главное — строго соблюдать допуски расточки проушин под сайлентблоки, избегать сварочного нагрева и защищать резьбовые соединения от гальванической коррозии.
В компании АТЛАНТ Snab City в Алматы вы можете заказать сертифицированный дюралюминиевый пруток Д16Т диаметром от 10 до 350 мм по ГОСТ 21488-97 с заводскими паспортами качества, точной резкой в размер на ленточнопильных станках и оперативной доставкой по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Пруток дюралевый Д16Т ф130
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф140
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф150
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф160
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф170
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф180
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф190
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф200
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф220
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф230
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф240
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф250
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..