Ленточнопильная резка металлопроката: выбор полотна М42/М51, подбор шага зубьев TPI, допуски и подготовка заказа
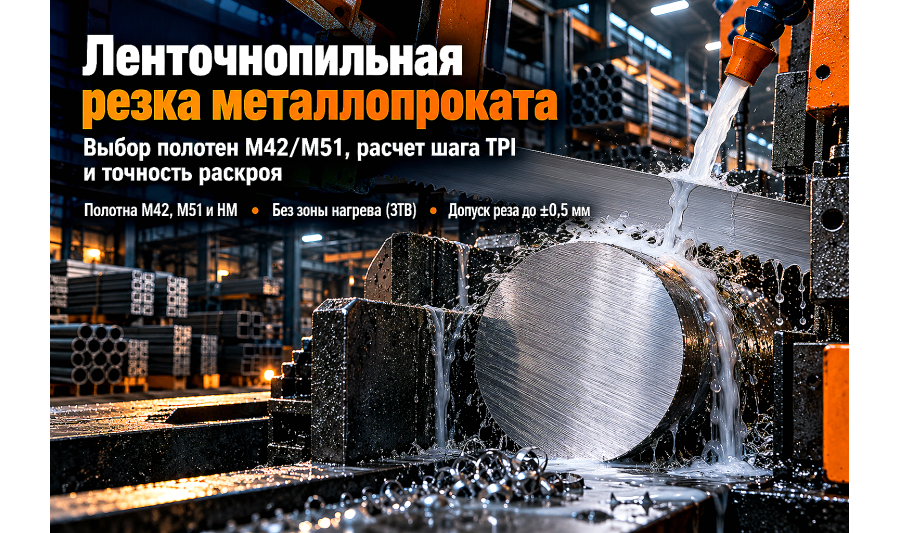
Разбираем технологию ленточнопильной резки сплошного и профильного металлопроката: выбор биметаллических полотен М42 и М51, расчет шага зубьев TPI, режимы подачи СОЖ, пакетный раскрой и допуски по перпендикулярности реза в Алматы.
При заготовке деталей для токарных станков с ЧПУ, сборке строительных металлоконструкций и раскрое крупногабаритных поковок способ резки определяет объем последующей механической обработки. Если отрезать массивный стальной круг, толстостенную трубу или двутавровую балку термическим методом (газовым резаком или плазморезом), на торце образуется слой закалочной окалины и грата глубиной до 2–5 мм.
Токарям и фрезеровщикам приходится тратить часы на предварительную обдирку закаленного торца, сбивая дорогостоящие твердосплавные пластины. В свою очередь, абразивно-отрезной маятниковый станок («болгарка») дает сильный нагрев кромок, увод реза на диаметрах свыше 50–70 мм и оставляет опасные внутренние микротрещины.
Холодная ленточнопильная резка на полуавтоматических и автоматических ленточнопильных станках решает эту задачу. Непрерывное замкнутое биметаллическое или твердосплавное полотно обеспечивает идеальный перпендикулярный рез с допуском до ±0,5 мм без термического изменения структуры стали и без образования окалины.
Преимущества ленточнопильной резки перед плазменной и абразивной
Главное достоинство ленточного пиления — сохранение исходных механических свойств металла по всей плоскости среза. Процесс резания происходит при непрерывной подаче смазочно-охлаждающей жидкости (СОЖ), благодаря чему заготовка не нагревается выше +60...+80 °C.
Ключевые технологические плюсы ленточнопильного раскроя:
- Отсутствие зоны термического влияния (ЗТВ): металл не закаливается по кромке, поэтому заготовку можно сразу отдавать на чистовую обработку на станках с ЧПУ или нарезать резьбу;
- Минимальная ширина пропила: толщина ленточного полотна составляет всего 0,9–1,6 мм (в отличие от дисковых фрез толщиной 4–6 мм и газового реза), что экономит до 30–50 кг ценного металла на каждой тонне заготовок;
- Высокая точность и геометрия: отклонение от перпендикулярности не превышает 0,1–0,2 мм на 100 мм высоты пропила, а точность по длине укладывается в диапазон ±0,5–1,0 мм;
- Чистота поверхности: шероховатость торца после качественного полотна соответствует Ra 3,2–6,3 мкм без заусенцев, наплывов грата и шлака;
- Универсальность по сортаменту: станок одинаково чисто режет как конструкционную сталь Ст3 и 09Г2С, так и труднообрабатываемые нержавеющие стали AISI 304, AISI 316, жаропрочные сплавы, титан, латунь, медь и алюминий.
Материалы полотен: биметалл М42, М51 и твердосплавные ленты
Основой инструмента выступает ленточная пила, сваренная в кольцо на специализированном стыкосварочном аппарате. От химического состава режущей кромки зависит стойкость инструмента и скорость раскроя заготовок разной твердости.
В промышленной металлообработке применяют три базовых класса ленточных пил:
- Биметаллические полотна М42 (HSS Co8%): основа пилы изготовлена из пружинной рессорной стали D6A с высокой усталостной прочностью, а зубья выполнены из быстрорежущей стали с 8% содержанием кобальта и твердостью 67–69 HRC. Это универсальный стандарт для резки рядовых углеродистых сталей (Ст3, Ст20, Ст45), низколегированных марок (09Г2С, 17Г1С) и цветных металлов.
- Биметаллические полотна М51 (HSS Co10% + W/Mo): зубья легированы 10% кобальта и вольфрамом с твердостью до 69–70 HRC. Полотно разработано специально для раскроя высоколегированных, нержавеющих, инструментальных и жаропрочных сталей (40ХН, 30ХГСА, 12Х18Н10Т, 20Х23Н18, Х12МФ, 65Г, 9ХС), склонных к интенсивному наклепу при резании.
- Твердосплавные полотна (Carbide / HM): на зубья полотна напаяны пластины из карбида вольфрама с твердостью свыше 78–82 HRC. Применяются для резки титановых поковок (ВТ1-0, ВТ6), никелевых жаропрочных сплавов, закаленных сталей твердостью до 50–60 HRC и абразивных цветных литейных сплавов.
Подбор шага зубьев TPI: сплошной прокат против профильной трубы
Параметр TPI (Teeth Per Inch) указывает количество зубьев на один дюйм (25,4 мм) длины полотна. Для предотвращения резонансных вибраций и снижения шума современные ленточные пилы выпускаются с переменным (комбинированным) шагом зубьев — например, 2/3, 3/4, 4/6, 5/8, 8/12 или 10/14 TPI.
Главное технологическое правило ленточного пиления: в теле заготовки в каждый момент времени должно находиться не менее 3–4 зубьев (чтобы зуб не заклинило и не сорвало) и не более 20–24 зубьев (чтобы стружечная впадина не забилась стружкой до выхода из пропила).
При раскрое сплошного стального круга крупного диаметра (150–400 мм) длина контакта велика, поэтому применяют крупный шаг зубьев (1.4/2 или 2/3 TPI) с глубокой стружечной канавкой. При резке тонкостенных профильных труб со стенкой 1,5–3,0 мм длина контакта мала, поэтому используют мелкий шаг (8/12 или 10/14 TPI), иначе зуб пилы выкрошится при ударе о тонкую стенку профиля.
Сравнительная таблица подбора полотен и параметров резки
В таблице ниже приведены инженерные рекомендации по подбору шага зубьев TPI, скорости движения полотна и расходу СОЖ для типовых видов металлопроката из сортамента АТЛАНТ Snab City.
| Вид металлопроката и марка стали | Сечение / габарит заготовки (мм) | Рекомендуемый шаг полотна (TPI) | Тип полотна (сплав) | Скорость резания V (м/мин) | Концентрация СОЖ (%) |
|---|---|---|---|---|---|
| Круг горячекатаный Ст3сп, Ст20, 09Г2С | Ø 50 – 120 мм | 4/6 или 3/4 TPI | Биметалл М42 | 65 – 80 м/мин | 5 – 7% |
| Круг горячекатаный Ст45, 40Х, 30ХГСА | Ø 130 – 300 мм | 2/3 или 1.4/2 TPI | Биметалл М42 / М51 | 45 – 60 м/мин | 7 – 10% |
| Круг нержавеющий 12Х18Н10Т, AISI 304/316 | Ø 40 – 160 мм | 4/6 или 3/4 TPI | Биметалл М51 | 25 – 35 м/мин | 10 – 12% |
| Труба профильная / круглая (стенка 1.5–3.0 мм) | 20х20 – 80х80 мм (пакет) | 8/12 или 10/14 TPI | Биметалл М42 | 70 – 90 м/мин | 5 – 6% |
| Балка двутавровая 20Б1–40Ш1 / Швеллер 10–30П | Высота 100 – 400 мм | 4/6 или 3/4 TPI | Биметалл М42 Profile | 60 – 75 м/мин | 6 – 8% |
| Поковка инструментальная 5ХНМ, 4Х5МФС, Х12МФ | 150х150 – 350х350 мм | 1.4/2 или 2/3 TPI | Биметалл М51 / Carbide | 20 – 30 м/мин | 10 – 15% |
| Пруток цветной (дюраль Д16Т, латунь ЛС59-1) | Ø 30 – 180 мм | 4/6 или 3/4 TPI (угол +10°) | Биметалл М42 Alu | 90 – 120 м/мин | 5 – 8% (или спирт) |
Пакетная резка и угловой раскрой под 45 и 60 градусов
Для строительных подрядчиков и цехов металлоконструкций в Алматы ключевым фактором является скорость подготовки монтажных партий. При раскрое профильных труб, швеллеров, уголков и кругов малого диаметра штучная резка каждого хлыста нерациональна.
На современных автоматических ленточнопильных станках применяют верхние гидравлические прижимы для пакетной резки. Пачка из 6–24 труб или прутков жестко стягивается гидравликой в единый монолитный блок, после чего пильная рама отрезает весь пакет за один рабочий ход, обеспечивая абсолютную идентичность длины каждой детали.
Для ферм, рам навесов, лестничных тетив и каркасов входных групп станки оснащены поворотной пильной рамой с градуированной шкалой. Это позволяет выполнять прецизионный угловой рез под углами 45°, 30° и 60° без необходимости разворачивать длинномерную 12-метровую балку в цехе.
Роль смазочно-охлаждающей жидкости (СОЖ) и натяжения полотна
Ленточная пила испытывает одновременно циклическое растяжение на шкивах станка и мощное трение в зоне контакта с металлом. Без обильной подачи СОЖ стружка моментально приваривается к стружечной впадине зуба (явление налипания), полотно перегревается, теряет разводку и уводит рез в сторону («косит бочку»).
Правильный регламент эксплуатации ленточного станка включает:
- Контроль натяжения полотна: гидравлический или тензометрический натяжитель должен поддерживать усилие на уровне 250–300 Н/мм² (около 25–30 кПа), предотвращая провисание ленты в направляющих твердосплавных блоках;
- Концентрация эмульсии: для рядовых сталей используют 5–7% водорастворимую эмульсию, для нержавейки и легированных сталей концентрацию поднимают до 10–12% с добавлением противозадирных EP-присадок;
- Очистка полотна: проволочная приводная щетка в нижней части рамы обязана непрерывно вычищать стружку из впадин зубьев до момента входа ленты на ведущий шкив;
- Режим обкатки новой пилы: первые 15–20 минут работы новое полотно эксплуатируют на 50% скорости подачи и 70% скорости полотна, чтобы плавно скруглить микронеровности режущих кромок и продлить ресурс инструмента на 30–40%.
Как правильно составить спецификацию на резку металлопроката
Чтобы заказ на металлобазе был выполнен без пересорта, лишних отходов и технологических задержек, снабженцу и мастеру важно грамотно оформить заявку на раскрой.
Перед отправкой спецификации проверьте следующие параметры:
- Укажите чистый размер детали и допуск: например, «Круг 40Х Ø120 мм, L=450 мм (допуск ±1,0 мм) — 24 шт.»;
- Уточните угол реза: если требуется косой срез под 45°, укажите ориентацию плоскости реза относительно полок швеллера или профильной трубы;
- Учтите припуск на торцовку и ширину пропила: при расчете выхода деталей из 6-метрового или 11,7-метрового хлыста закладывайте по 2,0–2,5 мм на каждый рез ленточной пилы;
- Согласуйте судьбу делового остатка: обрезки длиной свыше 0,5–1,0 м маркируются и отгружаются заказчику вместе с основной партией;
- Используйте готовые технические гайды: для общего понимания логистики металлообработки ознакомьтесь с материалом о резке металлопроката в размер, а также с правилами подбора марок в статье о горячекатаном круге и марках стали. Для расчета веса заготовок пригодится справочник по переводу метров металлопроката в тонны, а регламент финишной зачистки подробно описан в руководстве по подготовке кромок после резки к сварке и покраске.
FAQ: частые вопросы о ленточнопильной резке
Почему ленточнопильная резка предпочтительнее плазменной для деталей под ЧПУ?
Плазменная резка плавит металл электрической дугой с температурой свыше 15 000 °C, создавая в приграничном слое зону термического влияния с высокой закалочной твердостью и конусностью среза. Ленточная пила работает методом холодного резания: торец остается мягким, плоским (допуск до ±0,5 мм) и сразу готовым к точению, расточке или нарезке резьбы без предварительной обдирки окалины.
Какой максимальный диаметр круга или балки можно отрезать на ленточной пиле?
Промышленные двухколонные полуавтоматические станки на складских комплексах АТЛАНТ Snab City в Алматы позволяют раскраивать сплошные круги, поковки и балки сечением до 500–600 мм и пакеты профильных труб габаритом до 600×400 мм под прямым углом и под углом до 45–60 градусов.
Сколько миллиметров металла уходит в стружку при одном резе ленточной пилой?
Ширина пропила ленточным биметаллическим полотном составляет от 1,2 до 2,0 мм (с учетом разводки зубьев). Это в 3–4 раза меньше, чем при резке дисковой пилой Геллера или абразивным кругом, что обеспечивает существенную экономию при серийном раскрое дорогостоящего металлопроката.
Можно ли резать нержавеющие и жаропрочные стали ленточной пилой без наклепа?
Да, при условии использования специализированных биметаллических полотен М51 с кобальтовым зубом или твердосплавных пил, снижения скорости резания до 20–35 м/мин и непрерывной подачи концентрированной смазочно-охлаждающей жидкости (10–12%). Непрерывная контролируемая подача пильной рамы исключает трение зуба вхолостую и предотвращает образование наклепанной корки.
Вывод
Ленточнопильная резка — это наиболее точный, чистый и экономичный способ заготовительного раскроя металлопроката. Отсутствие термической окалины, минимальный увод полотна и возможность пакетной торцовки экономят до 30% бюджета на последующей механической обработке деталей.
На складе металлоцентра АТЛАНТ Snab City в Алматы функционирует парк высокоточных полуавтоматических и автоматических ленточнопильных комплексов. Мы обеспечиваем оперативный раскрой сортового, фасонного и трубного металлопроката в строгий размер заказчика с гарантией точности до ±0,5 мм и оперативной доставкой по Алматы и всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба алюминиевая профильная АД0 72х34х2,5
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т 100х100х4
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х100х2
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х20х2
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х40х4
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х60х2,5
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 120х60х4
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 12х12х1
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..