Шестигранник нержавеющий калиброванный: выбор стали AISI 304/316 и 12Х18Н10Т, допуски ГОСТ 8560-78 и точение на ЧПУ
Разбираем, как выбрать калиброванный нержавеющий шестигранник под изготовление фитингов, штуцеров, ниппелей и химического крепежа. Сравниваем аустенитные и мартенситные марки стали, анализируем допуски по ГОСТ 8560-78 и делимся секретами скоростного точения на...
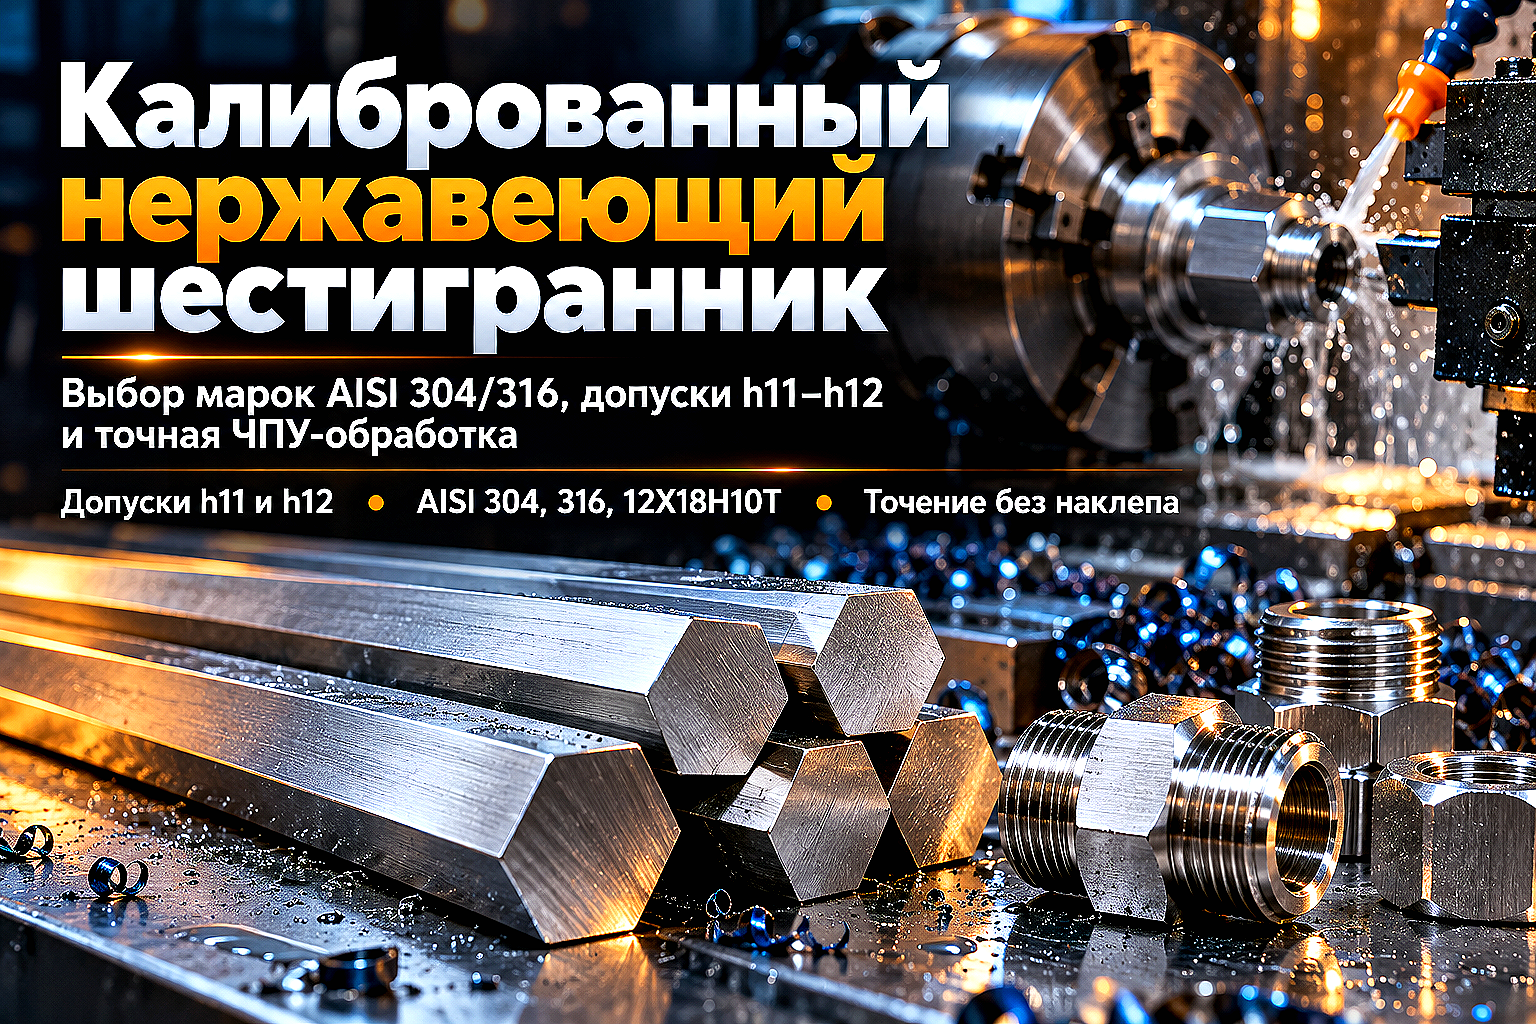
При серийном изготовлении нержавеющих штуцеров высокого давления, накидных гаек, ниппелей для пищевых линий, бобышек под манометры и химического крепежа в Алматы и регионах Казахстана выбор заготовки определяет себестоимость детали.
Использование круглого нержавеющего прутка требует последующего четырех- или шестистороннего фрезерования лысок под гаечный ключ. Это увеличивает машинное время на 35–45%, отправляет в стружку дорогостоящий легированный металл и перегружает фрезерные станки.
Калиброванный нержавеющий шестигранник решает эту технологическую проблему. Заготовка поставляется с готовыми параллельными гранями и строгой геометрией, позволяя токарным автоматам с ЧПУ отрезать готовую деталь за один установ.
Аустенитные и мартенситные марки: какую сталь выбрать под задачу
Нержавеющие шестигранники изготавливаются из сплавов с разной кристаллической решеткой. Ошибка в выборе марки приводит либо к коррозии в кислой среде, либо к невозможности закалить деталь до требуемой твердости.
- AISI 304 (08Х18Н10): базовый аустенитный сплав. Отлично сваривается, устойчив к влаге, пару, спиртам и пищевым средам. Не магнитит, не закаливается термообработкой;
- AISI 316 / AISI 316L (03Х17Н14М3): аустенитная сталь с добавлением 2–2,5% молибдена. Незаменима для работы в хлоридных средах, морской воде, горячих растворах органических кислот и на фармацевтических линиях;
- 12Х18Н10Т: аустенитный сплав, стабилизированный титаном. Выдерживает рабочие температуры до +600 °C и криогенное охлаждение до -196 °C без риска межкристаллитной коррозии;
- 20Х13 и 40Х13 (группа AISI 420): хромистые мартенситные стали. Подвергаются термической закалке до 48–55 HRC, востребованы для штоков клапанов, посадочных седел и износостойких крепежных элементов;
- 14Х17Н2 (AISI 431): высокопрочная хромоникелевая сталь. Сочетает закаливаемость до 35–42 HRC с повышенной коррозионной стойкостью во влажных средах.
Если для сравнения круглого сортового проката вам требуется инженерный расчет заготовок, рекомендуем ознакомиться с обзором как выбрать нержавеющий круг под задачи производства.
Технические параметры и допуски по ГОСТ 8560-78 и ГОСТ 5949-2018
Калиброванный шестигранный прокат производят методом холодного волочения горячекатаной заготовки через калибрующие твердосплавные фильеры. За счет наклепа поверхностный слой приобретает повышенную твердость и чистую поверхность без прокатной окалины.
Сортамент и геометрические допуски на размер «под ключ» (S) от 3 до 100 мм регламентируются межгосударственным стандартом ГОСТ 8560-78, а технические требования к нержавеющим маркам — ГОСТ 5949-2018 (или европейским стандартом EN 10088-3).
| Марка стали | Предел текучести, МПа | Твердость по Бринеллю / Роквеллу | Коррозионная стойкость | Обрабатываемость резанием | Типовое применение детали |
|---|---|---|---|---|---|
| AISI 304 (08Х18Н10) | ≥ 205–230 | ≤ 200 HB (не закаливается) | Высокая (атмосфера, пищевые среды, пар) | Удовлетворительная (склонна к наклепу) | Фитинги для пищепрома, бобышки КИПиА, гайки |
| AISI 316L (03Х17Н14М3) | ≥ 220–240 | ≤ 200 HB (не закаливается) | Отличная (кислоты, хлориды, солевые растворы) | Удовлетворительная (требует острых пластин) | Штуцеры химоборудования, лабораторные адаптеры |
| 12Х18Н10Т | ≥ 215–240 | ≤ 187 HB (не закаливается) | Высокая (стойкость к МКК при нагреве до +600 °C) | Сложная (вязкая стружка) | Муфты криогенных систем, котельная арматура |
| 20Х13 (AISI 420) | ≥ 400–440 | 42–48 HRC (после закалки и отпуска) | Умеренная (слабоагрессивные среды, вода, пар) | Хорошая (стружка легко ломается) | Штоки вентилей, износостойкие шпильки, пальцы |
| 14Х17Н2 (AISI 431) | ≥ 635–685 | 32–40 HRC (после улучшения) | Повышенная (атмосфера, нефтепродукты) | Средняя (требует жесткого инструмента) | Высокопрочный химический крепеж, силовые переходники |
Квалитеты точности: h11, h12 и стабильность зажима в цанге ЧПУ
Для автоматических токарных прутковых податчиков (барфидеров) критически важно поле допуска калиброванного шестигранника по всей шестиметровой длине хлыста.
Горячекатаный сортовой прокат имеет колебания размера под ключ до 1,0–1,5 мм и кривизну до 4–5 мм на метр, что вызывает вибрации шпинделя и заклинивание в подающей цанге. Калиброванный пруток по ГОСТ 8560-78 поставляется по квалитетам точности h11 или h12:
- Квалитет h11: допуск на размер S10–S18 составляет всего -0,11 мм; для размеров S19–S30 допуск равен -0,13 мм. Гарантирует идеальное центрирование в цанговом патроне;
- Квалитет h12: допуск на размер S10–S18 составляет -0,18 мм; для S19–S30 допуск равен -0,21 мм. Оптимален для трехкулачковых механических патронов;
- Предельная кривизна: не превышает 1,0–1,5 мм на 1 погонный метр длины, исключая биение хлыста при оборотах шпинделя свыше 2500–3500 об/мин.
Подробный регламент проверки документов и квалитетов разобран в статье закупка калиброванного шестигранника и контроль сертификатов.
Особенности скоростного точения нержавейки: как избежать наклепа
Аустенитные стали (AISI 304, AISI 316, 12Х18Н10Т) обладают низкой теплопроводностью (в 3 раза ниже, чем у углеродистой стали) и высокой пластичностью. При резании выделяющееся тепло не уходит в стружку, а концентрируется на режущей кромке пластины.
Если резец затуплен или подача слишком мала, металл не срезается, а пластически сминается. Возникает мгновенный деформационный наклеп: твердость тонкого поверхностного слоя подскакивает до 45–50 HRC, из-за чего следующий проход инструмента приводит к выкрашиванию твердосплавной пластины.
- Геометрия пластин: используйте специализированные позитивные пластины для нержавеющих сталей (группа ISO M) с острыми шлифованными кромками и стружколомами типа SM, SF, MM;
- Подача и глубина резания: глубина первого чернового прохода должна быть не менее 1,2–1,5 мм, а подача — не ниже 0,12–0,18 мм/об, чтобы вершина резца работала под слоем наклепа;
- Смазочно-охлаждающая жидкость (СОЖ): обязательна непрерывная подача качественной водорастворимой эмульсии под давлением от 10–20 бар непосредственно в зону резания. Прерывание струи СОЖ вызывает термоудар и растрескивание твердосплавной кромки;
- Скорость резания: для стали AISI 304 оптимальная скорость составляет 120–160 м/мин, для молибденовой AISI 316L — 100–130 м/мин с твердосплавными пластинами с PVD-покрытием TiAlN.
Нарезка резьбы на нержавеющем шестиграннике: защита от задиров
Нарезка наружной метрической (М), трубной цилиндрической (G) или конической (NPT) резьбы на деталях из шестигранника требует соблюдения строгих технологических зазоров.
При нарезании резьбы пластичная нержавеющая сталь склонна к выдавливанию («подъему») профиля витка. Если проточить наружный диаметр заготовки ровно под номинал (например, ровно 12,00 мм под резьбу М12), вершина витка вспучится до 12,15–12,20 мм. В результате резьбонарезная плашка или резьбовой резец заклинят, сорвав витки.
- Занижение диаметра под резьбу: протачивайте стержень с обязательным минусовым допуском на 0,1–0,15 мм меньше номинального внешнего диаметра резьбы;
- Резьбонарезание резцом: нарезайте резьбу на ЧПУ за 6–10 проходов с постепенным уменьшением глубины съема за проход и обязательным чистовым проходом по одной боковой кромке профиля;
- Нарезание метчиком: используйте спиральные машинные метчики с шахматным расположением зубьев и углом подъема стружечной канавки 35–45° для глухих отверстий;
- Смазка при резьбонарезании: применяйте специализированные пасты на основе дисульфида молибдена или сульфофрезол, полностью исключающие сухое схватывание витков при обработке.
Для создания сложных разводящих узлов готовые штуцеры комбинируют с фасонными элементами, о которых подробно рассказано в материале нержавеющие фитинги: выбор отводов, переходов и фланцев.
Чек-лист входного контроля нержавеющего шестигранника для снабженца
- Сверка сертификата завода-изготовителя: проверьте номер плавки, стандарт (ГОСТ 8560-78 / ГОСТ 5949-2018), химический состав по никелю (Ni), хрому (Cr), молибдену (Mo) и углероду (C);
- Инструментальный замер размера под ключ: замерьте микрометром расстояние между противоположными гранями в трех точках по длине прутка на соответствие полю допуска h11 или h12;
- Контроль симметрии граней и скруглений: убедитесь в отсутствии закручивания граней («пропеллера») и чрезмерного радиуса притупления ребер (радиус скругления ребер по стандарту не должен превышать 0,5–1,0 мм);
- Осмотр поверхности: на калиброванном шестиграннике недопустимы прокатная окалина, глубокие волочильные царапины, плены, закаты и микротрещины;
- Проверка магнитных свойств: аустенитный калиброванный шестигранник AISI 304/316 после волочения может проявлять слабое технологическое намагничивание в поверхностном слое, которое полностью исчезает после аустенитизации.
Если вам требуется нарезать мерные хлысты под габариты станков без деформации торцов, ознакомьтесь с правилами в статье резка металлопроката в размер: как заказать заготовки без отходов.
FAQ
Почему калиброванный нержавеющий шестигранник AISI 304 слабо притягивает магнит?
В исходном отожженном состоянии аустенитная сталь немагнитна. Однако при холодном волочении (калибровке) в кристаллической решетке поверхностного слоя происходит частичный фазовый переход аустенита в мартенсит деформации. Это нормальное металлургическое явление, которое не снижает коррозионную стойкость стали.
Чем принципиально отличается калиброванный шестигранник от горячекатаного?
Горячекатаный шестигранник имеет черную прокатную окалину, шероховатость поверхности и допуски по размеру до ±0,8–1,5 мм. Калиброванный шестигранник проходит холодную калибровку, имеет гладкую чистую поверхность без окалины, точные размеры по квалитету h11 и прямолинейность до 1 мм/м, что позволяет зажимать его напрямую в цанги ЧПУ-автоматов без предварительной обточки.
Какую марку шестигранника выбрать для деталей, работающих в контакте с серной кислотой и соленой водой?
Для работы в растворах кислот, хлоридных солях и морской воде необходимо выбирать молибденсодержащую сталь марки AISI 316 / AISI 316L (03Х17Н14М3). Присутствие 2–2,5% молибдена предотвращает питтинговую и щелевую коррозию, которая быстро разрушает стандартную сталь AISI 304.
Какая смазка нужна для предотвращения задиров резьбы из нержавеющей стали при монтаже?
Нержавеющие резьбы склонны к холодному свариванию (galling). При сборке резьбовых штуцеров и гаек обязательно используйте противозадирные антифрикционные пасты на основе никеля, меди, дисульфида молибдена (MoS₂) или тефлоновые герметизирующие пасты.
Вывод
Калиброванный нержавеющий шестигранник — высокотехнологичный полуфабрикат, сокращающий время механической обработки на станках с ЧПУ на 30–40% при серийном выпуске штуцеров, ниппелей и крепежа.
Правильный подбор марки стали (аустенитная AISI 304/316 или закаливаемая 20Х13/14Х17Н2) в сочетании с контролем квалитета h11 гарантирует стабильность зажима в цанговом патроне и долговечность готового изделия в агрессивных средах.
Компания АТЛАНТ Snab City поставляет калиброванный нержавеющий шестигранник со склада в Алматы с доставкой по всему Казахстану. Мы предоставляем полные сертификаты заводских плавок, выполняем высокоточную резку на ленточнопильных станках в размер заказчика и обеспечиваем бережную упаковку без механических повреждений граней.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.


Шестигранник латунный 13x3000 мм ЛС59-1
Шестигранник латунный 13x3000 мм ЛС59-1 – из этих металлоизделий производят детали крепежа (винт,..