Тяжелые арматурные сетки в картах ГОСТ 23279-2012: выбор диаметра А500С, расчет нахлеста и монтаж
Ручная вязка сотен квадратных метров арматурного каркаса на стройплощадке затягивает сроки сдачи фундамента и требует бригады опытных арматурщиков. Заводские тяжелые арматурные сетки в картах по ГОСТ 23279-2012 из горячекатаной рифленой стали А500С ускоряют ар...
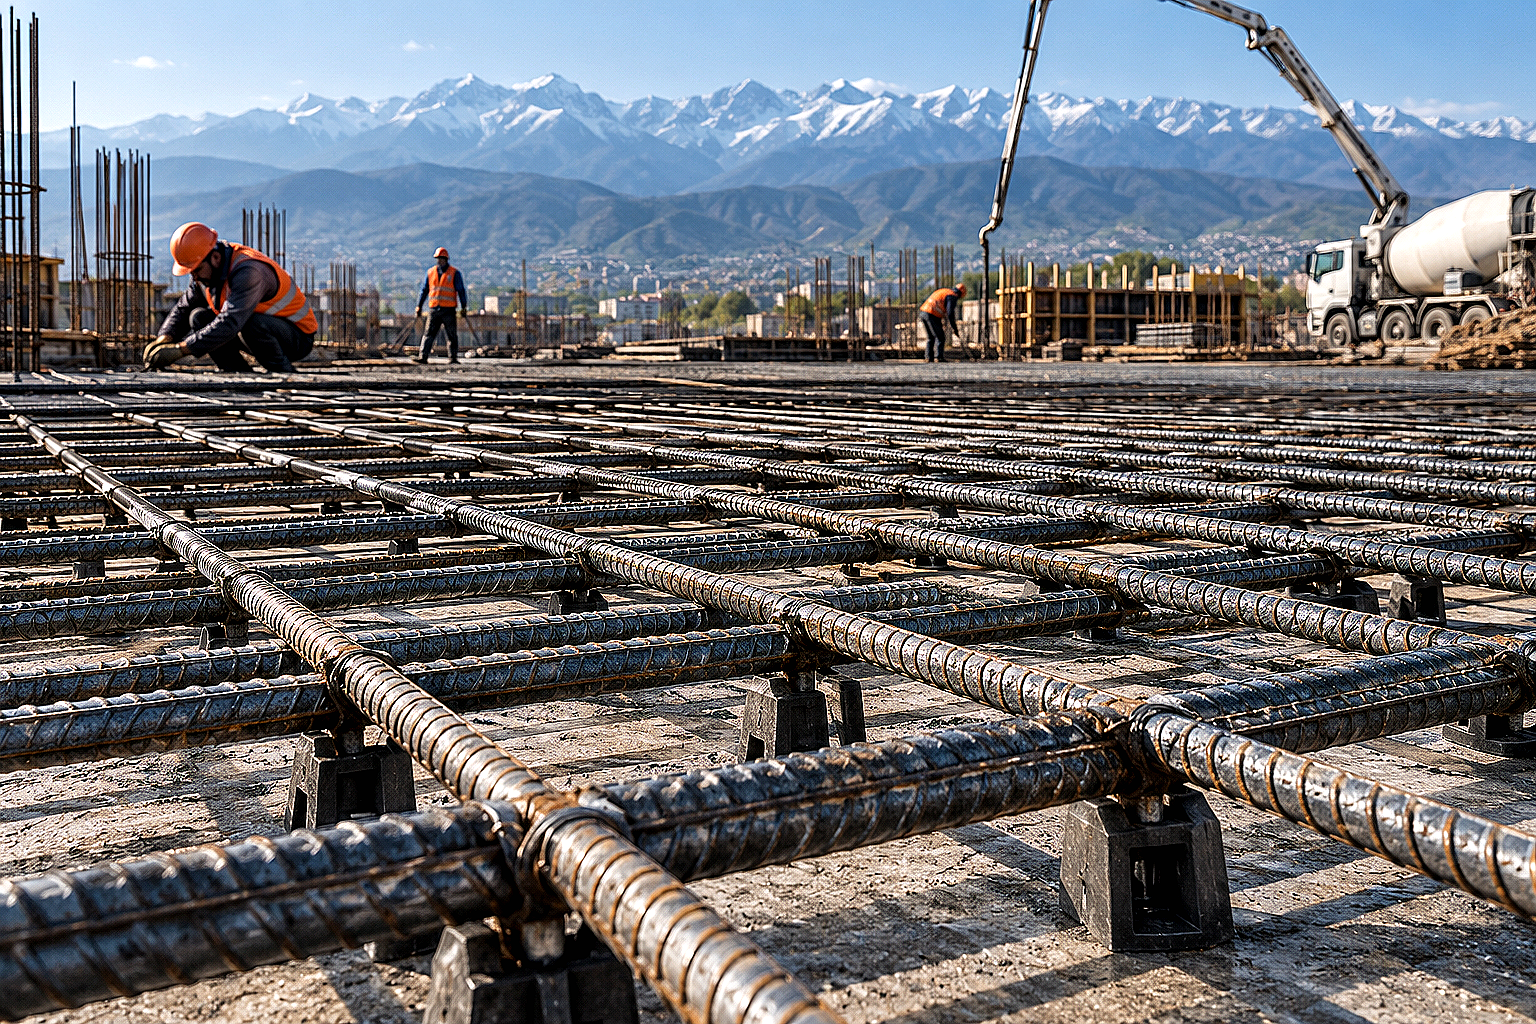
При возведении монолитных плитных фундаментов, промышленных полов с топпингом, подпорных стен и дорожных покрытий в Алматы и предгорных районах темпы армирования напрямую определяют себестоимость монолитных работ. Ручная раскладка отдельных хлыстов рифленой арматуры с последующей вязкой каждого перекрестия проволокой требует привлечения большого количества рабочих и жесткого контроля со стороны технадзора.
Если арматурщики вяжут узлы с перекосом шага или экономят на проволоке, пространственный каркас смещается при подаче тяжелого бетона из автобетононасоса. В условиях сейсмичности Алматинского региона (9–10 баллов по шкале MSK-64) нарушение проектного положения рабочей арматуры снижает несущую способность фундаментной плиты на изгиб и продавливание.
Заводские тяжелые сварные сетки в картах по ГОСТ 23279-2012 исключают человеческий фактор: стержни свариваются на автоматических многоконтактных машинах с гарантированным усилием на срез крестообразного соединения. Разберем типы тяжелых сеток, правила расчета нахлеста карт и нюансы монтажа в сейсмоопасных условиях Казахстана.
Классификация тяжелых сеток по ГОСТ 23279-2012: типы 1, 2 и 3
Стандарт ГОСТ 23279-2012 разделяет сварные сетки на легкие (из проволоки ВР-1 диаметром 3–5 мм) и тяжелые. К тяжелым относятся сетчатые карты, у которых стержни хотя бы в одном направлении имеют диаметр 12 мм и более либо оба рабочих направления выполнены из проката диаметром 8–16 мм.
В монолитном строительстве Казахстана применяют три базовых типа тяжелых сварных карт:
- Тип 1 (тяжелые с рабочей арматурой в продольном направлении): продольные стержни имеют диаметр 12–16 мм (сталь А500С или А400), а поперечные распределительные стержни выполнены из более тонкого проката диаметром 8–10 мм. Применяются в фундаментах с выраженным одноосным изгибом, ленточных ростверках и подпорных стенах.
- Тип 2 (тяжелые с рабочей арматурой в обоих направлениях): стержни продольного и поперечного направлений имеют одинаковый или близкий диаметр (10–16 мм) с квадратной ячейкой 100×100, 150×150 или 200×200 мм. Стандарт для монолитных фундаментных плит и тяжелонагруженных полов паркингов.
- Тип 3 (тяжелые с рабочей арматурой в поперечном направлении): используются в специализированных сборных железобетонных конструкциях, ригелях и плитах перекрытий.
Для изготовления рабочих стержней используется термомеханически упрочненная арматурная сталь класса А500С по ГОСТ 34028-2016 (или ГОСТ Р 52544-2006). Этот класс стали обладает повышенным пределом текучести (не менее 500 МПа) и сваривается контактной точечной сваркой без охрупчивания металла околошовной зоны.
Сортамент, масса и геометрические параметры тяжелых арматурных карт
Стандартный габарит арматурной карты для перевозки длинномерами и полуприцепами составляет 2000×6000 мм (площадь 12 м²). Под заказ изготавливаются карты шириной от 1500 до 2400 мм и длиной до 9000 мм.
В таблице приведены технические параметры популярных типоразмеров тяжелых сеток типа 2 из арматуры А500С:
| Обозначение сетки по ГОСТ | Диаметр стержней, мм (продольные / поперечные) | Размер ячейки, мм | Теоретическая масса 1 м², кг | Масса стандартной карты 2000×6000 мм, кг |
|---|---|---|---|---|
| 2С 8/8-150/150 | 8 / 8 (А500С) | 150 × 150 | 5,26 | 63,12 |
| 2С 10/10-150/150 | 10 / 10 (А500С) | 150 × 150 | 8,22 | 98,64 |
| 2С 10/10-200/200 | 10 / 10 (А500С) | 200 × 200 | 6,17 | 74,04 |
| 2С 12/12-150/150 | 12 / 12 (А500С) | 150 × 150 | 11,84 | 142,08 |
| 2С 12/12-200/200 | 12 / 12 (А500С) | 200 × 200 | 8,88 | 106,56 |
| 2С 14/14-200/200 | 14 / 14 (А500С) | 200 × 200 | 12,08 | 144,96 |
| 2С 16/16-200/200 | 16 / 16 (А500С) | 200 × 200 | 15,78 | 189,36 |
Расчет нахлеста карт и узлы стыковки без потери прочности
Главная ошибка при укладке готовых сеток — монтаж карт «стык в стык» без перепуска стержней. В монолитной плите арматура работает на растяжение: если между смежными картами нет проектного нахлеста, по линии стыка в бетоне образуется сквозная трещина при первом же сезонном пучении грунта.
Согласно строительным нормам СП РК 5.03-107-2013 («Несущие и ограждающие конструкции») и СП 63.13330, стыковка сварных сеток без сварки стержней внахлест регламентируется следующими правилами:
- Длина нахлеста рабочих стержней периодического профиля (А500С): должна составлять не менее 30–40 диаметров стержня ($30d_H$ для бетонов класса В25 и выше в сжатой зоне и не менее $40d_H$ в растянутой зоне). Для арматуры Ø10 мм минимальный нахлест составляет 400 мм, для Ø12 мм — 500 мм, для Ø16 мм — 650 мм.
- Перепуск поперечных стержней: в зоне нахлеста каждой из стыкуемых карт должно располагаться не менее двух поперечных приваренных стержней. Именно приваренные поперечные прутки обеспечивают анкеровку в бетоне.
- Разбежка стыков: стыки смежных карт в одном сечении плиты не должны совпадать. Стыкование сеток выполняют вразбежку со смещением на 500–1000 мм, чтобы в одном расчетном сечении стыковалось не более 50% рабочей арматуры.
Подробнее о правилах перепуска и ограничениях читайте в нашем материале про нахлест арматуры в фундаменте.
Экономический расчет: готовые карты против ручной вязки на объекте
Снабженцы часто сравнивают стоимость тонны арматурного прутка в хлыстах и тонны готовой сварной сетки, видя первоначальную переплату за заводскую карту в пределах 8–12%. Однако такой расчет не учитывает прямые и косвенные расходы на стройплощадке.
При ручной вязке каркаса из отдельных стержней на объекте возникают неизбежные потери:
- Расход вязальной проволоки и инструмента: на 1 тонну связанной вручную арматуры расходуется от 15 до 25 кг вязальной проволоки, а также амортизируются вязальные крючки и пистолеты.
- Трудозатраты и оплата смен: бригада из 4 арматурщиков вяжет 1,5–2 тонны каркаса за рабочую смену. Укладка готовых карт краном или манипулятором позволяет той же бригаде смонтировать до 8–10 тонн сетки за смену.
- Обрезки и неликвид: при ручной резке 11,7-метровых хлыстов арматуры на нестандартные отрезки образуется от 4% до 9% неиспользуемых обрезков. Карты поставляются в точный раскрой.
- Простой автобетононасосов и миксеров: сокращение цикла армирования на 2–4 дня исключает срывы графика бетонирования и снижает накладные расходы подрядчика.
Для сравнения методик и формул расчета тоннажа ознакомьтесь с руководством по расчету арматуры для ленточного фундамента.
Правила монтажа тяжелых сеток в фундаментной плите
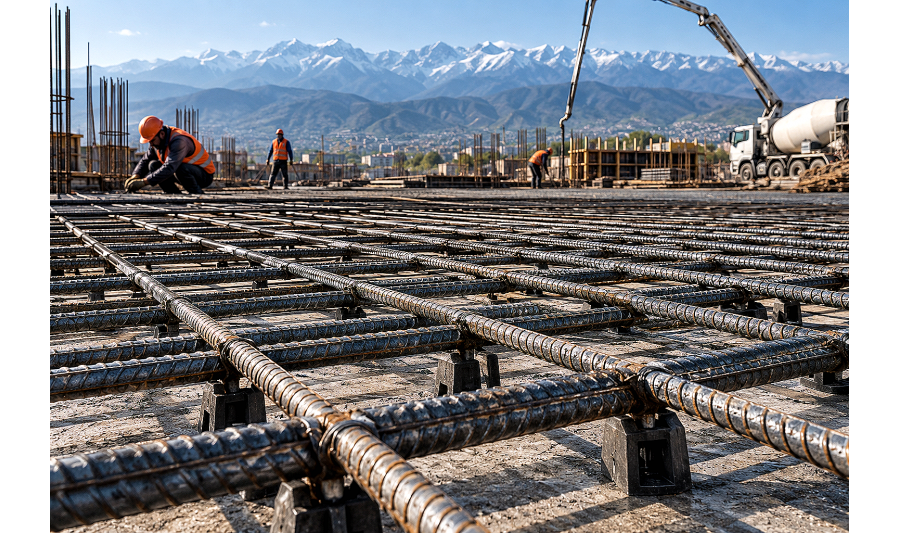
Монолитная фундаментная плита работает на двухосный изгиб, поэтому армирование выполняется в два пояса — нижний и верхний. Между поясами обязательно выдерживается проектное расстояние.
Пошаговый регламент монтажа арматурных карт:
- Подготовка основания: по уплотненной песчано-гравийной подушке выполняется бетонная подготовка (подбетонка) толщиной 80–100 мм из тощего бетона В7.5 с наплавляемой гидроизоляцией.
- Установка фиксаторов нижнего слоя: карты нижнего пояса укладываются на пластиковые фиксаторы («стульчики» или стойки на песчаное основание). Запрещено использовать обломки кирпичей, деревянные бруски или обрезки металла. О том, как выставить арматуру, читайте в статье про защитный слой бетона и фиксаторы.
- Монтаж поддерживающих каркасов («лягушек»): между нижним и верхним поясами сеток устанавливаются пространственные подставки («лягушки», «змейки» или плоские каркасы) из арматуры Ø10–12 мм с шагом 800–1000 мм. Они воспринимают вес верхней сетки и монтажников при заливке.
- Раскладка верхнего пояса: карты верхнего пояса монтируются с соблюдением нахлеста и смещением стыков относительно нижнего пояса.
- Обрамление торцов плиты: по периметру плиты устанавливаются П-образные усиливающие элементы (хомуты) из арматуры того же диаметра, замыкающие верхнюю и нижнюю сетки. Подробная методика армирования описана в гайде про армирование монолитной плиты фундамента.
Транспортировка, разгрузка и входной контроль карт в Алматы
Пачки тяжелых сварных сеток транспортируются открытыми длинномерами или грузовиками с прицепом в горизонтальном положении. Высота пачки не должна превышать 1,2–1,5 м во избежание деформации нижних сеток.
При приемке партии на объекте инженеру входного контроля необходимо проверить:
- Заводские бирки и паспорт качества: в документе должны быть указаны номер партии, ГОСТ 23279-2012, марка стали (А500С), геометрические размеры карт и фактические результаты испытаний прочности сварных соединений на срез.
- Прочность крестообразных соединений: выборочно проверяется отсутствие отрыва стержней в сварных точках. Допускается не более 2 несваренных перекрестий на площади 1 м² сетки.
- Отсутствие следов пережога металла: в местах сварки глубина вмятин от электродов не должна превышать 25% от диаметра тонкого стержня.
Компания АТЛАНТ Snab City поставляет тяжелые арматурные сетки в картах стандартных типоразмеров (2×6 м) и изготавливает сварные каркасы по индивидуальным чертежам КЖ со склада в Алматы. Организуем оперативную доставку манипуляторами и длинномерами на строительные площадки Алматы и Алматинской области.
FAQ
Можно ли резать арматурные карты болгаркой на объекте?
Да, арматурные карты из стали А500С допускается раскраивать углошлифовальной машиной с абразивным кругом или гидравлическими арматурными ножницами. Резка не нарушает прочность сварных точек на соседних нетронутых участках карты.
Чем сетка из арматуры А500С отличается от кладочной сетки ВР-1?
Кладочная сетка изготавливается из холоднотянутой низкоуглеродистой проволоки ВР-1 диаметром 3–5 мм и рассчитана на контроль усадочных трещин в стяжках и кирпичной кладке. Тяжелая арматурная сетка сваривается из горячекатаного проката А500С диаметром 8–16 мм и работает как полноценная силовая расчетная арматура в фундаментах и несущих перекрытиях.
Как избежать провисания верхнего пояса сетки при бетонировании?
Для фиксации верхнего пояса используют фиксаторы-лягушки из арматуры Ø10–12 мм с шагом не более 800×800 мм. При шаге ячейки 200×200 мм сетка не прогибается под ногами рабочих и весом бетоновода.
Допускается ли сваривать карты между собой ручной дуговой сваркой вместо нахлеста?
Сварка стержней А500С электродом допускается только при выполнении протяженных нахлесточных швов длиной не менее 6–10 диаметров по ГОСТ 14098-2014. Точечная прихватка электродом встык запрещена, так как не обеспечивает расчетной прочности узла на растяжение.
Вывод
Использование тяжелых арматурных сеток в картах по ГОСТ 23279-2012 из арматуры А500С — проверенное инженерное решение для монолитного строительства в Алматы. Заводская контактная сварка гарантирует проектное положение стержней, ускоряет сборку фундамента в несколько раз и исключает брак ручной вязки. Заказывайте сертифицированные арматурные сетки и металлопрокат с точным расчетом спецификации в компании АТЛАНТ Snab City.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Арматура А1 (гладкая) (А240) диаметр -10мм, 3сп (Ст3сп; ВСт3сп) длина-бухт./11,75
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..

Арматура рифленая диаметр - 10 мм, А500С, длина - 11,7 м
Арматура рифленая диаметр - 10 мм, А500С, ГОСТ 5781-82, длина - 11,7 м Арматура рифленая А3 и выше..
Арматура А1 (гладкая) (А240) диаметр - 8мм, (Ст3сп; ВСт3сп) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр - 12 мм, 35ГС, длина -11,7 м
Арматура рифленая диаметр - 12 мм, 35ГС, ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше в..
Арматура А1 (гладкая) (А240) диаметр - 6,5 мм, 3пс (Ст3пс; ВСт3пс) длина : бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр- 14 мм, 35ГС длина -11,7 м
Арматура рифленая диаметр- 14 мм, 35ГС ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше выпу..
Арматура А1 (гладкая) (А240) диаметр -6 мм 3пс (Ст3пс; ВСт3пс) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конст..
Арматура рифленая диаметр - 14 мм, А500С, длина- 11,7 м
Арматура рифленая диаметр - 14 мм, А500С, ГОСТ 5781-82, длина- 11,7 м Арматура рифленая А3 и выше ..