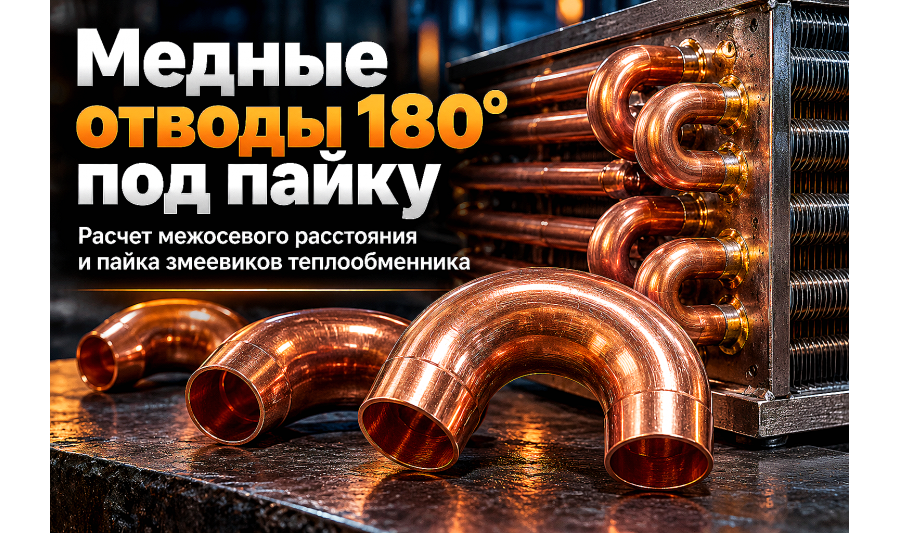
Отводы медные 180 градусов (U-образные калачи) под пайку: выбор для теплообменников, змеевиков и пайка
Сборка и ремонт трубных пучков теплообменников, фанкойлов и калориферов требуют компактного разворота потока на 180°. Разбираем, как выбрать готовые медные калачи под пайку, рассчитать межосевое расстояние и смонтировать змеевик без заужения сечения и гидравли...
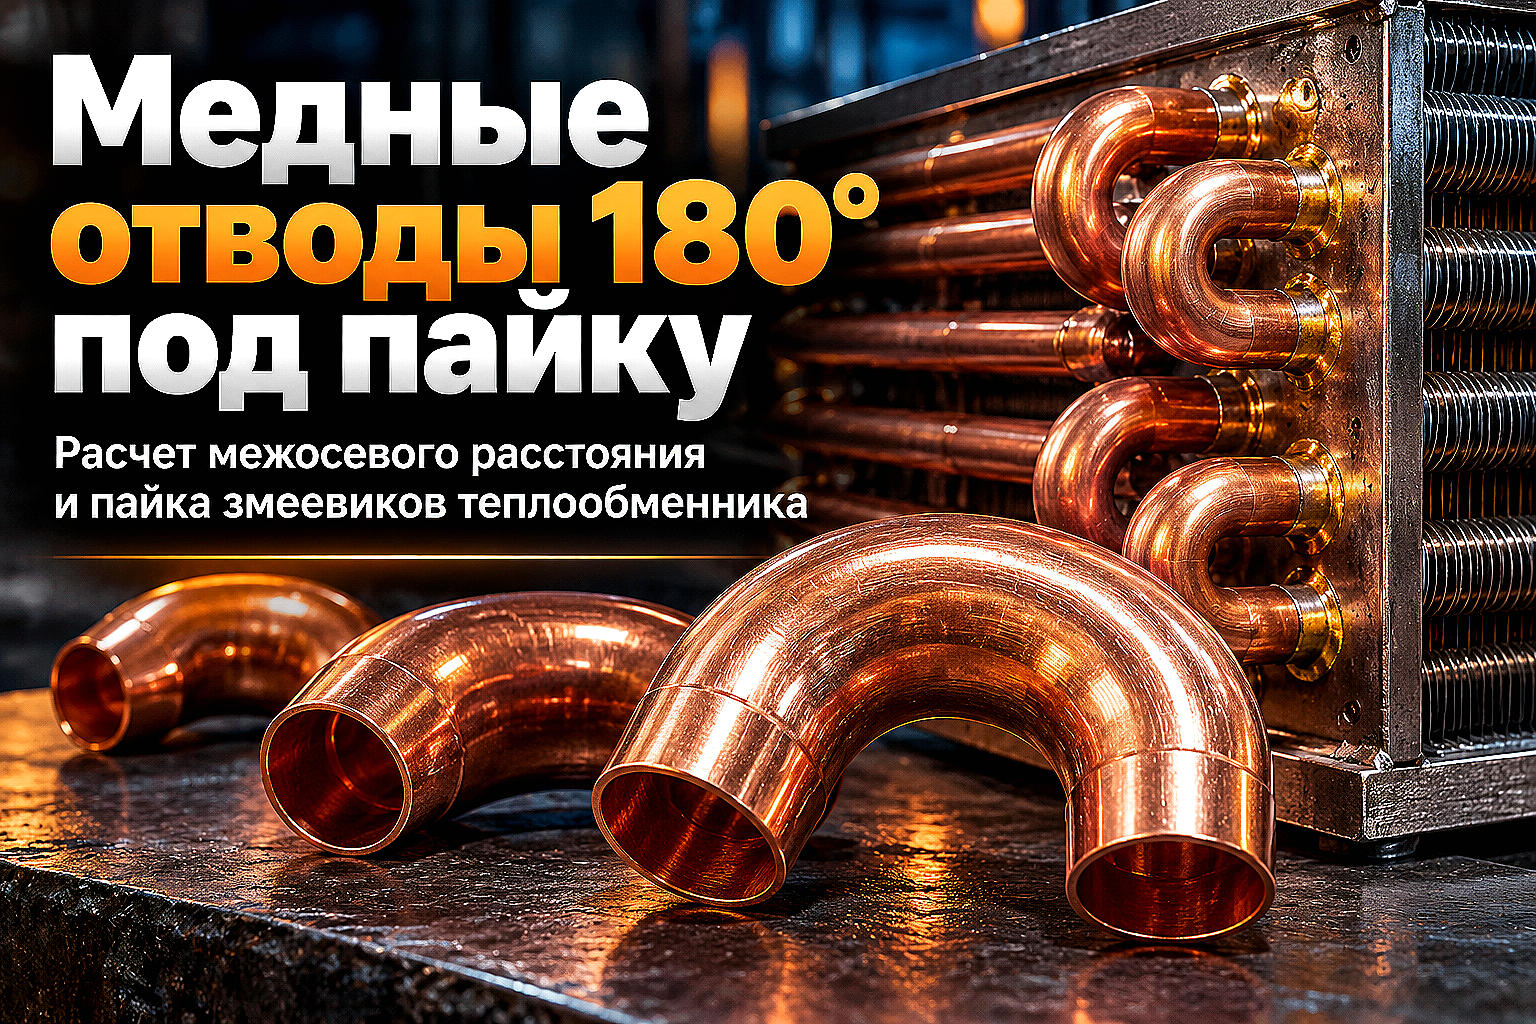
При изготовлении и капитальном ремонте водяных калориферов, конденсаторов холодильных машин, фанкойлов, пастеризаторов и змеевиков бойлеров в Алматы ключевой задачей является плотная компоновка теплообменных трубок. Чтобы компактно разместить десятки параллельных каналов в ограниченном габарите корпуса, теплоноситель необходимо последовательно разворачивать на 180° на минимальном радиусе.
Попытка согнуть цельную медную трубку на 180° с малым межосевым расстоянием с помощью ручного рычажного трубогиба нередко приводит к сплющиванию сечения, истончению наружной стенки и образованию гофр. В свою очередь, сборка петли из двух стандартных отводов 90° увеличивает количество паяных швов вдвое и занимает слишком много монтажного пространства.
Инженерным стандартом для сборки компактных теплообменных пучков выступает специализированный отвод медный 180 градусов под пайку (в профессиональной среде — медный калач или U-образный фитинг). Цельнотянутый медный фитинг обеспечивает минимальное гидравлическое сопротивление и гарантирует проектную толщину стенки на изгибе.
Геометрия и конструкция медного калача: межосевое расстояние и раструбы
Медный калач изготавливается методом горячей или холодной штамповки из деоксидированной фосфором меди марки Cu-DHP (отечественный аналог М1р по ГОСТ 859-2014) с чистотой сплава не менее 99,90%. Фитинг поставляется с калиброванными раструбами на обоих концах, рассчитанными на капиллярную пайку с трубами соответствующего наружного диаметра.
При выборе калача для теплообменного аппарата учитывают три основных геометрических параметра:
- Номинальный диаметр (d): наружный диаметр стыкуемой медной трубы (от 6,35 мм / 1/4" до 54 мм);
- Межосевое расстояние (С-С): расстояние между центрами параллельных трубок, определяющее шаг сверления отверстий в трубной решетке или оребрении;
- Глубина раструба: калиброванная посадочная зона, обеспечивающая нормативный капиллярный зазор 0,02–0,15 мм для затягивания расплавленного припоя.
Для стандартных калориферов вентиляционных установок шаг трубок строго стандартизирован (обычно 25, 30, 35, 38,1, 50 или 60 мм), поэтому межосевое расстояние калача подбирают точно под разметку опорных пластин.
Сравнение: готовый медный калач 180° против гибки трубы по месту
При сборке теплообменников мастера нередко сравнивают применение готовых заводских калачей и гибку цельного хлыста. Сравнение основных эксплуатационных параметров приведено в таблице:
| Параметр оценки | Готовый штампованный калач 180° | Гибка цельной медной трубы по месту |
|---|---|---|
| Минимальное межосевое расстояние | Сверхкомпактное (от 1.5–2.0 диаметров трубы) | Ограничено радиусом гибочного башмака (не менее 3–4 диаметров) |
| Овальность сечения на изгибе | Строго контролируется заводом (не более 2–3%) | Высокая (до 8–15% без использования внутренних дорнов) |
| Утонение внешней стенки | Равномерное, с сохранением расчетной прочности | Локальное истончение до 20–30% на внешнем радиусе |
| Габаритная глубина теплообменника | Минимальная, укладывается в заводской кожух | Увеличена из-за больших радиусов плавного изгиба |
| Трудоемкость при серийной сборке | Высокая скорость посадки и групповой пайки | Высокие трудозатраты на ручную разметку и гибку каждого колена |
Таблица типоразмеров медных отводов 180° (калачей) для теплообменников
На складах в Алматы медные калачи представлены в метрических и дюймовых размерах под климатические и теплоэнергетические задачи:
| Наружный диаметр трубы, мм / дюйм | Межосевое расстояние (C-C), мм | Толщина стенки фитинга, мм | Максимальное рабочее давление при 100 °C, бар | Эквивалентная длина сопротивления, м |
|---|---|---|---|---|
| 9.52 мм (3/8") | 25.0 / 30.0 | 0.8 | 45 | 0.45 |
| 12.0 мм | 30.0 / 35.0 | 0.8 | 42 | 0.55 |
| 12.7 мм (1/2") | 31.75 / 38.1 | 0.9 | 40 | 0.60 |
| 15.0 мм | 35.0 / 40.0 | 1.0 | 38 | 0.70 |
| 15.88 мм (5/8") | 38.1 / 50.0 | 1.0 | 36 | 0.75 |
| 18.0 мм | 45.0 / 50.0 | 1.0 | 32 | 0.85 |
| 22.0 мм | 50.0 / 60.0 | 1.1 | 30 | 1.05 |
| 28.0 мм | 65.0 / 75.0 | 1.2 | 26 | 1.35 |
| 35.0 мм | 80.0 / 90.0 | 1.5 | 24 | 1.70 |
| 42.0 мм | 100.0 / 110.0 | 1.5 | 21 | 2.10 |
| 54.0 мм | 125.0 / 140.0 | 1.8 | 19 | 2.80 |
Технология пайки медных калачей твердым припоем в среде защитного газа
Теплообменные змеевики работают в условиях постоянных циклических термических расширений и вибраций от вентиляторных установок. Использование мягких оловянно-свинцовых или бессвинцовых припоев для калачей недопустимо: мягкий шов быстро разрушается от усталости металла.
Для сборки трубных пучков применяют исключительно высокотемпературную капиллярную пайку твердыми медно-фосфорными и серебряными припоями. Технологический процесс включает следующие этапы:
- Подготовка торцов: концы медных труб калибруют специальной оправкой для устранения овальности после резки и снимают внутреннюю и наружную фаску гратоснимателем.
- Очистка зоны пайки: наружную поверхность трубы и внутреннюю полость раструба калача зачищают абразивной синтетической губкой (Scotch-Brite) до металлического блеска без использования наждачной бумаги с корундом.
- Продувка сухим азотом: внутрь змеевика подают технический азот под небольшим избыточным давлением (0,05–0,1 бар). Это исключает образование хлопьев черной окалины (оксида меди CuO) внутри трубок, которые могут забить клапаны и компрессоры. Подробнее о защите труб читайте в материале как выбрать медную трубу.
- Выбор припоя: для соединений «медь-медь» используют самофлюсующийся медно-фосфорный припой с содержанием серебра 2–5% (CuP-Plus, BrazeTec Silfos). При высоких вибрациях и знакопеременных температурах применяют припои с содержанием серебра 15–40% (BrazeTec 1560, ПСР-15).
- Равномерный прогрев: пламенем пропано-кислородной или МАПП-горелки прогревают одновременно тело трубы и раструб калача до темно-вишневого свечения (+650...+720 °C), после чего подают пруток припоя в зазор. Расплавленный металл за счет капиллярного эффекта самостоятельно заполняет весь кольцевой зазор. Правила пайки детально описаны в руководстве технология пайки медных фитингов.
- Опрессовка: после естественного остывания змеевик опрессовывают сухим азотом на давление, превышающее рабочее в 1,5 раза, с контролем падения давления по манометру.
Ошибки при монтаже медных отводов 180° и как их не допустить
Нарушение монтажных правил приводит к снижению производительности теплообменника или внезапной разгерметизации контура:
- Перекос межосевого расстояния: попытка силой натянуть калач на непараллельные трубки создает постоянное механическое напряжение в корне шва, приводящее к трещине при нагреве;
- Чрезмерная подача припоя: избыток расплавленного припоя затекает внутрь канала трубки, образуя наплыв, который перекрывает до 30–50% живого сечения и вызывает гидродинамический шум;
- Пайка без продувки азотом: образующаяся внутри окалина смывается теплоносителем и выводит из строя циркуляционные насосы и регулирующие вентили;
- Охлаждение водой: резкое охлаждение мокрой тряпкой раскаленного шва вызывает термошок и микротрещины в теле медного фитинга.
Частые вопросы (FAQ)
Можно ли использовать мягкий припой для пайки медных калачей в теплообменниках?
Для напорных теплообменников, калориферов и холодильных установок мягкие припои не рекомендуются. Они имеют низкий предел прочности на сдвиг и разрушаются при вибрациях и циклических перепадах температур. Применяйте твердые медно-фосфорные и серебряные припои.
В чем разница между метрическими и дюймовыми медными калачами?
Метрические калачи (15, 18, 22, 28 мм) предназначены для систем отопления и водоснабжения по ГОСТ и стандарту EN 1057. Дюймовые фитинги (3/8", 1/2", 5/8", 3/4", 7/8") выпускаются под климатические и фреоновые трубы по стандарту ASTM B280. Они не взаимозаменяемы без калибровки.
Как определить необходимое межосевое расстояние калача при ремонте калорифера?
Измерьте штангенциркулем расстояние между центрами соседних трубок на трубной решетке. Если трубки расположены в шахматном порядке, измеряется диагональное или вертикальное расстояние между соединяемыми концами.
Нужно ли наносить флюс при пайке медного калача с медной трубкой?
При использовании медно-фосфорных припоев (типа Cu-P и Cu-P-Ag) флюс не требуется, так как фосфор выполняет роль раскислителя меди. Флюс обязателен только при пайке меди с латунными или стальными элементами.
Выдерживает ли медный калач замерзание воды внутри контура?
Хотя медь пластична, объемное расширение замерзающей воды создает давление свыше 2000 бар, что приводит к разрыву калача по внешнему радиусу. В системах вентиляции Алматы калориферы обязательно защищают автоматикой от замораживания или заполняют этиленгликолевыми смесями.
Выбор и поставка медных фитингов в Алматы
Надежность теплообменного оборудования зависит от точной геометрии раструбов и чистоты сплава медных соединителей. Подбор сертифицированных медных труб по стандарту ГОСТ подробно разобран в статье медные теплообменные трубы ГОСТ 21646-2003, а классификация соединителей — в обзоре как выбрать медные фитинги.
Компания АТЛАНТ Snab City поставляет со склада в Алматы полный ассортимент медных отводов 180° (калачей), прямых медных труб, медно-фосфорных припоев и трубопроводной арматуры с оперативной доставкой по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Отводы нержавеющие матовые. Из стали Aisi 336 Размер: 88,9х2,0
Отводы нержавеющие матовые. Из стали Aisi 336 Размер: 88,9х2,0 Отвод нержавеющий матовый; это часть..
Отводы нержавеющие матовые. Из стали Aisi 337 Размер: 101,6х2,0
Отводы нержавеющие матовые. Из стали Aisi 337 Размер: 101,6х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 338 Размер: 104х2,0
Отводы нержавеющие матовые. Из стали Aisi 338 Размер: 104х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 339 Размер: 114,3х2,0
Отводы нержавеющие матовые. Из стали Aisi 339 Размер: 114,3х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 340 Размер: 129х2,0
Отводы нержавеющие матовые. Из стали Aisi 340 Размер: 129х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 341 Размер: 133х3,0
Отводы нержавеющие матовые. Из стали Aisi 341 Размер: 133х3,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 342 Размер: 139,7х2,0
Отводы нержавеющие матовые. Из стали Aisi 342 Размер: 139,7х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 343 Размер: 154х2,0
Отводы нержавеющие матовые. Из стали Aisi 343 Размер: 154х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 344 Размер: 168,3х3,0
Отводы нержавеющие матовые. Из стали Aisi 344 Размер: 168,3х3,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 345 Размер: 204х2,0
Отводы нержавеющие матовые. Из стали Aisi 345 Размер: 204х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 346 Размер: 219,1х2,0
Отводы нержавеющие матовые. Из стали Aisi 346 Размер: 219,1х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 347 Размер: 254х2,0
Отводы нержавеющие матовые. Из стали Aisi 347 Размер: 254х2,0 Отвод нержавеющий матовый; это часть ..