Трубы медные теплообменные ГОСТ 21646-2003: выбор марок М1р и Cu-DHP, расчет стенки и развальцовка в трубных решетках
Теплообменные медные трубы по ГОСТ 21646-2003 и EN 12451 применяются в кожухотрубных охладителях, бойлерах, чиллерах и конденсаторах пара. Разбираем выбор раскисленных марок М1р, М2р и Cu-DHP, расчет толщины стенки под давление до 25 бар, технологию механическ...
Эффективность кожухотрубных теплообменных аппаратов, масляных охладителей турбин, испарителей промышленных чиллеров и бойлеров ГВС напрямую зависит от теплопроводности трубного пучка. Медь обладает коэффициентом теплопроводности около 380–390 Вт/(м·К), что в 8–9 раз превышает показатели углеродистой стали и в 25 раз превосходит нержавейку.
Однако в теплообменном аппарате медная трубка работает в жестких условиях: непрерывный гидродинамический напор, пульсации давления теплоносителя до 16–25 бар и термические расширения при перепадах температур от +5 °C до +150 °C.
Попытка использовать вместо специализированного теплообменного проката обычную тонкостенную сантехническую трубу или мягкую трубку для кондиционеров приводит к аварии. Металл не выдерживает циклической развальцовки в трубных решетках, дает трещины по кромкам отверстий и подвергается ускоренной кавитационной эрозии.
ГОСТ 21646-2003 и EN 12451: стандарты и марки раскисленной меди
В Республике Казахстан изготовление и поставка бесшовных тянутых медных труб для теплообменных аппаратов регламентируются межгосударственным стандартом ГОСТ 21646-2003 и международным стандартом EN 12451.
Главное металлургическое требование к теплообменной меди — глубокое раскисление фосфором для связывания свободного кислорода. Кислородсодержащая медь (например, марки М1 или М2 с содержанием O₂ до 0,05–0,08%) категорически не подходит для аппаратов с пайкой или высокотемпературным нагревом из-за риска «водородной болезни».
- М1р и М2р (ГОСТ 859-2014): медь с содержанием основы не менее 99,90% и 99,70% соответственно, раскисленная фосфором (P = 0,005–0,012%). Металл не охрупчивается при пайке и нагреве.
- Cu-DHP (CW024A по EN 12451): европейский промышленный стандарт раскисленной фосфором меди с остаточным фосфором 0,015–0,040%. Обладает идеальной пластичностью для вальцевания и отбортовки.
- М1ф (Cu-DLP): медь с низким остаточным фосфором (0,005–0,013%), сохраняющая максимальную теплопроводность при высокой стойкости к межкристаллитной коррозии.
Состояние поставки: мягкие (М), полутвердые (ПТ) и твердые (Т) трубы
Механическое поведение медной трубки при монтаже и стойкость к вибрации определяются состоянием термической обработки проката.
Мягкие отожженные трубки (состояние М / R220) легко гнутся под U-образные пучки, но обладают меньшим пределом текучести и склонны к провисанию на длинных пролетах между промежуточными перегородками.
Для прямых трубных пучков стандартным выбором являются полутвердые (ПТ / R250) и твердые (Т / R290) трубы. Они обеспечивают необходимую продольную жесткость, не вибрируют в турбулентном потоке межтрубного пространства и создают стабильное контактное напряжение в посадочных канавках решеток.
Сравнение характеристик медных теплообменных труб
| Параметр / Характеристика | М1р / М2р (мягкое М) | Cu-DHP (полутвердое ПТ) | Cu-DHP (твердое Т) |
|---|---|---|---|
| Временное сопротивление разрыву, МПа | 200–240 | 250–300 | не менее 290–360 |
| Предел текучести Rp0.2, МПа | 60–90 | 160–210 | 250–310 |
| Относительное удлинение при разрыве A5, % | не менее 40–45 | не менее 15–20 | не менее 3–5 |
| Теплопроводность при 20 °C, Вт/(м·К) | 380–390 | 340–360 | 340–360 |
| Твердость по Виккерсу, HV | 40–65 | 75–95 | 100–125 |
| Основное назначение в аппарате | U-образные гибы, змеевики | Прямые пучки, развальцовка | Высоконапорные маслоохладители |
Расчет толщины стенки медной трубы под рабочее давление
Толщина стенки теплообменной трубки рассчитывается с учетом внутреннего или наружного рабочего давления, температуры стенки и допустимого напряжения для выбранной марки меди по нормам ГОСТ 34347-2017 и ASME Section VIII.
Формула расчета минимальной толщины стенки цилиндрической трубы под внутреннее давление:
s = (P · Dн) / (2 · [σ] · φ + P) + c, где:
- P — расчетное рабочее давление среды, МПа;
- Dн — наружный диаметр трубки, мм (стандартные размеры: 10, 12, 16, 19, 20, 25 мм);
- [σ] — допускаемое напряжение для меди при рабочей температуре (для Cu-DHP при +100 °C принимается 55–65 МПа);
- φ — коэффициент прочности бесшовной трубы (принимается равным 1,0);
- c — технологическая прибавка на коррозию и допуск утонения при развальцовке (обычно 0,2–0,4 мм).
Для стандартных водоводяных бойлеров и маслоохладителей с давлением до 16 бар при наружном диаметре 16–19 мм оптимальной является толщина стенки 1,0–1,5 мм.
Технология развальцовки медных труб в трубных решетках
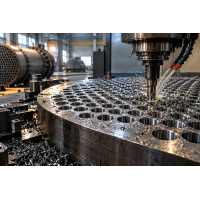
Закрепление медных трубок в отверстиях стальных или латунных трубных решеток выполняется методом механического вальцевания крепежными вальцовками с регулируемым крутящим моментом.
При вращении конических роликов вальцовки стенка медной трубки пластически деформируется и радиально прижимается к стенкам отверстия решетки. Для гарантированной герметичности в отверстиях решеток протачивают 1–2 кольцевые канавки глубиной 0,2–0,5 мм, куда вдавливается медь.
Критический параметр процесса — степень развальцовки (утонение стенки). Недовальцовка приводит к протечкам теплоносителя при опрессовке, а перевальцовка вызывает чрезмерное истончение меди, наклеп и растрескивание трубки по кромке решетки.
- Оптимальное относительное утонение стенки: должно составлять строго 6–9% от исходной толщины трубки.
- Вылет трубки за плоскость решетки: выдерживается в пределах 2,0–4,0 мм под последующую отбортовку «колокольчиком» для снижения входного гидравлического сопротивления.
- Предварительная подготовка концов: если монтируются твердые трубы, концы трубок на длине 40–60 мм подвергают локальному отжигу при температуре +500...+550 °C для восстановления пластичности перед вальцеванием.
Защита от эрозии, кавитации и гидродинамического износа
Медь устойчива к атмосферной коррозии и нейтральной пресной воде, но чувствительна к скорости потока. Если скорость движения воды внутри медной трубки превышает допустимый предел, гидродинамический напор смывает естественную защитную пленку оксида меди Cu₂O.
Возникает эрозионно-коррозионный износ («подмыв»), особенно интенсивный на входе в трубный пучок, где образуются вихревые турбулентности. Для долговечной безаварийной службы теплообменника важно соблюдать проектные регламенты:
- Ограничение скорости теплоносителя: скорость чистой пресной воды внутри гладких медных трубок не должна превышать 1,8–2,2 м/с. При наличии взвешенных абразивных частиц скорость снижают до 1,2–1,5 м/с.
- Установка защитных наконечников (феррулей): на входных концах трубок монтируют тонкостенные вставки из нержавеющей стали или теплообменной латуни, принимающие на себя первичную турбулентность.
- Водоподготовка: водородный показатель теплоносителя pH должен поддерживаться в диапазоне 7,0–8,5. Закисленная вода (pH < 6,5) быстро растворяет защитный оксидный слой.
Чек-лист входного контроля и приемки партии медных труб
При поступлении партии теплообменного проката на объект или производственную базу в Алматы снабженец и инженер ОТК обязаны выполнить комплексный входной контроль металлопроката:
- Проверка сертификата качества: обязательное указание стандарта (ГОСТ 21646-2003 / EN 12451), марки меди (М1р, Cu-DHP), номера плавки, состояния материала и результатов испытаний на растяжение и раздачу.
- Замер геометрии микрометром: контроль наружного диаметра и толщины стенки по обоим торцам. Допуск по диаметру для тянутых труб повышенной точности составляет не более ±0,08–0,12 мм.
- Визуальный осмотр поверхностей: внутренняя и наружная стенки должны быть чистыми, гладкими, без глубоких рисок, плен, расслоений и следов технологической смазки.
- Технологическая проба на сплющивание и раздачу: контрольный отрезок трубки в отожженном состоянии должен выдерживать раздачу конусом с углом 45° на величину не менее 25–30% без появления трещин.
- Защита торцов: трубы должны поставляться в плотных деревянных ящиках или жестких коробах с пластиковыми защитными заглушками на концах для исключения попадания пыли и замятия кромок.
На складе компании АТЛАНТ Snab City в Алматы представлен широкий сортамент цветного металлопроката, включая теплообменные медные и латунные трубы, листы и медный круглый прокат. Выполняем профессиональный раскрой в размер и оперативную доставку партий по всем регионам Казахстана.
FAQ: частые вопросы по теплообменным медным трубкам
Чем теплообменная медная трубка отличается от кондиционерной?
Кондиционерная труба поставляется по стандарту ASTM B280 или EN 12735-1 в дюймовых размерах с запаянными концами под фреоновые контуры. Теплообменная труба по ГОСТ 21646-2003 / EN 12451 имеет жесткие метрические допуски на диаметр и овальность, регламентированные показатели предела текучести для контролируемой развальцовки в решетках и повышенные требования к сопротивлению вибрационной усталости.
Можно ли вальцевать твердые медные трубы без предварительного отжига концов?
Категорически не рекомендуется. Твердая медь (состояние Т) обладает относительным удлинением всего 3–5%. При попытке радиальной пластической деформации роликами вальцовки на кромках трубки мгновенно образуются микротрещины, приводящие к потере герметичности узла. Концы твердых трубок на длине 50–60 мм обязательно отжигают горелкой до темно-вишневого свечения (+500...+550 °C) с последующим естественным остыванием.
Как избежать гальванической коррозии при установке медных труб в стальную решетку?
При прямом контакте меди со стальной трубной решеткой в присутствии электролита (воды) образуется гальванопара, где сталь выступает анодом и подвергается ускоренной коррозии. Для защиты узла применяют качественную деаэрацию теплоносителя, используют решетки с плакирующим латунным/медным слоем либо устанавливают протекторные цинковые аноды в водяных камерах теплообменника.
Какой максимальный зазор допускается между трубкой и отверстием в трубной решетке?
Диаметральный зазор между наружным диаметром трубки и внутренним диаметром отверстия в решетке должен составлять 0,2–0,4 мм (в зависимости от диаметра трубы по ГОСТ 34347). Зазор более 0,5–0,6 мм требует чрезмерной степени деформации меди при вальцевании, что приводит к перевальцовке и снижению усталостной прочности соединения.
Вывод
Надежность и паспортная мощность кожухотрубного теплообменника зависят от грамотного подбора теплообменных медных труб по ГОСТ 21646-2003. Использование раскисленных марок М1р и Cu-DHP, точный расчет толщины стенки под рабочее давление, контроль скорости теплоносителя и соблюдение 6–9% утонения при вальцевании гарантируют безаварийную эксплуатацию аппарата на протяжении 20–30 лет.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба медная в бухте d 16х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 16х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 19х0.7мм (длина бухты 15000мм) М1 Китай
Труба медная в бухте d 19х0.7мм (длина бухты 15000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 19х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 19х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого се..

Труба латунная (марка сплава Л68) 16х0,8х3010 ДКРНП ГОСТ 21646
Труба латунная (марка сплава Л68) 16х0,8х3010 ДКРНП ГОСТ 21646 –полый профильный прокат, имеющий ш..
Труба латунная (марка сплава Л68) 16х1х3000 ДКРНМ ГОСТ 21646
Труба латунная (марка сплава Л68) 16х1х3000 ДКРНМ ГОСТ 21646 –полый профильный прокат, имеющий шир..
Труба латунная (марка сплава Л68) 16х1х3010 ДКРНП ГОСТ 21646
Труба латунная (марка сплава Л68) 16х1х3010 ДКРНП ГОСТ 21646 –полый профильный прокат, имеющий шир..
Труба латунная (марка сплава Л68) 16х1х4050 ДКРНП ГОСТ 21646
Труба латунная (марка сплава Л68) 16х1х4050 ДКРНП ГОСТ 21646 –полый профильный прокат, имеющий шир..
Труба латунная (марка сплава Л68) 16х1х4100 ДКРНП ГОСТ 21646
Труба латунная (марка сплава Л68) 16х1х4100 ДКРНП ГОСТ 21646 –полый профильный прокат, имеющий шир..
Труба латунная (марка сплава Л68) 19х1х4600 ДКРНМ ГОСТ 21646
Труба латунная (марка сплава Л68) 19х1х4600 ДКРНМ ГОСТ 21646 –полый профильный прокат, имеющий шир..
Труба латунная Л63 22х1х4000 ДКРНМ ГОСТ 21646
Труба латунная Л63 22х1х4000 ДКРНМ ГОСТ 21646 –полый профильный прокат, имеющий широкую область пр..
Труба латунная Л68 16х1х4000 ДКРНП ГОСТ 21646
Труба латунная Л68 16х1х4000 ДКРНП ГОСТ 21646 –полый профильный прокат, имеющий широкую область пр..
Труба латунная Л68 19х1х4700 ДКРНМ ГОСТ 21646
Труба латунная Л68 19х1х4700 ДКРНМ ГОСТ 21646 –полый профильный прокат, имеющий широкую область пр..