Входной контроль и закупка нержавеющего металлопроката: проверка марок AISI 304/316/201, тесты на никель и сертификаты
Закупка нержавеющего металлопроката требует строгого контроля марки стали, толщины и сопроводительных документов. Разбираем, как отличить аустенитную сталь AISI 304 от бюджетной AISI 201 прямо на складе, провести капельные экспресс-тесты на никель и молибден,...
Закупка нержавеющего металлопроката для пищевых производств, химических участков, емкостного оборудования и строительных конструкций в Казахстане сопряжена с высокими финансовыми рисками. Нержавеющая сталь в 3–5 раз дороже рядового черного проката, а визуально определить марку сплава по внешнему виду зеркального или матового листа практически невозможно.
Самая распространенная проблема при поставках — пересорт или недобросовестная подмена аустенитной стали AISI 304 (содержащей 8–10% никеля) на дешевую ферритно-марганцевую марку AISI 201 (где дорогой никель заменен марганцем и азотом). Если установить трубу или лист AISI 201 в технологический контур пищевого цеха, на автомойку или открытую уличную конструкцию в предгорьях Алматы, металл покроется точечной язвенной коррозией уже через 2–4 месяца эксплуатации. Чтобы защитить бюджет компании от брака, инженеру ОТК и снабженцу необходим регламент входного контроля металла.
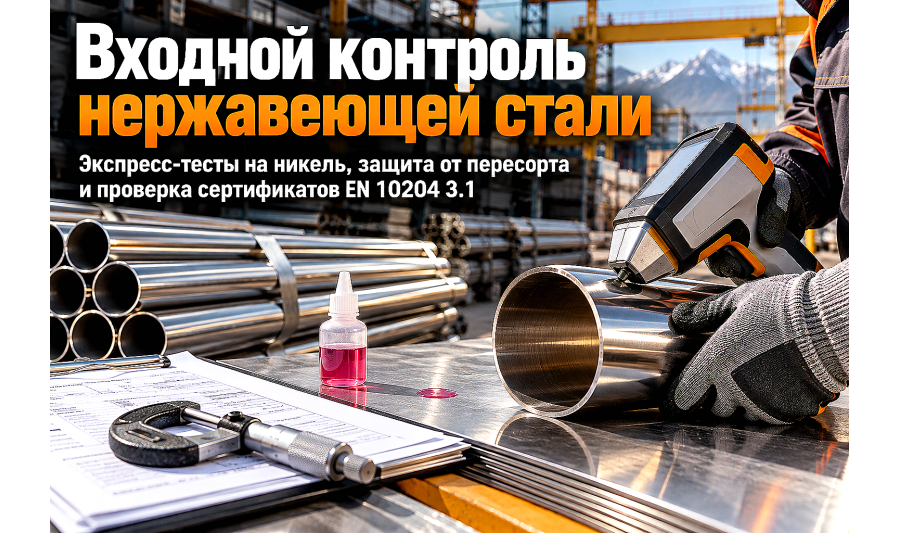
Экспресс-методы проверки марки стали на объекте
Для оперативной отбраковки металла при разгрузке машины не обязательно отправлять образцы в стационарную лабораторию на недельный спектральный анализ. Существуют проверенные цеховые и полевые методы экспресс-тестирования, позволяющие выявить подмену за несколько минут.
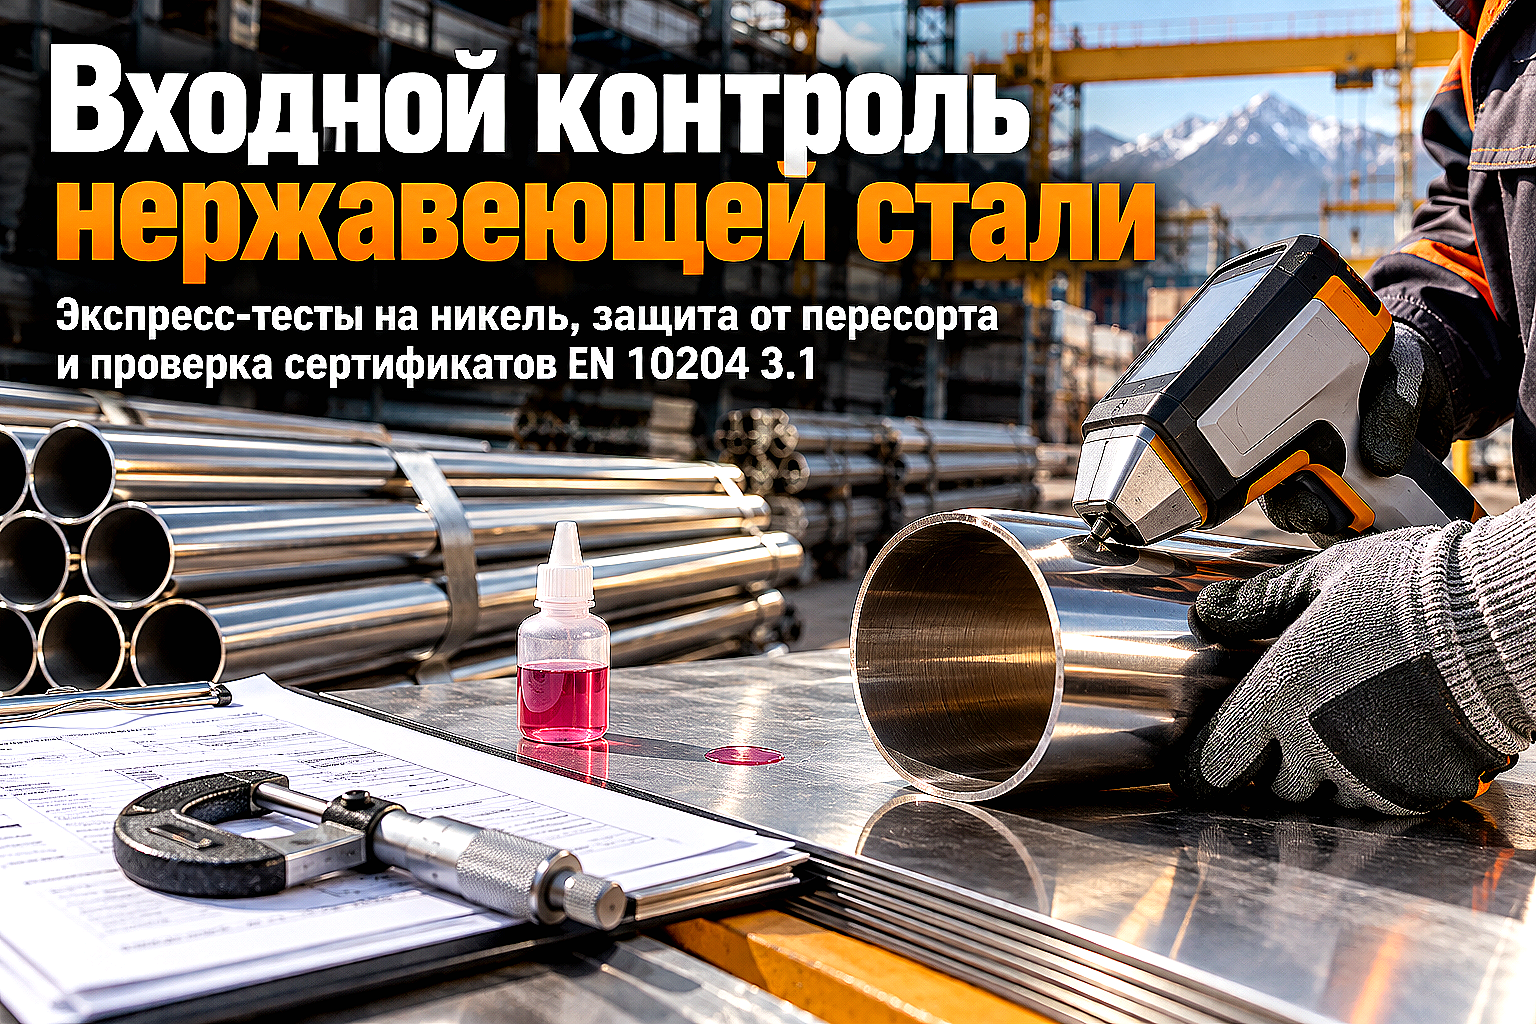
- Капельный химический экспресс-тест (диметилглиоксимовый реагент M-Test). На зачищенный от оксидной пленки участок металла наносится капля электролита, после чего через батарейку 9V замыкается электрическая цепь. При наличии никеля более 7–8% (марки AISI 304, AISI 316) капля окрашивается в ярко-розовый цвет за 10–15 секунд. На стали AISI 201 (никель 1–1,5%) раствор остается бледно-серым или бесцветным;
- Тест на молибден (определение стали AISI 316). Специальный кислотный реактив на основе тиоцианата аммония при контакте со сталью AISI 316 (содержит 2,0–2,5% молибдена) дает устойчивое темно-коричневое или вишневое пятно за 20 секунд. На стали AISI 304 цвет капли не меняется, что позволяет быстро подтвердить кислотостойкую марку;
- Портативный рентгенофлуоресцентный спектрометр (XRF / PMI-анализатор). Экспресс-пистолет за 3–5 секунд определяет точный процентный состав легирующих элементов (Cr, Ni, Mo, Ti, Mn, Cu) с выводом марки стали на экран без повреждения поверхности изделия;
- Проверка магнитом и риски ложной отбраковки. Аустенитные стали AISI 304 и 316 в идеальном отожженном состоянии полностью немагнитны. Однако после холодной деформации (вальцовки обечаек, резки на гильотине, профилирования труб или вытяжки) в кристаллической решетке образуется мартенсит деформации, из-за чего кромка листа или шов трубы начинают слабо притягивать неодимовый магнит. Это нормальное физическое явление, которое нельзя путать с ферритной сталью AISI 430, которая притягивается магнитом так же сильно, как обычное железо.
Сравнение методов входного контроля нержавеющего проката
Каждый метод контроля решает свою задачу в зависимости от бюджета, объема партии и требований проектной документации.
| Метод проверки | Что определяет | Время анализа | Точность | Область применения |
|---|---|---|---|---|
| Капельный тест на никель (M-Test) | Наличие Ni > 7–8% (отличие AISI 304 от AISI 201) | 15–30 секунд | Качественная оценка | Оперативная приемка пачек листов и труб у борта машины |
| Капельный тест на молибден | Наличие Mo > 2% (отличие AISI 316 от AISI 304) | 20–40 секунд | Качественная оценка | Входной контроль емкостей и клапанов для агрессивных сред |
| XRF-спектрометрия (PMI) | Полный химический состав (Cr, Ni, Mo, Ti, Mn, Fe) | 3–5 секунд | Количественная (до 0,01%) | Приемка ответственных узлов, сосудов под давлением и трубопроводов |
| Магнитная проба | Ферритная фаза (отличие AISI 430 от аустенита) | Мгновенно | Ориентировочная | Первичная сортировка черного металла и нержавейки |
| Замер микрометром | Фактическая толщина стенки и отклонения по ГОСТ | 1 минута | Высокая (до 0,01 мм) | Контроль минусовых допусков металлопроката |
Как читать сертификат качества EN 10204 тип 3.1
Наличие заводского сертификата качества — обязательное условие поставки сертифицированного металлопроката. Согласно международным нормам EN 10204 (гармонизированным в Казахстане по ГОСТ 31458-2015), для нержавеющей стали стандартным документом выступает сертификат типа 3.1 (Inspection Certificate 3.1), заверенный независимым от производства отделом технического контроля завода-изготовителя.
При проверке сертификата инженер ОТК обязан сверить следующие ключевые параметры:
- Номер плавки (Heat No / Batch No). Номер плавки в сертификате должен символ в символ совпадать с лазерной или несмываемой маркировкой, нанесенной на поверхность трубы, торец прутка или бирку пачки нержавеющего листа;
- Химический состав (Chemical Composition). По нормам ASTM A240 / EN 10088-2 для стали марки AISI 304 содержание хрома (Cr) должно составлять не менее 17,5–19,5%, никеля (Ni) — 8,0–10,5%, углерода (C) — не более 0,07% (для низкоуглеродистой AISI 304L — не более 0,03%);
- Механические свойства (Mechanical Properties). В документе фиксируются фактические результаты испытаний на растяжение: предел текучести Rp0.2 (не менее 205–230 МПа), временное сопротивление разрыву Rm (515–700 МПа) и относительное удлинение A5 (не менее 40–45%);
- Стандарты производства. Для нержавеющих труб AISI должны быть указаны профильные стандарты: ASTM A554 (декоративные и конструкционные), ASTM A312 (напорные промышленные) или DIN 11850 / EN 10357 (пищевые гигиенические). Подробнее о структуре документов читайте в нашем материале о том, как проверить сертификат качества на металлопрокат.
Инструментальный замер геометрии и состояние поверхности
Помимо химического состава, металл проверяется на геометрические отклонения и механические повреждения. Снабженцы нередко сталкиваются с поставкой проката по нижней границе минусового допуска, когда под видом листа 2,0 мм отгружается металл фактической толщиной 1,75–1,80 мм.
При приемке партии выполняются обязательные замеры:
- Контроль толщины микрометром. Замер выполняется на расстоянии не менее 40–50 мм от кромки листа или по торцу трубы. Разнотолщинность не должна превышать пределов по ГОСТ 19904-90 (для холоднокатаного листа) или ASTM A480;
- Овальность и прямолинейность труб и кругов. Замеряется штангенциркулем в двух взаимно перпендикулярных плоскостях. Стрела прогиба длинномерного прутка не должна превышать 1,0–1,5 мм на 1 метр длины;
- Состояние защитной пленки. Для шлифованных (4N / Hairline) и зеркальных (BA / Mirror 8K) листов проверяется целостность пленки. Для деталей, предназначенных под лазерный раскрой, обязательно требуется специальная лазерная пленка (Laser Film) с маркировкой стрелками направления волокон, которая не пузырится и не коптит оптику станка;
- Защита от контакта с черным металлом. Металл не должен иметь следов соприкосновения со стальными тросами, чугунными вилами погрузчиков или стружкой углеродистой стали. О правилах безопасного складирования читайте в руководстве по хранению нержавеющего металлопроката и защите от ферритного загрязнения.
Пошаговый регламент входного контроля для снабженца и ОТК
Чтобы исключить приемку бракованного металла, на строительном или производственном объекте внедряется четкий пятишаговый алгоритм:
- Сверка сопроводительных документов у борта машины. Проверка соответствия накладной, спецификации договора и заводского сертификата EN 10204 3.1. Сверка номеров плавок в документах и на ярлыках пачек;
- Визуальный осмотр упаковки и маркировки. Оценка целостности деревянных поддонов, отсутствия влаги внутри упаковочной бумаги, проверка четкости маркировки на торцах хлыстов или кромках листов;
- Инструментальный замер размеров. Выборочный замер толщины, ширины, диаметра и диагоналей листов поверенным измерительным инструментом (микрометр, штангенциркуль, лазерная рулетка);
- Экспресс-тест на химический состав. Проведение капельного теста реагентом M-Test на 2–3 случайных листах или трубах из каждой связки для подтверждения аустенитной группы Ni > 8%;
- Оформление акта входного контроля. При отсутствии замечаний подписывается акт приемки и металл передается в работу. При обнаружении отклонений составляется акт рекламации с фотофиксацией, а партия изолируется в карантинную зону склада.
Часто задаваемые вопросы (FAQ)
Почему нержавеющая труба AISI 304 слабо притягивает магнит на месте сварного шва?
В процессе холодной формовки штрипса в круглое сечение и при кристаллизации сварного шва TIG/Laser аустенитная структура стали испытывает локальный наклеп. Образуется незначительная доля ферритной фазы и мартенсита деформации, которая дает слабое магнитное притяжение. Это нормальное металлургическое свойство деформированного металла, которое не свидетельствует о подмене стали, если химический анализ подтверждает содержание никеля не менее 8,0%.
Чем принципиально отличается сертификат EN 10204 2.2 от сертификата 3.1?
Сертификат типа 2.2 (Test Report) содержит усредненные справочные данные заводских испытаний аналогичной продукции и не привязан к конкретной плавке отгруженного металла. Сертификат типа 3.1 (Inspection Certificate 3.1) содержит фактические результаты химического анализа и механических испытаний образцов, отобранных строго от конкретной плавки (Heat No), и заверяется уполномоченным инспектором заводского ОТК, независимым от производственного цеха.
Как быстро отличить нержавеющую сталь AISI 316 от AISI 304 без лаборатории?
Главное отличие марки AISI 316 — наличие 2,0–2,5% молибдена (Mo), обеспечивающего стойкость к кислотам и хлоридам. Для проверки используется капельный химический тест с реагентом на молибден: на зачищенной поверхности стали AISI 316 реактив вступает в реакцию и дает темное коричнево-вишневое пятно за 20 секунд, тогда как на стали AISI 304 цвет капли не изменяется.
Какая толщина защитной пленки должна быть на нержавеющих листах под лазерную резку?
Для лазерного раскроя на оптоволоконных станках (Fiber Laser) применяется специализированная лазерная пленка толщиной 80–100 мкм с высокой адгезией и стойкостью к давлению азота до 20 бар. Обычная тонкая упаковочная пленка (35–50 мкм) при резке отслаивается струей газа, образует пузыри, коптит защитное стекло лазерной оптической головы и оставляет трудноудаляемый нагар на кромках деталей.
Вывод
Грамотный входной контроль нержавеющего металлопроката — это надежная страховка строительного проекта и производственного цеха от брака, сквозной коррозии оборудования и финансовых потерь. Сочетание экспресс-тестов на никель, замера фактической толщины микрометром и сверки номеров плавок по сертификатам EN 10204 3.1 позволяет выявить пересорт еще до выгрузки металла на объект.
Компания АТЛАНТ Snab City поставляет в Алматы и по всему Казахстану сертифицированный нержавеющий металлопрокат (трубы, листы, круги, полосы, фитинги и запорную арматуру) марок AISI 304, AISI 316, AISI 321, 12Х18Н10Т и 20Х13 с полным комплектом заводских паспортов качества и гарантией соответствия химического состава заявленным ГОСТ и ASTM.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Лист никелевый НП2 10х415х1020
Лист никелевый – это изделие листового проката, представляющая собой профиль прямоугольного се..

Лист оцинкованный толщина стали 0,25 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,3 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,35 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист г/к толщина: 1,5 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 1,8 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..

Лист х/к толщина: 3,5мм, размер: 1х2, марка стали: 08кп.пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,35 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 3,7мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,37 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 5мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,5 см, марка стали: 08кп/пс, размер: 1х2 Лист холодно..

Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обра..
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..