Отводы нержавеющие секторные сварные: выбор стали AISI 304/316, расчет секторов, стандарты и правила сварки
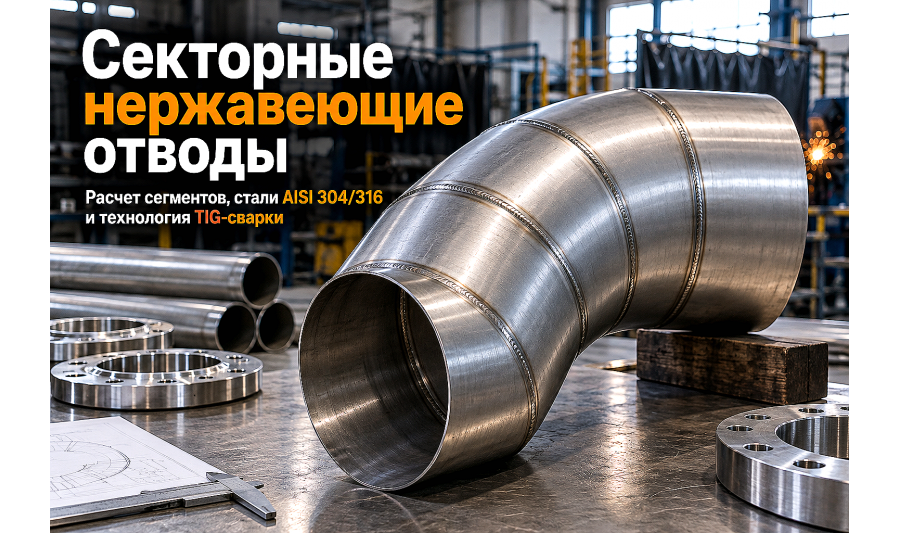
Разбираем инженерные особенности секторных (сегментных) нержавеющих отводов больших диаметров (Ду 150–800 мм): геометрия секторов по стандартам ОСТ, выбор марок стали AISI 304, AISI 316 и 12Х18Н10Т, расчет гидравлики и правила аргонодуговой сварки с поддувом.
При монтаже технологических трубопроводов большого диаметра на пищевых комбинатах, станциях водоочистки, гидрометаллургических заводах и вентиляционных системах химических цехов в Казахстане поворот магистрали диаметром от 150 до 800 мм становится сложной инженерной задачей. Бесшовные протяжные или штампосварные отводы в таких калибрах либо не производятся, либо имеют чрезмерную стоимость и длительный срок поставки с зарубежных заводов.
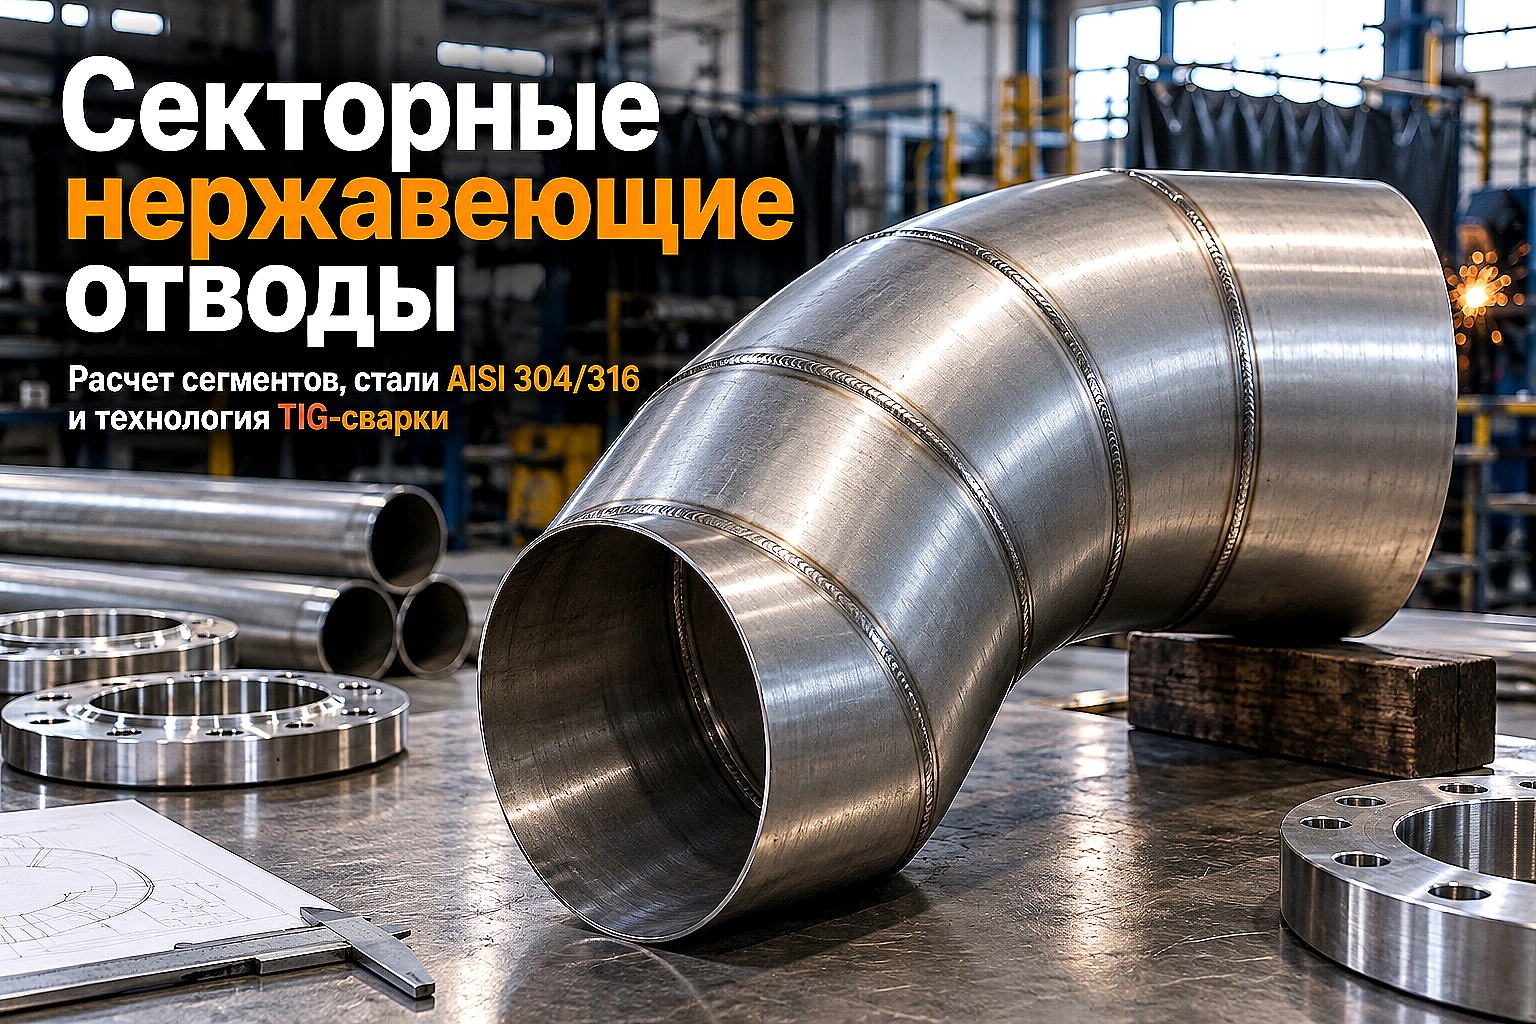
Практичным и нормативно утвержденным решением для промышленных трубопроводов среднего и низкого давления (до 1,6–2,5 МПа) выступают секторные (сегментные) сварные нержавеющие отводы. Они свариваются из подготовленных косых секций (полусекторов и концевых секторов) прямошовных нержавеющих труб или вальцованного листового проката. Надежность узла зависит от точного расчета угла скоса секторов, выбора марки аустенитной стали и соблюдения технологии сварки корня шва.
Стандарты изготовления и конструкция секторных нержавеющих отводов
Секторный отвод представляет собой жесткую составную конструкцию, собираемую из двух концевых полусекторов и одного или нескольких средних секторов. Количество сварных стыков зависит от требуемого угла поворота (30°, 45°, 60° или 90°) и радиуса гиба оси трубопровода (обычно R = 1,5DN).
В проектной документации предприятий Казахстана изготовление секторных нержавеющих отводов регламентируется несколькими базовыми стандартами:
- ОСТ 34.10.752-97 — отраслевой стандарт для трубопроводов тепловых электростанций и горячего водоснабжения на рабочее давление до 2,5 МПа при температуре до +350...+425 °C;
- ОСТ 36-21-77 — стандарт для технологических трубопроводов нефтехимической, химической и перерабатывающей промышленности на давление до 2,5 МПа;
- Т-ММ-25-01 — типовые монтажные чертежи секторных колен для технологических трубопроводов из коррозионностойких сталей;
- DIN 2605 (Часть 3) / EN 10253 — европейский регламент проектирования сегментных сварных колен для технологических линий импортного оборудования.
Параметры секторных отводов 90°: размеры, толщина стенки и количество сегментов
Для минимизации местного гидравлического сопротивления угол скоса каждого отдельного сектора ограничивается стандартом: угол между соседними торцами обычно не превышает 15–30°. Это снижает турбулентность потока рабочей среды и предотвращает кавитационный износ внутренних стенок колена.
| Условный проход, DN (мм) | Наружный диаметр, Dн (мм) | Толщина стенки, S (мм) | Радиус поворота, R (мм) | Количество средних секторов (для 90°) | Рабочее давление, PN (МПа) |
|---|---|---|---|---|---|
| DN 150 | 159 | 3,0 – 4,5 | 225 | 2 средних + 2 концевых | до 2,5 |
| DN 200 | 219 | 3,0 – 6,0 | 300 | 2 средних + 2 концевых | до 2,5 |
| DN 250 | 273 | 4,0 – 7,0 | 375 | 3 средних + 2 концевых | до 1,6 |
| DN 300 | 325 | 4,0 – 8,0 | 450 | 3 средних + 2 концевых | до 1,6 |
| DN 400 | 426 | 4,0 – 10,0 | 600 | 4 средних + 2 концевых | до 1,6 |
| DN 500 | 530 | 5,0 – 10,0 | 750 | 4 средних + 2 концевых | до 1,0 |
| DN 600 | 630 | 6,0 – 12,0 | 900 | 4 средних + 2 концевых | до 1,0 |
| DN 800 | 820 | 6,0 – 14,0 | 1200 | 5 средних + 2 концевых | до 1,0 |
Выбор марки нержавеющей стали: AISI 304, AISI 316L или 12Х18Н10Т
Химический состав заготовки определяет коррозионную стойкость секторного отвода в рабочей среде. В Казахстане фитинги изготавливают из листового проката или прямошовных электросварных нержавеющих труб.
При подборе марки стали учитывают рабочую среду и температурный режим:
- AISI 304 (08Х18Н10) — базовый аустенитный сплав для пищевых производств, слабоагрессивных технологических вод, вентиляции, транспортировки зерна и спиртовых растворов при температурах от -40 до +300 °C;
- AISI 316L (03Х17Н14М3) — молибденсодержащая сталь с повышенной стойкостью к питтинговой и щелевой коррозии в растворах хлоридов, серной, фосфорной и органических кислот на горнорудных комбинатах и станциях опреснения;
- 12Х18Н10Т / AISI 321 — титаностабилизированная нержавеющая сталь, устойчивая к межкристаллитной коррозии при нагреве до +600...+800 °C в паропроводах котельных и газоходах термических печей.
Для стыковки с запорной арматурой и насосными агрегатами к концевым секторам отводов приваривают нержавеющие фланцы нужного типоразмера.
Технология сварки и антикоррозийная обработка швов
Секторный отвод имеет от 2 до 6 кольцевых поперечных сварных швов. Каждое соединение является потенциальной зоной риска, если нарушена технология защиты металла сварочной ванны от окисления.
Сварка сегментов выполняется с соблюдением обязательных регламентов:
- Разделка кромок: при толщине стенки свыше 3,5–4,0 мм выполняется V-образная разделка фаски с углом раскрытия 60±5° и притуплением 1,5–2,0 мм;
- Защита корня шва (поддув аргона): внутренний объем отвода заполняется защитным газом (аргоном высокой чистоты) для предотвращения образования пористого окисленного «ежа» на внутренней поверхности шва;
- Сварочный процесс: корневой слой сваривается методом TIG (аргонодуговая сварка неплавящимся электродом) с присадочным прутком ER 308L (для стали AISI 304) или ER 316LSi (для AISI 316). Заполняющие слои на толстых стенках допускается выполнять полуавтоматом MIG в защитной смеси Ar + 2% CO₂;
- Травление и пассивация: после сварки околошовные зоны и побежалости обязательно обрабатываются пассивирующей пастой на основе азотной и плавиковой кислот с последующей гидропромывкой под давлением.
Типичные ошибки при заказе и монтаже секторных отводов
На строительных и промышленных объектах Алматы и регионов Казахстана монтажники нередко сталкиваются с проблемами, вызванными ошибками на стадии заказа:
- Недостаточное количество секторов: попытка сварить отвод 90° всего из двух угловых сегментов с углом скоса 45° создает колоссальное местное гидравлическое сопротивление и резкий гидроудар при пуске насосов;
- Отказ от поддува аргона: сварка без внутренней газовой защиты оставляет пористый шлак внутри трубы, который становится очагом точечной коррозии уже через 2–3 месяца эксплуатации;
- Несовпадение толщины стенки с магистральной трубой: внутренний перепад толщин образует порог (уступ), задерживающий твердые фракции и создающий кавитационные завихрения;
- Сварка разнородными присадками: использование рядовой углеродистой сварочной проволоки вместо нержавеющей мгновенно приводит к сквозному проржавлению стыка.
При проектировании сложных пространственных разводок секторные узлы комбинируют со стандартными деталями, такими как приварные отводы меньших диаметров, а для нестандартных элементов заказывают раскроенный нержавеющий лист нужной толщины.
Чек-лист для снабженца при закупке секторных отводов
Перед согласованием счета и запуском партии в производство на складе АТЛАНТ Snab City проверьте следующие параметры:
- Точный наружный диаметр Dн и толщина стенки S в миллиметрах;
- Марка нержавеющей стали по ГОСТ или AISI с подтверждением сертификатом завода-изготовителя на трубную или листовую заготовку;
- Угол поворота (15°, 30°, 45°, 60°, 90°) и строительный радиус поворота оси R;
- Количество промежуточных секторов и полусекторов по проектному стандарту (ОСТ или Т-ММ);
- Требования к неразрушающему контролю сварных швов (100% ВИК, капиллярный или рентгенографический контроль РК);
- Необходимость заводского травления и пассивации внутренних и наружных швов.
FAQ: частые вопросы о секторных нержавеющих отводах
Чем секторный отвод отличается от штампосварного и бесшовного?
Бесшовный крутоизогнутый отвод протягивается через рогообразный сердечник из цельной трубы, а штампосварной сваривается из двух штампованных полуколец продольным швом. Секторный отвод собирается из нескольких косых трубных сегментов поперечными кольцевыми швами. Секторная технология позволяет изготавливать колена любых нестандартных диаметров (до 1200–1600 мм) и углов поворота без дорогостоящей штамповой оснастки.
Какое максимальное давление выдерживает секторный нержавеющий отвод?
Рабочее давление зависит от диаметра и толщины стенки. Для диаметров DN 150–300 мм при толщине стенки 4–6 мм допустимое давление составляет до 1,6–2,5 МПа (16–25 бар). Для крупных калибров DN 400–800 мм секторные колена обычно рассчитываются на рабочее давление до 0,6–1,0 МПа (6–10 бар).
Можно ли использовать секторные отводы на пищевых производствах?
Да, при условии, что внутренние сварные швы сварены с качественным поддувом аргона (без окисления корня), зачищены заподлицо или механически отполированы до шероховатости Ra ≤ 0,8 мкм, а вся внутренняя поверхность прошла кислотное травление и пассивацию.
Как рассчитать угол скоса одного сектора для отвода 90 градусов?
Для отвода 90°, состоящего из 2 концевых полусекторов и 2 средних секторов, угол поворота делится на 6 скосов: угол скоса каждого реза составляет 90° / 6 = 15°. Соответственно, средний сектор имеет угол между торцами 30°, а концевой полусектор — 15°.
Вывод
Секторные нержавеющие отводы — надежное и экономически эффективное решение для промышленных трубопроводов больших диаметров в Казахстане. Грамотный расчет количества секторов, правильный подбор марки аустенитной стали (AISI 304, AISI 316 или 12Х18Н10Т) и соблюдение технологии аргонодуговой сварки гарантируют герметичность магистрали и защиту от коррозии на протяжении десятилетий.
Компания АТЛАНТ Snab City поставляет полный сортамент нержавеющего трубного проката, соединительных деталей и фасонных элементов со склада в Алматы с доставкой по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Отводы нержавеющие матовые. Из стали Aisi 316 Размер: 38х1,5
Отводы нержавеющие матовые. Из стали Aisi 316 Размер: 38х1,5 Отвод нержавеющий матовый; это часть н..
Отводы нержавеющие матовые. Из стали Aisi 337 Размер: 101,6х2,0
Отводы нержавеющие матовые. Из стали Aisi 337 Размер: 101,6х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 338 Размер: 104х2,0
Отводы нержавеющие матовые. Из стали Aisi 338 Размер: 104х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 339 Размер: 114,3х2,0
Отводы нержавеющие матовые. Из стали Aisi 339 Размер: 114,3х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 340 Размер: 129х2,0
Отводы нержавеющие матовые. Из стали Aisi 340 Размер: 129х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 341 Размер: 133х3,0
Отводы нержавеющие матовые. Из стали Aisi 341 Размер: 133х3,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 342 Размер: 139,7х2,0
Отводы нержавеющие матовые. Из стали Aisi 342 Размер: 139,7х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 343 Размер: 154х2,0
Отводы нержавеющие матовые. Из стали Aisi 343 Размер: 154х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 344 Размер: 168,3х3,0
Отводы нержавеющие матовые. Из стали Aisi 344 Размер: 168,3х3,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 345 Размер: 204х2,0
Отводы нержавеющие матовые. Из стали Aisi 345 Размер: 204х2,0 Отвод нержавеющий матовый; это часть ..
Отводы нержавеющие матовые. Из стали Aisi 346 Размер: 219,1х2,0
Отводы нержавеющие матовые. Из стали Aisi 346 Размер: 219,1х2,0 Отвод нержавеющий матовый; это част..
Отводы нержавеющие матовые. Из стали Aisi 347 Размер: 254х2,0
Отводы нержавеющие матовые. Из стали Aisi 347 Размер: 254х2,0 Отвод нержавеющий матовый; это часть ..