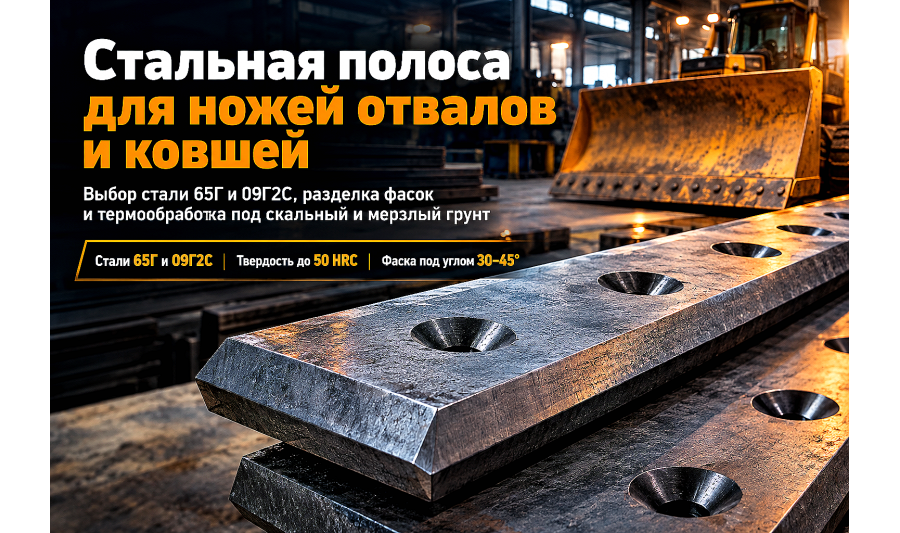
Профиль фасонный полоса для ножей бульдозеров, автогрейдеров и ковшей: выбор стали 65Г и 09Г2С, снятие фасок и зенковка
Сменные ножи отвалов бульдозеров, автогрейдеров и режущие кромки погрузчиков работают в режиме непрерывного абразивного истирания и динамических ударов о скальный грунт. Изготовление ножей из массивного фасонного профиля полосы сталей 65Г и 09Г2С позволяет сни...
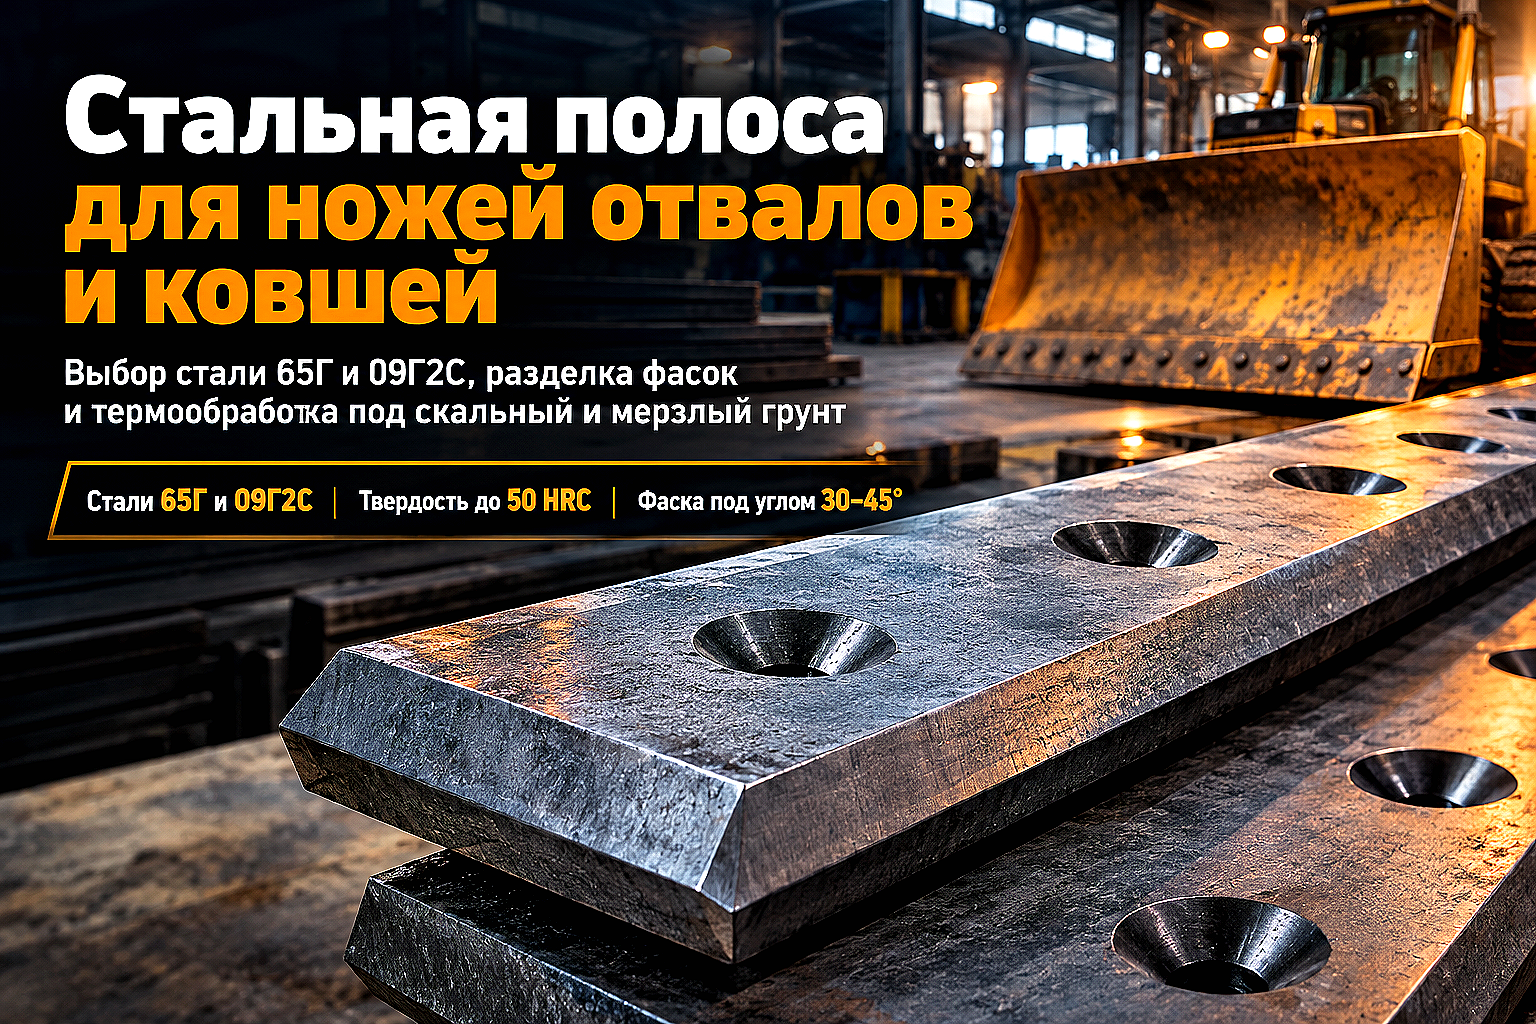
В дорожно-строительных управлениях, карьерах и коммунальных службах Алматы и регионов Казахстана навесное оборудование спецтехники испытывает предельные абразивные нагрузки. Нижние сменные ножи бульдозерных отвалов, боковые и средние ножи автогрейдеров, а также подрезные пластины ковшей фронтальных погрузчиков непрерывно контактируют со щебнем, скальником, плотным суглинком и мерзлым грунтом.
Покупка готовых импортных ножевых пластин у дилеров спецтехники часто сопряжена с завышенной стоимостью и длительными сроками ожидания поставок. Изготовление и восстановление ножей в собственных механических мастерских из фасонного профиля полосы по ГОСТ 103-2006 сокращает простой техники в 3–4 раза.
Однако долговечность режущего ножа зависит не только от его толщины. Ошибка в марке стали, неправильный угол разделки фаски или отсутствие термического улучшения приводят к быстрому смятию кромки или хрупкому излому ножа при первом же контакте с валуном.
Почему фасонная полоса выгоднее листового раскроя
Для изготовления ножей нередко применяют продольный раскрой толстолистового проката. Однако фасонная стальная полоса прямоугольного сечения шириной от 150 до 250 мм и толщиной от 16 до 30 мм имеет существенные технологические преимущества перед листом.
- Готовые заводские кромки. Полоса поставляется с ровными продольными гранями без наплывов шлака и грата, что исключает операцию зачистки длинномерных кромок после плазменной резки.
- Минимум отходов металла. Ширина полосы точно соответствует стандартным типоразмерам ножей спецтехники (150, 180, 200, 250 мм), что сводит технологический отход к минимуму.
- Продольная ориентация волокон. Горячая прокатка в сортовых валках ориентирует кристаллическую структуру стали вдоль рабочего лезвия, повышая сопротивление усталостным сколам при ударных нагрузках.
- Удобство серийного сверления. Мерный хлыст полосы длиной 6 метров легко базировать в тисках радиально-сверлильного или фрезерного станка без использования крупногабаритных координатных раскройных столов.
Выбор марки стали: пружинно-рессорная 65Г против низколегированной 09Г2С
Условия работы ножей на спецтехнике различаются в зависимости от типа грунта, скорости движения машины и климатического сезона. Выбор марки стали полосового профиля определяет баланс между абразивной стойкостью и вязкостью металла при отрицательных температурах.
| Марка стали | Твердость после термообработки | Предел текучести, МПа | Стойкость к абразиву | Оптимальные условия эксплуатации в Казахстане |
|---|---|---|---|---|
| Сталь 65Г | 44–50 HRC (закалка + средний отпуск) | ≥ 785 | Очень высокая | Скальные грунты, щебеночные карьеры, мерзлый грунт, режущие кромки грейдеров и бульдозеров. |
| Сталь 09Г2С | 160–190 HB (горячекатаное состояние) | ≥ 345 | Умеренная | Песчаные и глинистые грунты, снегоуборочные коммунальные отвалы, работа при морозах до -40 °C. |
| Сталь Ст45 | 38–44 HRC (улучшение) | ≥ 540 | Средняя | Универсальные планировочные работы, мягкие грунты, базовые подножевые плиты ковшей экскаваторов. |
| Сталь 40Х | 46–52 HRC (закалка + низкий отпуск) | ≥ 785 | Высокая | Тяжелые средние ножи автогрейдеров, зубья рыхлителей, работа по гравийно-песчаным смесям (ПГС). |
Для карьерных работ и планировки щебня оптимальна рессорно-пружинная сталь 65Г. После объемной или зонной термообработки она формирует трооститно-мартенситную структуру, сопротивляющуюся глубокому пластическому истиранию. Полезные практические нюансы термообработки этой марки подробно описаны в статье о свойствах и закалке стали 65Г.
Для зимней уборки снега и работы в условиях северных областей Казахстана, где температура опускается ниже -35 °C, предпочтительна полоса из низколегированной стали 09Г2С. Она сохраняет высокую ударную вязкость KCU при глубоком холоде, исключая растрескивание полотна ножа при наезде на скрытые бордюры или канализационные люки.
Типоразмеры фасонной полосы для базовых моделей спецтехники
При подборе профильной полосы важно учитывать параметры посадочных мест на отвале. Толщина и ширина полосы должны соответствовать заводским карманам и вылету режущей кромки.
- Бульдозеры среднего и тяжелого класса (Б10М, Т-170, Shantui SD16/SD22/SD32, Komatsu D65/D155, CAT D6/D8). Применяется полоса сечением 200×20 мм, 250×20 мм и 250×25 мм. Ножи устанавливаются секциями длиной от 700 до 1200 мм.
- Автогрейдеры (ДЗ-98, ГС-14.02, SEM 922, Liugong, XCMG). Для средних профильных ножей отвала используется полоса 150×16 мм, 180×16 мм и 180×20 мм. Для боковых накладок выбирают усиленный профиль 200×20 мм.
- Фронтальные погрузчики (ZL50, SDLG 956, XCMG LW500, LiuGong 856). Нижняя режущая кромка ковша собирается из полосы 250×25 мм или 300×30 мм со скосом под приварку адаптеров или сменных сегментов.
- Коммунальные снегоуборочные отвалы (на базе МТЗ-82, КамАЗ, МАЗ). Используется облегченная полоса сечением 150×12 мм и 150×16 мм с односторонней разделкой фаски.
Технология разделки фаски: углы резания и методы снятия фасок
Режущая кромка ножа должна входить в грунт с минимальным сопротивлением тяговому усилию машины. Для этого по рабочей стороне полосы снимается продольная фаска под углом от 30° до 45°.
При односторонней фаске нож устанавливается скосом наружу от отвала, что обеспечивает эффект самозатачивания в процессе истирания о грунт. Двусторонние реверсивные ножи имеют фаски с двух противоположных сторон полосы: после износа нижней кромки пластину переворачивают на 180°, продолжая работу на второй стороне.
Снятие продольной фаски на толстой полосе 16–25 мм в условиях цеха выполняют двумя методами:
- Фрезерование на продольно-строгальных или торцефрезерных станках. Обеспечивает точную геометрию режущего клина без термического разупрочнения стали и перегрева кромки.
- Газокислородная или плазменная резка под углом. Применяется для быстрого раскроя. Требует последующей механической зачистки абразивным кругом на глубину 1,5–2,0 мм для удаления зоны термического влияния и закалочных микротрещин перед термообработкой. О технологических различиях термического раскроя читайте в руководстве по резке металлопроката в размер.
Отверстия под бронеболты: координатная пробивка и зенковка под конус
Крепление сменных ножей к телу отвала осуществляется специализированными лемешными (броневыми) болтами с потайной конусной или овальной головкой и квадратным подголовником по ГОСТ 7787-81 или DIN 608. Потайная посадка исключает выступание шляпки болта над плоскостью ножа, предотвращая истирание крепежа грунтом.
Для крепления ножей применяют высокопрочные метизы. О принципах маркировки и подборе болтокомплектов подробно рассказано в материале о классах прочности болтов для металлоконструкций. При самостоятельном изготовлении крепежа также используют горячекатаный шестигранник 40Х.
Сверление и зенкование крепежных отверстий в полосе из стали 65Г выполняют строго до проведения окончательной закалки:
- Сверление цилиндрического отверстия. Диаметр отверстия выполняется на 1,5–2,0 мм больше диаметра резьбы болта (для болта М16 сверлят Ø17,5–18 мм, для М20 — Ø21,5–22 мм).
- Зенкование конусного гнезда. Коническим зенкером с углом 90° формируется фаска на глубину, равную высоте потайной головки болта, чтобы шляпка сидела заподлицо с плоскостью полосы.
- Прошивка квадратного подголовника. При использовании болтов с квадратным подголовником отверстие в полосе прошивается на долбежном станке или пробивается пуансоном на прессе для фиксации болта от прокручивания при затяжке гайковертом.
Термическая обработка ножей: объемная закалка и отпуск без коробления
Для достижения твердости 44–50 HRC заготовки ножей из стали 65Г подвергают термической обработке. Главная опасность при закалке длинномерных полос длиной 1,0–1,5 м — поводка и винтовое коробление металла из-за неравномерного охлаждения.
Для исключения брака соблюдают следующий регламент термообработки:
- Нагрев в печи. Заготовки нагревают до температуры +810...+830 °C с выдержкой из расчета 1,2–1,5 минуты на каждый миллиметр толщины полосы.
- Охлаждение в закалочном масле. Погружение в масло выполняют строго вертикально или плашмя в специальных закалочных зажимах (прессах), фиксирующих геометрию полосы до полного остывания. Закалка в воде для стали 65Г категорически запрещена из-за высокого риска образования сквозных трещин.
- Средний отпуск. Сразу после закалки детали загружают в отпускную печь при температуре +380...+440 °C с выдержкой 1,5–2 часа и последующим охлаждением на спокойном воздухе. Отпуск снимает внутренние пиковые напряжения и формирует упругую структуру троостита отпуска.
Чек-лист для снабженца: заказ фасонной полосы для ножей спецтехники
Перед согласованием заявки на металлобазе АТЛАНТ Snab City в Алматы проверьте следующие параметры проката:
- Марка стали и стандарт. В спецификации должна быть четко указана конструкционная рессорно-пружинная сталь 65Г по ГОСТ 14959-2016 или низколегированная 09Г2С по ГОСТ 19281-2014 с приложением сертификата завода-изготовителя.
- Геометрические размеры полосы. Укажите ширину, толщину и мерность хлыстов по ГОСТ 103-2006 (например, полоса 200×20×6000 мм).
- Серповидность и плоскостность. Проверьте отклонение от прямолинейности: для изготовления качественных ножей серповидность полосы 1-го класса не должна превышать 0,2% от длины прутка.
- Состояние поверхности. Металл не должен иметь глубоких закатов, расслоений по торцам и трещин, способных спровоцировать разрушение ножа при ударных нагрузках.
- Услуга предварительной резки. Заказ мерного раскроя хлыстов на ленточнопильных станках склада АТЛАНТ Snab City позволяет получить готовые заготовки секций ножей без деформации торцов.
Часто задаваемые вопросы (FAQ)
Можно ли сваривать полосу из стали 65Г при монтаже ножей на отвал?
Сталь 65Г относится к категории трудносвариваемых сталей (склонна к образованию холодных трещин и закалочных структур в околошовной зоне). Сменные ножи из 65Г монтируют исключительно на болтовые соединения. Если требуется приварка полосы к ковшу, используют предварительный подогрев стыка до +250...+300 °C, электроды типа Э-50А/УОНИ-13/55 и последующее медленное охлаждение под термоодеялом.
Какой угол фаски лучше выбрать для ножа автогрейдера?
Для планировочных работ на песчано-гравийных смесях и грунте оптимален угол фаски 30°, обеспечивающий легкое заглубление отвала. Для тяжелых скальных грунтов и дробления мерзлоты угол фаски увеличивают до 45°, чтобы укрепить режущую кромку и предотвратить выкрашивание металла при ударах.
Почему нож из 65Г лопнул поперек после первого дня работы на карьере?
Основная причина — перегрев при закалке выше +850 °C (рост зерна аустенита), охлаждение в воде вместо масла либо отсутствие процедуры своевременного отпуска после закалки. Также к трещинам приводит сверление крепежных отверстий с острыми заусенцами без радиусных фасок, которые работают как концентраторы напряжений.
Какая полоса лучше подходит для ножа снегоуборочного отвала в Алматы?
Для коммунальных снегоочистителей оптимальна полоса 150×16 мм или 180×16 мм из стали 09Г2С. Она сохраняет пластичность при отрицательных температурах, не скалывается при ударах о бордюры и легко поддается сверлению крепежных отверстий без необходимости последующей закалки.
Вывод
Использование стального горячекатаного фасонного профиля полосы марок 65Г и 09Г2С — проверенное инженерное решение для быстрого и экономичного изготовления сменных ножей отвалов и ковшей спецтехники. Грамотный выбор сечения, точная разделка фасок и соблюдение режимов термообработки гарантируют высокий ресурс режущей кромки в тяжелых грунтовых условиях Казахстана.
Компания АТЛАНТ Snab City поставляет широкий сортамент фасонной полосы, сортового и листового металлопроката с сертификатами качества заводов-изготовителей. Специалисты компании помогут рассчитать партию металла, организуют высокоточный раскрой полосы в размер на ленточнопильных станках и обеспечат оперативную доставку металлопроката на объекты в Алматы и по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Полоса горячекатаная 5 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 60 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 65 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 6 мм 09Г2С (09Г2СА)
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 6 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 70 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 80 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 85 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 8 мм 09Г2С (09Г2СА)
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 8 мм 6ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 8 мм 65Г
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 90 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...