Лист низколегированный 14ХГС и 15ХГСД: расчет нагрузок для стрел кранов, рам спецтехники и металлоконструкций
Разбираем применение низколегированных сталей 14ХГС и 15ХГСД по ГОСТ 19281-2014 для изготовления и усиления стрел кранов, лонжеронов полуприцепов и ответственных металлоконструкций. Сравнение с 09Г2С, режимы гибки, сварка и расчет толщин в Алматы.
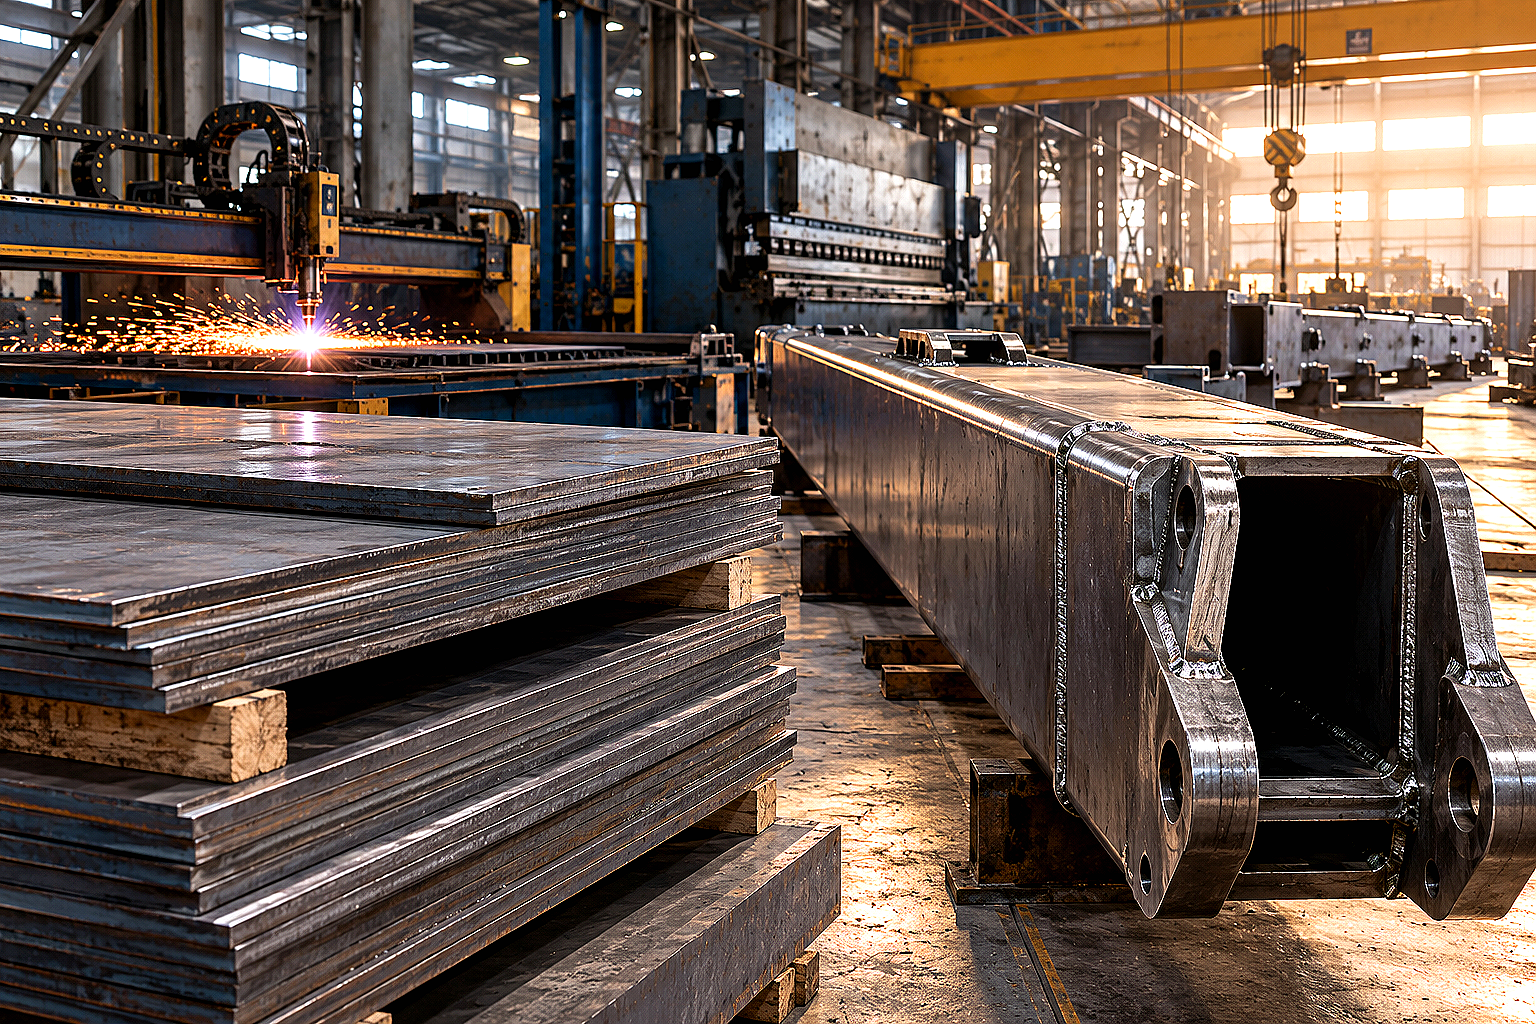
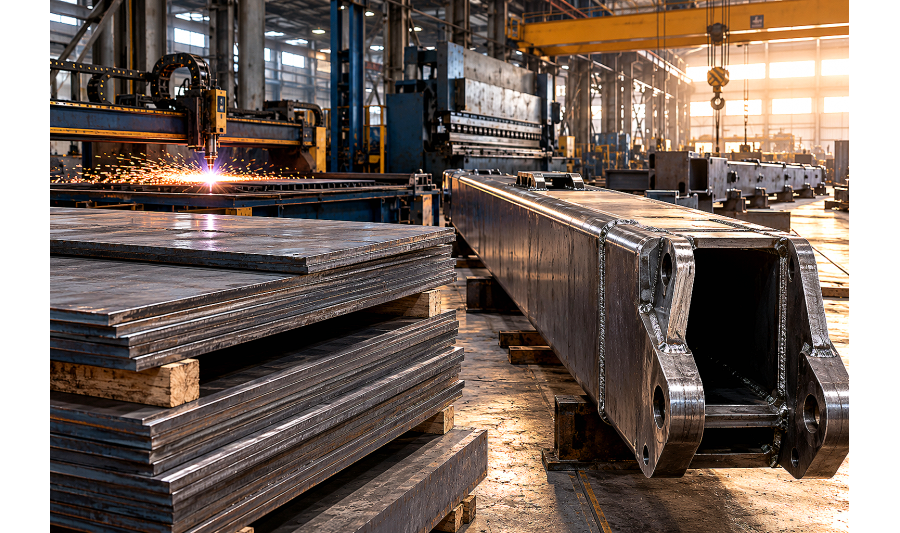
При изготовлении и капитальном ремонте телескопических стрел автокранов, выдвижных секций манипуляторов (КМУ), лонжеронов тяжелых полуприцепов и несущих ферм в Казахстане запас текучести рядового металла быстро исчерпывается. Стандартная кремнемарганцевая сталь марки 09Г2С при толщинах свыше 12–16 мм имеет предел текучести около 305–325 МПа, чего недостаточно для облегчения подвижных металлоконструкций.
Использование импортных высокопрочных сталей с пределом текучести 700–900 МПа часто упирается в высокую стоимость за тонну и строгие требования к термической обработке после сварки. В таких узлах оптимальным инженерным решением выступает низколегированный листовой прокат марок 14ХГС и 15ХГСД по ГОСТ 19281-2014.
Этот металл относится к классам прочности КП 345 и КП 390. Он позволяет снизить массу стрелового или рамного узла на 18–25% по сравнению со сталью Ст3сп при сохранении отличной свариваемости и вязкости на морозе.
Химический состав и металлургические отличия сталей 14ХГС и 15ХГСД
Обе марки представляют собой хромомарганцевокремнистые конструкционные стали, в которых повышенная прочность достигается за счет комплексного микролегирования без перенасыщения углеродом.
Низкое содержание углерода (0,11–0,18%) обеспечивает хорошую пластичность и сохраняет свариваемость стандартными методами без риска образования закалочных трещин в околошовной зоне.
- Хром (0,40–0,90%) повышает прокаливаемость, предел прочности и сопротивление истиранию;
- Марганец (0,50–1,40%) связывает серу, измельчает ферритное зерно и повышает предел текучести проката;
- Кремний (0,40–0,80%) выполняет роль раскислителя и упрочняет твердый раствор феррита;
- Медь в марке 15ХГСД (0,20–0,40%) формирует плотную пассивную пленку оксидов, повышая стойкость к атмосферной коррозии в 1,5–2 раза по сравнению с обычным черным металлом.
Сравнение механических свойств: 14ХГС, 15ХГСД и 09Г2С
Главное преимущество марок 14ХГС и 15ХГСД перед распространенной сталью 09Г2С заключается в сохранении высокого предела текучести при увеличении толщины листа. Это критично при раскрое массивных фасонок, опорных баз и щек шарниров.
В отличие от простого проката, для этих сталей нормируется ударная вязкость при отрицательных температурах. Это гарантирует надежность металлоконструкций в зимний период в Алматинской, Карагандинской и Восточно-Казахстанской областях.
| Марка стали | Класс прочности | Предел текучести $\sigma_T$, МПа (при $s \le 20$ мм) | Временное сопротивление $\sigma_B$, МПа | Ударная вязкость KCU при -40 °C, Дж/см² | Рекомендуемое применение |
|---|---|---|---|---|---|
| Ст3сп5 | КП 245 | $\ge 245$ | 370–480 | $\ge 29$ (при -20 °C) | Ненагруженные закладные, площадки, ненавесные элементы |
| 09Г2С | КП 325–345 | $\ge 325–345$ | 470–630 | $\ge 34$ | Строительные балки, резервуары, типовые опорные узлы |
| 14ХГС | КП 345–390 | $\ge 345–390$ | 490–650 | $\ge 39$ | Сварные балки мостовых кранов, порталы, рамы сельхозтехники |
| 15ХГСД | КП 390 | $\ge 390$ | 510–680 | $\ge 39$ | Стрелы автокранов, лонжероны тралов, коробчатые аутригеры |
Если проект требует строгого подтверждения морозостойкости при динамических перегрузках, рекомендуем сопоставить параметры с материалом про категории ударной вязкости 09Г2С.
Расчет нагрузок и подбор толщины листа для стрел и рам
При проектировании коробчатых телескопических секций стрел и лонжеронов полуприцепов расчет ведут по первой группе предельных состояний (по несущей способности) с учетом коэффициента динамичности $k_d = 1,25..1,40$.
Условие прочности при совместном действии изгибающего момента $M_x$ и осевой силы сжатия $N$ имеет вид:
$$\sigma = \frac{N}{A} + \frac{M_x}{W_x} \le R_y \cdot \gamma_c$$
где $R_y$ — расчетное сопротивление стали по пределу текучести ($R_y = 335..370$ МПа для стали 15ХГСД), $W_x$ — момент сопротивления коробчатого сечения, а $\gamma_c$ — коэффициент условий работы узла ($0,85..0,95$ для грузоподъемных машин).
За счет повышенного расчетного сопротивления $R_y$ переход с рядовой стали на лист 15ХГСД позволяет уменьшить толщину поясов коробчатой балки с 10 мм до 8 мм или с 8 мм до 6 мм. Это снижает опрокидывающий момент крана и увеличивает грузоподъемность на дальнем вылете стрелы.
При ремонте ковшей и несущих рам также полезно изучить горячекатаный лист для ремонта спецтехники и рекомендации на балки аутригеров автокранов.
Технология резки, холодной гибки и сварки листов 14ХГС и 15ХГСД
Обработка сталей повышенной прочности требует соблюдения технологических регламентов, исключающих образование микронадрывов по кромкам и закалочных структур.
При раскрое на портальных машинах плазменной или лазерной резки зона термического влияния составляет не более 0,8–1,5 мм. Перед ответственной сваркой кромки после плазмы рекомендуется зачистить абразивным кругом на глубину 0,5–1,0 мм для удаления азотированного слоя.
При холодной гибке полукоробов стрел и швеллеров на листогибочных прессах с ЧПУ радиус закругления пуансона $R$ выбирают с запасом:
- При гибке поперек направления прокатки: $R \ge 1,5 \cdot s$ (где $s$ — толщина листа);
- При гибке вдоль направления прокатки: $R \ge 2,5 \cdot s$;
- Перед гибкой обязательно притупляют острые фаски на торцах заготовки шлифовальной машинкой, чтобы убрать концентраторы напряжений.
Сварку листов толщиной до 20–25 мм при температуре цеха выше +5 °C выполняют без предварительного подогрева. Для полуавтоматической сварки в среде защитного газа ($80\%\,\text{Ar} + 20\%\,\text{CO}_2$) используют сварочную проволоку марок Св-08Г2С, Св-08ХГСМА или порошковые проволоки класса E71T-1. Для ручной дуговой сварки применяют электроды типа Э50А или Э60 (УОНИ-13/55, ТМУ-21У).
Чек-лист входного контроля партии листа при приемке на складе
- Сверка сертификата завода: проверка номера плавки, химического состава (углерод $\le 0,18\%$, медь в 15ХГСД $\ge 0,20\%$) и результатов механических испытаний на растяжение и ударный изгиб.
- Ультразвуковой контроль (УЗК): для листов толщиной от 16 мм, идущих на изготовление фланцев и проушин, проверяют класс сплошности по ГОСТ 22727-88 (отсутствие внутренних расслоений).
- Контроль разнотолщинности: замер микрометром или цифровым штангенциркулем по четырем углам листа на соответствие допускам ГОСТ 19903-2015.
- Осмотр кромок и плоскостности: отсутствие закатов, глубоких волосовин, трещин после обрезки и стрелы прогиба более $6..8$ мм на 1 погонный метр длины.
Часто задаваемые вопросы
Чем принципиально отличается сталь 15ХГСД от 14ХГС?
Марка 15ХГСД дополнительно легирована медью (0,20–0,40%) и никелем (до 0,60%). Это повышает ее стойкость к атмосферной коррозии в 1,5–2 раза и обеспечивает более высокий гарантированный предел текучести (390 МПа против 345 МПа у 14ХГС) в толщинах от 10 мм.
Можно ли сваривать лист 14ХГС с обычной сталью Ст3сп или 09Г2С?
Да, стали 14ХГС и 15ХГСД отлично свариваются с углеродистыми и низколегированными конструкционными сталями без специальных переходных присадок. При сварке разнородных стыков сварочные материалы выбирают по свойствам менее прочной стали (например, проволока Св-08Г2С или электроды УОНИ-13/55).
Требуется ли подогрев при сварке листов 15ХГСД на морозе?
При температуре окружающего воздуха ниже 0 °C, а также для толщин листа более 25 мм необходим сопутствующий подогрев зоны сварного стыка до температуры +100...+120 °C на ширину не менее 100 мм в каждую сторону от шва.
В каких отраслях Казахстана наиболее востребован лист 15ХГСД?
Основными потребителями являются заводы спецтехники, краноремонтные предприятия, производители кузовов зерновозов и карьерных самосвалов, а также заводы мостовых и строительных металлоконструкций в Алматы, Шымкенте и Караганде.
Вывод
Листы низколегорированных марок 14ХГС и 15ХГСД по ГОСТ 19281-2014 обеспечивают оптимальный баланс высокой прочности, ударной вязкости при -40 °C и технологичности при гибке и сварке. Их применение позволяет облегчить несущие металлоконструкции и спецтехнику без потери эксплуатационного ресурса.
Компания АТЛАНТ Snab City поставляет сертифицированный низколегированный и конструкционный листовой металлопрокат со склада в Алматы. Мы выполняем точный плазменный раскрой, резку на гильотине и оперативную доставку партий металла по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Лист оцинкованный толщина стали 0,25 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,3 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,35 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист г/к толщина: 1,5 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 1,8 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..

Лист х/к толщина: 3,5мм, размер: 1х2, марка стали: 08кп.пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,35 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 3,7мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,37 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 5мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,5 см, марка стали: 08кп/пс, размер: 1х2 Лист холодно..

Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обра..
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..
Лист рифленый (чечевица),толщины: 5 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 5 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..