Лента нержавеющая AISI 304 и AISI 316L для спирально-навитых прокладок: выбор профиля, толщины и навивка
Спирально-навитые прокладки (СНП) обеспечивают надежную герметизацию фланцевых соединений при давлениях до 25 МПа и температурах до +600 °C. Разбираем, как правильно выбрать марку нержавеющей ленты (AISI 304, 304L, 316L, 321), толщину фольги и геометрию V-обра...
Фланцевые соединения технологических трубопроводов на нефтеперерабатывающих заводах, химических комбинатах, ТЭЦ и котельных Казахстана эксплуатируются в условиях постоянных циклических перепадов давления и температур. Паронитовые или резиновые прокладки в таких узлах быстро теряют упругость, спекаются и выдавливаются, приводя к опасным протечкам теплоносителя, пара или токсичных газов.
Промышленным стандартом для ответственных фланцев стали спирально-навитые прокладки (СНП). В них чередуются слои V-образно профилированной тонкой нержавеющей стальной ленты и мягкого неметаллического наполнителя (терморасширенного графита ТРГ или фторопласта PTFE).
Несущий пружинящий каркас прокладки формирует именно нержавеющая лента. От ее химического состава, степени упругости, равномерности толщины и чистоты кромки зависит способность уплотнения восстанавливать форму при температурных пульсациях и предотвращать раскрытие фланцевого стыка.
Марки нержавеющей стали для ленты СНП: критерии выбора
При производстве СНП применяют холоднокатаную тонколистовую ленту из аустенитных коррозионностойких сталей. Выбор марки зависит от транспортируемой среды, наличия агрессивных примесей и рабочей температуры узла.
Наиболее востребованные марки нержавеющей ленты для уплотнительных спиралей:
- AISI 304 (08Х18Н10): базовый сплав для пара, перегретой воды, конденсата, сжатого воздуха и нейтральных нефтепродуктов при температуре до +450 °C;
- AISI 304L (03Х18Н11): низкоуглеродистая модификация для сред, где критична стойкость к межкристаллитной коррозии при циклических нагревах;
- AISI 316L (03Х17Н14М3): сталь с добавкой 2,0–2,5% молибдена для работы с кислотами, щелочами, пластовой минерализованной водой и средами с содержанием сероводорода на месторождениях Казахстана;
- AISI 321 (12Х18Н10Т): титансодержащий сплав для высокотемпературных паропроводов и топочных трактов котельных с рабочей температурой до +550...+600 °C;
- AISI 310S (20Х23Н18): жаростойкая хромоникелевая лента для экстремальных термических узлов до +1000 °C.
Геометрия V-образного профиля и требования к толщине ленты
Лента для спирально-навитых прокладок поставляется в виде гладкой полосы толщиной от 0,15 до 0,25 мм (чаще всего 0,18–0,20 мм) и шириной 3,2–6,0 мм. Непосредственно перед навивкой полоса пропускается через профилирующие ролики навивочного станка, где ей придается V-образный или W-образный желобчатый профиль.
Этот V-образный изгиб действует как микроскопическая пружина. При затяжке фланцевых шпилек металлические гребни упруго сжимаются, удерживая между витками наполнитель из графита, а при падении давления или температурном сжатии фланцев лента упруго распрямляется, компенсируя зазор.
Основные технические требования к исходной нержавеющей ленте:
- Равномерность толщины по всей длине рулона: отклонение не более ±0,01 мм во избежание перекоса прокладки по высоте;
- Состояние поставки: мягкое (отожженное) или полунагартованное (с временным сопротивлением разрыву 600–750 МПа) для четкого профилирования без надрывов;
- Чистота кромок: отсутствие серповидности, заусенцев и микротрещин, которые могут повредить мягкий графитовый наполнитель при сдавливании;
- Металлургическая чистота: минимальное количество неметаллических включений для исключения коррозионных микропор в агрессивной среде.
Сравнение марок нержавеющей ленты для спирально-навитых прокладок
В таблице приведены сравнительные характеристики сплавов ленты для навивки уплотнений по стандартам ГОСТ Р 52376-2005, ASME B16.20 и DIN EN 1514-2.
| Марка стали | Химический состав (основа) | Максимальная температура, °C | Рекомендуемая рабочая среда | Совместимый наполнитель |
|---|---|---|---|---|
| AISI 304 / 08Х18Н10 | 18% Cr, 8% Ni, C ≤ 0.08% | до +450 | Пар, горячая вода, аммиак, нефтепродукты | Графит ТРГ, PTFE |
| AISI 316L / 03Х17Н14М3 | 17% Cr, 12% Ni, 2.5% Mo, C ≤ 0.03% | до +550 | Кислые газы, H₂S, органические кислоты, морская вода | Графит ТРГ, слюда |
| AISI 321 / 12Х18Н10Т | 18% Cr, 10% Ni, Ti 0.5–0.8% | до +600 | Высокотемпературный пар, теплоносители, дымовые газы | Терморасширенный графит |
| AISI 310S / 20Х23Н18 | 25% Cr, 20% Ni, C ≤ 0.08% | до +1000 | Печные газы, термические среды высокой агрессивности | Слюдяной наполнитель |
Технология навивки, сварка начальных витков и контроль качества
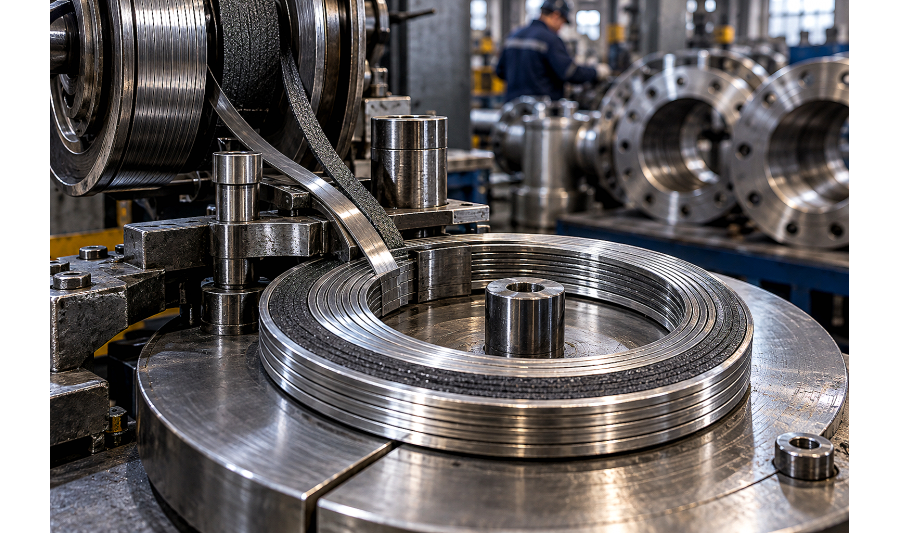
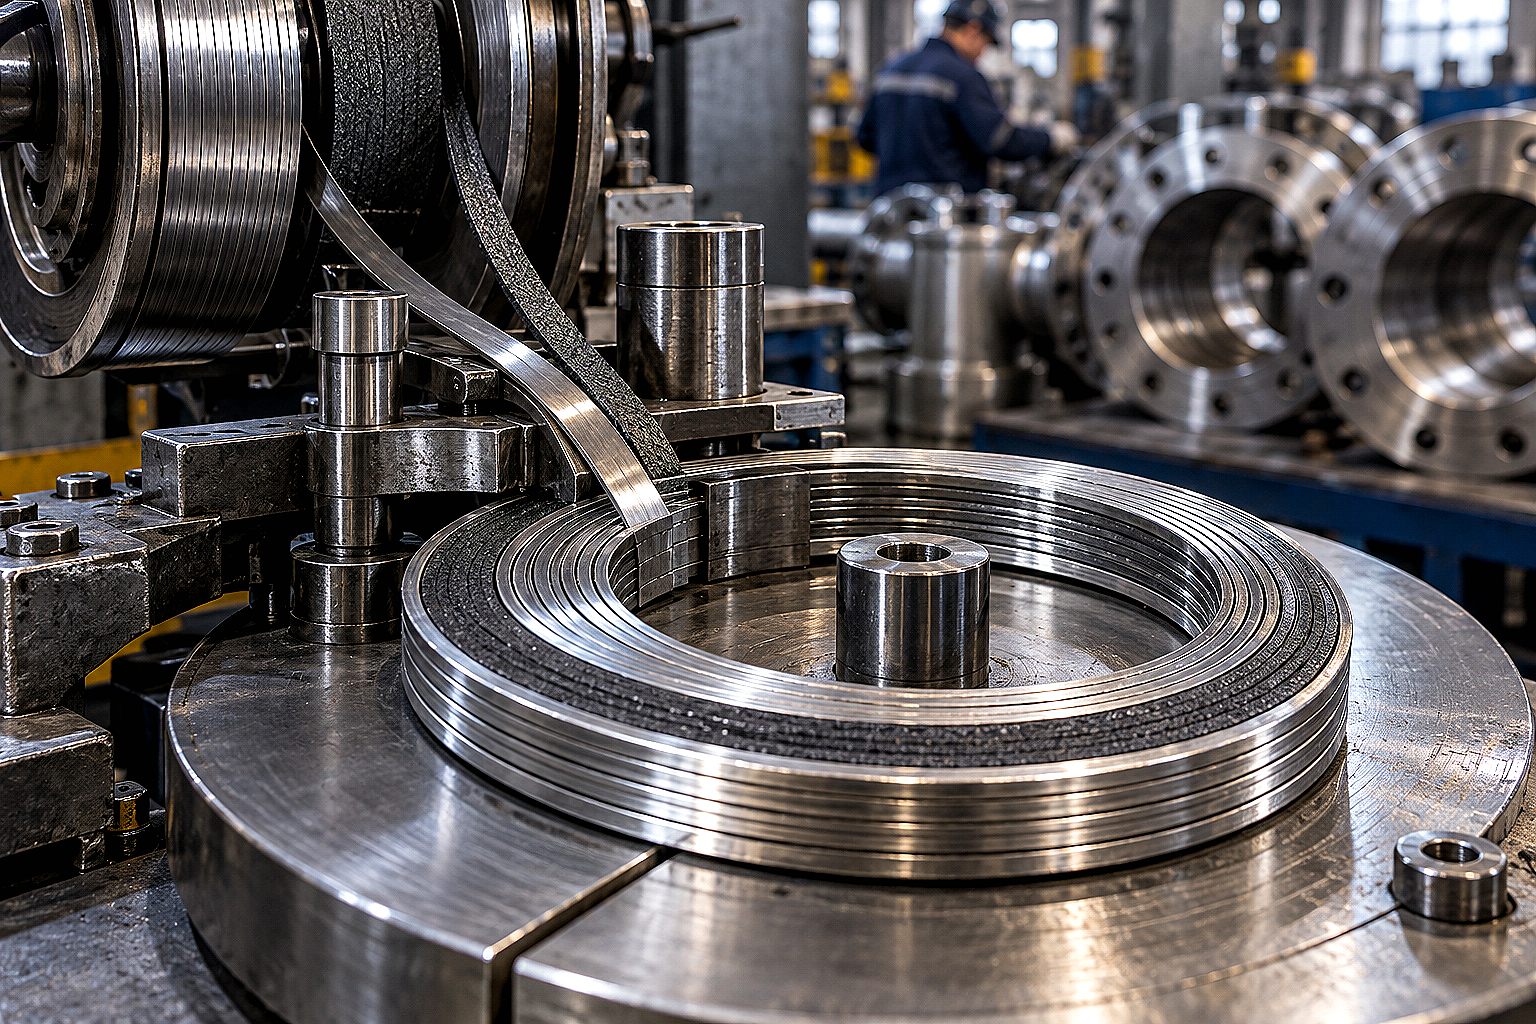
Процесс изготовления СНП начинается с намотки нескольких холостых витков нержавеющей ленты без наполнителя на сердечник станка. Эти стартовые витки фиксируются между собой точечной микросваркой для создания прочного внутреннего опорного кольца.
Далее станок автоматически подает полосу наполнителя (ТРГ плотностью 1,0–1,1 г/см³ или ленту PTFE), которая укладывается во внутреннюю полость V-образного профиля нержавеющей ленты. Навивка ведется под постоянным тарированным натяжением с одновременным сжатием роликами.
После достижения проектного наружного диаметра подача графита прекращается, и навиваются 3–5 финишных замыкающих витков чистой стальной ленты, которые также прихватываются точечной сваркой к внешнему слою спирали.
При комплектации трубопроводных магистралей важно правильно подбирать не только прокладку, но и ответные соединительные элементы. Подробные рекомендации по типам зеркал фланцев и выбору стали можно изучить в руководстве по выбору нержавеющих фланцев по ГОСТ 33259, а для расчета крепежа полезно ознакомиться с материалом по шпилькам ГОСТ 9066 и гайкам ГОСТ 9064.
Ошибки при выборе и хранении ленты для навивки СНП
Использование некачественного металлопроката приводит к скрытому браку, который проявляется только во время опрессовки фланцевого узла или пуска установки.
Типичные технологические ошибки:
- Закупка ленты избыточной твердости: нагартованный металл пружинит в станке, V-образный профиль раскрывается неравномерно, а точечная сварка дает прожоги фольги;
- Пересорт марок стали: использование AISI 304 вместо AISI 316L на сероводородных средах вызывает коррозионное растрескивание спирали через несколько недель;
- Хранение в условиях ферритного загрязнения: контакт тонкой нержавеющей ленты с углеродистой металлической пылью провоцирует очаги точечной коррозии еще до навивки;
- Разнотолщинность ленты в бобине: колебания толщины более 0,02 мм приводят к неравномерной плотности графитового наполнителя по окружности кольца.
О том, как правильно организовать складской режим для тонколистового рулонного проката, подробно описано в статье о выборе и хранении нержавеющей ленты, а правила компоновки узлов собраны в обзоре нержавеющих фитингов и фланцев.
FAQ: частые вопросы по нержавеющей ленте для СНП
Какая толщина нержавеющей ленты считается оптимальной для стандартных прокладок СНП?
Стандартом для прокладок толщиной 3,2 и 4,5 мм по ГОСТ Р 52376 и ASME B16.20 является холоднокатаная нержавеющая лента толщиной 0,18–0,20 мм. Для компактных прокладок малых диаметров допускается применение ленты 0,15 мм, а для крупногабаритных СНП теплообменников диаметром свыше 1000 мм применяют ленту 0,22–0,25 мм для повышенной радиальной жесткости пакета.
Почему для сернистых сред месторождений Казахстана требуется сталь AISI 316L, а не AISI 304?
Сырая нефть и попутный газ на месторождениях Тенгиз, Кашаган и Карачаганак содержат растворенный сероводород (H₂S) и хлориды. Присутствие молибдена (2,0–2,5%) и сниженное содержание углерода (до 0,03%) в стали марки AISI 316L защищают тонкие металлические гребни прокладки от питтинга и сульфидного растрескивания под напряжением.
Можно ли использовать нагартованную пружинную ленту для навивки спиральных прокладок?
Высоконагартованная лента высокой степени твердости не подходит для классической навивки СНП. При профилировании V-образного паза в жестком металле возникают микротрещины, а пружинящий возврат ленты мешает плотной фиксации графита. Для производства применяют мягкое или полунагартованное состояние металла с контролируемым относительным удлинением не менее 35–40%.
Каковы требования к транспортировке и упаковке бобин тонкой ленты в Алматы?
Бобины тонкой ленты толщиной 0,2 мм поставляются на плотных картонных или металлических втулках в герметичной полиэтиленовой пленке с влагопоглотителем (силикагелем). Упаковка защищает тонкие кромки от замятия при транспортировке длинномерами и исключает образование конденсата при перепадах температур.
Вывод
Нержавеющая лента для спирально-навитых прокладок — это высокоточный полуфабрикат, определяющий герметичность и безопасность напорных трубопроводных систем. Выбор сплава (AISI 304, 316L, 321), строгий допуск по толщине 0,18–0,20 мм и чистота кромки гарантируют стабильную упругость прокладки при любых гидродинамических нагрузках.
Компания АТЛАНТ Snab City поставляет сертифицированный нержавеющий металлопрокат, калиброванную ленту, трубную арматуру и фланцы со склада в Алматы с оперативной доставкой по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая лента 0,9 х 390 AISI 304
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1 х 1250 AISI 304
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1 х 400 12Х18Н10Т
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2 х 40 12Х18Н9
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2 х 400 08х17н5м3
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2x520 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2х400 08Х17Н5М3 (ЭИ925)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,3х75 08Х17
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,5х150 36НХТЮ (ЭИ702)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 12Х18Н10Т 0,22 х 3,45
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 12Х18Н10Т 0,8 х 400
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 5x1500 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..