Плита алюминиевая прецизионная литая фрезерованная: выбор сплава 5083, отсутствие поводок на ЧПУ и применение в оснастке
Разбираем, почему прецизионные литые фрезерованные алюминиевые плиты (Cast Tooling Plate) не коробит при глубокой ЧПУ-выборке карманов, как выбрать сплав 5083 и сэкономить время на чистовом шлифовании оснастки.
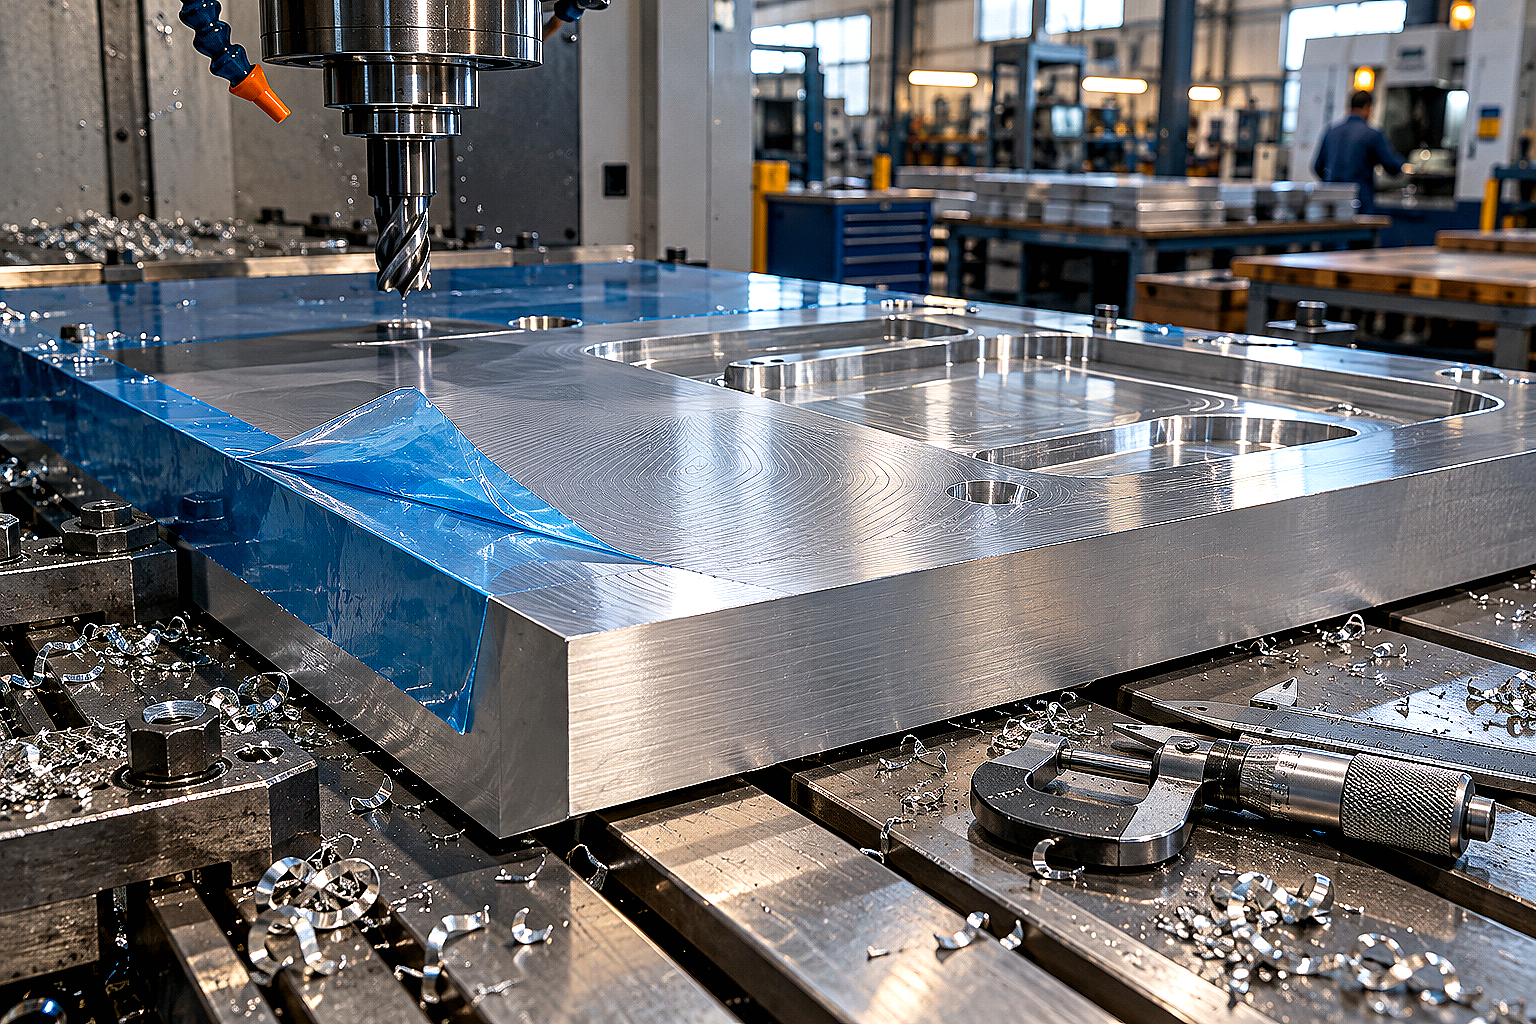
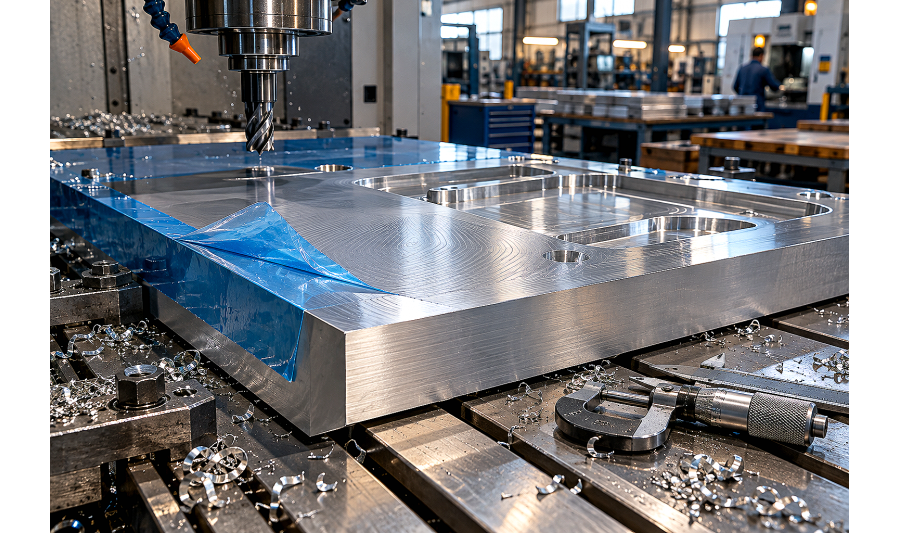
Литая фрезерованная алюминиевая плита, или Cast Tooling Plate, - это низконапряжённая заготовка с обработанными с двух сторон поверхностями. По сравнению с обычным катаным прокатом она лучше сохраняет геометрию после фрезерования карманов и пазов, поэтому применяется для вакуумных столов, координатных плит, кондукторов и прецизионной оснастки.
При изготовлении деталей на ЧПУ обычная катаная плита после снятия больших объёмов металла может выгнуться. Причиной становятся остаточные напряжения, несимметричная обработка, нагрев и неправильное закрепление заготовки. Cast Tooling Plate не гарантирует полного отсутствия деформаций, но существенно снижает их риск.
Почему литая плита стабильнее при фрезеровании
Прецизионную плиту получают из литой заготовки, гомогенизируют и стабилизируют для снижения внутренних напряжений. После этого обе поверхности фрезеруют на заводе, контролируя толщину, плоскостность и шероховатость.
В отличие от проката, литая структура не формируется многократным обжатием валками. Поэтому в плите меньше направленных остаточных напряжений, способных вызвать коробление после глубокой выборки.
- Повышенная размерная стабильность: деталь меньше деформируется после снятия со стола станка;
- Готовые базовые поверхности: часто не требуется предварительная обдирка двух сторон;
- Точный допуск по толщине: упрощает изготовление одинаковых деталей и сборку оснастки;
- Хорошая обрабатываемость: материал подходит для высокоскоростного фрезерования, сверления и нарезания резьбы;
- Коррозионная стойкость: сплав 5083 хорошо работает во влажной среде и не требует обязательной окраски.
Даже низконапряжённую плиту может повести при глубокой несимметричной выборке, сильном нагреве или чрезмерном усилии прижимов. Поэтому стабильность материала должна дополняться правильной технологией обработки.
Почему используют сплав EN AW-5083
Для литых прецизионных плит часто применяется сплав EN AW-5083, также обозначаемый AlMg4.5Mn0.7. Он сочетает коррозионную стойкость, среднюю прочность, хорошую свариваемость и удобство механической обработки.
Важно понимать, что маркировка 5083 сама по себе не означает Cast Tooling Plate. Из этого сплава выпускают обычные катаные, термообработанные, литые и фрезерованные плиты. При заказе нужно проверять способ изготовления, состояние материала, торговую серию и допуски производителя.
Для деталей, где важнее высокая механическая прочность, могут использоваться плиты Д16Т и В95Т1 либо 7075-T651. Состояние T651 предусматривает снятие части остаточных напряжений растяжением, но при глубокой несимметричной обработке такой прокат всё равно требует продуманной технологии.
Сравнение плит для обработки на ЧПУ
| Тип плиты | Прочность | Размерная стабильность | Основное применение |
|---|---|---|---|
| Литая фрезерованная 5083 Cast Tooling Plate | Средняя | Высокая благодаря низким остаточным напряжениям | Вакуумные столы, координатные плиты, кондукторы, стапели |
| Катаная стабилизированная и фрезерованная 5083 | Средняя | Выше, чем у обычной катаной плиты, но зависит от серии | Оснастка, корпуса, плиты оснований и сварные конструкции |
| 6082-T6 | Выше средней | Зависит от состояния и объёма съёма металла | Нагруженные детали, рамы и машиностроительные узлы |
| 7075-T651 / В95 | Высокая | Хорошая для высокопрочного проката, но ниже специализированной литой плиты | Пресс-формы, силовые детали и высоконагруженная оснастка |
Плоскостность, толщина и шероховатость
Допуски Cast Tooling Plate зависят от производителя, толщины и формата. Для распространённых промышленных серий встречаются следующие значения:
- шероховатость фрезерованных поверхностей Ra около 0,25–0,4 мкм;
- допуск толщины около ±0,1 мм;
- отклонение от плоскостности примерно 0,15–0,4 мм на длине 1 м.
Эти значения нельзя переносить на любую плиту 5083. Точные допуски берут из паспорта конкретной серии. Для тонких плит и больших форматов плоскостность обычно нормируется иначе, чем для толстых заготовок.
Где применяют Cast Tooling Plate
- Вакуумные столы ЧПУ: фрезерование каналов и координатной сетки с минимальным изменением базы;
- Сборочные стапели: точное позиционирование рам, корпусов и приборных узлов;
- Кондукторы и контрольные приспособления: сохранение взаимного положения отверстий и баз;
- Матрицы вакуумного формования: хорошая теплопроводность ускоряет нагрев и охлаждение;
- Основания приборов: координатные плиты, оптические столы и корпуса оборудования;
- Шаблоны и монтажные панели: детали с большим количеством отверстий, пазов и резьб.
Для силовых деталей, работающих под ударами или высокой статической нагрузкой, сначала проверяют прочность 5083. Если размерная стабильность не является главным требованием, более прочный катаный сплав может оказаться рациональнее.
Как уменьшить поводки при обработке
Низкие остаточные напряжения не отменяют правильной технологии. При фрезеровании алюминиевых плит на ЧПУ рекомендуется:
- снимать большие припуски поэтапно, не перегревая одну сторону;
- при необходимости выполнять черновую обработку с двух сторон;
- оставлять небольшой припуск на чистовой проход;
- не перетягивать прижимы и распределять усилие крепления равномерно;
- использовать острые полированные фрезы по алюминию и стабильный отвод стружки;
- после черновой выборки дать детали стабилизироваться перед чистовым проходом;
- при тонких стенках и глубоких карманах заранее проверить технологичность модели.
Режим резания подбирают по диаметру и числу зубьев фрезы, мощности шпинделя, жёсткости станка и системе охлаждения. Универсальных значений скорости и подачи для всех плит 5083 нет.
Сварка, резьба и анодирование
Сплав 5083 обычно хорошо сваривается методами TIG и MIG. В качестве присадки часто применяется материал 5183 или 5356, но конкретную проволоку и режим выбирают по технологии сварки. Следует учитывать, что локальный нагрев способен нарушить плоскостность прецизионной детали.
Резьбу можно нарезать обычными или формирующими метчиками после проверки рекомендуемого диаметра отверстия и применения подходящей смазки. Для соединений с частой разборкой лучше использовать стальные проволочные или резьбовые вставки.
5083 подходит для технического и твёрдого анодирования, однако декоративный оттенок может получиться неоднородным. Требуемую толщину и внешний вид покрытия следует заранее согласовать с предприятием, выполняющим обработку.
Как принять плиту на складе
- Проверьте сертификат. В документе должны быть указаны изготовитель, сплав, состояние, тип плиты, номер партии и допуски.
- Сверьте торговую серию. Обозначение 5083 не подтверждает, что плита литая, стабилизированная и прецизионно фрезерованная.
- Измерьте толщину. Проверку выполняют микрометром в нескольких точках и сравнивают с паспортом производителя.
- Проверьте плоскостность. Контроль проводят на правильно установленной плите с использованием поверочной линейки или измерительного оборудования.
- Осмотрите поверхности. Не допускаются глубокие царапины, вмятины и повреждения, выходящие за согласованные требования.
Защитная плёнка помогает сохранить поверхность, но не подтверждает тип материала. Перед точным базированием плёнку с опорной стороны снимают, а поверхность очищают от клея, стружки и заусенцев.
FAQ
Полностью ли Cast Tooling Plate исключает коробление?
Нет. Низкие остаточные напряжения существенно уменьшают деформации, но глубокая несимметричная выборка, нагрев и неправильное закрепление всё равно могут изменить геометрию детали.
Чем литая плита 5083 отличается от обычной катаной?
Главное отличие заключается не только в составе сплава, но и в технологии изготовления. Литая плита проходит стабилизацию и не имеет выраженной волокнистой структуры проката, поэтому обычно лучше сохраняет размеры после фрезерования.
Можно ли сваривать литую фрезерованную плиту?
Да, 5083 хорошо сваривается TIG и MIG. Однако сварка создаёт локальный нагрев и может вызвать деформацию, поэтому для прецизионных баз сварные узлы проектируют с учётом последующей проверки или обработки.
Подходит ли 5083 для декоративного анодирования?
Для технического анодирования сплав подходит хорошо, но декоративный цвет может быть неоднородным. Если внешний вид критичен, рекомендуется заранее изготовить и обработать контрольный образец.
Можно ли оставлять защитную плёнку при установке на станок?
На точной базовой поверхности плёнку лучше удалить. Она может сжиматься, удерживать загрязнения и снижать повторяемость установки заготовки.
Вывод
Литая фрезерованная плита 5083 подходит для деталей, где важнее всего плоскостность и размерная стабильность после обработки. При заказе необходимо проверять не только марку сплава, но и тип плиты, состояние, допуски производителя и сертификат партии. В категории Плита алюминиевая можно подобрать заготовки для оснастки, корпусов и обработки на ЧПУ с поставкой по Алматы и Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Плита алюминиевая В95ПЧТ1
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ2
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ3
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95Т1
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16ЧБТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д19Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д19ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..