Круг алюминиевый АМг6 и АМг5: выбор сплава, свариваемость TIG/MIG и токарная обработка на ЧПУ
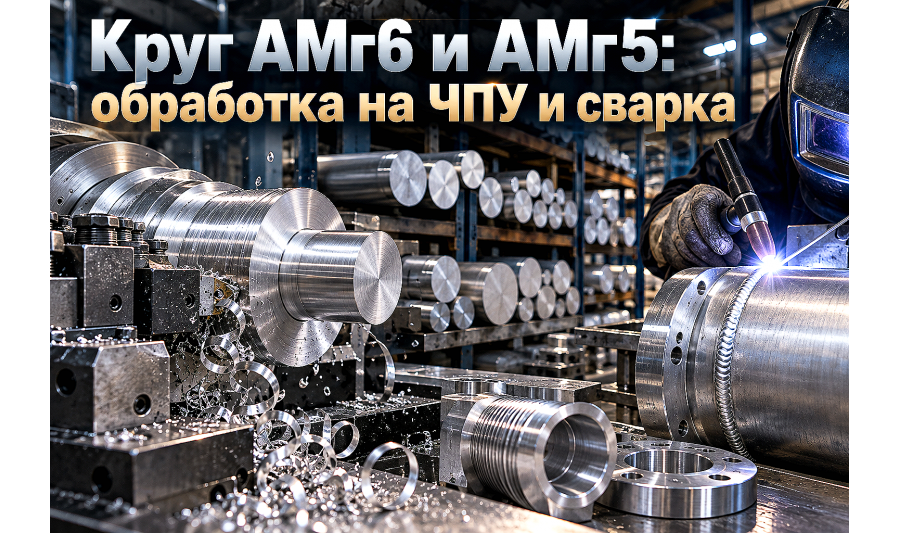
Разбираем особенности алюминиевых кругов марок АМг6 и АМг5 по ГОСТ 21488-97: отличия магналиев от дюралюминия Д16Т, режимы точения на ЧПУ без налипания стружки, технологию сварки в среде аргона и правила входного контроля на складе в Алматы.
При изготовлении сварных фланцев, штуцеров топливных систем, корпусов судовой арматуры и деталей химических аппаратов в цехах Алматы ключевую роль играет стойкость металла к коррозии и его технологичность при сварке. Если ошибочно заказать распространенный конструкционный дюралюминий, готовая деталь растрескается при первой же попытке приварить ее к емкости.
В отличие от термоупрочняемых дюралей, алюминиево-магниевые сплавы (магналии) марок АМг5 и АМг6 не боятся прямого контакта с водой, солями и растворами кислот, сохраняя отличную пластичность в зоне термического влияния сварного шва. Однако мягкость и вязкость сплава требуют грамотного подбора режимов резания на токарных станках с ЧПУ.
Химический состав и свойства сплавов АМг5 и АМг6 по ГОСТ 4784-97
Магналии относятся к деформируемым сплавам, не упрочняемым термической обработкой. Их механическая прочность и коррозионная стойкость формируются за счет высокого содержания магния и марганца в твердом растворе алюминия.
- АМг5 (сплав 1550): содержит 4,8–5,8% магния и 0,3–0,8% марганца. Характеризуется превосходной пластичностью в холодном состоянии, идеальной свариваемостью и повышенной стойкостью к межкристаллитной коррозии.
- АМг6 (сплав 1560): содержит 5,8–6,8% магния и 0,5–0,8% марганца. Это самый прочный сплав среди деформируемых магналиев (предел прочности до 320–340 МПа в нагартованном состоянии), обладающий хорошей обрабатываемостью резанием при сохранении свариваемости.
Полное отсутствие меди в составе исключает образование локальных микрогальванических пар внутри кристаллической решетки, что делает эти прутки незаменимыми в судостроении и резервуаростроении.
Сравнение алюминиевых кругов АМг6, АМг5 и дюралюминия Д16Т
Главная ошибка снабженцев при закупке — ориентироваться исключительно на предел прочности заготовки. Попытка заменить магналий более прочным дюралем приводит к невозможности качественной сварки узла.
| Технический параметр | Круг АМг5 (ГОСТ 21488) | Круг АМг6 (ГОСТ 21488) | Круг Д16Т (ГОСТ 21488) |
|---|---|---|---|
| Плотность сплава, г/см³ | 2,65 | 2,64 | 2,78 |
| Предел прочности (σв), МПа | 275–295 | 315–340 | 390–440 |
| Предел текучести (σ0,2), МПа | 145–175 | 160–195 | 275–310 |
| Относительное удлинение (δ), % | 15–17 | 12–15 | 10–12 |
| Свариваемость плавлением (TIG/MIG) | Отличная (без ограничений) | Хорошая (с присадкой) | Ограниченная (трещинообразование) |
| Стойкость к морской воде и солям | Отличная (не требует плакировки) | Очень высокая | Низкая (склонность к коррозии) |
| Обрабатываемость резанием на ЧПУ | Удовлетворительная (сливная стружка) | Хорошая (сыпучая стружка) | Превосходная (дробленая стружка) |
Если готовое изделие монтируется сваркой встык или контактирует с влажной средой, проектным стандартом выступает круг АМг6. Для силовых сухих узлов с болтовым креплением лучше выбрать круг дюралюминиевый Д16Т.
Токарно-фрезерная обработка кругов АМг6 на станках с ЧПУ: режимы и инструмент
Повышенное содержание магния в сплаве АМг6 снижает пластическое налипание металла на режущую кромку резца по сравнению с мягким техническим алюминием АД1. Однако высокая теплопроводность требует строгого соблюдения технологии резания.
- Геометрия пластин: применяют твердосплавные пластины для цветных металлов (группа N по ISO) с передним углом γ = 15–20°, острым радиусом при вершине (0,2–0,4 мм) и зеркально полированной передней гранью без шероховатостей.
- Скорость резания: для прутка диаметром до 80 мм оптимальная скорость составляет Vc = 350–700 м/мин при обильной подаче смазочно-охлаждающей жидкости (СОЖ на эмульсионной основе).
- Подача и глубина: черновую проточку ведут с подачей fn = 0,15–0,30 мм/об и глубиной резания ap = 2,0–5,0 мм. Занижение подачи приводит к трению металла о заднюю грань инструмента и образованию термического наклепа.
- Нарезка резьбы: метчики и плашки должны иметь увеличенный угол подточки и канавки для беспрепятственного выхода витой стружки с обязательным нанесением консистентной смазки.
При раскрое крупных заготовок в размер ленточнопильным станком используют биметаллические полотна с крупным переменным зубом (2/3 или 3/4 TPI), что предотвращает забивание стружечных карманов вязким металлом.
Сварка TIG и MIG деталей из круга АМг6: подбор присадки и подготовка кромок
Сварка точеных деталей из прутка АМг6 с листовыми конструкциями или алюминиевыми плитами АМг6 требует соблюдения металлургического баланса. В процессе термического воздействия дуги часть магния испаряется из сварочной ванны, снижая прочность околошовной зоны.
- Выбор сварочных материалов: в качестве присадочного прутка для аргонодуговой сварки TIG и проволоки для полуавтомата MIG используют специализированную проволоку с повышенным содержанием магния — марки Св-АМг6, Св-АМг5 или международный аналог ER 5356 (AlMg5). Использование кремнистой присадки ER 4043 (AlSi5) категорически запрещено из-за образования хрупких интерметаллидов Mg2Si.
- Удаление оксидной пленки: непосредственно перед сборкой свариваемые торцы зачищают механическим путем (фрезой или кордщеткой из нержавеющей стали) и обезжиривают ацетоном. Оксид алюминия Al₂O₃ с температурой плавления 2050 °C препятствует сплавлению основы, плавящейся при 660 °C.
- Подогрев массивных заготовок: при сварке прутков диаметром более 40–50 мм с тонкими фланцами деталь предварительно прогревают газовой горелкой до 110–140 °C для компенсации высокой теплопроводности и предотвращения несплавлений в корне шва.
Чек-лист входного контроля и приемки прутков по ГОСТ 21488-97
При поступлении партии алюминиевого сортового проката на строительный объект или производственную базу в Алматы инженер ОТК и специалист службы снабжения проводят входной контроль по следующим критериям:
- Маркировка и сертификат: сверка номера плавки в заводском паспорте качества, подтверждение химического состава по ГОСТ 4784-97 и механических свойств (временное сопротивление разрыву не менее 315 МПа для АМг6).
- Состояние поставки: проверка обозначения сплава — горячепрессованный без термической обработки (обозначается просто АМг6), отожженный мягкий (АМг6М) или нагартованный (АМг6Н).
- Геометрические допуски: замер фактического диаметра микрометром. Для прутков нормальной точности отклонение по диаметру 30–50 мм не должно превышать ±0,7 мм по ГОСТ 21488-97.
- Контроль кривизны: допустимое отклонение от прямолинейности не должно превышать 1,5–2,0 мм на 1 погонный метр длины прутка для исключения биения в цанговом патроне станка с ЧПУ.
- Осмотр поверхности: отсутствие расслоений, трещин, глубоких продольных рисок от прессовой матрицы и следов белесой коррозии. Правила складирования подробно описаны в материале о хранении и транспортировке цветного металлопроката.
FAQ: частые вопросы снабженцев по алюминиевым кругам АМг6
Можно ли закалить круг АМг6 для повышения твердости?
Нет, сплав АМг6 относится к системе Al-Mg и является термически неупрочняемым. Нагрев и закалка в воду не повышают его прочность, а отжиг при температуре 310–335 °C лишь переводит металл в максимально пластичное состояние АМг6М. Повысить поверхностную твердость и износостойкость готовой детали можно методом твердого глубокого анодирования толщиной до 30–50 мкм.
Чем отличается пруток АМг6 от АМг6Б или АМг6М?
Буквенные индексы указывают на технологическое состояние проката. Маркировка АМг6 без дополнительных букв обозначает горячепрессованный пруток без термообработки. Индекс «М» означает отожженный мягкий металл с максимальной пластичностью для холодной гибки, а индекс «Н» — нагартованный металл с повышенным пределом текучести.
Почему при точении круга АМг5 налипает стружка на резец?
В сплаве АМг5 содержится меньше магния, чем в АМг6, поэтому металл более вязок и склонен к пластическому схватыванию с твердым сплавом. Для решения проблемы необходимо увеличить скорость резания до 450–600 м/мин, использовать острые пластины со стружколомом для алюминия, отполированные до зеркального блеска, и обеспечить непрерывную подачу СОЖ под давлением прямо в зону резания.
В каких отраслях Казахстана чаще всего закупают круги АМг6?
Круглый прокат АМг6 массово применяется при изготовлении сварных штуцеров цистерн-топливозаправщиков, фитингов для транспортировки нефтепродуктов, элементов судовой арматуры катеров на Каспии и водохранилище Капшагай, корпусов приборов геологоразведки и несущих кронштейнов нестандартного промышленного оборудования.
Вывод
Алюминиевый круг АМг6 по ГОСТ 21488-97 — надежный конструкционный полуфабрикат, сочетающий стойкость к химически агрессивным средам с гарантированной прочностью сварных соединений. Правильный подбор диаметра с учетом припусков на ЧПУ-обработку и применение сварочной проволоки ER 5356 обеспечивают безаварийную эксплуатацию узлов.
Компания АТЛАНТ Snab City поставляет сертифицированный алюминиевый круг марок АМг6, АМг5 и Д16Т диаметром от 10 до 300 мм со склада в Алматы с оперативной резкой в размер на ленточнопильных станках и доставкой по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кругляк алюминиевый 45 мм АМГ6
НЕТ В НАЛИЧИИКругляк алюминиевый 45 мм АМГ6 – это сортовой алюминиевый прокат круглого сечения. Ем..
Кругляк алюминиевый 60 мм АМГ6
НЕТ В НАЛИЧИИКругляк алюминиевый 60 мм АМГ6 – это сортовой алюминиевый прокат круглого сечения. Ем..
Кругляк алюминиевый 80 мм АМГ6
НЕТ В НАЛИЧИИКругляк алюминиевый 80 мм АМГ6 – это сортовой алюминиевый прокат круглого сечения. Ем..
Кругляк алюминиевый 90 мм АМГ6
НЕТ В НАЛИЧИИКругляк алюминиевый 90 мм АМГ6 – это сортовой алюминиевый прокат круглого сечения. Ем..
Кругляк алюминиевый 100 мм АМГ6
НЕТ В НАЛИЧИИКругляк алюминиевый 100 мм АМГ6 – это сортовой алюминиевый прокат круглого сечения...

Круг горячекатаный 97 38ХГМ L=5-6 метров
Круг горячекатаный производится методом горячей прокатки, сначала происходит нагрев изделия, а затем..
Круг горячекатаный 97.0 38Х2Н2МА L=5-6 метров
Круг горячекатаный производится методом горячей прокатки, сначала происходит нагрев изделия, а затем..

Нержавеющая круглая поковка 09Х17Н7Ю ЭИ973
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..

Поковка круглая 970 ст. 20
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 970 ст. 40
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 970 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..

Поковка титановая круглая СП19 397 мм
Поковка титановая – это заготовка или готовое изделие, которое получается горячей объёмной шта..