Круг бронзовый БрАЖ9-4 и БрАЖМц10-3-1.5: выбор сплава для венцов червячных передач, гаек ходовых винтов и токарная обработка
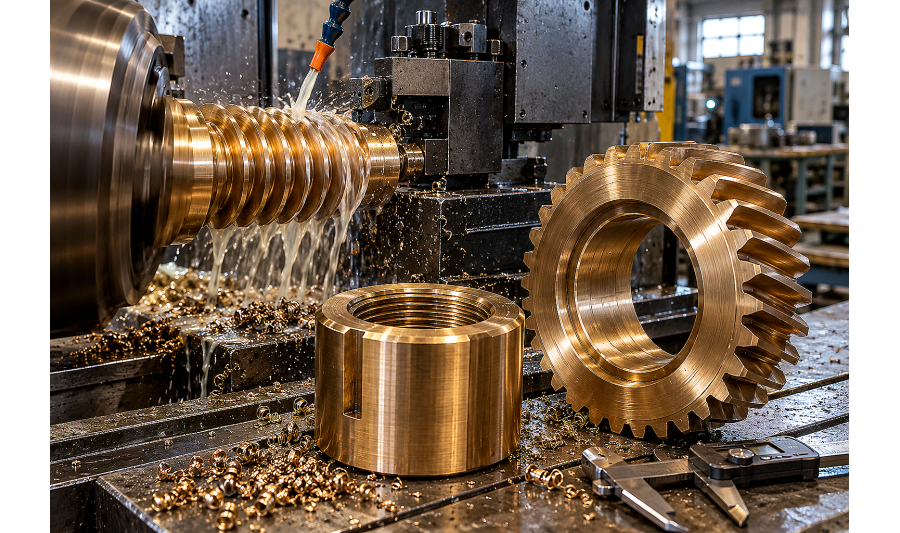
Разбираем подбор и токарно-фрезерную обработку бронзового круга БрАЖ9-4 и БрАЖМц10-3-1.5: изготовление износостойких венцов червячных редукторов, маточных гаек подъемников и седел арматуры в Казахстане.
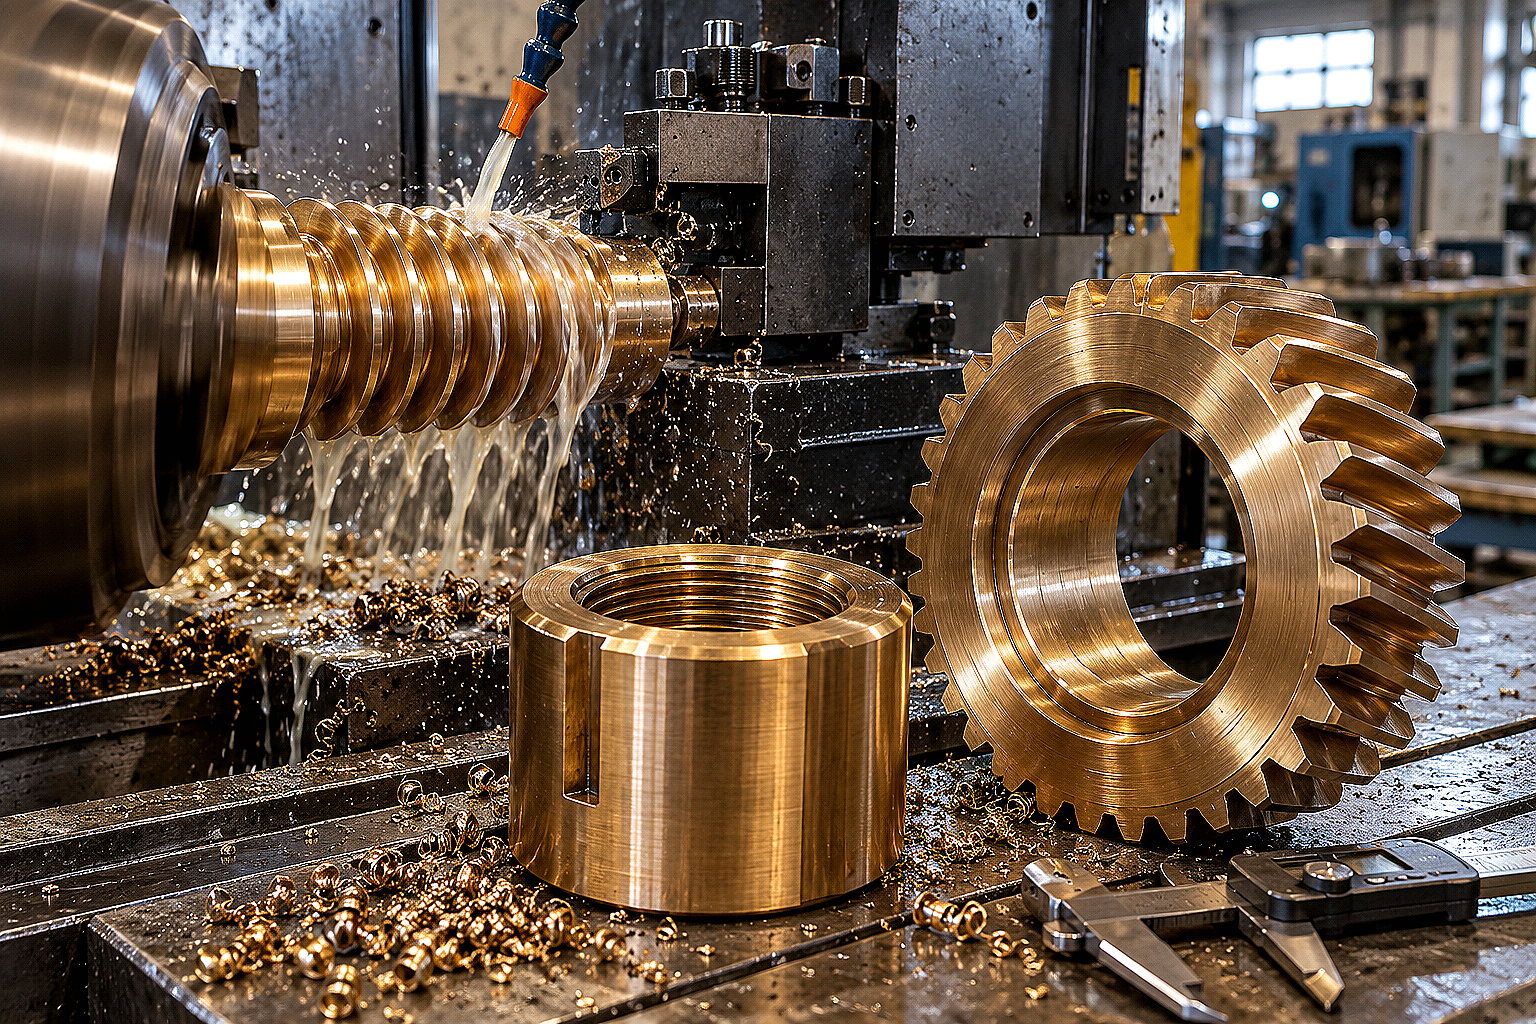
В редукторах карьерных конвейеров, приводах поворота стрел автокранов, механизмах задвижек плотин и винтовых парах металлорежущих станков в Казахстане узлы трения работают под постоянным контактным давлением до 25–45 МПа. В отличие от стандартных подшипников скольжения, червячная передача и ходовой винт работают в режиме непрерывного скольжения витков с высоким коэффициентом трения и риском заедания.
Попытка выточить венец червячного колеса или ходовую маточную гайку из мягкой оловянной бронзы вроде БрОЦС 5-5-5 приводит к быстрой деформации профиля. Мягкий сплав сминается под точечным усилием, зубья колеса выкрашиваются, а в резьбе винтового подъемника появляется опасный люфт. В тяжелонагруженных узлах трения с высокими удельными нагрузками стандартом выступает пруток из алюминиево-железистых бронз марок БрАЖ9-4 и БрАЖМц10-3-1.5.
Химический состав и свойства сплавов БрАЖ9-4 и БрАЖМц10-3-1.5
Алюминиевые безоловянные бронзы по ГОСТ 18175-78 и ГОСТ 1628-2019 отличаются повышенным пределом прочности, твердостью и сопротивлением кавитационной эрозии по сравнению с оловянными сплавами.
Легирование алюминием (8–11%) формирует прочную интерметаллидную матрицу, а железо (2–4%) измельчает кристаллическое зерно, препятствуя росту микротрещин при ударных импульсах.
- БрАЖ9-4 (CuAl9Fe3): содержит 8–10% алюминия и 2–4% железа. Обладает пределом прочности на растяжение до 500–600 МПа и твердостью 110–140 HB. Оптимален для венцов тихоходных и среднескоростных редукторов, седел клапанов и втулок гидроцилиндров;
- БрАЖМц10-3-1.5 (CuAl10Fe3Mn1.5): дополнительно легирован марганцем (1,0–2,0%). Марганец повышает коррозионную стойкость в соленой и щелочной воде, улучшает пластичность при ударных нагрузках и повышает предел текучести до 300–350 МПа при твердости до 130–160 HB. Сплав незаменим для маточных гаек прессов и деталей гидротехнических затворов.
Почему для червячных передач и ходовых винтов выбирают БрАЖ
В червячной паре стальной закаленный червяк (стали 40Х, 20Х, 18ХГТ) непрерывно трется о зубья бронзового колеса с линейной скоростью скольжения от 1,5 до 8 м/с. При передаче крутящего момента в пятне контакта возникает локальный нагрев до +80...+120 °C.
Если венец изготовлен из латуни или углеродистой стали, пара трения мгновенно схватывается с задиром витков червяка. Бронза БрАЖ9-4 обеспечивает оптимальный микрорельеф приработки: оксидная пленка алюминия защищает зуб от микросваривания со сталью даже при кратковременном масляном голодании.
В ходовых винтовых парах токарных станков, автомобильных двухстоечных подъемников СТО в Алматы и винтовых приводов шлюзовых шандоров маточная гайка воспринимает всю осевую силу подъема. Высокая прочность на смятие позволяет нарезать трапецеидальную резьбу Tr с минимальным шагом без риска среза витков под рабочей нагрузкой.
Сравнение характеристик бронзовых кругов для узлов трения
Выбор марки бронзового прутка зависит от скорости скольжения в паре, удельного давления и твердости сопрягаемого стального вала:
| Параметр / Сплав | БрАЖ9-4 (ГОСТ 1628) | БрАЖМц10-3-1.5 (ГОСТ 1628) | БрОЦС 5-5-5 (ГОСТ 24301) |
|---|---|---|---|
| Предел прочности при растяжении, МПа | 500–590 | 550–640 | 200–240 |
| Предел текучести, МПа | 200–250 | 280–350 | 100–120 |
| Твердость по Бринеллю, HB | 110–140 | 130–160 | 60–80 |
| Максимальное контактное давление, МПа | До 35 | До 45 | До 12–15 |
| Допустимая скорость скольжения, м/с | До 4,0 | До 5,5 | До 8,0–10,0 |
| Требования к твердости червяка/винта | Закалка ≥ 45–50 HRC | Закалка ≥ 50–55 HRC | Нормализация ≥ 28–32 HRC |
| Типовые детали | Венцы червячных колес, поршневые кольца | Маточные гайки винтов, штоки, золотники | Подшипники скольжения, втулки насосов |
Технология токарной и зубофрезерной обработки круга БрАЖ
Из-за высокой твердости и наличия включений железа бронзовый пруток БрАЖ9-4 обрабатывается с более высоким усилием резания, чем автоматная латунь или оловянная бронза. Неправильный подбор режимов приводит к быстрому истиранию резца и перегреву заготовки.
При токарной проточке, нарезании резьбы и нарезке зубьев червячных колес на станках с ЧПУ и универсальном оборудовании соблюдают базовые технологические правила:
- Инструментальный материал: для черновой и чистовой обработки используют твердосплавные пластины групп ВК6, ВК8, а также пластины с износостойким PVD-покрытием TiAlN с острыми полированными передними гранями;
- Геометрия резца: передний угол γ = 8–12°, главный задний угол α = 10–12°, радиус вершины резца r = 0,4–0,8 мм для предотвращения дробления;
- Режимы резания: скорость точения v = 90–160 м/мин, глубина резания t = 1,0–3,5 мм, подача s = 0,1–0,25 мм/об при обязательном обильном охлаждении 5–8% эмульсией;
- Нарезание трапецеидальной резьбы: нарезание маточных гаек выполняют резьбовыми резцами с боковой подачей по профилю витка, разбивая припуск на 8–14 проходов во избежание заклинивания и задира витков;
- Зубонарезание венцов: нарезку зубьев червячных колес производят червячными модульными фрезами методом обкатки. Скорость подачи выдерживают на уровне 0,15–0,3 мм на оборот стола для получения шероховатости боковых поверхностей Ra ≤ 1,6 мкм.
Конструкции составных червячных колес: экономия бронзы
При диаметре червячного колеса свыше 150–200 мм изготавливать колесо целиком из сплошной бронзовой заготовки экономически невыгодно. В машиностроении Казахстана используют составную сборную конструкцию: стальная или чугунная ступица плюс напрессованный бронзовый венец.
Бронзовый венец вытачивают из толстостенной гильзы или круглой заготовки БрАЖ9-4 с расчетным припуском на чистовую проточку. Посадку венца на ступицу выполняют с натягом (посадки H7/s6 или H7/r6) с предварительным нагревом бронзового кольца до +180...+220 °C.
Для гарантированной фиксации от проворачивания по стыку ступицы и венца сверлят отверстия и устанавливают резьбовые контровочные штифты (шпоночные болты), после чего нарезают зубья колеса в сборе со ступицей.
Чек-лист входного контроля бронзового круга при приемке
При получении партии бронзового прутка на складе в Алматы инженер ОТК и снабженец проводят проверку параметров:
- Проверка сертификата качества: соответствие стандартам ГОСТ 1628-2019 (для тянутых и прессованных прутков) или ГОСТ 24301-93 (для литых заготовок), наличие номера плавки и результатов химанализа по меди, алюминию, железу и марганцу;
- Замер геометрии и овальности: контроль штангенциркулем или микрометром наружного диаметра с учетом заводских допусков на диаметр (+0,5...-1,5 мм в зависимости от группы точности);
- Визуальный осмотр поверхности: отсутствие глубоких трещин, расслоений, раковин, инородных шлаковых включений и грубых волочильных задиров;
- Контроль прямолинейности: кривизна прутка не должна превышать 2–4 мм на 1 погонный метр длины, чтобы избежать радиального биения в патроне токарного станка;
- Маркировка торцов: наличие четкой несмываемой цветовой или буквенной маркировки марки сплава на торце каждого хлыста.
На складе компании АТЛАНТ Snab City в Алматы бронзовые круги марок БрАЖ9-4 и БрАЖМц10-3-1.5 диаметром от 16 до 250 мм отгружаются с полным пакетом заводских сертификатов. Возможна ленточнопильная резка заготовок в размер заказчика без деформации торцов и доставка автотранспортом по всем регионам Казахстана.
Часто задаваемые вопросы (FAQ)
Чем бронза БрАЖ9-4 отличается от БрОЦС 5-5-5 в червячных передачах?
БрАЖ9-4 в 2,5 раза прочнее и почти вдвое тверже оловянной бронзы БрОЦС 5-5-5. Она рассчитана на высокие контактные давления (до 35 МПа) и ударные нагрузки, но требует обязательной закалки червяка (не менее 45 HRC) и обильной смазки. БрОЦС мягче, лучше прирабатывается к сырым незакаленным валам, но быстро сминается при высоких нагрузках.
Можно ли использовать БрАЖ9-4 для гаек ходовых винтов без смазки?
Нет, работа винтовой пары БрАЖ9-4 — сталь всухую категорически запрещена. Твердая алюминиевая бронза без разделительной масляной пленки быстро образует микрозадиры на витках резьбы. Для узла обязательна подача пластичной или индустриальной смазки с противозадирными присадками.
Какая марка лучше для маточных гаек автомобильных подъемников СТО: БрАЖ9-4 или БрАЖМц10-3-1.5?
Для силовых грузовых гаек двухстоечных подъемников предпочтительнее сплав БрАЖМц10-3-1.5. Наличие марганца повышает ударную вязкость и сопротивление истиранию при возвратно-поступательном движении каретки с тяжелым автомобилем.
Как избежать дробления резца при расточке отверстий в заготовке из БрАЖ?
Используйте расточные резцы максимального сечения с жестким вылетом не более 3–4 диаметров оправки, острые твердосплавные пластины с малым радиусом вершины (r = 0,2–0,4 мм) и положительным передним углом, а также снижайте скорость резания при увеличении подачи.
Вывод
Правильный подбор бронзового прутка БрАЖ9-4 и БрАЖМц10-3-1.5 гарантирует надежность тяжелонагруженных червячных редукторов, подъемных механизмов и винтовых приводов без риска заклинивания и преждевременного износа зубьев. Для расчета массы заготовок, подбора диаметра и заказа резки бронзового проката обращайтесь к специалистам компании АТЛАНТ Snab City в Алматы.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кругляк бронзовый 50 мм БрАЖ9-4
Кругляк бронзовый 50 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 55 мм БрАЖ9-4
Кругляк бронзовый 55 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 60 мм БрАЖ9-4
Кругляк бронзовый 60 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 70 мм БрАЖ9-4
Кругляк бронзовый 70 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 80 мм БрАЖ9-4
Кругляк бронзовый 80 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 85 мм БрАЖ9-4
Кругляк бронзовый 85 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 90 мм БрАЖ9-4
Кругляк бронзовый 90 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 100 мм БрАЖ9-4
Кругляк бронзовый 100 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 110 мм БрАЖ9-4
Кругляк бронзовый 110 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 130 мм БрАЖ9-4
Кругляк бронзовый 130 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 140 мм БрАЖ9-4
Кругляк бронзовый 140 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 160 мм БрАЖ9-4
Кругляк бронзовый 160 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..