Труба бронзовая БрОЦС5-5-5 и БрАЖ9-4: выбор литых заготовок под втулки, расчет экономии и точение на ЧПУ
При серийном или ремонтном изготовлении подшипников скольжения, ходовых гаек и направляющих втулок в механических цехах Казахстана использование сплошного круга приводит к перерасходу дорогостоящего цветного металла. До 40–70% массы прутка превращается в струж...
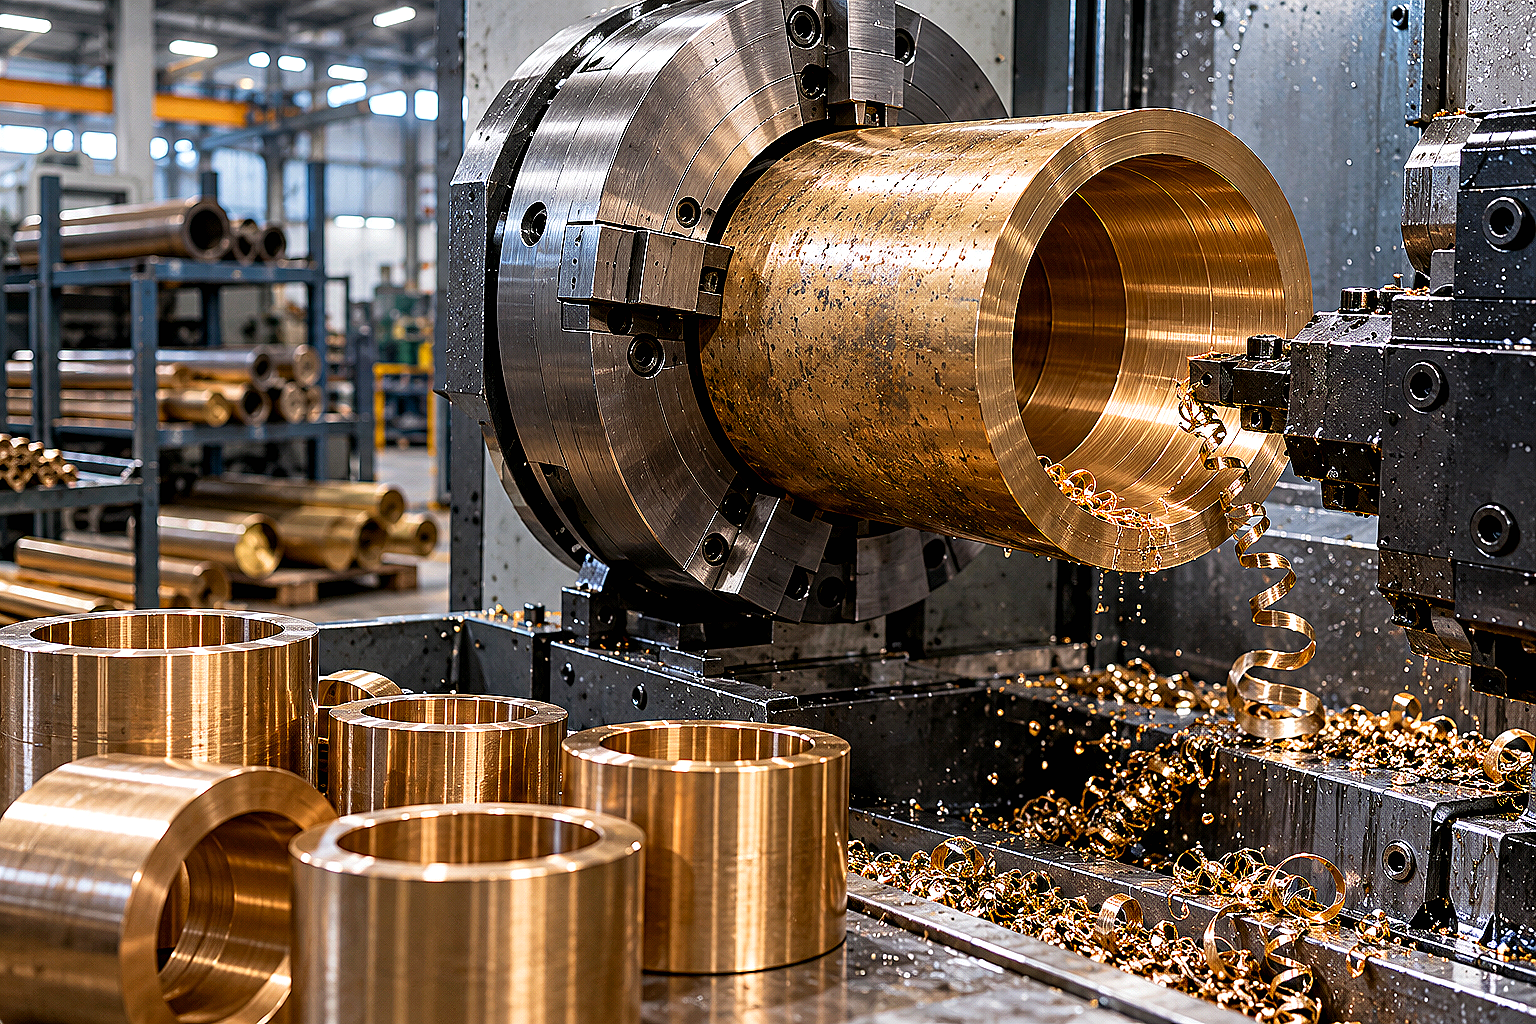
Втулки скольжения, упорные кольца, направляющие буксы гидроцилиндров и венцы червячных передач работают в узлах трения под высокими удельными нагрузками. На карьерных экскаваторах, дробильно-сортировочных комплексах, перекачивающих насосах и станочном оборудовании в Алматы и промышленных центрах Казахстана бронзовая втулка служит защитным элементом, предохраняющим стальной вал от задиров.
Когда предприятию требуется изготовить партию втулок с наружным диаметром 120 мм и внутренним отверстием 70 мм, традиционная закупка бронзового круга БрОЦС 5-5-5 оборачивается колоссальными потерями. Сплошной металлический стержень требует длительного сверления корончатыми или спиральными сверлами, превращая оплаченную бронзу в мелкодисперсную стружку.
Полая бронзовая труба (отливка трубной формы или прессованная труба) решает эту проблему на заготовительном этапе. Металл поставляется с проектной толщиной стенки и минимальными припусками под чистовое точение.
Почему сверление сплошного круга убыточно: расчет экономии на заготовке
Стоимость качественного бронзового проката на рынке цветных металлов Казахстана в разы превышает цену рядовой конструкционной стали. При глубоком сверлении прутка крупного сечения предприятие оплачивает полную массу кругляка, но полезный выход готовой детали составляет менее половины.
Стружка цветных металлов при сдаче на вторичную переработку теряет до 50–60% от исходной стоимости закупки. Кроме того, глубокое сверление отверстий диаметром от 50 мм в вязких бронзах перегружает главный привод токарного станка, требует постоянной подачи смазочно-охлаждающей жидкости (СОЖ) под высоким давлением и вызывает ускоренный износ твердосплавных пластин.
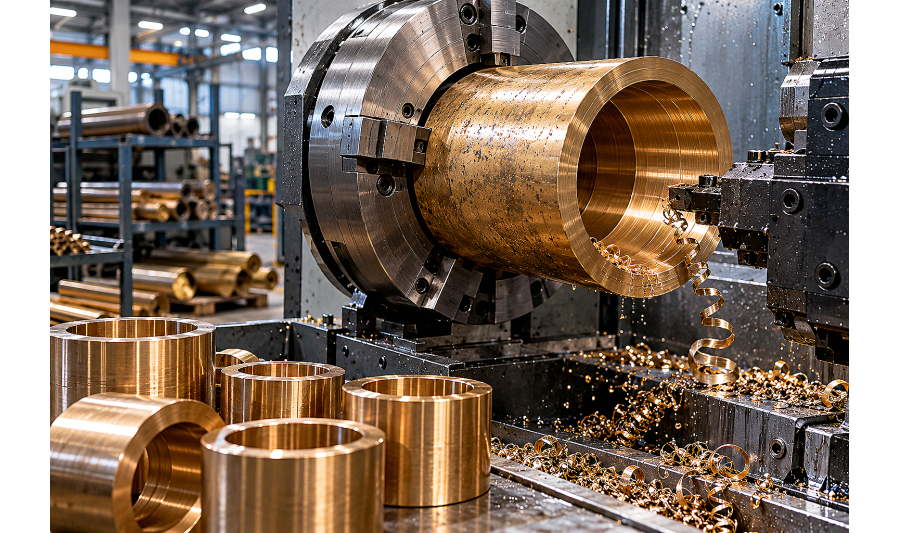
Использование полой бронзовой трубы по принципу толстостенной бесшовной трубы позволяет токарю сразу перейти к черновой и чистовой расточке внутреннего диаметра за один-два прохода резца.
| Параметр расчета | Сплошной круг Ø140 мм | Полая труба Ø145×70 мм | Экономический эффект |
|---|---|---|---|
| Масса заготовки на 10 деталей | 163,5 кг | 104,2 кг | Экономия 59,3 кг дорогой бронзы |
| Масса стружки после обработки | 98,7 кг | 39,4 кг | Снижение отходов металла на 60% |
| Технологические операции | Торцовка, центровка, сверление Ø40 мм, рассверливание Ø75 мм, расточка, обточка | Торцовка, черновая расточка, чистовая расточка, наружная обточка | Исключены 2 тяжелые операции сверления |
| Машинное время на партию (ЧПУ) | 190 минут | 65 минут | Сокращение времени обработки в 2,9 раза |
| Расход твердосплавных пластин | 4 сменные пластины (сверла + расточка) | 1 пластина (чистовая расточка) | Экономия на режущем инструменте в 4 раза |
Марки бронзовых сплавов для трубных заготовок: БрОЦС 5-5-5, БрАЖ 9-4 и БрОФ 10-1
Эксплуатационные свойства подшипника скольжения зависят от химического состава бронзы. Ошибка в марке сплава приводит либо к заклиниванию пары трения при пиковой нагрузке, либо к интенсивному оплыванию бронзового слоя при нагреве.
Бронза БрОЦС 5-5-5 (оловянно-цинково-свинцовая по ГОСТ 613-79 и ГОСТ 24301-93) — самый распространенный антифрикционный сплав. Свинец в структуре находится в свободном глобулярном состоянии, выступая естественной твердой смазкой при кратковременном масляном голодании. Сплав отлично прирабатывается к валам из сырой или нормализованной стали Ст45, выдерживая скорости скольжения до 5–6 м/с при умеренных удельных давлениях.
Безоловянная алюминиево-железистая бронза БрАЖ 9-4 по ГОСТ 18175-78 и ГОСТ 1208-2014 разработана для тяжелонагруженных узлов с высокими удельными давлениями (до 15–20 МПа) и динамическими ударами. Трубы БрАЖ 9-4 заказывают для втулок сочленений стрел экскаваторов, проушин гидроцилиндров и шарниров спецтехники. Сплав требует обязательной закалки сопрягаемого стального вала до твердости не менее 50–55 HRC, иначе жесткая бронза сотрет стальную шейку.
Для узлов с высокими скоростями скольжения (до 10–12 м/с) и ударными циклическими нагрузками стандартом выступает оловянно-фосфористая бронза БрОФ 10-1 по ГОСТ 613-79. Фосфор увеличивает твердость и усталостную прочность сплава, делая его незаменимым для тяжелонагруженных турбинных подшипников и наряду с применением круга БрАЖ9-4 для тяжелонагруженных передач обеспечивает высокий ресурс ответственных редукторов.
| Марка сплава | Стандарт на трубы | Твердость, HB | Предел прочности, МПа | Допустимое давление [P], МПа | Рекомендуемые узлы применения |
|---|---|---|---|---|---|
| БрОЦС 5-5-5 (CuSn5Zn5Pb5) | ГОСТ 24301-93 | 70–80 | 200–240 | До 10–12 | Втулки насосов, редукторов, электродвигателей, станков общего назначения |
| БрАЖ 9-4 (CuAl9Fe4) | ГОСТ 1208-2014 / ГОСТ 24301 | 100–120 | 450–550 | До 20–25 | Шарниры экскаваторов, втулки гидроцилиндров, прессы, ковши, дробилки |
| БрОФ 10-1 (CuSn10P1) | ГОСТ 24301-93 | 85–95 | 280–320 | До 15 | Турбокомпрессоры, подшипники турбин, тяжелонагруженные конические дробилки |
| БрАЖМц 10-3-1.5 | ГОСТ 1208-2014 | 130–150 | 550–600 | До 30 | Шламовые насосы, запорная арматура, работа в соленой и щелочной среде |
Технологии производства бронзовых труб: центробежное литье против непрерывной отливки
Качество структуры металла в теле полой заготовки определяет надежность готовой детали под нагрузкой. На металлургических заводах и литейных базах бронзовые трубы изготавливают тремя базовыми методами, каждый из которых формирует специфические свойства заготовки.
Непрерывное литье через графитовые кристаллизаторы обеспечивает идеальную чистоту металла и плотную мелкокристаллическую структуру без внутренних раковин. Заготовки непрерывного литья имеют минимальную разностенность (не более 0,5–1,0 мм) и гладкую поверхность, что позволяет уменьшить припуски на обработку до 1,5–2,0 мм на сторону.
Центробежное литье во вращающиеся металлические изложницы применяется для крупногабаритных труб и венцов диаметром от 150 до 800 мм. Центробежная сила прижимает жидкий металл к стенкам формы под давлением в десятки атмосфер, вытесняя шлаковые включения и растворенные газы во внутренний технологический слой. При обработке центробежнолитой трубы внутренний припуск увеличивают на 3–5 мм для полного снятия ликвационного слоя со шлаком.
Горячепрессованные трубы по ГОСТ 1208-2014 производятся на гидравлических горизонтальных прессах из деформируемых сплавов (БрАЖ 9-4, БрАЖМц 10-3-1.5). Прессование измельчает зерно и ориентирует волокна металла вдоль оси трубы, исключая пористость и обеспечивая максимальный предел текучести при ударных нагрузках.
Расчет припусков и режимы токарной обработки на станках с ЧПУ
При составлении управляющих программ для токарных обрабатывающих центров с ЧПУ важно учитывать специфику резания цветных сплавов. Оловянные бронзы с добавлением свинца (БрОЦС 5-5-5) дают короткую сегментную или сыпучую стружку, которая мгновенно эвакуируется из зоны глубокой расточки без образования опасных клубков.
Алюминиевые бронзы марок БрАЖ 9-4 и БрАЖМц обладают высокой вязкостью и прочностью. При резании образуется сплошная сливная стружка, склонная к наклепу и наволакиванию на режущую кромку. Для чистовой расточки труб БрАЖ применяют твердосплавные пластины групп ISO N и ISO M с острой геометрией передней поверхности (угол γ = 12–15°) и полированными стружколомами.
Скорость резания (v_c) для сплава БрОЦС 5-5-5 составляет 150–250 м/мин при подаче (f) 0,15–0,35 мм/об. Для сплава БрАЖ 9-4 скорость снижают до 80–140 м/мин, обеспечивая непрерывную подачу 5–8% водорастворимой масляной эмульсии СОЖ для отвода тепла и защиты инструмента от микросколов.
Монтажные посадки и масляные канавки: как запрессовать втулку без заклинивания
Бронзовый подшипник скольжения монтируется в стальной или чугунный корпус узла с гарантированным натягом. В машиностроении стандартными посадками по системе отверстия выступают H7/p6, H7/r6 и для тяжелонагруженных ударных узлов — H7/s6.
При запрессовке тонкостенной втулки внутренний диаметр уменьшается на 70–90% от величины фактического натяга. Если выточить внутреннее отверстие в номинальный размер до запрессовки, после посадки в корпус отверстие сожмется, и стальной вал заклинит при первом же прогреве узла. Для ответственных узлов внутренний диаметр растачивают с технологическим припуском 0,05–0,15 мм под чистовую доводку разверткой или расточным резцом уже после запрессовки в корпус.
Для распределения смазки на внутренней рабочей поверхности прорезают смазочные канавки — замкнутые восьмерочные, винтовые спиральные или продольные с выходом в зону минимального гидродинамического давления. Запрещается выводить масляную канавку на торцы втулки, иначе смазка будет моментально выдавливаться наружу под рабочим давлением вала.
Входной контроль и дефектовка бронзовых труб перед запуском в производство
Перед запуском партии трубного проката на заготовительный ленточнопильный участок отдел технического контроля предприятия проводит комплексную приемку по методике входного контроля бронзовых заготовок. В отличие от стали, дефекты литья бронзы могут скрываться под наружной коркой металла.
На первом этапе проверяют сертификат качества завода-изготовителя, сверяя соответствие химического состава требованиям ГОСТ 24301-93 или ГОСТ 613-79. Замер наружного и внутреннего диаметров проводят штангенинструментом минимум в трех сечениях по длине трубы для выявления овальности и конусности.
Торцы заготовок осматривают на отсутствие усадочных рыхлот, шлаковых плен и инородных включений. Для критически важных деталей (подшипников гидротурбин или высокоскоростных компрессоров) выполняют выборочный капиллярный цветной контроль (ЦД) или ультразвуковую дефектоскопию для подтверждения монолитности тела отливки.
FAQ: частые вопросы снабженцев и технологов по бронзовым трубам
Какой минимальный припуск закладывать на обработку литой бронзовой трубы?
Для заготовок непрерывного литья по ГОСТ 24301-93 закладывают припуск 1,5–2,5 мм на сторону по наружному и внутреннему диаметрам. Для центробежнолитых заготовок наружный припуск составляет 2,5–3,5 мм, а внутренний припуск увеличивают до 4,0–6,0 мм для гарантированного снятия рыхлого ликвационного слоя со шлаком.
Чем отличается прессованная труба БрАЖ 9-4 от литой трубной заготовки?
Прессованная труба изготавливается методом горячего прессования на гидравлических прессах по ГОСТ 1208-2014. Она имеет деформированную монолитную структуру без литейных пор, повышенный предел текучести (на 15–20% выше литого аналога) и строгие геометрические допуски. Литая заготовка производится литьем в кокиль или кристаллизатор и предназначена под более глубокую механическую обработку.
Можно ли запрессовывать бронзовую втулку ударами кувалды через деревянную проставку?
Категорически не рекомендуется. Ударный монтаж вызывает микроперекос заготовки, задиры на посадочной поверхности корпуса и пластическую осадку торца втулки. Запрессовку выполняют на винтовых или гидравлических прессах с направляющей оправкой, либо применяют температурную посадку с предварительным охлаждением втулки в жидком азоте или сухом льду.
Почему для червячных венцов заказывают БрАЖ 9-4, а не БрОЦС 5-5-5?
Бронза БрАЖ 9-4 обладает высоким пределом текучести (до 200–250 МПа) и твердостью до 110–130 HB, что позволяет нарезать прочные зубья, выдерживающие значительные изгибающие и контактные напряжения в редукторах. Мягкая бронза БрОЦС 5-5-5 при высоких нагрузках сминается по профилю зуба, поэтому ее применяют только в тихоходных малонагруженных червячных парах.
Как правильно резать бронзовые трубы большого диаметра на заготовки?
Резку выполняют на ленточнопильных станках биметаллическими полотнами с переменным шагом зуба (3/4 или 4/6 TPI) и обильной подачей эмульсионной СОЖ. Использование абразивных отрезных кругов («болгарок») приводит к оплавлению кромок, термическому наклепу и косому резу заготовки, что увеличивает отходы металла при торцовке.
Практические рекомендации снабженцу и мастеру механического участка
При заказе бронзового проката для производства втулок скольжения передавайте менеджеру металлобазы точные проектные размеры готовой детали (чистовой наружный диаметр, внутреннее отверстие и длину). Специалисты компании АТЛАНТ Snab City в Алматы помогут подобрать оптимальный типоразмер полой бронзовой трубы с учетом припусков на обработку, исключая переплату за лишний тоннаж.
На складе металлоцентра в наличии представлены литые и прессованные бронзовые трубы из сплавов БрОЦС 5-5-5, БрАЖ 9-4 и БрОФ 10-1 различных диаметров. Мы выполняем высокоточную резку трубного проката в размер на автоматических ленточнопильных комплексах и организуем оперативную доставку партий металла по Алматы и всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кругляк бронзовый 85 мм БрАЖ9-4
Кругляк бронзовый 85 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 90 мм БрАЖ9-4
Кругляк бронзовый 90 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 90 мм БрОЦС5-5-5
Кругляк бронзовый 90 мм БрОЦС5-5-5 – это прутья из бронзы поперечного круглого сечения. Круг брон..
Кругляк бронзовый 100 мм БрАЖ9-4
Кругляк бронзовый 100 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 100 мм БрОЦС5-5-5
Кругляк бронзовый 100 мм БрОЦС5-5-5 – это прутья из бронзы поперечного круглого сечения. Круг бро..
Кругляк бронзовый 110 мм БрАЖ9-4
Кругляк бронзовый 110 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 130 мм БрАЖ9-4
Кругляк бронзовый 130 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 130 мм БрОЦС5-5-5
Кругляк бронзовый 130 мм БрОЦС5-5-5 – это прутья из бронзы поперечного круглого сечения. Круг бро..
Кругляк бронзовый 140 мм БрАЖ9-4
Кругляк бронзовый 140 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 150 мм БрОЦС5-5-5
Кругляк бронзовый 150 мм БрОЦС5-5-5 – это прутья из бронзы поперечного круглого сечения. Круг бро..
Кругляк бронзовый 160 мм БрАЖ9-4
Кругляк бронзовый 160 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 160 мм БрОЦС5-5-5
Кругляк бронзовый 160 мм БрОЦС5-5-5 – это прутья из бронзы поперечного круглого сечения. Круг бро..