Квадрат стальной инструментальный У8А, 9ХС и ХВГ: выбор стали, режимы закалки и изготовление оснастки
Разбираем выбор стального инструментального квадрата марок У8А, 9ХС и ХВГ: особенности углеродистых и легированных сталей, режимы ковки и закалки на 60–64 HRC, защита от обезуглероживания и изготовление пуансонов, ножей и штампов в Казахстане.
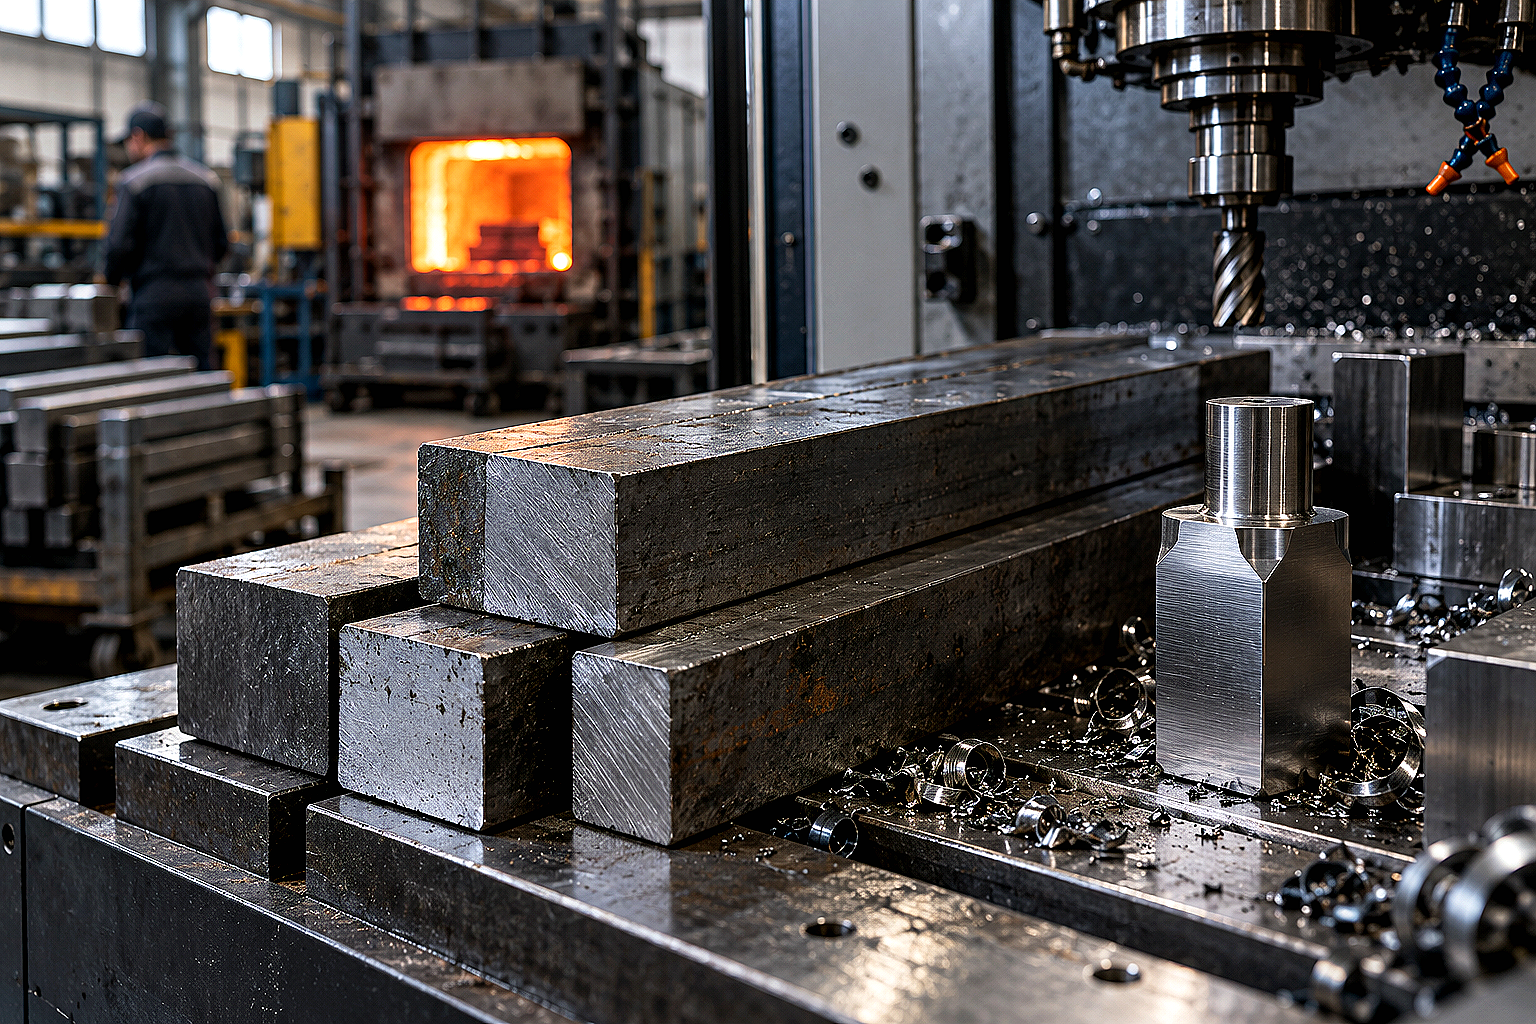
При изготовлении пуансонов, штампов, метчиков, развёрток, калибров и ножей ресурс оснастки зависит не только от твёрдости, но и от правильного выбора стали и режима термообработки. Конструкционные марки Ст45 и 40Х подходят для многих деталей машин, но не всегда обеспечивают износостойкость и стойкость режущей кромки, необходимые инструменту.
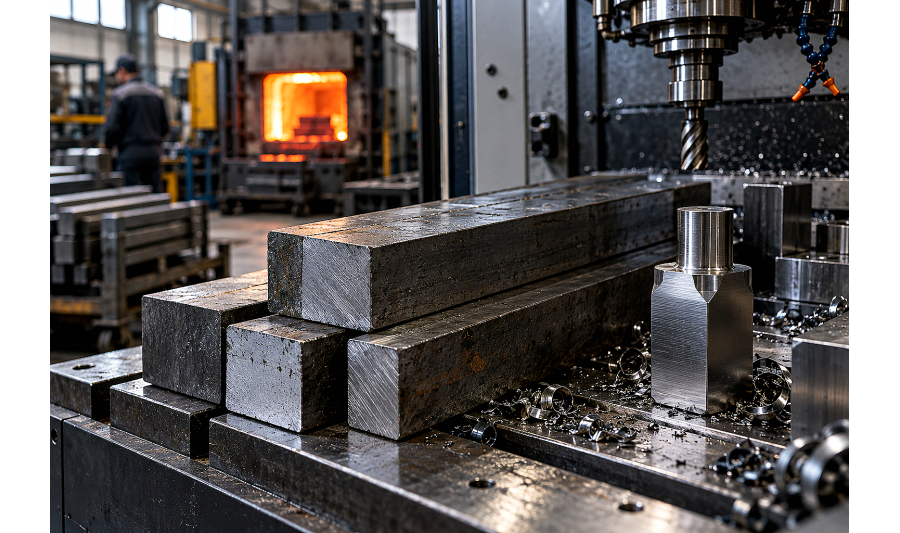
Для прямоугольных деталей удобно использовать инструментальный квадрат: по сравнению с круглым прутком он сокращает объём фрезерования и количество металла, уходящего в стружку. При этом горячекатаный квадрат остаётся заготовкой с допусками по стороне, диагоналям и притуплению углов, поэтому точные поверхности получают последующей механической обработкой.
Какими стандартами регулируется инструментальный квадрат
При заказе необходимо указывать стандарт на форму проката и отдельно стандарт на марку стали:
- ГОСТ 2591-2006 - горячекатаный квадрат со стороной от 6 до 200 мм;
- ГОСТ 1133 - кованые квадратные и круглые прутки;
- ГОСТ 1435-99 - прутки и полосы из нелегированной инструментальной стали, включая У8А;
- ГОСТ 5950-2000 - прокат из легированной инструментальной стали, включая 9ХС и ХВГ.
По ГОСТ 2591-2006 горячекатаный квадрат выпускается повышенной точности Б1 и Б2 либо обычной точности В1–В5. Если детали необходимы строгие размеры и чистая поверхность, вместо горячекатаной заготовки рассматривают калиброванный стальной квадрат.
У8А, 9ХС или ХВГ: какую сталь выбрать
Марки отличаются прокаливаемостью, склонностью к короблению и назначением готового инструмента.
- У8А - высококачественная нелегированная инструментальная сталь с содержанием углерода 0,75–0,84%. Подходит для небольшого инструмента простой формы, работающего без сильного нагрева: зубил, кернеров, деревообрабатывающих ножей и несложной штамповой оснастки. Из-за ограниченной прокаливаемости её не стоит выбирать для массивных деталей, которым требуется одинаковая твёрдость по всему сечению.
- 9ХС - хромокремнистая инструментальная сталь для сверл, метчиков, плашек, развёрток, гребёнок, фрез, штемпелей и клейм холодной работы. Она прокаливается глубже У8А и подходит для инструмента более сложной формы.
- ХВГ - хромовольфрамомарганцевая сталь для протяжек, длинных метчиков и развёрток, калибров, точных штампов и другой оснастки, для которой важно уменьшить изменение размеров при закалке. Сталь снижает риск коробления, но не исключает его полностью.
Для крупных штампов сложной формы применяют также поковки из штамповых сталей. Конкретную марку выбирают по характеру нагрузки, температуре работы и требуемой износостойкости.
Сравнение марок и контрольных режимов закалки
| Марка | Основное назначение | Температура закалки | Охлаждение | Твёрдость контрольного образца |
|---|---|---|---|---|
| У8А | Небольшой ударный, слесарный и деревообрабатывающий инструмент | 780–800 °C | Вода | Не менее 63 HRC после закалки |
| 9ХС | Метчики, плашки, развёртки, фрезы, клейма | 840–860 °C | Масло | Не менее 63 HRC после закалки |
| ХВГ | Протяжки, длинный инструмент, калибры и точная оснастка | 820–840 °C | Масло | Не менее 61 HRC после отпуска при 180 °C |
В таблице приведены режимы контрольных образцов по стандартам. Для готовой детали температуру отпуска, продолжительность выдержки и схему охлаждения назначает технолог с учётом размеров, формы и требуемой твёрдости.
Как строится термообработка инструмента
- Проверка состояния заготовки. Для последующего фрезерования и сверления удобнее заказывать отожжённый прокат. Стали 9ХС и ХВГ для режущего инструмента по ГОСТ 5950-2000 поставляются в отожжённом состоянии.
- Черновая обработка. До закалки выполняют основное фрезерование, сверление и формирование рабочих контуров, оставляя припуск под чистовое шлифование.
- Нагрев под закалку. Толстые и сложные детали нагревают постепенно, чтобы уменьшить перепад температуры между поверхностью и сердцевиной. Конкретные ступени нагрева устанавливают в технологической карте.
- Закалка. У8А в контрольном режиме охлаждают в воде, а 9ХС и ХВГ - в масле. Закалка легированных марок в воде резко увеличивает риск трещин.
- Отпуск. После закалки отпуск проводят без неоправданной задержки. Его температура определяется требуемым сочетанием твёрдости и вязкости.
- Чистовая обработка. После термообработки выполняют шлифование, доводку и контроль твёрдости, размеров и отсутствия трещин.
Температуры ковки и отжига нельзя назначать одинаковыми для 9ХС и ХВГ. Эти операции выполняют по технологической инструкции, учитывающей марку стали, сечение заготовки и возможности печи.
Обезуглероженный слой и припуск на обработку
При горячей прокатке и нагреве в печи поверхность инструментальной стали частично теряет углерод. После закалки такой слой получает меньшую твёрдость, поэтому его необходимо удалить при механической обработке.
Допустимая глубина обезуглероживания зависит от стандарта и размера заготовки. Для У8А она составляет от 0,20 до 0,60 мм на сторону при размере до 40 мм, а для более крупного проката может достигать 1,5% фактического размера. Для горячекатаных 9ХС и ХВГ норма увеличивается от 0,35 мм при небольшом сечении до 1,3 мм при размере 70–100 мм.
Поэтому нельзя назначать одинаковый припуск 1,5–2 мм для всего сортамента. Его рассчитывают по размеру квадрата, допускам проката, глубине обезуглероженного слоя и состоянию поверхности.
Твёрдость проката в состоянии поставки
Слишком твёрдую заготовку сложно фрезеровать и сверлить, поэтому при приёмке важно проверить состояние поставки и данные сертификата. Для проката, предназначенного под холодную механическую обработку, установлена следующая максимальная твёрдость:
- У8А - не более 187 HB;
- 9ХС - не более 241 HB;
- ХВГ - не более 255 HB.
Измерение проводят после удаления обезуглероженного слоя. Если твёрдость выше указанной, перед механической обработкой может потребоваться дополнительный отжиг.
Механическая обработка и резка заготовок
Отожжённые инструментальные стали обрабатывают фрезерованием, сверлением, строганием и шлифованием. Режущий инструмент, скорость и подачу выбирают по фактической твёрдости, глубине резания и возможностям станка.
Для раскроя квадратных прутков удобно использовать ленточнопильный станок с подачей смазочно-охлаждающей жидкости. Такой способ даёт ровный торец и уменьшает местный перегрев по сравнению с неаккуратной абразивной резкой. При отсутствии оборудования можно заранее заказать резку металлопроката в размер.
Типичные ошибки при изготовлении оснастки
- Выбор марки только по твёрдости. Нужно учитывать прокаливаемость, ударные нагрузки, размеры и допустимое коробление.
- Закалка 9ХС или ХВГ в воде. Интенсивное охлаждение повышает риск трещин и деформации детали.
- Недостаточный припуск. Остатки обезуглероженного слоя снижают твёрдость рабочей поверхности.
- Отсутствие отпуска. После закалки в детали сохраняются высокие внутренние напряжения, способные вызвать сколы и трещины.
- Перегрев при шлифовании. Прижоги могут снизить твёрдость кромки и вызвать поверхностные трещины.
- Хранение на открытом грунте. Глубокая коррозия увеличивает припуск и расход металла.
Что указать при заказе инструментального квадрата
- марку стали - У8А, 9ХС или ХВГ;
- размер стороны квадрата и требуемую длину;
- способ изготовления - горячекатаный или кованый;
- состояние поставки, например отожжённое;
- подгруппу по способу дальнейшей обработки и качество поверхности;
- требования к микроструктуре и карбидной сетке, если они важны для оснастки;
- резку на мерные заготовки;
- сертификат с номером плавки, химическим составом и результатами контроля.
FAQ
Чем ХВГ отличается от 9ХС?
Сталь 9ХС чаще выбирают для метчиков, плашек, развёрток, сверл и фрез. ХВГ применяют для длинного и точного инструмента, где важно уменьшить изменение размеров при закалке. При этом окончательный выбор зависит от формы детали, нагрузки и технологии термообработки.
Можно ли изготовить крупный пуансон из У8А?
У8А имеет ограниченную прокаливаемость, поэтому в массивном сечении сердцевина может не получить требуемую твёрдость. Для крупных и сложных пуансонов обычно рассматривают легированные инструментальные или штамповые стали.
Можно ли сваривать У8А, 9ХС и ХВГ?
Эти высокоуглеродистые стали относятся к трудносвариваемым. Обычную монтажную сварку для них не применяют. Ремонт оснастки допускается только по разработанной технологии с подобранным присадочным материалом, предварительным подогревом и последующей термообработкой.
Как проверить, что квадрат поставлен после отжига?
Состояние поставки должно быть указано в документе о качестве. Дополнительно твёрдость проверяют портативным твердомером после зачистки поверхности и сравнивают с нормой для конкретной марки стали.
Подходят ли У8А, 9ХС и ХВГ для горячих штампов?
Эти марки предназначены преимущественно для холодной работы и теряют твёрдость при длительном нагреве. Для горячей штамповки и пресс-форм применяют теплостойкие штамповые стали, например 5ХНМ или 4Х5МФС.
Вывод
У8А подходит для сравнительно небольшого инструмента простой формы, 9ХС - для резьбонарезного и режущего инструмента, а ХВГ - для длинной и точной оснастки с повышенными требованиями к стабильности размеров. Ресурс готовой детали зависит от состояния поставки, удаления обезуглероженного слоя и соблюдения индивидуального режима закалки и отпуска.
В каталоге АТЛАНТ Snab City представлена категория Полоса, Квадрат. При заказе можно согласовать марку стали, размер заготовок, документы на плавку, резку в размер и доставку по Алматы и другим регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Квадрат стальной 03Х14Н7В
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат ..
Квадрат стальной 03Х16Н15М4
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..
Квадрат стальной 03Х17Н13М3Т
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..
Квадрат стальной 03Х18Н10Т
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..
Квадрат стальной 03Х18Н11
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..
Квадрат стальной 03Х18Н12
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..
Квадрат стальной 08Х18Н10T ЭИ914
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..
Квадрат стальной 08Х18Н11
Квадрат нержавеющий – это стальной прут с квадратным сечением различной длины. Квадрат обладае..