Лист низколегированный 13ХФА и 09ГСФ: стойкость к сероводороду (HIC/SSCC), расчет и сварка емкостей
На месторождениях Западного и Центрального Казахстана добываемая нефтяная эмульсия содержит высокую концентрацию сероводорода H₂S и углекислого газа CO₂. Обычный конструкционный лист 09Г2С или Ст3 в таких средах разрушается за 6–18 месяцев из-за наводораживани...
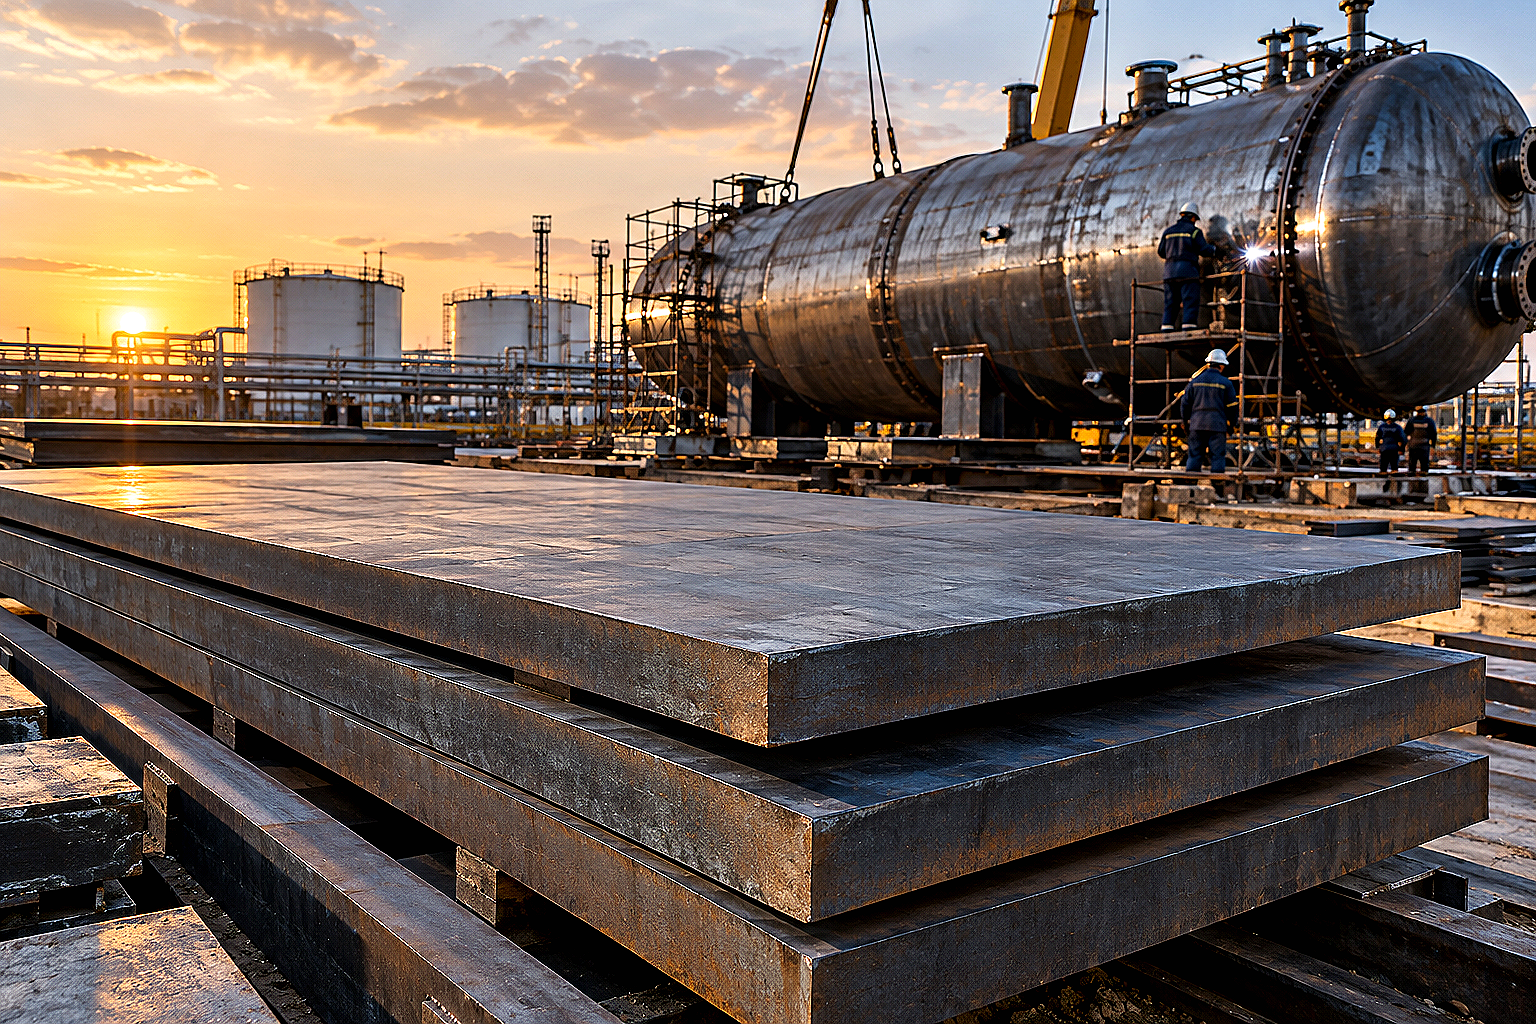
Добыча и подготовка углеводородов на месторождениях Атырауской, Мангистауской, Актюбинской и Западно-Казахстанской областей сопряжены с экстремальной агрессивностью перекачиваемой среды. Пластовая жидкость и попутный нефтяной газ содержат сероводород (H₂S) в концентрациях от 0,5% до 25%, высокоминерализованную пластовую воду с хлоридами и углекислый газ.
В таких условиях стандартный низколегированный лист 09Г2С или котельная сталь 20К подвергаются стремительному водородному охрупчиванию. Атомарный водород диффундирует вглубь кристаллической решетки, скапливается вокруг неметаллических строчечных включений сульфидов марганца и разрывает металл изнутри без видимых внешних деформаций.
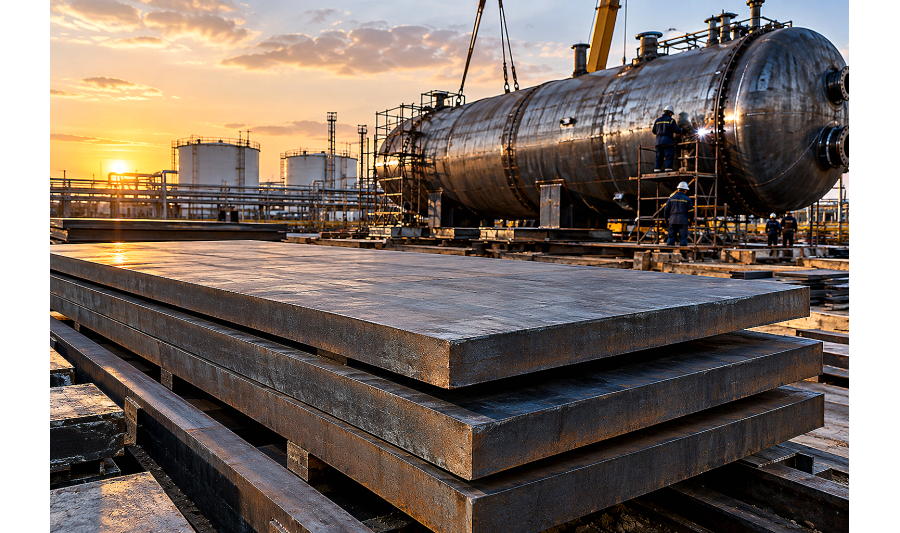
Для изготовления сепараторов нефти и газа, емкостей сбора пластовой воды, факельных сепараторов, технологических резервуаров и промысловых трубопроводов в Казахстане применяют специализированный листовой прокат повышенной коррозионной стойкости и хладостойкости — стали марок 13ХФА и 09ГСФ по ТУ 14-1-5544-2006 и ТУ 14-1-5573-2008.
Механизм разрушения металлов в сероводородных средах: HIC и SSCC
При контакте углеродистой стали с влажным сероводородом на поверхности металла протекает электрохимическая реакция образования сульфида железа с выделением атомарного водорода H⁺. В обычной среде атомы водорода объединяются в молекулярный газ H₂ и улетучиваются. Однако сероводород выступает каталитическим ядом (ингибитором молизации), препятствуя объединению атомов на поверхности.
В результате мельчайшие атомы водорода легко проникают внутрь стального листа через междоузлия кристаллической решетки. Дальнейшее разрушение протекает по двум опасным сценариям:
- Водородное растрескивание (HIC — Hydrogen-Induced Cracking): атомы водорода находят микроскопические внутренние пустоты вокруг включений сульфида марганца MnS и рекомбинируют в молекулы H₂. Молекулярный газ не может покинуть металл, создавая колоссальное внутреннее давление в десятки тысяч атмосфер. Металл расслаивается параллельно плоскости прокатки (блистеры и водородные пузыри);
- Сульфидное коррозионное растрескивание под напряжением (SSCC — Sulfide Stress Corrosion Cracking): под действием рабочего давления в аппарате или остаточных сварочных напряжений водородные микротрещины объединяются ступеньками по нормали к вектору растяжения. Происходит внезапный хрупкий разрыв стенки сосуда без предупреждающей пластической деформации.
Опасность HIC и SSCC заключается в их скрытом характере: аппарат может успешно пройти заводские гидравлические испытания, но внезапно разрушиться через несколько месяцев эксплуатации при штатном давлении.
Химический состав и металлургическая чистота сталей 13ХФА и 09ГСФ
Стойкость сталей 13ХФА и 09ГСФ к водородному растрескиванию достигается не столько легированием, сколько глубокой внепечной обработкой и рафинированием жидкого расплава в вакууматоре.
Главный враг стали в сероводороде — сера (S) и фосфор (P). При обычной кристаллизации сера образует пластичные включения сульфида марганца (MnS), которые при горячей прокатке листа вытягиваются в тонкие протяженные строчки. Именно эти строчки служат идеальными ловушками для водорода.
В сталях 13ХФА и 09ГСФ содержание серы жестко ограничивается на уровне не более 0,002–0,005%, а фосфора — не более 0,012–0,015%. Жидкую сталь обрабатывают кальцием (модифицирование силикокальцием СК30), в результате чего сульфиды приобретают сферическую глобулярную форму, не деформирующуюся при прокатке.
| Марка стали | Углерод (C), % | Кремний (Si), % | Марганец (Mn), % | Хром (Cr), % | Ванадий (V), % | Сера (S), max % | Ударная вязкость KCV при -60 °C, Дж/см² |
|---|---|---|---|---|---|---|---|
| 13ХФА | 0,11–0,16 | 0,17–0,37 | 0,40–0,70 | 0,50–0,80 | 0,05–0,12 | 0,003 | ≥ 40 |
| 09ГСФ | 0,07–0,12 | 0,17–0,37 | 0,70–1,00 | ≤ 0,30 | 0,06–0,12 | 0,004 | ≥ 45 |
| 09Г2С (базовая) | ≤ 0,12 | 0,50–0,80 | 1,30–1,70 | ≤ 0,30 | не нормир. | 0,035 | не гарантир. |
| 20К (котловая) | 0,16–0,24 | 0,15–0,30 | 0,35–0,65 | ≤ 0,30 | не нормир. | 0,025 | не нормир. |
Микролегирование ванадием (V) создает мелкодисперсные карбиды и нитриды, которые измельчают ферритное зерно до 9–11 балла по ГОСТ 5639 и выступают ловушками обратимого типа, равномерно распределяющими диффундирующий водород без образования локальных пиковых напряжений.
Нормативные испытания на стойкость к HIC и SSCC: что проверять в сертификате
При приемке партии низколегированного листа 13ХФА на складе в Алматы или на строительной площадке объекта в Казахстане одного лишь указания марки стали в накладной недостаточно. Для работы поднадзорного оборудования служба входного контроля и технадзор заказчика обязаны проверить протоколы лабораторных коррозионных испытаний.
Стойкость к водородному растрескиванию регламентируется международными стандартами NACE TM0284 и ГОСТ 9.908-85. Образцы металла выдерживают в стандартном растворе А (насыщенный сероводородом водный раствор 5% NaCl + 0,5% CH₃COOH при pH 2,7) в течение 96 часов.
В паспорте качества на плавку листа 13ХФА и 09ГСФ должны быть зафиксированы следующие коэффициенты трещинообразования:
- CLR (Crack Length Ratio) — коэффициент длины трещин: среднее значение должно составлять CLR ≤ 5–10% (для особо ответственных сред CLR ≤ 3%);
- CTR (Crack Thickness Ratio) — коэффициент толщины трещин: нормативное значение CTR ≤ 1,5–3%;
- CSR (Crack Sensitivity Ratio) — коэффициент чувствительности к трещинам: значение CSR ≤ 0,5% (стремится к 0%);
- Испытание на SSCC по NACE TM0177 (Метод А): образец под постоянным механическим напряжением 70–80% от предела текучести не должен разрушаться в течение 720 часов выдержки в насыщенном H₂S растворе.
Если в сертификате отсутствуют коэффициенты CLR/CTR/CSR или не указан номер нормативного документа (ТУ 14-1-5544-2006 с извещением об испытаниях), данный металл не может применяться для сероводородных сред категории Коррозионная агрессивность III по СП РК.
Особенности раскроя, вальцовки и сварки обечаек из стали 13ХФА
Низкое содержание углерода (C ≤ 0,16%) и минимальное количество вредных примесей обеспечивают сталям 13ХФА и 09ГСФ углеродный эквивалент C_экв ≤ 0,38–0,41%. Это гарантирует отличную свариваемость без склонности к образованию холодных околошовных трещин.
Однако при изготовлении цилиндрических обечаек нефтегазовых сепараторов НГС, технологических аппаратов и резервуаров необходимо строго соблюдать регламент термического воздействия:
- Раскрой заготовок: рекомендуется выполнять на установках гидроабразивной или плазменной резки с последующей обязательной механической зачисткой кромки на глубину не менее 1,5–2,0 мм для полного удаления зоны термического влияния;
- Холодная вальцовка: за счет равномерной мелкозернистой структуры лист 13ХФА отлично формуется на четырехвалковых листогибочных вальцах. Предельная степень остаточной деформации без последующей термообработки составляет до 5%;
- Сварочные материалы: для автоматической сварки под флюсом (SAW) и ручной дуговой сварки (SMAW) применяют сварочные материалы с гарантированной стойкостью наплавленного металла к сероводороду и диффузионным водородом HD ≤ 4–5 мл/100 г металла шва (электроды типа Э50А с основным покрытием, проволока Св-08Г1НМА);
- Термообработка после сварки (PWHT): для сосудов, работающих в средах с парциальным давлением H₂S свыше 0,0003 МПа, обязателен высокий отпуск сварных узлов при температуре 580–620 °C. Это снимает пиковые внутренние напряжения и снижает твердость металла шва и зоны термического влияния до нормативных значений не более 22 HRC (248 HV10) по стандарту NACE MR0175 / ISO 15156.
Сравнение сталей 13ХФА, 09ГСФ и стандартной 09Г2С при закупке
Снабженцы нередко пытаются оптимизировать бюджет, предлагая согласовать замену 13ХФА на рядовую сталь 09Г2С повышенной категории (например, 09Г2С-15) со ссылкой на то, что обе марки имеют одинаковый предел текучести (σ_т ≥ 325–345 МПа) и работают при -40 °C.
Такая замена категорически недопустима в средах, содержащих H₂S. Сталь 09Г2С разработана как хладостойкая конструкционная сталь для строительных металлоконструкций и чистых сред. В ней не нормируется форма неметаллических включений, а содержание серы в 0,020–0,035% делает ее абсолютно беззащитной перед наводораживанием.
Прямой экономический ущерб от аварийной разгерметизации нефтегазового сепаратора или коллектора на промысле, загрязнения окружающей среды и штрафов экологов многократно превышает 15–25% разницы в стоимости специального и рядового проката.
Часто задаваемые вопросы (FAQ)
Чем принципиально сталь 13ХФА отличается от 09ГСФ?
Сталь 13ХФА дополнительно легирована хромом (0,50–0,80% Cr), что обеспечивает повышенную стойкость не только к сероводородному растрескиванию, но и к углекислотной (CO₂) коррозии. Сталь 09ГСФ содержит меньше углерода и хрома, но имеет повышенное содержание марганца, что дает чуть более высокую ударную вязкость при глубоких отрицательных температурах до -60 °C.
Что означает индекс «А» в маркировке стали 13ХФА?
Буква «А» в конце маркировки обозначает высококачественную категорию металлургической чистоты стали. Это гарантирует жестко ограниченное содержание вредных примесей: серы (S ≤ 0,003–0,005%) и фосфора (P ≤ 0,012–0,015%), а также обязательное микролегирование и вакуумную дегазацию расплава.
Какая максимальная твердость допускается в зоне сварного шва по нормам NACE?
По стандарту NACE MR0175 / ISO 15156 для предотвращения сульфидного растрескивания под напряжением твердость основного металла, металла шва и околошовной зоны термического влияния (ЗТВ) не должна превышать 22 HRC (или 248 HV10). Превышение этого порога требует обязательной нормализации или высокого отпуска сварного узла.
В каких толщинах поставляется листовой прокат 13ХФА?
Листовая сталь 13ХФА по ТУ 14-1-5544-2006 выпускается в диапазоне толщин от 6 до 50 мм в форматах раскроя 1500×6000 мм, 2000×6000 мм и 2000×8000 мм. Прокат поставляется в термообработанном состоянии (нормализация или закалка с высоким отпуском) со 100% ультразвуковым контролем сплошности (УЗК) по 1 классу ГОСТ 22727-88.
Вывод
Лист низколегированный марок 13ХФА и 09ГСФ — это специализированный конструкционный материал, разработанный для безаварийной эксплуатации емкостного оборудования и напорных технологических трубопроводов в сероводородсодержащих средах Казахстана.
Гарантия стойкости к водородному растрескиванию (HIC) и сульфидной коррозии (SSCC) достигается за счет сверхнизкого содержания серы, глобуляризации сульфидов кальцием и обязательного микролегирования ванадием. Заказывая металлопрокат в компании АТЛАНТ Snab City в Алматы, вы получаете сертифицированный лист со 100% подтверждением плавочных коррозионных протоколов NACE, результатами УЗК-дефектоскопии и оперативной доставкой на производственные площадки и месторождения по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Лист 13ХФА
Лист стальной является одним из наиболее востребованных видов листового металлопроката, так как имее..

Лист оцинкованный толщина стали 0,25 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,3 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист оцинкованный толщина стали 0,35 мм, ширина рулона 1,25/1 м, длина рубки листа любая на заказ до 3 метров
Лист оцинкованный это изделие листового стального проката, представляющая собой полуфабрикат с прямо..
Лист г/к толщина: 1,5 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 1,8 мм, размер: 1х2, марка стали: 3пс5/3сп5
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..

Лист х/к толщина: 3,5мм, размер: 1х2, марка стали: 08кп.пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,35 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 3,7мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,37 см, марка стали: 08кп/пс, размер: 1х2 Лист холодн..
Лист х/к толщина: 5мм, размер: 1х2, марка стали: 08кп/пс
Лист х/к (ГОСТ 16523-97; 19904-90),толщины: 0,5 см, марка стали: 08кп/пс, размер: 1х2 Лист холодно..

Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 2,5 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обра..
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 3 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6
Лист рифленый (чечевица),толщины: 4 мм, марка стали:3пс, размер: 1,5х6 Лист рифлёный прост в обрабо..