Поковки титановые прямоугольные ВТ1-0, ВТ6 и ПТ-3В: выбор сплава, расчет припусков по ОСТ 1 90013-81 и фрезерование на ЧПУ
Разбираем выбор прямоугольных титановых поковок (блоков, плит и брусков) марок ВТ1-0, ВТ6 и ПТ-3В для гидрометаллургических автоклавов, насосов и запорной арматуры. Приводим таблицы припусков по ОСТ 1 90013-81, методику УЗК-контроля и режимы скоростного фрезер...
При изготовлении корпусов гидрометаллургических насосов, распределительных коллекторов автоклавов выщелачивания, запорных клапанов и фланцевых крышек высокого давления на предприятиях Казахстана металл работает в контакте с кипящими сернокислыми растворами, хлоридами и сероводородом. В таких агрессивных средах при температурах свыше +150...+230 °C даже молибденовые аустенитные стали вроде AISI 316L выходят из строя за несколько месяцев из-за питтинговой коррозии.
Для ответственных монолитных узлов промышленным стандартом выступает титановый прокат. Однако попытка вырезать массивную объемную деталь сечением от 80×80 до 350×500 мм из многослойного пакета титанового листа ВТ1-0 или обточить цилиндрическую заготовку из титанового круга ВТ6 приводит к перерасходу до 55–70% дорогостоящего металла в стружку. В таких задачах базовой заготовкой становится прямоугольная титановая поковка (кованый блок или брусок).
В чем металлургическое преимущество кованого титанового блока
Титановые слитки после вакуумно-дугового (ВДП) или электронно-лучевого переплава обладают выраженной крупнозернистой дендритной структурой. В осевой зоне слитка неизбежно присутствуют усадочная пористость и микроскопическая неоднородность распределения легирующих элементов.
Прямоугольная поковка изготавливается методом горячей трехмерной пластической деформации на гидравлических прессах и ковочных молотах с усилием от 1500 до 6000 тонн. Металл проходит чередующиеся циклы осадки и протяжки в нескольких направлениях с коэффициентом укова не менее K = 2,5–3,5.
- Измельчение зерна: крупная литая структура трансформируется в мелкодисперсную глобулярную α+β структуру с размером зерна по шкале микроструктур 1–4 балла.
- Заваривание внутренних микропор: гидростатическое давление ковочного бойка полностью смыкает внутренние пустоты и рыхлоты.
- Изотропия механических свойств: многоосная деформация устраняет выраженную анизотропию проката, гарантируя одинаковый предел прочности и ударную вязкость вдоль, поперек и по высоте заготовки (Z-свойства).
Если для кольцевых деталей целесообразно заказывать титановые раскатные кольца и диски, то для призматических гидроклапанов, манифольдов и прямоугольных корпусов оптимальны кованые плиты и бруски прямоугольного сечения.
Марки сплавов титановых поковок: ВТ1-0, ВТ6, ПТ-3В и ВТ20
Химический состав и классификация титановых деформируемых сплавов в Казахстане регламентируются стандартом ГОСТ 19807-91. Подбор марки поковки зависит от баланса требуемой коррозионной стойкости и механической прочности узла.
- ВТ1-0 (технический титан, Grade 2): содержание чистого титана не менее 99,2–99,7%. Обладает максимальной коррозионной стойкостью в азотной, серной и уксусной кислотах, хлоридных растворах и влажном хлоре. Предел прочности σв составляет 375–510 МПа при относительном удлинении δ ≥ 20%. Идеален для сварных корпусов автоклавов, ванн и коллекторов.
- ВТ6 (Ti-6Al-4V, Grade 5): высокопрочный двухфазный сплав, легированный алюминием (5,3–6,8%) и ванадием (3,5–5,3%). Обладает пределом прочности σв ≥ 885–980 МПа и пределом текучести σ0,2 ≥ 785 МПа. Применяется для силовых штоков, плунжеров, валов насосов и крепежных блоков, работающих под экстремальным давлением.
- ПТ-3В (Ti-4.5Al-1.5V): морской и криогенный коррозионностойкий сплав повышенной прочности. Предел прочности σв составляет 590–735 МПа при сохранении отличной свариваемости и вязкости разрушения при температурах до -196 °C. Востребован в химическом машиностроении и криогенных терминалах.
- ВТ20 (Ti-6.5Al-1.5Zr-1.5V-1Mo): жаропрочный псевдо-α-сплав для длительной работы при температурах до +500 °C. Характеризуется высоким сопротивлением ползучести и стабильностью механических параметров при циклическом нагреве.
Расчет припусков на механическую обработку по ОСТ 1 90013-81 и ГОСТ 8479
Титановые поковки поставляются с технологическими припусками на последующую механическую обработку и допусками на смещение бойков. При нагреве заготовки в газовых или электрических печах до температур ковки (+850...+1050 °C) на поверхности образуется альфированный (газонасыщенный) слой толщиной 0,8–2,5 мм, насыщенный кислородом и азотом воздуха.
Этот слой обладает микротвердостью свыше 450–600 HV, но отличается экстремальной хрупкостью. Если назначить припуск меньше глубины альфированного слоя, режущий твердосплавный инструмент выкрошится на первых секундах точения, а в готовой детали возникнут поверхностные микротрещины.
Нормы припусков и предельных отклонений для поковок из титановых сплавов рассчитываются по отраслевому стандарту ОСТ 1 90013-81 (поковки титановые) с учетом линейных габаритов блока:
| Габаритные размеры поковки (толщина / ширина), мм | Марка сплава | Припуск на сторону под обработку, мм | Предельное отклонение размеров поковки, мм | Минимальный предел прочности σв, МПа | Область применения в промышленности РК |
|---|---|---|---|---|---|
| 50×50 – 120×120 | ВТ1-0 | 4,0 – 6,0 | +4,0 / -2,0 | 390 – 510 | Штуцеры, фланцы, вентили КИПиА сернокислотных производств |
| 130×130 – 250×250 | ВТ1-0 | 6,0 – 8,0 | +6,0 / -3,0 | 375 – 490 | Корпуса насосов, крышки теплообменников, пластины реакторов |
| 80×80 – 180×180 | ВТ6 | 5,0 – 7,0 | +5,0 / -2,0 | 885 – 1080 | Гидрозамки, штоки клапанов автоклавов POX, плунжеры |
| 200×200 – 350×450 | ВТ6 | 8,0 – 12,0 | +8,0 / -4,0 | 835 – 1030 | Манифольды высокого давления, обоймы тяжелонагруженных узлов |
| 100×100 – 220×300 | ПТ-3В | 6,0 – 8,0 | +6,0 / -3,0 | 590 – 735 | Криогенная арматура СПГ, теплообменные коллекторы |
| 120×120 – 250×250 | ВТ20 | 7,0 – 9,0 | +7,0 / -3,0 | 930 – 1100 | Высокотемпературные заслонки, диски компрессоров ТЭЦ |
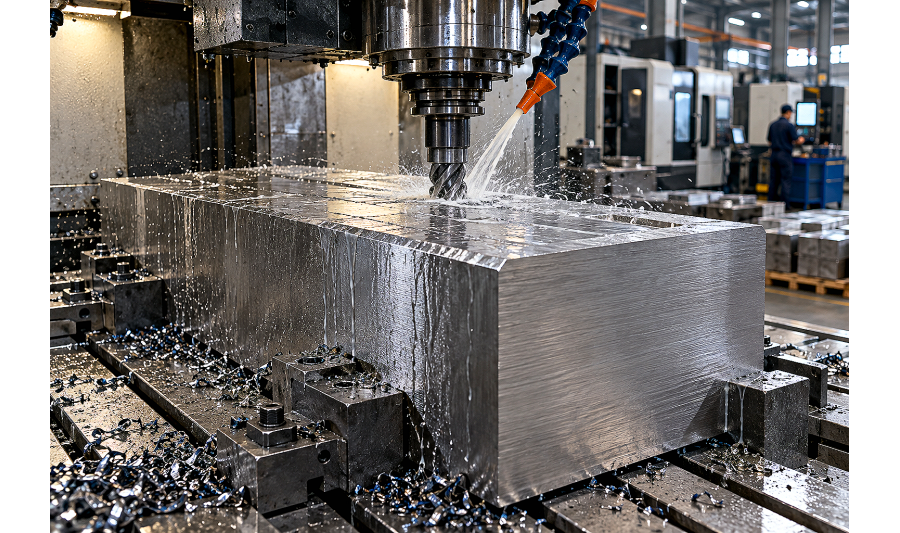
Режимы фрезерования и сверления титановых поковок на станках с ЧПУ
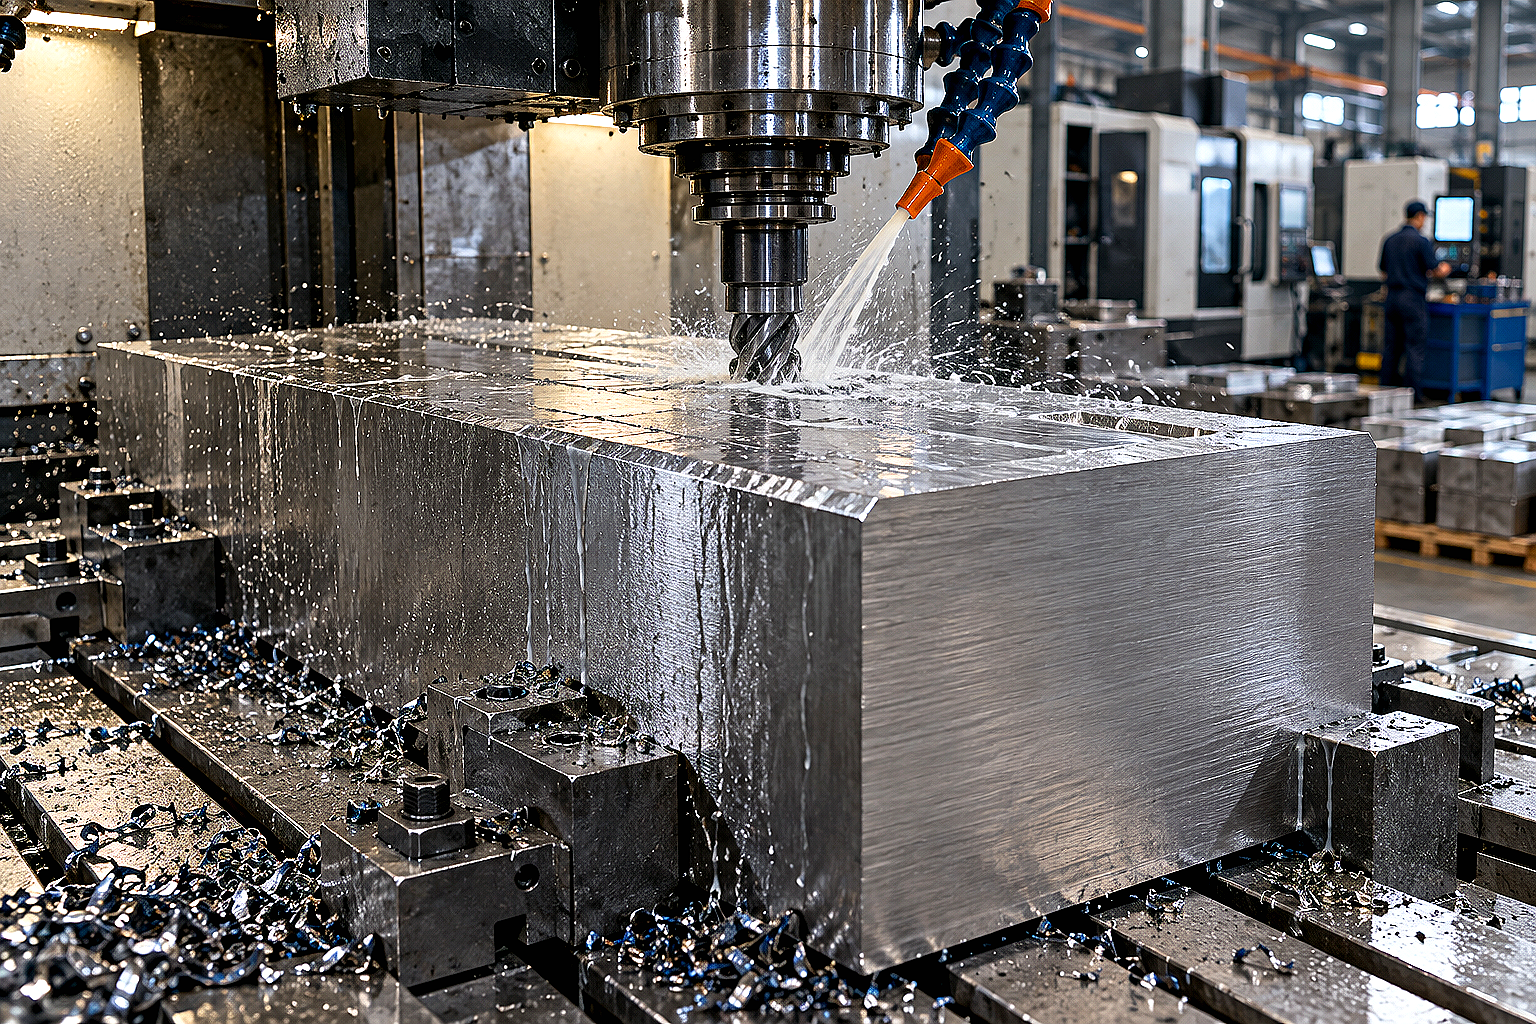
Механическая обработка кованых титановых блоков на станках с ЧПУ требует строгого соблюдения температурных режимов. Титан обладает низкой теплопроводностью (в 4 раза ниже, чем у стали, и в 15 раз ниже, чем у алюминия) и высокой химической активностью при нагреве свыше +450 °C.
Вся тепловая энергия зоны резания концентрируется на узкой ленточке контакта режущей кромки с металлом, вызывая мгновенный термический износ инструмента и пластическую деформацию кромки.
- Выбор инструментального материала: для черновой обдирки применяют мелкозернистые твердые сплавы групп ISO S10–S25 с износостойкими нанопокрытиями TiAlN, AlTiN или AlCrN. Для чистового фрезерования эффективны монолитные концевые фрезы с неравномерным шагом зубьев для гашения резонансных вибраций.
- Скорость резания (Vc): для сплава ВТ1-0 скорость резания фрезой составляет Vc = 55–80 м/мин, для высокопрочного сплава ВТ6 — не более Vc = 35–50 м/мин. Превышение скорости ведет к мгновенному налипанию титана на режущую грань.
- Подача на зуб (Fz): должна быть стабильной и не опускаться ниже Fz = 0,08–0,15 мм/зуб. Работа с микроподачами («выхаживание») категорически запрещена: инструмент скользит по нагартованному слою, моментально притупляется и вызывает увод фрезы.
- Подача СОЖ: обязательна струйная подача эмульсии под давлением от 20 до 70 бар прямо в зону резания. Применяют полусинтетические и синтетические СОЖ с противозадирными EP-присадками без содержания свободного хлора, предотвращая микрокоррозионное растрескивание титана.
Входной контроль и УЗК-дефектоскопия титановых поковок на объекте
При приемке металлопроката на складе предприятия или производственной базе в Алматы титановые поковки подлежат комплексному инструментальному контролю.
Для ответственных деталей машиностроения и горно-металлургического сектора Казахстана поковки поставляются по 4-й или 5-й группе контроля по ГОСТ 8479-70 и ОСТ 1 90013-81, что предусматривает обязательную ультразвуковую дефектоскопию (УЗК) 100% объема заготовки.
- Проверка заводского паспорта: сверяются номер плавки, номер поковки, химический состав по ГОСТ 19807-91, механические свойства на припущенных пробах (σв, σ0,2, δ, ψ, ударная вязкость KCU) и режим термообработки (отжиг).
- Ультразвуковой контроль (УЗК): сканирование эхо-импульсным методом с прямыми и наклонными преобразователями частотой 2,5–5,0 МГц. Не допускаются внутренние несплошности, расслоения, трещины и шлаковые включения, эквивалентная площадь которых превышает контрольный порог фиксации (дефекты площадью от 1,5–2,0 мм²).
- Проверка макро- и микроструктуры: подтверждается отсутствие ликвационных полос, крупных скоплений β-превращенной фазы и твердых включений тугоплавких элементов.
- Геометрический замер: контроль фактических габаритов с учетом запаса на припуски и проверка отсутствия глубоких трещин и заковов на кованых гранях.
Чек-лист для снабженца при заказе титановых поковок в Алматы
Грамотное составление технической заявки исключает разночтения с заводом-изготовителем и гарантирует поставку металла требуемого качества:
- Указать точную марку сплава: ВТ1-0, ВТ6, ПТ-3В или ВТ20 с требованиями по содержанию газовых примесей (O₂, N₂, H₂, C).
- Определить тип заготовки: поковка прямоугольная (брусок, плита, блок) с указанием чистовых размеров детали и требуемых припусков на сторону.
- Указать стандарт поставки: ОСТ 1 90013-81, ТУ 1-809-987-92 или ТУ 1-92-90-84.
- Задать группу контроля: обязательное указание 100% УЗК-дефектоскопии по нормам чувствительности чертежа.
- Обозначить состояние поставки: поковка после термического отжига (снятие внутренних ковочных напряжений), с обрезкой торцов и предварительной механической обработкой (обдиркой) поверхностей при необходимости.
- Запросить комплект документов: оригинальный паспорт завода-изготовителя с результатами механических испытаний и отметкой службы ОТК.
Часто задаваемые вопросы (FAQ)
Можно ли заменить титановую поковку ВТ6 толстолистовым прокатом?
Для слабонагруженных деталей замена допустима, однако для монолитных узлов высокого давления и сложного объемного фрезерования лист толщиной свыше 60–100 мм уступает поковке. В толстом листе механические свойства по толщине (ось Z) на 25–40% ниже продольных, а в поковке трехмерная проковка гарантирует изотропность структуры и отсутствие скрытых расслоений.
Чем принципиально отличается титан ВТ1-0 от ВТ6 при обработке?
ВТ1-0 — это мягкий, вязкий технический титан (твердость 130–160 HB), склонный к налипанию на инструмент и образованию длинной сливной стружки. ВТ6 — высокопрочный сплав (твердость 320–380 HB) с высоким сопротивлением резанию, требующий снижения скорости резания на 30–40% и применения твердых сплавов повышенной износостойкости.
Зачем на титановых поковках оставляют припуск под альфированный слой?
При нагреве под ковку титан насыщается кислородом и азотом, образуя на поверхности хрупкую корку твердостью до 60 HRC. Этот слой глубиной 1–2 мм необходимо полностью снять при черновой обдирке заготовки, иначе он вызовет растрескивание детали при эксплуатации.
Как организуется доставка тяжелых поковок по Казахстану?
Компания АТЛАНТ Snab City комплектует и отгружает партии титановых поковок, плит и сортового проката со склада в Алматы. Доставка выполняется попутным и выделенным грузовым автотранспортом во все регионы Казахстана (Атырау, Актау, Караганда, Усть-Каменогорск, Шымкент, Астана) с полным комплектом сертификатов качества и протоколов УЗК.
Вывод
Прямоугольные титановые поковки марок ВТ1-0, ВТ6 и ПТ-3В — базовый конструкционный полуфабрикат для ответственного машиностроения, гидрометаллургии и нефтегазового сектора Казахстана. Монолитная кованая структура, гарантированная УЗК-контролем, обеспечивает безаварийную службу узлов при температурах до +400...+500 °C и давлениях в сотни атмосфер.
Компания АТЛАНТ Snab City поставляет титановые поковки прямоугольного и круглого сечения, листы и прутки с гарантией металлургического качества. Мы организуем профессиональный раскрой в размер, комплектацию крепежом и оперативную доставку партий металла на промышленные объекты по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая круглая поковка 12Х21Н5Т ЭИ811
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 16Х16Н3МАД ЭП811
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка 37Х12Н8Г8МФБ ЭИ481
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая прямоугольная поковка 12Х21Н5Т ЭИ811
Поковка прямоугольная – это заготовка или готовое изделие, которое получается горячей объёмной..
Нержавеющая прямоугольная поковка 16Х16Н3МАД ЭП811
Поковка прямоугольная – это заготовка или готовое изделие, которое получается горячей объёмной..
Нержавеющая прямоугольная поковка 37Х12Н8Г8МФБ ЭИ481
Поковка прямоугольная – это заготовка или готовое изделие, которое получается горячей объёмной..

Поковка круглая 810 ст. 35
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 810 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 815 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка прямоугольная 810 ст. 45
Поковка прямоугольная – это заготовка или готовое изделие, которое получается горячей объёмной..
Поковка прямоугольная 810 ст. 15
Поковка прямоугольная – это заготовка или готовое изделие, которое получается горячей объёмной..
Поковка прямоугольная 810 ст. 25
Поковка прямоугольная – это заготовка или готовое изделие, которое получается горячей объёмной..