Заклепки для тормозных колодок и фрикционных накладок: выбор меди, латуни и алюминия, расчет длины и правила клепки
Тормозные колодки тяжелых самосвалов, погрузчиков, автобусов и прицепов в Казахстане работают при циклическом нагреве до +450 °C и мощных сдвиговых перегрузках. Надежность фиксации фрикционной накладки к стальному башмаку зависит от правильного подбора полупус...
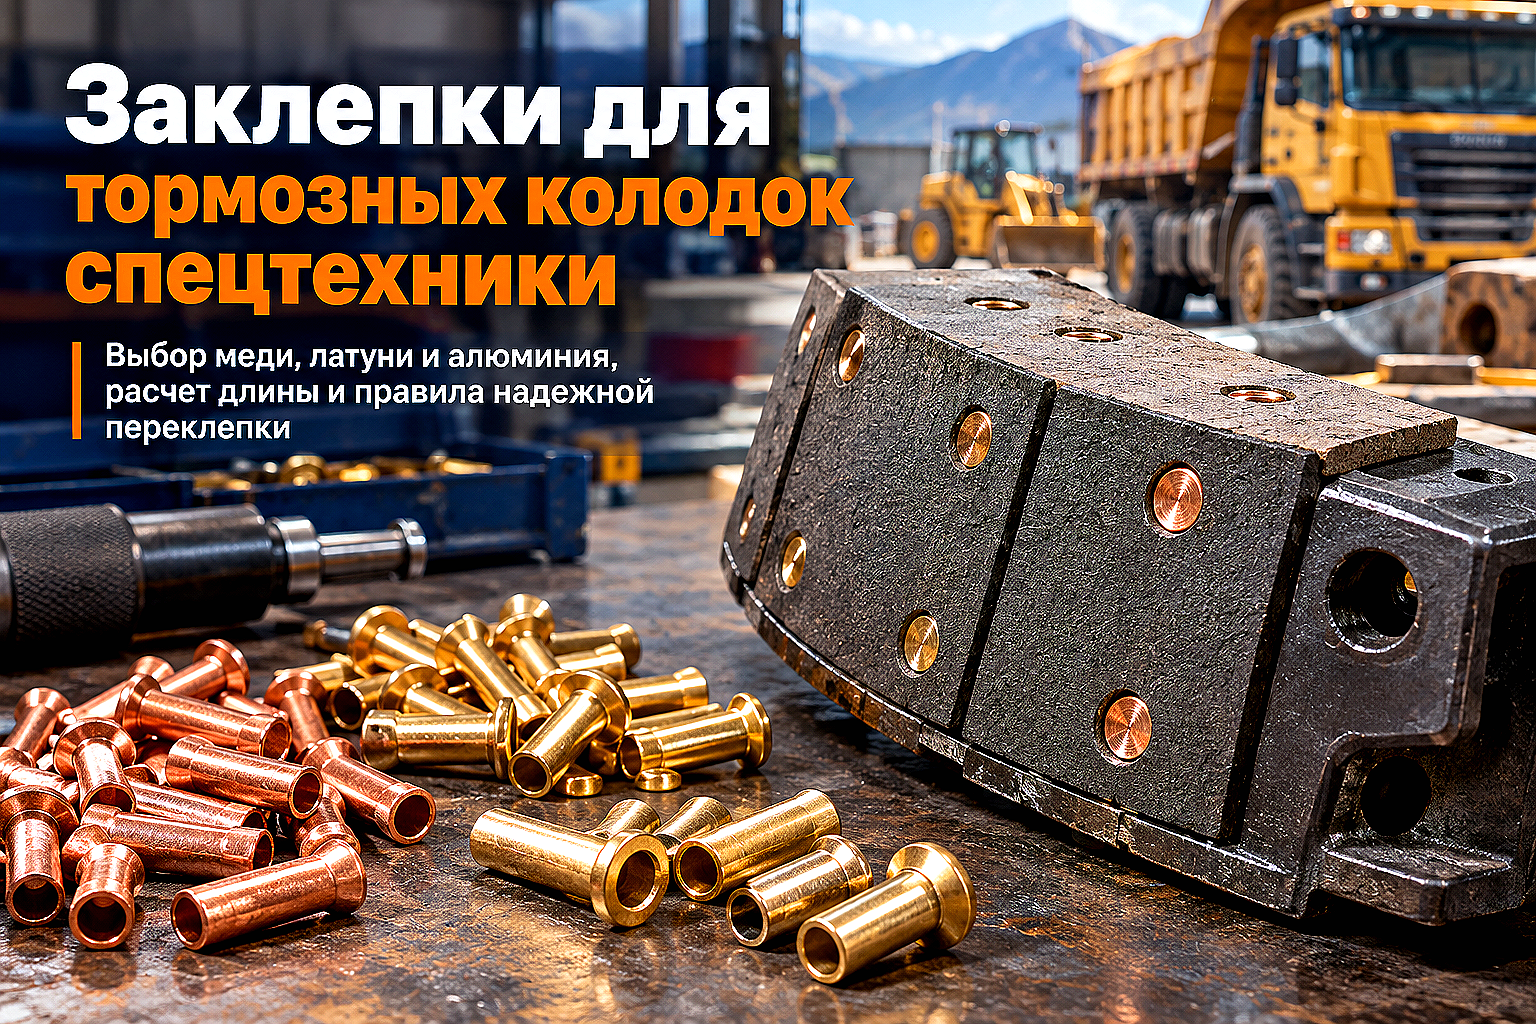
Тяжелая грузовая и карьерная спецтехника — самосвалы Shacman, HOWO, КамАЗ, фронтальные погрузчики, автокраны и прицепные тралы — на дорогах и карьерах Алматинской области эксплуатируется с максимальной интенсивностью. При затяжных спусках с горных перевалов и частых циклах торможения с полной загрузкой температура в узле трения «колодка – барабан» регулярно поднимается до +350...+450 °C.
В таких условиях приклеивание безасбестовых накладок на полимерные смолы или фиксация обычными резьбовыми болтами не обеспечивает безопасности. Болтовые головки выступают над рабочей поверхностью и быстро прорезают глубокие канавки на зеркале барабана, а клеевой слой деструктирует от перегрева. Единственным надежным способом крепления сменных фрикционных накладок остается механическая клепка специализированными полупустотелыми и трубчатыми заклепками.
Конструкция заклепок для колодок: стандарты DIN 7338 и ГОСТ 12638–12644
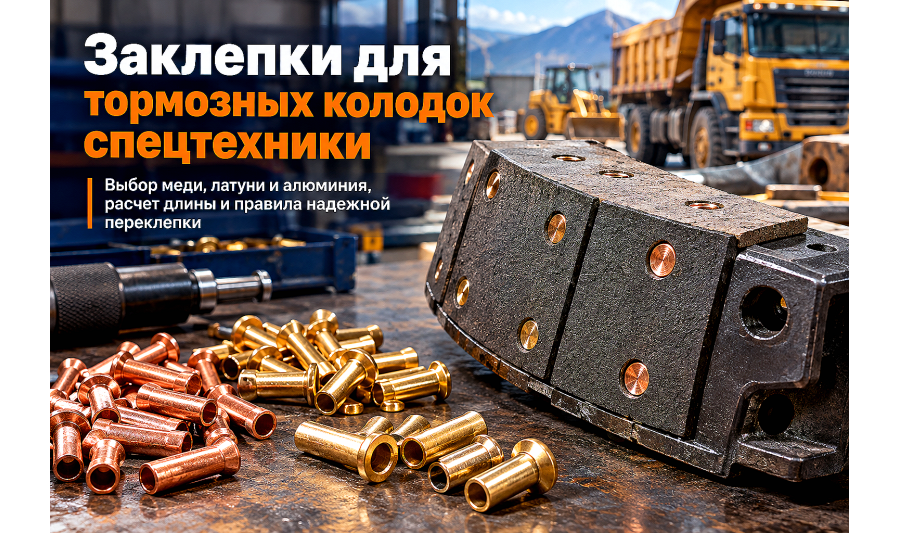
В отличие от цельнометаллических заклепок под молоток, требующих для расклепки многотонного удара, заклепка для фрикционных накладок имеет глубокую трубчатую полость в торце стержня. Это позволяет аккуратно развальцевать замыкающий буртик («колокольчик») с умеренным усилием, не раскалывая хрупкий композитный материал накладки.
В технической документации и на складах металлокрепежа в Казахстане заклепки для тормозных колодок классифицируются по двум основным стандартам:
- DIN 7338 Form B — полупустотелая заклепка с плоской цилиндрической головкой и трубчатым глухим отверстием на конце стержня. Самый массовый тип для европейских, китайских и турецких грузовых автомобилей (MAN, DAF, Volvo, Shacman, HOWO).
- DIN 7338 Form A / Form C — цельнометаллическая заклепка под зенковку (Form A) и ступенчатая трубчатая заклепка со сквозным каналом (Form C) для сцеплений и легконагруженных муфт.
- ГОСТ 12638-80 – ГОСТ 12643-80 — советские и межгосударственные стандарты на заклепки полупустотелые с плоской (ГОСТ 12641-80), полукруглой (ГОСТ 12638-80) и потайной головкой (ГОСТ 12642-80). Базовый стандарт для отечественной техники (КамАЗ, МАЗ, ЗИЛ, тракторов МТЗ и прицепов СЗАП).
Выбор материала: медь, латунь, алюминий или мягкая сталь
Материал заклепки обязан отвечать жесткому компромиссу: обладать высокой прочностью на срез, не плавиться при кратковременном нагреве до +500 °C и быть мягче серого чугуна тормозного барабана. Если при критическом износе накладки заклепка коснется барабана, она должна плавно истираться, не оставляя царапин и задиров на тормозной дорожке.
| Материал заклепки | Марка сплава | Твердость (HB) | Максимальная температура (°C) | Область применения |
|---|---|---|---|---|
| Медь электротехническая | М1, М2, Cu-ETP | 45–65 | +450 °C | Тяжелые карьерные самосвалы, автопоезда, работа на горных серпантинах Алматы |
| Латунь двухкомпонентная | Л63, CuZn37 | 70–95 | +400 °C | Магистральные тягачи, городские автобусы, строительные прицепы и полуприцепы |
| Алюминиевый сплав | АД1, АМг2, AlMg3 | 30–45 | +250 °C | Легкие коммерческие грузовики (ГАЗель, Hyundai HD), дисковые муфты сцепления |
| Мягкая сталь (омедненная) | 10кп, Ст03 | 85–110 | +500 °C | Тракторные прицепы, сельхозтехника с чугунными колодками высокой твердости |
Медные и латунные заклепки — абсолютные лидеры для тяжелонагруженного коммерческого транспорта. Медь обладает высокой теплопроводностью, отводя тепло от зоны трения, а латунь марки Л63 обеспечивает повышенное сопротивление срезу при экстренном блокировании колес.
Алюминиевые заклепки применяются на легком коммерческом транспорте. В тяжелых барабанах с нагревом свыше +300 °C алюминий размягчается и вытягивается, вызывая опасный люфт накладки.
Расчет длины стержня и параметров зенковки
Главная причина отрыва накладок на ходу — неправильный подбор длины заклепки. Слишком короткий стержень не образует полноценного развальцовочного буртика, а чрезмерно длинный заминается гармошкой и раскалывает композит.
Длина полупустотелой заклепки подбирается по формуле:
L = S_башмака + S_дна_зенковки + (0,8...1,2) × d_заклепки, где:
- S_башмака — фактическая толщина металлического обода колодки (обычно 5–10 мм);
- S_дна_зенковки — остаточная толщина накладки под головкой заклепки после зенкования (не менее 3,5–5,0 мм);
- d_заклепки — диаметр стержня (наиболее ходовые размеры: 6 мм, 8 мм и 10 мм);
- (0,8...1,2) × d — технологический вылет полой трубчатой части под раздачу оправкой.
Глубина зенковки отверстия в фрикционной накладке рассчитывается так, чтобы плоская шляпка заклепки была утоплена внутрь композита минимум на 50–60% от общей толщины новой накладки (обычно на 6–9 мм). Это обеспечивает полный рабочий ресурс тормозной пары до планового износа без контакта металла с барабаном.
Пошаговая технология переклепки тормозных колодок
Качественная клепка требует соблюдения четкой технологической последовательности. Работа на коленке с помощью зубила и случайных болтов гарантирует перекос накладки и вибрацию при торможении.
- Демонтаж и дефектовка башмака. Старые заклепки высверливают со стороны развальцовки сверлом, равным диаметру стержня. Выбивать заклепки зубилом запрещено: это деформирует стальной обод колодки. Металл очищают от ржавчины и проверяют кривизну обода по шаблону.
- Подготовка и примерка накладки. Накладку прижимают к колодке струбцинами. Зазор между металлическим башмаком и накладкой по краям не должен превышать 0,10–0,15 мм. Если зазор больше, накладка лопнет при заклепывании.
- Порядок расклепывания. Клепку всегда начинают строго от центра колодки к краям. Это выгоняет возможную волну и плотно осаживает накладку по дуге. Если клепать от краев к середине, в центре образуется пузырь и накладка треснет при первом нажатии на педаль.
- Формирование замыкающего буртика. Развальцовку полой части выполняют коническим пробойником с углом 90° с последующей доводкой полусферической оправкой, либо на гидравлическом станке для переклепки колодок. Раздача должна сформировать ровный симметричный валик без продольных трещин и надрывов стенки.
- Контроль качества. Плотность посадки проверяют щупом 0,05 мм — он не должен проходить под головку заклепки и между накладкой и колодкой. Головка заклепки должна сидеть глубоко в зенковочном колодце.
Частые ошибки при замене фрикционных накладок
- Использование глухих заклепок сплошного сечения. При попытке расклепать сплошной медный пруток тяжелым молотком стержень раздувается в радиальном направлении внутри отверстия накладки и раскалывает хрупкий композит еще до завершения монтажа. В отличие от строительных задач, где работают различные типы заклепок, для накладок допустимы только полупустотелые формы.
- Недостаточная глубина зенковки. Если шляпка утоплена всего на 2–3 мм, заклепки начнут тереть по барабану задолго до окончания ресурса накладки, вызывая визг, перегрев и глубокие борозды на чугуне.
- Отказ от соосного инструмента. Расклепка кривым бородком приводит к одностороннему замятию трубчатой стенки. Заклепка теряет прижимное усилие и срезается при первых ударных торможениях.
- Применение стального оцинкованного крепежа на высоконагруженных осях. Сталь имеет твердость выше чугуна. При малейшем контакте с барабаном стальная заклепка протачивает на рабочей поверхности канаву глубиной до 2–3 мм, требуя проточки или полной замены барабана.
Часто задаваемые вопросы
Чем медные заклепки DIN 7338 лучше латунных?
Медь пластичнее латуни, легче развальцовывается без микротрещин на буртике и обладает в 3 раза более высокой теплопроводностью, помогая отводить пиковое тепло от колодки. Латунь прочнее на срез, но требует более точного усилия расклепки, так как при перетяжке может давать радиальные трещины по кромке развальцовки.
Какой диаметр заклепок выбрать для прицепов и самосвалов в Алматы?
Для европейских и китайских грузовиков (HOWO, Shacman, MAN, DAF) и полуприцепов с осями SAF/BPW стандартом являются заклепки диаметром 8×15, 8×18, 8×20 и 8×22 мм по DIN 7338 B. Для отечественных автомобилей КамАЗ и МАЗ традиционно используются заклепки диаметром 8 и 10 мм по ГОСТ 12641-80.
Можно ли использовать вытяжные заклепки для тормозных колодок?
Категорически нет. Обычные и даже структурные вытяжные заклепки имеют тонкую трубчатую гильзу и твердый стальной сердечник. Под действием циклических сдвиговых нагрузок торможения гильза мгновенно срезается, а стальной остаток ножки распахивает тормозной барабан.
Как определить, что тормозные накладки пора переклепывать?
Предельным износом считается остаточная толщина накладки 4–5 мм над металлом башмака, либо когда глубина от поверхности трения до шляпки заклепки составляет менее 1,5–2,0 мм. Эксплуатация колодок с заклепками заподлицо приводит к разрушению тормозного барабана.
Вывод
Надежность тормозной системы коммерческого транспорта и спецтехники в предгорьях Алматы и на междугородних трассах Казахстана напрямую зависит от качества мелких крепежных деталей. Экономия на заклепках или кустарная переклепка подручными средствами оборачиваются аварийным отказом тормозов и дорогостоящей заменой проточенных барабанов.
Для планового обслуживания автопарков и СТО компания АТЛАНТ Snab City поставляет со склада в Алматы полный сортамент полупустотелых и трубчатых тормозных заклепок из меди, латуни и алюминия по DIN 7338 и ГОСТ 12638-80. Мы поможем точно рассчитать диаметр, длину и необходимое количество крепежа под любые типы тормозных башмаков с оперативной доставкой по Алматы и всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Жаропрочная труба 15Х5М 102 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 108 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 114 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 12 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 127 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 133 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 138 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 140 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..