Круг бронзовый БрОФ10-1 и БрОФ7-0.2: выбор оловянно-фосфористой бронзы, расчет подшипников скольжения и точение
Разбираем технические особенности высокооловянной фосфористой бронзы БрОФ10-1 и БрОФ7-0.2: предельные коэффициенты [P·V], режимы смазки, отличия от БрОЦС и БрАЖ, припуски на точение и правила запрессовки подшипников турбин и мощных редукторов в Казахстане.
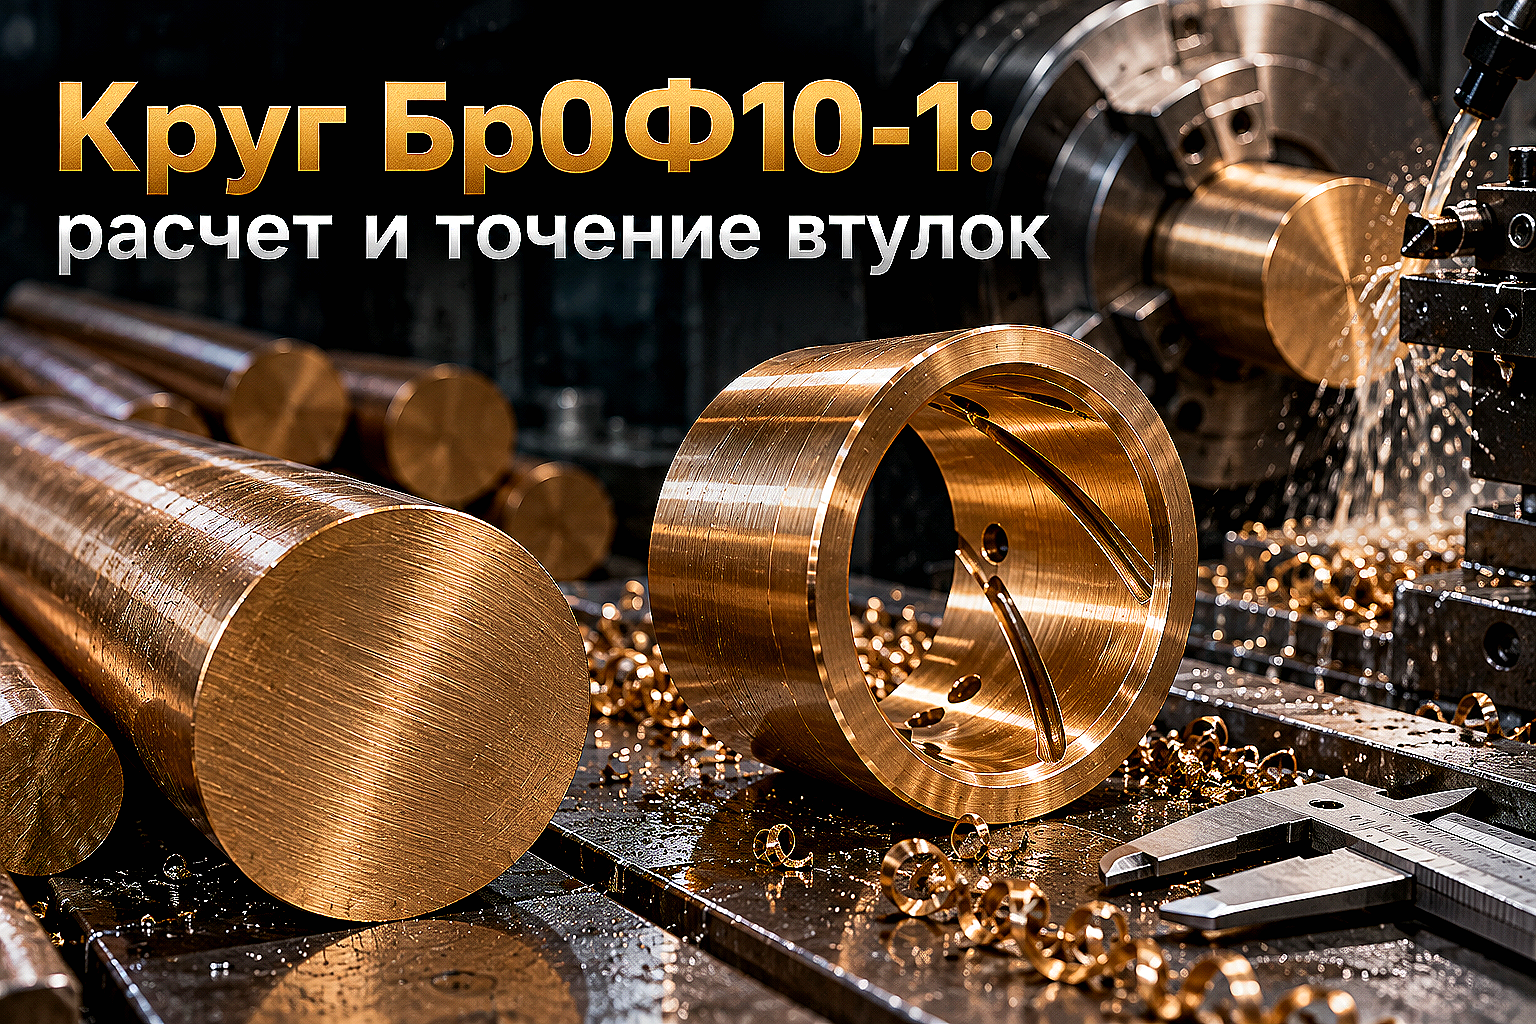
В высокоскоростных центробежных компрессорах, паровых и гидротурбинах ТЭЦ, мощных редукторах шаровых мельниц и дробилок Казахстана подшипники скольжения работают на пределе фрикционной выносливости. Линейная скорость скольжения шейки вала в таких узлах регулярно превышает 6–12 м/с при непрерывных удельных давлениях до 10–15 МПа.
Попытка сэкономить и выточить вкладыш подшипника из мягкой литейной бронзы БрОЦС 5-5-5 или алюминиевой БрАЖ9-4 в высокоскоростных узлах нередко оборачивается аварийной остановкой агрегата. Свинцовистая бронза не выдерживает высоких скоростей и быстро оплывает, а жесткая алюминиевая бронза без идеальной приработки вызывает задиры и микроприхваты дорогостоящего стального вала.
Безальтернативным отраслевым стандартом для тяжелонагруженных и скоростных опор скольжения выступает оловянно-фосфористая бронза марок БрОФ10-1 и БрОФ7-0.2 по ГОСТ 24301-93 (литые заготовки) и ГОСТ 10025-78 (тянутые и прессованные прутки). Разберем, как химический состав этих сплавов защищает валы от износа, как рассчитать фактор нагруженности и правильно обработать заготовку на токарном станке.
Химический состав и металлургическая структура БрОФ10-1 и БрОФ7-0.2
Основой антифрикционных свойств сплавов БрОФ является двухфазная структура, формируемая высоким содержанием олова (Sn) и фосфора (P). В отличие от меди и рядовой латуни, фосфор введен в состав не только как раскислитель, но и как ключевой структурообразующий элемент.
- Олово (Sn 9,0–11,0% в БрОФ10-1 и 6,0–8,0% в БрОФ7-0.2): растворяется в меди с образованием пластичного твердого раствора (альфа-фазы), обеспечивающего высокую прирабатываемость и демпфирование микровибраций вала;
- Фосфор (P 0,4–1,1% в БрОФ10-1 и 0,1–0,3% в БрОФ7-0.2): образует с медью включения твердого фосфида меди Cu₃P, которые формируют жесткий опорный каркас микроструктуры, воспринимающий контактное давление;
- Медь (Cu): основа сплава (остальное до 100%), гарантирующая высокую теплопроводность для быстрого отвода тепла трения из масляного клина в корпус подшипника.
При вращении шейки вала мягкая альфа-фаза микроскопически прирабатывается и оседает на доли микрона, образуя микрорельеф для удержания пленки турбинного или индустриального масла. Твердые зерна фосфида Cu₃P несут основное механическое давление, гарантируя минимальный коэффициент жидкостного и граничного трения.
Сравнение БрОФ10-1 с БрОЦС 5-5-5 и БрАЖ9-4
Для безошибочного подбора цветного проката в механических цехах важно четко разделять сферы применения различных антифрикционных сплавов по предельным скоростям и нагрузкам.
| Марка бронзы | ГОСТ / Стандарт | Предел прочности σв, МПа | Твердость HB | Макс. скорость скольжения V, м/с | Макс. удельное давление P, МПа | Предельный фактор [P·V], МПа·м/с |
|---|---|---|---|---|---|---|
| БрОФ10-1 | ГОСТ 24301 / ГОСТ 10025 | 220–350 | 85–110 | 10,0–12,0 | 15,0 | 35,0–40,0 |
| БрОФ7-0.2 | ГОСТ 10025-78 | 340–450 | 90–120 | 8,0–10,0 | 12,0 | 30,0–35,0 |
| БрОЦС 5-5-5 | ГОСТ 24301-93 | 200–240 | 65–75 | 4,0–5,0 | 8,0–10,0 | 15,0–18,0 |
| БрАЖ9-4 | ГОСТ 1628-2019 | 490–590 | 110–140 | 3,0–4,0 | 25,0–35,0 | 20,0–25,0 |
Из таблицы наглядно видно, что сплав БрОФ10-1 превосходит популярную литейную бронзу БрОЦС 5-5-5 по предельному фактору работоспособности [P·V] более чем в два раза. В свою очередь, алюминиево-железистая бронза БрАЖ9-4 выигрывает по статической твердости при медленных перемещениях, но уступает БрОФ при высоких скоростях из-за склонности к сухому схватыванию при перебоях смазки.
Инженерный расчет подшипника скольжения по фактору [P·V]
Перед передачей заготовки в механический цех инженер-конструктор обязан проверить соответствие выбранного диаметра прутка реальным кинематическим параметрам узла.
Расчет выполняется по трем базовым критериям:
- Удельное среднее давление в подшипнике: P = F / (d · L), где F — радиальная нагрузка (Н), d — внутренний диаметр втулки (мм), L — рабочая длина втулки (мм). Для БрОФ10-1 допустимо P ≤ 15 МПа.
- Окружная скорость шейки вала: V = (π · d · n) / 60000, где n — частота вращения вала (об/мин). Для БрОФ10-1 предельная скорость составляет V ≤ 12 м/с при принудительной циркуляционной смазке.
- Удельная тепловая нагруженность [P·V]: произведение фактического давления на окружную скорость не должно превышать 35–40 МПа·м/с. Если расчетное значение выше, подшипник будет перегреваться, что потребует увеличения длины втулки L или перехода на гидродинамические сегментные вкладыши.
Токарная обработка круга БрОФ10-1 на универсальных станках и ЧПУ
Высокое содержание олова и фосфора делает бронзу БрОФ более упругой и абразивной для режущего инструмента по сравнению со свинцовистыми латунями. При неверных режимах резания твердые включения фосфидов вызывают ускоренный износ режущей кромки резца.
Для качественной расточки и чистового точения рекомендуется соблюдать следующие правила:
- Выбор инструмента: чистовые проходы выполняют твердосплавными пластинами групп ISO K10–K20 (сплавы ВК6, ВК8) или пластинами с поликристаллическим алмазом (PCD);
- Геометрия заточки: передний угол резца γ = 8–12°, главный задний угол α = 10–14°, радиус при вершине r = 0,4–0,8 мм для обеспечения шероховатости поверхности Ra ≤ 0,8–1,6 мкм;
- Скорость резания: для твердосплавного инструмента при получистовом точении Vc = 80–140 м/мин, глубина резания ap = 1,0–2,5 мм, подача f = 0,15–0,3 мм/об;
- Охлаждение: обязательна непрерывная подача 5–8% водорастворимой масляной эмульсии (СОЖ) для эффективного смыва мелкой стружки и предотвращения теплового расширения тонкостенной втулки во время чистовой расточки.
Правила запрессовки втулок и геометрия масляных канавок
Надежная работа оловянно-фосфористого подшипника зависит от точности посадки втулки в стальной или чугунный корпус и стабильности масляного клина.
Посадка наружного диаметра втулки в корпус выполняется с гарантированным натягом по полям допусков H7/p6 или H7/r6. Запрессовку тонкостенных втулок из БрОФ категорически запрещено выполнять ударами кувалды через стальные проставки — высокий модуль упругости оловянной бронзы в сочетании с хрупкостью фосфидов может вызвать появление микротрещин на торцах.
Запрессовку производят на винтовых или гидравлических прессах через бронзовые оправки с предварительным охлаждением втулки в жидком азоте (до -196 °C) или сухом льде. После охлаждения деталь свободно опускается в посадочное гнездо без задиров металла корпуса.
Масляные канавки на внутренней рабочей поверхности фрезеруют в форме замкнутой восьмерки или двойной спирали. Глубина канавки составляет 1,5–2,5 мм, при этом канавка не должна доходить до торцов втулки на 4–8 мм, чтобы предотвратить свободное вытекание масла и сохранить гидродинамическое давление клина.
Чек-лист входного контроля и хранения бронзового круга
Чтобы исключить поставку пересорта или бракованного литья при комплектации ремонтно-механических участков, снабженцам и инженерам ОТК в Казахстане рекомендуется проверять каждую партию проката по стандартизированному регламенту:
- Проверка заводского сертификата: сверка номера плавки с маркировкой на торце прутка, проверка процентного содержания олова (не менее 9,0% для БрОФ10-1) и фосфора (0,4–1,1%);
- Спектральный анализ (стилоскопирование): экспресс-анализ портативным рентгенофлуоресцентным спектрометром подтверждает отсутствие нежелательных примесей свинца, цинка и кремния, снижающих прочность сплава;
- Визуальный и капиллярный контроль: на поверхности прутков непрерывного или центробежного литья по ГОСТ 24301-93 не допускаются усадочные раковины, шлаковые включения и глубокие трещины;
- Складской регламент: как и весь цветной металлопрокат, круги из оловянной бронзы хранятся на сухих крытых консольных стеллажах с изоляцией от прямого контакта с черной углеродистой сталью, согласно правилам хранения цветных металлов.
FAQ: частые вопросы снабженцев и механиков
Можно ли заменить БрОФ10-1 на БрОЦС 5-5-5 в турбинном подшипнике?
Категорически не рекомендуется. Бронза БрОЦС 5-5-5 рассчитана на скорости скольжения до 4–5 м/с и средние нагрузки. При окружной скорости шейки вала турбины свыше 8–10 м/с свинец в сплаве БрОЦС выплавляется от трения, масляная пленка разрывается, и происходит мгновенное заклинивание ротора.
В чем принципиальная разница между БрОФ10-1 и БрОФ7-0.2?
Сплав БрОФ10-1 содержит больше олова (10%) и фосфора (до 1,1%), благодаря чему обладает максимальной износостойкостью и поставляется преимущественно в виде литых прутков и полых трубных заготовок. Сплав БрОФ7-0.2 менее легирован, отличается высокой пластичностью в холодном состоянии и выпускается в виде тянутых калиброванных прутков по ГОСТ 10025-78.
Какая твердость шейки вала требуется при работе с втулками из БрОФ10-1?
Фосфиды меди в структуре БрОФ10-1 обладают высокой микротвердостью. Для предотвращения ускоренного износа сопряженного стального вала твердость его шейки должна составлять не менее 50–55 HRC (закалка ТВЧ, цементация стали 18ХГТ или азотирование стали 38Х2МЮА) с чистовой полировкой до шероховатости Ra ≤ 0,2–0,4 мкм.
Какие припуски закладывать на механическую обработку литого круга БрОФ?
Для кругов центробежного и непрерывного литья диаметром от 40 до 120 мм припуск на сторону под черновую и чистовую обточку составляет 2,5–4,0 мм на диаметр. Для заготовок диаметром свыше 130 мм закладывают припуск 5,0–7,0 мм для гарантированного удаления литейной корки.
Как организуется поставка и резка бронзового круга в Алматы?
Компания АТЛАНТ Snab City осуществляет поставку сертифицированных бронзовых кругов БрОФ10-1 и БрОФ7-0.2 со склада в Алматы. Доступна высокоточная резка прутков на ленточнопильных станках в мерные заготовки по чертежам заказчика с оперативной доставкой по всем регионам Казахстана.
Вывод
Оловянно-фосфористые бронзовые круги БрОФ10-1 и БрОФ7-0.2 остаются незаменимым конструкционным материалом для узлов трения, работающих при высоких скоростях вращения и знакопеременных нагрузках. Правильный расчет фактора [P·V], соблюдение режимов точения и профессиональный входной контроль гарантируют безаварийную службу подшипников скольжения на ответственных промышленных объектах Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая круглая поковка 350 ХН78Т
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Нержавеющая круглая поковка ХН78Т ЭИ435
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..

Поковка круглая 190х190х930 ст. 80
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 393 09Г2С
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 393 ст. 20
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 393 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 40Х18Н2М ЭП378
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 780 ст. 40
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 780 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 930 09Г2С
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 930 ст. 30
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 930 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..