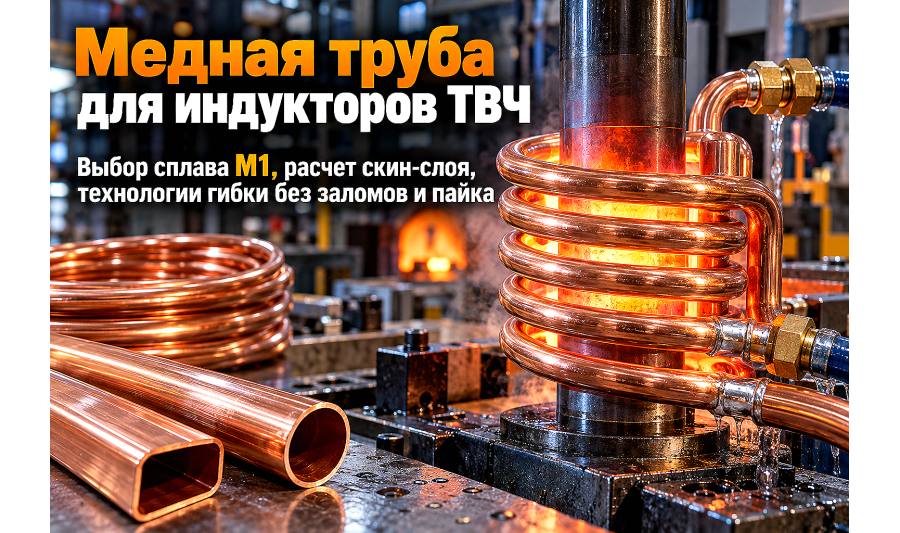
Медная труба для индукторов ТВЧ и индукционных печей: выбор сплава М1, расчет охлаждения, гибка без заломов и пайка
Индукторы установок ТВЧ и плавильных печей работают под токами высокой частоты и плотным тепловым излучением. Разбираем выбор круглой и профильной медной трубы М1, расчет глубины скин-слоя, проток водяного охлаждения, методы бескомпромиссной гибки без заломов...
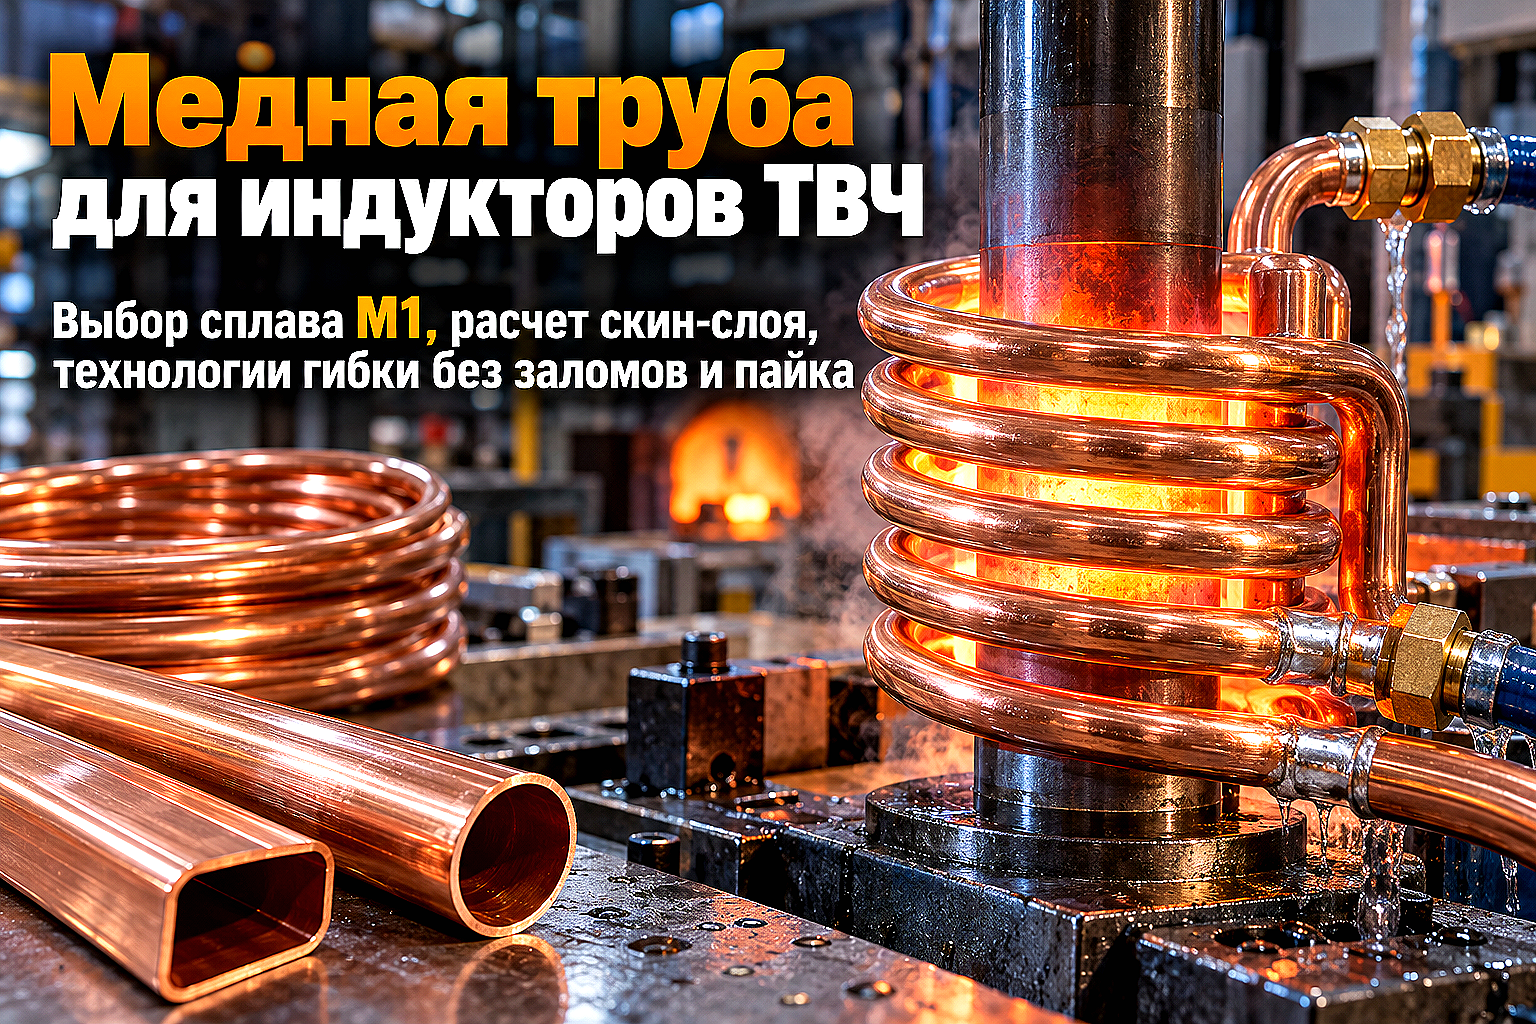
Индукционный нагрев токами высокой частоты (ТВЧ) и индукционная плавка металлов широко применяются на литейных заводах, в термических цехах и ремонтных мастерских Алматы, Караганды, Шымкента и Усть-Каменогорска. С помощью индукторов выполняют поверхностную закалку шестерен и валов, нагрев заготовок перед штамповкой, пайку твердосплавного инструмента и плавку цветных и черных сплавов.
Рабочим органом индукционной установки является водоохлаждаемый индуктор — спираль или пространственная петля из медной трубы. Через витки индуктора протекает переменный ток силой от сотен до десятков тысяч ампер с частотой от 0,5 до 440 кГц, а внутри трубки под давлением 3–6 бар непрерывно циркулирует охлаждающая вода.
Если изготовить катушку из случайной тонкостенной трубки, меди с примесями кислорода или допустить сплющивание на гибах, индуктор мгновенно перегревается, прогорает под электрической дугой или закипает изнутри, разрушая силовые конденсаторы и генератор установки.
Круглая или профильная медная трубка: что выбрать для индуктора
Геометрия сечения трубки определяет коэффициент электромагнитной связи между индуктором и нагреваемой деталью. На практике применяют два типа медного трубного проката:
- Круглая медная труба (ГОСТ 617-2006, Cu-DHP, М1): стандартное и доступное решение для цилиндрических наружных индукторов, плавильных тиглей и спиралей сквозного нагрева. Обладает стабильной гидродинамикой протока воды, но имеет точечный контакт магнитного поля с поверхностью заготовки;
- Прямоугольная и квадратная медная труба (специальный профиль М1): плоская внутренняя грань прямоугольной трубки направляет магнитный поток параллельно детали с минимальным зазором (1,5–3,0 мм). Это повышает электрический КПД закалочного индуктора на 15–25% по сравнению с круглым сечением;
- Трубка со специальным напаянным магнитопроводом: для концентрации поля на плоскую сторону наклеивают ферритовые концентраторы (Fluxtrol). Для этого требуется толстая стенка меди от 1,5 до 3,0 мм для надежного отвода тепла.
Марки меди и влияние примесей: почему важна чистота М1 и М00
При протекании токов высокой частоты проявляется скин-эффект: ток вытесняется в тонкий поверхностный слой проводника. Плотность тока в медной стенке индуктора достигает экстремальных значений — до 50–150 А/мм².
Малейшие примеси в меди резко увеличивают удельное омическое сопротивление проводника, вызывая лавинообразный паразитный нагрев самой трубки:
- Медь М1 и М1р (ГОСТ 859-2014, Cu-DHP): чистота меди не менее 99,90%. Оптимальный конструкционный стандарт. Содержит минимальное количество кислорода, что исключает «водородную болезнь» меди при высокотемпературной пайке твердыми припоями в пламени горелки;
- Бескислородная медь М00б и М0б (OF-Cu, CW008A): чистота 99,99%, содержание кислорода менее 0,001%. Применяется для мощных промышленных печей и высокочастотных концентраторов, работающих на частотах свыше 100 кГц;
- Сантехническая медь общего назначения (М2, М3): категорически не рекомендуется для индукторов ТВЧ. Повышенное содержание фосфора, железа и мышьяка снижает электропроводность на 10–18%, превращая витки индуктора в мощный кипятильник.
Расчет толщины стенки и глубины проникновения тока (скин-слоя)
Толщина стенки медной трубки должна быть строго согласована с рабочей частотой ТВЧ-генератора. Если стенка трубки тоньше удвоенной глубины скин-слоя, сопротивление контура возрастает в разы, а КПД падает.
Глубина проникновения тока в медь при температуре стенки около 20–50 °C рассчитывается по формуле: Δ = 66 / √f, где f — частота генератора в Гц, а Δ — глубина в миллиметрах.
| Частота генератора (кГц) | Глубина скин-слоя в меди (мм) | Минимальная толщина стенки трубки (мм) | Рекомендуемое сечение трубки индуктора | Назначение ТВЧ-контура |
|---|---|---|---|---|
| 0,5–2,5 кГц | 2,95–1,32 мм | 2,5–3,5 мм | 20×15×3,0 мм или Ø25×3,0 мм | Глубинный сквозной нагрев поковок, плавка стали |
| 8,0–10,0 кГц | 0,74–0,66 мм | 1,5–2,0 мм | 14×10×2,0 мм или Ø16×2,0 мм | Закалка крупных валов, нагрев под штамповку |
| 22,0–66,0 кГц | 0,44–0,25 мм | 1,2–1,5 мм | 10×8×1,5 мм или Ø12×1,5 мм | Поверхностная закалка зубьев шестерен, пайка резцов |
| 200–440 кГц | 0,15–0,10 мм | 1,0–1,2 мм | 8×6×1,0 мм или Ø8×1,0 мм | Тонкослойная закалка (0,5–1,5 мм), пайка мелких твердосплавных пластин |
Гибка медной трубки без заломов, гофр и потери проходного сечения
Индукторы ТВЧ часто имеют малый внутренний радиус гибки (R = 1,5–2,5 диаметра трубки). При гибке пустотелой трубки на малый радиус внешняя стенка растягивается и истончается, а внутренняя сминается в гофру, блокируя поток охлаждающей воды.
Для гибки витков без критической овальности и заужения сечения в производственных цехах применяют проверенные технологии:
- Предварительный отжиг трубки: медь нагревают до темно-вишневого свечения (+550...+650 °C) и быстро охлаждают в воде. Материал переходит в ультрамягкое состояние (М1М) и приобретает максимальную пластичность;
- Гибка с легкоплавкими наполнителями (сплав Вуда / сплав Розе): внутреннюю полость трубки заливают расплавленным сплавом (температура плавления +70...+95 °C). После остывания металл гнут как сплошной пруток на роликовом кондукторе. После формовки витки опускают в емкость с кипящей водой, и сплав полностью вытекает без остатка;
- Засыпка сухим кварцевым песком: для трубок диаметром свыше 12 мм концы глушат резьбовыми пробками после плотной послойной трамбовки прокаленного песка. Метод исключает замятие граней прямоугольного профиля;
- Заморозка с водой и глицерином: для тонких капиллярных индукторов трубку заполняют водой с 10% спирта или мыла и замораживают в морозильной камере до образования монолитного ледяного стержня.
Пайка индукторов: припои, флюсы и охлаждающие коллекторы
Индуктор состоит не только из спирали, но и из токоподводящих башмаков, штуцеров подачи воды и трубок спрейера для закалочной эмульсии. Сборка узла выполняется исключительно высокотемпературной капиллярной пайкой.
Применение мягких оловянно-свинцовых или бессвинцовых припоев (ПОС-40, ПОС-60, Sn-Cu) недопустимо: при работе температура околошовной зоны может кратковременно достигать +200...+350 °C, что приведет к распайке и фонтанированию воды в зону раскаленной детали.
- Серебряные припои ПСр-40, ПСр-45, ПСр-50: стандарт ответственного индукторостроения. Обладают отличной растекаемостью, температурой плавления +605...+680 °C, высокой электропроводностью и стойкостью к вибрационным ударам;
- Медно-фосфорные припои (Cu-P, Cu-P-Ag 2–5%): применяются для пайки медных трубок между собой без использования флюса. Обеспечивают температуру ликвидуса +650...+710 °C;
- Стыковка с латунными и стальными деталями: соединение медной трубки с латунными штуцерами подачи воды или переходными плитами выполняют припоем ПСр-45 с флюсом ФВК или пастой ПВ-209.
Организация водяного охлаждения: гидравлика и защита от накипи
Порядка 15–30% подводимой к индуктору мощности выделяется в виде тепла на самих медных витках. Если скорость протока воды недостаточна, внутри трубки начинается пристеночное кипение (кавитация), давление пара выталкивает водяной столб, и индуктор перегорает за 2–3 секунды.
Основные правила гидравлического контура индуктора:
- Давление подачи: от 3,0 до 5,5 бар на входе в коллектор установки;
- Скорость протока воды: не менее 2,5–4,0 м/с внутри трубки;
- Контроль перепада температуры: разница между температурой воды на входе и выходе не должна превышать 15–20 °C (вода на сливе не горячее +50 °C во избежание выпадения солей карбонатной жесткости);
- Требования к теплоносителю: контур охлаждения индукторов обязан работать на деминерализованной или дистиллированной воде по замкнутой двухконтурной схеме через пластинчатый или воздушный теплообменник (чиллеры). Использование жесткой водопроводной воды приводит к зарастанию сечения накипью за 1–2 месяца.
Чек-лист для заказа медной трубы под индукторы ТВЧ
- Марка меди строго М1, М1р или Cu-DHP по ГОСТ 617-2006 (или EN 1057) с гарантией чистоты не ниже 99,9%;
- Состояние поставки: мягкое отожженное (М1М) в бухтах или мерных отрезках для гибки витков без предварительного отжига;
- Согласование толщины стенки с рабочей частотой ТВЧ-генератора с учетом скин-слоя;
- Контроль внутреннего канала: трубка должна быть чистой, сухой, без следов масла и прокатных заусенцев;
- Комплектация сопутствующим металлопрокатом: для токоведущих шин заказывайте медную шину М1Т, а для массивных контактных плит — медный круг М1 со склада АТЛАНТ Snab City в Алматы.
FAQ
Можно ли использовать прямоугольную медную трубу вместо круглой для индуктора?
Да, для закалочных индукторов прямоугольное сечение предпочтительнее. Плоская сторона трубки прилегает к заготовке с минимальным воздушным зазором, что увеличивает напряженность магнитного поля и повышает КПД нагрева на 15–25% по сравнению с круглой трубкой аналогичного сечения.
Какой припой использовать для пайки трубок индуктора ТВЧ?
Для пайки индукторов применяют высокотемпературные серебряные припои марок ПСр-40, ПСр-45 или медно-фосфорные припои с содержанием серебра не менее 2–5%. Температура плавления таких припоев составляет +650...+720 °C, что исключает распайку стыков при термических нагрузках.
Как согнуть медную трубку на малый радиус без замятия?
Для малых радиусов трубку предварительно отжигают до темно-красного свечения и быстро охлаждают в воде. Перед гибкой внутреннюю полость заполняют мелким сухим кварцевым песком либо легкоплавким сплавом (сплав Вуда/Розе), который после гибки вытапливают в кипящей воде.
Почему нельзя охлаждать индуктор обычной водопроводной водой?
Водопроводная вода содержит соли кальция и магния. При нагреве стенки трубки выше +55 °C соли выпадают на внутреннюю поверхность в виде накипи. Накипь обладает низкой теплопроводностью, проток воды сужается, и трубка индуктора прогорает из-за локального перегрева.
Вывод
Изготовление надежного водоохлаждаемого индуктора ТВЧ требует строгого соответствия чистоты медного сплава марке М1, согласования толщины стенки с частотой генератора и аккуратной гибки без смятия проходного канала.
Компания АТЛАНТ Snab City поставляет широкий сортамент круглых и профильных медных труб М1 и Cu-DHP, шин и кругов в Алматы с доставкой по всему Казахстану и полным комплектом заводских сертификатов качества.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба медная в бухте d 6х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 6х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого сеч..
Труба медная в бухте d 8х0,8мм (длина бухты 50000мм) М1 Россия
Труба медная в бухте d 8х0,8мм (длина бухты 50000мм) М1 Россия –это пустотелый профиль круглого се..
Труба медная в бухте d 8х0.7мм (длина бухты 15000мм) М1 Китай
Труба медная в бухте d 8х0.7мм (длина бухты 15000мм) М1 Китай –это пустотелый профиль круглого сеч..
Труба медная в бухте d 8х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 8х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого сеч..
Труба медная в бухте d 10х0.7мм (длина бухты 15000мм) М1 Китай
Труба медная в бухте d 10х0.7мм (длина бухты 15000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 10х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 10х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 12х0.7мм (длина бухты 15000мм) М1 Китай
Труба медная в бухте d 12х0.7мм (длина бухты 15000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 12х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 12х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 16х0.7мм (длина бухты 15000мм) М1 Китай
Труба медная в бухте d 16х0.7мм (длина бухты 15000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 16х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 16х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 19х0.7мм (длина бухты 15000мм) М1 Китай
Труба медная в бухте d 19х0.7мм (длина бухты 15000мм) М1 Китай –это пустотелый профиль круглого се..
Труба медная в бухте d 19х0.7мм (длина бухты 50000мм) М1 Китай
Труба медная в бухте d 19х0.7мм (длина бухты 50000мм) М1 Китай –это пустотелый профиль круглого се..