Шайбы уплотнительные медные и алюминиевые DIN 7603: выбор для гидравлики, топливных систем и резьбовых пробок
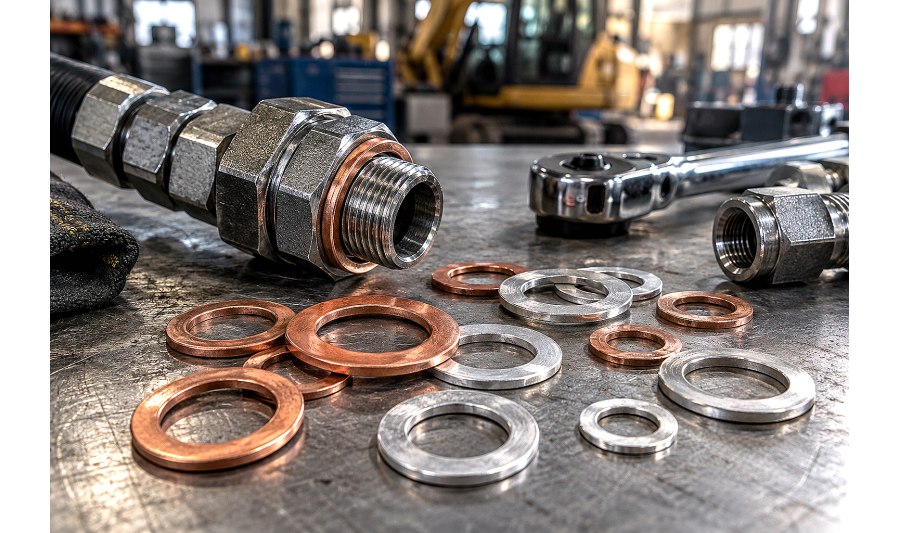
Уплотнительные шайбы из меди и алюминия по стандарту DIN 7603 и ГОСТ 19752-84 обеспечивают герметичность резьбовых соединений в гидравлических системах высокого давления, топливной аппаратуре спецтехники и маслопроводах. Разбираем конструктивные различия типов...
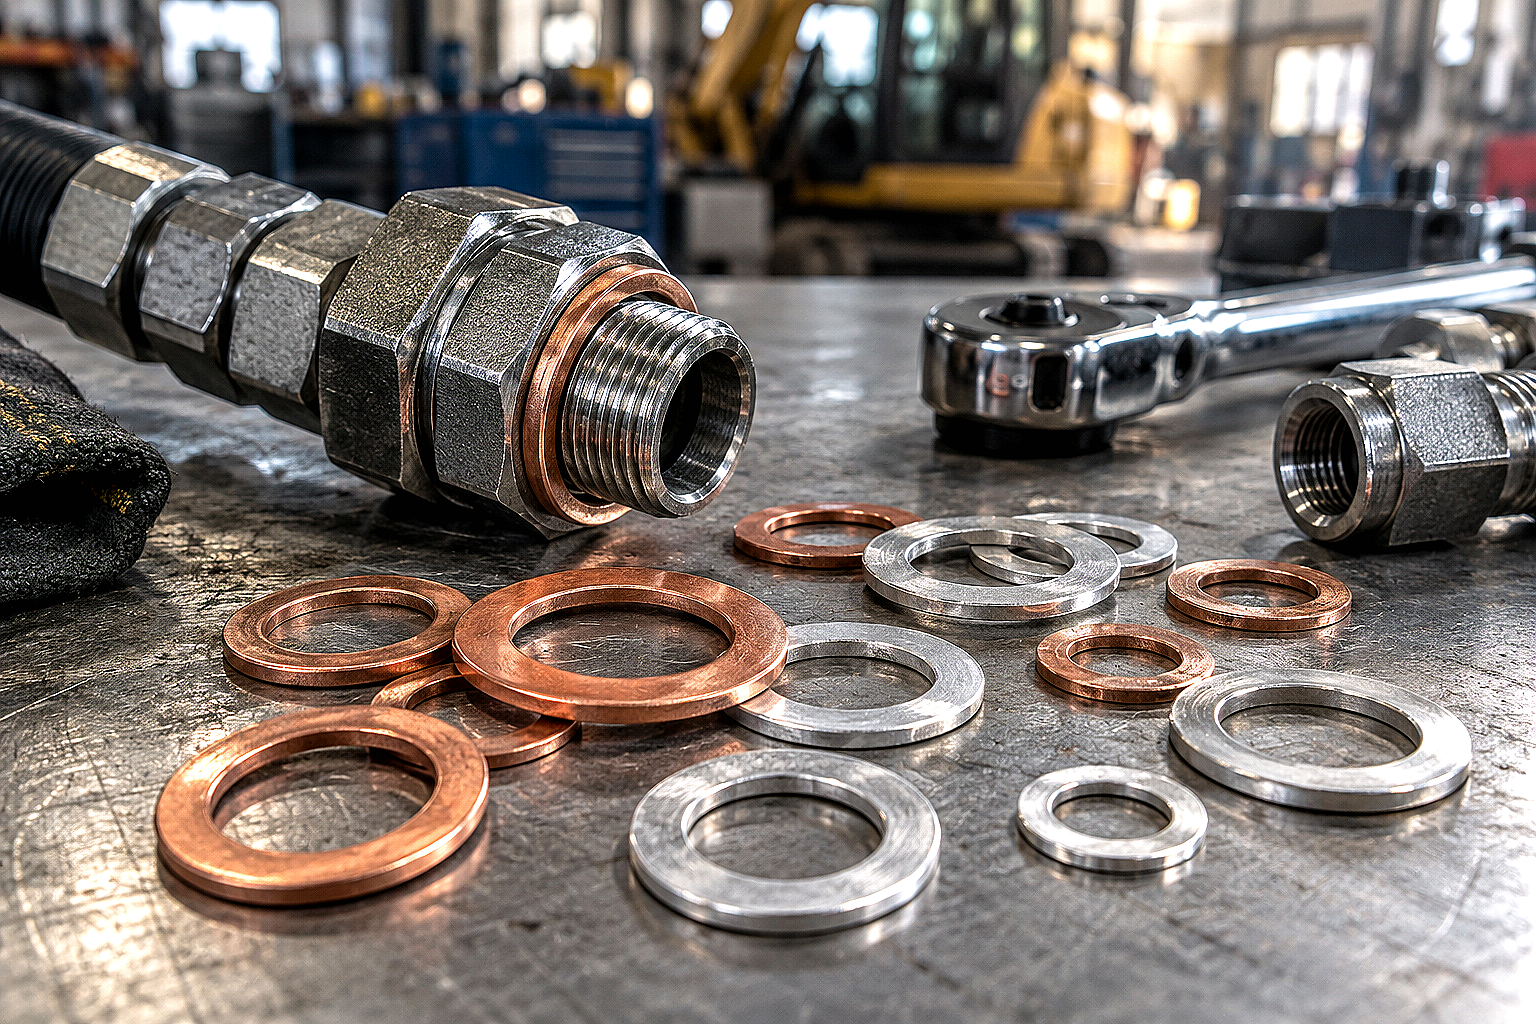
В гидравлических узлах дорожно-строительной техники, топливных магистралях дизельных двигателей, компрессорных установках и резьбовых пробках картеров резьба сама по себе не удерживает рабочую жидкость под давлением. Масло и дизельное топливо под рабочим напором от 50 до 350 бар легко просачиваются по микрозазорам резьбовой спирали.
Попытка использовать для герметизации жидких сред обычные крепежные шайбы или сантехническую фум-ленту в силовых узлах быстро приводит к потере герметичности. Под воздействием пульсаций давления и нагрева полимерный уплотнитель выдавливается, а стальная оцинкованная шайба не обладает достаточной пластичностью для микродеформации в посадочной канавке.
Промышленным стандартом надежного контактного уплотнения торцевых резьбовых стыков выступают пластичные металлические кольца — шайбы уплотнительные по стандарту DIN 7603 (и их отечественные аналоги по ГОСТ 19752-84). Разберем, как грамотно подобрать материал уплотнительного кольца, рассчитать момент затяжки и избежать скрытых утечек на объектах Алматы и регионов Казахстана.
Форм-факторы уплотнительных шайб по DIN 7603: типы A, B и C
Стандарт DIN 7603 регламентирует геометрические параметры и конструктивное исполнение деформируемых металлических прокладок для трубных штуцеров и резьбовых пробок. В зависимости от профиля сечения шайбы делятся на три базовые группы, каждая из которых решает свои гидродинамические задачи.
- Форма A (плоские цельнометаллические кольца): самое распространенное исполнение с прямоугольным поперечным сечением. При затяжке плотно сжимается между торцом штуцера и привалочной плоскостью корпуса, сглаживая микронеровности металлообработки.
- Форма B (пустотелые кольца с наполнителем): изготавливаются из тонкостенной металлической оболочки, заполненной термостойким неметаллическим сердечником. Обеспечивают высокую эластичность при малых моментах затяжки.
- Форма C (волнообразные и свернутые кольца): пустотелые металлические кольца свернутого профиля. Обладают эффектом объемного пружинения, компенсируя термические расширения в узлах с циклическим нагревом.
Для большинства штуцеров гидросистем экскаваторов, погрузчиков и буровых станков стандартом является плоская форма А, гарантирующая монолитное сопротивление срезу при пиковых скачках давления.
Медь или алюминий: критерии выбора металла
Главное физическое свойство уплотнительного металлического кольца — контролируемая пластическая деформация при сжатии без разрушения структуры металла. Медь и алюминий обладают разной пластичностью, электрохимическим потенциалом и температурной стойкостью.
Медные уплотнительные шайбы изготавливаются из раскисленной меди марок М1М или Cu-DHP в мягком (отожженном) состоянии. Медь выдерживает нагрев до +300...+350 °C и давление гидросистем свыше 400 бар, что делает ее стандартом для форсунок Common Rail, тормозных контуров и турбокомпрессоров.
Алюминиевые уплотнительные шайбы производятся из мягкого технического алюминия марки АД1М. Алюминий мягче меди, поэтому требует меньшего момента затяжки ключом для достижения герметичности, однако его предельная рабочая температура ограничена отметкой +150...+180 °C.
Таблица параметров и применяемости уплотнительных шайб DIN 7603
| Материал шайбы | Предельное давление, бар | Рабочая температура, °C | Материал сопрягаемого корпуса | Типовые узлы спецтехники и оборудования |
|---|---|---|---|---|
| Медь отожженная (М1М) | до 450 | -200 ... +350 | Чугун, легированная сталь | Топливные форсунки, штуцеры ТНВД, турбины, тормозные шланги |
| Алюминий мягкий (АД1М) | до 200 | -70 ... +180 | Алюминиевые сплавы, силумин, дюраль | Масляные поддоны ДВС, корпуса КПП, пневмораспределители, редукторы |
| Медь с графитовым наполнением | до 300 | -50 ... +400 | Жаропрочные стали, чугун | Выпускные коллекторы, паровые клапаны, котельное оборудование |
Защита от гальванической коррозии в легкосплавных корпусах
Одна из частых ошибок автомехаников и снабженцев при комплектации запчастей для импортной спецтехники — установка медных шайб под сливные пробки алюминиевых картеров и блоков гидрораспределителей.
Медь и алюминий образуют активную гальваническую пару с большой разностью электрохимических потенциалов (более 1,5 В). В условиях сырости и дорожной соли алюминиевый сплав вокруг медной шайбы быстро превращается в порошкообразный оксид, полностью разрушая резьбовое гнездо картера.
Для всех алюминиевых и дюралевых корпусов необходимо применять исключительно алюминиевые уплотнительные кольца DIN 7603. Медные прокладки допустимы только в чугунных и стальных сопряжениях.
Подробнее о поведении дюралюминиевых сплавов в гидрокомпонентах и особенностях монтажа стальных крепежных шайб читайте в наших профильных технических обзорах.
Технология правильного монтажа и регламент отжига меди
При затягивании резьбового штуцера контактное давление должно распределяться строго параллельно торцевой плоскости. Любой перекос детали вызывает одностороннее сжатие шайбы и образование сквозного клиновидного микроканала.
- Очистка посадочной площадки: перед установкой нового кольца торец бобышки и плоскость фланца очищаются от старой стружки, нагара и забоин. Глубокие круговые риски требуют торцевания зенкером.
- Контроль затяжки: штуцер затягивается динамометрическим ключом в соответствии с расчетным моментом для данного диаметра резьбы. Чрезмерная перетяжка вызывает радиальное расплющивание шайбы и срез резьбы в корпусе.
- Недопустимость повторного монтажа без подготовки: при первом обжатии кристаллическая решетка меди испытывает механический наклеп (нагартовку) и теряет пластичность. Повторно затянутая б/у шайба не сможет повторно деформироваться и даст течь.
Если в полевых условиях нет возможности заменить медное кольцо на новое, выполняют восстановительный термический отжиг. Медную шайбу нагревают газовой горелкой до вишнево-красного свечения (+600...+650 °C) и мгновенно охлаждают в емкости с водой. Металл полностью восстанавливает исходную пластичность и мягкость.
Комплексные поставки уплотнительного крепежа от АТЛАНТ Snab City
Компания АТЛАНТ Snab City поставляет широкий сортамент уплотнительного крепежа, медного проката и соединительной арматуры для предприятий тяжелого машиностроения, сервисных центров спецтехники и промышленных предприятий Казахстана.
На наших складах в Алматы поддерживается постоянный запас уплотнительных медных и алюминиевых шайб метрических и дюймовых стандартов (внутренний диаметр от 4 до 60 мм), а также заготовок из тягового медного круга и высокопрочного резьбового крепежа.
Мы обеспечиваем прямые поставки сертифицированных метизов по ГОСТ и DIN, оперативную комплектацию сборных заявок и быструю доставку во все регионы Республики Казахстан автомобильным и железнодорожным транспортом.
FAQ: Ответы на частые вопросы инженеров и снабженцев
Можно ли использовать медную уплотнительную шайбу повторно без термообработки?
Категорически не рекомендуется. В процессе первого обжатия медь испытывает деформационное упрочнение (наклеп). Повторная затяжка нагартованного кольца требует полуторного момента усилия и не гарантирует герметичности из-за сформированных ранее отпечатков старых микронеровностей. Повторное использование допустимо только после отжига с нагревом до +600 °C и закалкой в воде.
Почему нельзя ставить медные кольца на алюминиевые поддоны двигателей?
Медь и алюминий при контакте образуют гальваническую пару с высокой разностью потенциалов. В присутствии влаги и солей алюминиевый металл картера выступает анодом и интенсивно разрушается электрохимической коррозией, что приводит к необратимой порче резьбового гнезда сливной пробки.
Чем шайбы DIN 7603 Form A отличаются от стандартных плоских шайб DIN 125?
Шайбы DIN 125 являются крепежными элементами из твердой конструкционной стали и служат исключительно для распределения механического давления под головкой болта. Шайбы DIN 7603 Form A изготавливаются из мягких цветных металлов (отожженная медь, мягкий алюминий) с калиброванными размерами под посадочные шейки штуцеров и предназначены для пластической гидроизоляции стыка.
Какая максимальная температура допустима для алюминиевых шайб?
Рабочий диапазон мягких алюминиевых шайб ограничен температурой +150...+180 °C. При нагреве свыше +200 °C алюминий подвергается температурной ползучести, ослабляя затяжку резьбового узла. Для высокотемпературных контуров (магистрали турбокомпрессоров, форсунки) применяют исключительно медь.
Вывод
Грамотный выбор уплотнительных шайб по стандарту DIN 7603 защищает гидравлические и топливные системы спецтехники от падения давления, завоздушивания и дорогостоящих простоев оборудования. Соблюдение правила электрохимической совместимости металлов и правильный расчет момента затяжки гарантируют полную герметичность узлов в тяжелых климатических условиях Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Арматура А1 (гладкая) (А240) диаметр -10мм, 3сп (Ст3сп; ВСт3сп) длина-бухт./11,75
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..

Арматура рифленая диаметр - 10 мм, А500С, длина - 11,7 м
Арматура рифленая диаметр - 10 мм, А500С, ГОСТ 5781-82, длина - 11,7 м Арматура рифленая А3 и выше..
Арматура А1 (гладкая) (А240) диаметр - 8мм, (Ст3сп; ВСт3сп) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр - 12 мм, 35ГС, длина -11,7 м
Арматура рифленая диаметр - 12 мм, 35ГС, ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше в..
Арматура А1 (гладкая) (А240) диаметр - 6,5 мм, 3пс (Ст3пс; ВСт3пс) длина : бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр- 14 мм, 35ГС длина -11,7 м
Арматура рифленая диаметр- 14 мм, 35ГС ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше выпу..
Арматура А1 (гладкая) (А240) диаметр -6 мм 3пс (Ст3пс; ВСт3пс) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конст..
Арматура рифленая диаметр - 14 мм, А500С, длина- 11,7 м
Арматура рифленая диаметр - 14 мм, А500С, ГОСТ 5781-82, длина- 11,7 м Арматура рифленая А3 и выше ..