Шайбы регулировочные и подгоночные DIN 988: выбор толщин, расчет осевых зазоров подшипников и монтаж
При сборке редукторов, ступичных узлов, гидромоторов и коробок передач спецтехники даже минимальный осевой люфт вала приводит к перекосу шестерен и быстрому износу подшипников. Разбираем, как регулировочные шайбы DIN 988 толщиной от 0,1 до 2,0 мм позволяют выс...
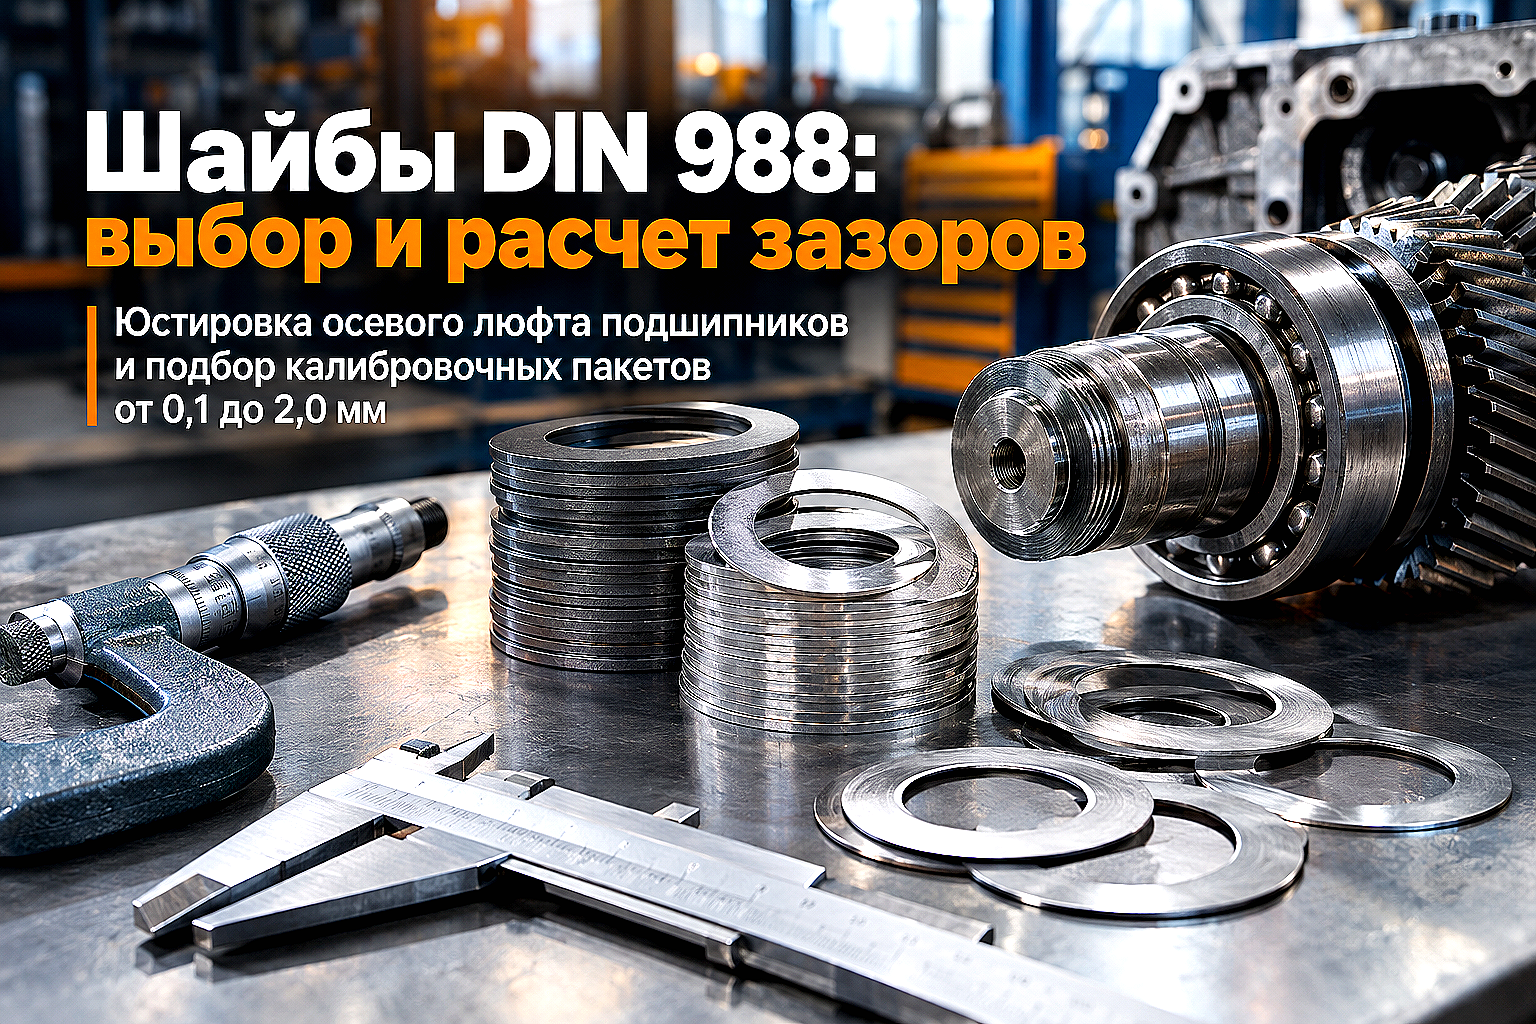
В механических цехах, на авторемонтных базах и предприятиях по обслуживанию карьерной и строительной техники в Алматы правильная регулировка подшипниковых узлов определяет рабочий ресурс всего агрегата. Конические роликовые и радиально-упорные шариковые подшипники в редукторах, мостах экскаваторов и шпинделях станков не терпят приблизительной затяжки.
Если оставить избыточный осевой зазор, вал начнет смещаться под нагрузкой, вызывая асимметричное пятно контакта зубьев шестерен, повышенный шум и сколы металла. Если же перетянуть узел без теплового зазора, тела качения заклинят при нагреве до рабочей температуры уже в первую рабочую смену.
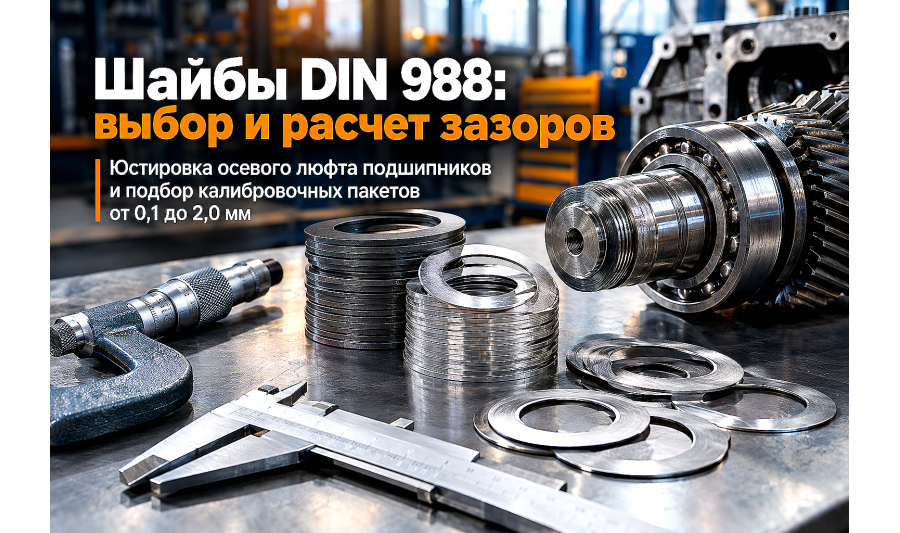
Для тонкой юстировки осевого люфта и предварительного натяга подшипников стандартом машиностроения выступают регулировочные (подгоночные, калибровочные) шайбы по стандарту DIN 988 (отечественный аналог — ГОСТ 10438-83). Этот плоский прецизионный крепеж позволяет набирать пакет нужной толщины с шагом от 0,05 до 0,1 мм.
Конструктивные особенности и сортамент шайб по DIN 988
Регулировочная шайба DIN 988 представляет собой плоское сплошное кольцо без фасок и заусенцев с жесткими допусками по параллельности плоскостей. В отличие от обычных строительных шайб DIN 125, где разнотолщинность может достигать 0,2–0,4 мм, подгоночные шайбы изготавливают методом точной штамповки из калиброванного холоднокатаного стального листа.
Стандарт DIN 988 разделяет кольца на две категории по толщине и функциональному назначению:
- Passscheiben (подгоночные шайбы тонких калибров): толщины 0,1 мм; 0,2 мм; 0,3 мм; 0,5 мм. Используются для точной ступенчатой компенсации зазоров;
- Stützscheiben (опорные упорные шайбы): толщины 1,0 мм; 1,2 мм; 1,5 мм; 2,0 мм; 2,5 мм; 3,0 мм. Применяются в качестве жесткой базовой подкладки под стопорные пружинные кольца DIN 471/472 или в сильнонагруженных упорных узлах.
Маркировка изделия включает внутренний диаметр (посадка на вал), наружный диаметр и толщину. Например, обозначение DIN 988 — 30×42×0.2 указывает на внутренний диаметр 30 мм, наружный 42 мм и калиброванную толщину 0,2 мм.
Марки стали и поверхностная твердость подгоночных колец
Условия работы регулировочной шайбы зависят от типа узла. Если кольцо зажато между торцом внутреннего кольца подшипника и буртом вала неподвижно, износ минимален. Но при установке в качестве упора под вращающуюся шестерню или плавающую муфту металл испытывает трение скольжения и контактные удары.
| Материал шайбы | Марка стали / Стандарт | Твердость по Виккерсу (HV) | Рекомендуемая область применения |
|---|---|---|---|
| Пружинная углеродистая сталь | Сталь 65Г, C67S, C75S (фосфатированные или оксидированные) | 250–350 HV (25–35 HRC) | Сборка редукторов, КПП, фиксация подшипников в закрытых масляных картерах |
| Холоднокатаная сталь без закалки | Сталь 08кп, DC01, St 2K50 (без покрытия или светлое цинкование) | 140–200 HV | Компенсация статических зазоров в ненагруженных и приборных соединениях |
| Аустенитная нержавеющая сталь | AISI 301, AISI 304 (12Х18Н10Т) нагартованная | 300–400 HV | Пищевое оборудование, насосы перекачки химрастворов, узлы с контактом с водой |
На складе АТЛАНТ Snab City в Алматы регулировочные шайбы представлены широкой линейкой посадочных диаметров от 4 до 100 мм в фосфатированном и светлом исполнении, что позволяет подобрать комплект под любой посадочный диаметр вала.
Как рассчитать толщину пакета регулировочных шайб: пошаговый алгоритм
Подбор подгоночных шайб выполняют по результатам непосредственного замера монтажного зазора на собранном узле. Попытка сложить номинальные размеры деталей по чертежу без учета фактических допусков приводит к ошибке до 0,5–0,8 мм.
- Запрессовка подшипников: наружные и внутренние кольца подшипников запрессовывают в корпус и на вал до упора в монтажные бурты;
- Замер базового расстояния: вал устанавливают в корпус редуктора, прижимают крышку подшипника без прокладки винтами с проектным моментом затяжки и замеряют щупом или индикатором часового типа величину осевого перемещения вала (ΔL);
- Учет теплового расширения: из измеренной величины вычитают требуемый паспортом технологический зазор на тепловое расширение вала (для конических роликоподшипников среднего габарита он составляет 0,03–0,08 мм);
- Расчет толщины пакета (S): толщина компенсирующего пакета определяется по формуле
S = ΔL - Sтз, где Sтз — паспортный тепловой зазор; - Сборка пакета: требуемую толщину набирают минимальным количеством шайб. Например, при потребности в 0,7 мм используют не семь шайб по 0,1 мм, а комбинацию 0,5 мм + 0,2 мм. Меньшее количество стыков исключает упругую осадку пакета под нагрузкой.
Ошибки при установке подгоночных шайб DIN 988
Неквалифицированный монтаж сводит на нет точность заводской калибровки крепежа. Практика сервисных служб показывает типичные нарушения регламента:
- Набор пакета из десятка тонких шайб: стопка из 8–10 тонких пластинок толщиной по 0,1 мм под динамическим усилием сжимается, как пружина, вызывая появление недопустимого люфта в процессе обкатки редуктора;
- Установка шайб с заусенцами: случайные забоины от отвертки или молотка на торцах колец искажают параллельность прилегания подшипника, вызывая перекос дорожек качения и локальный перегрев узла;
- Игнорирование радиуса галтели вала: внутренний диаметр шайбы должен свободно проходить галтель (скругление) заплечика вала. Если шайба зависнет на радиусе, торец подшипника не получит сплошного упора;
- Установка сырых некаленых шайб в пары трения: если шайба работает в контакте с торцом вращающейся шестерни, мягкая сталь истирается стружкой за пару недель, загрязняя смазочное масло картера.
При комплектации сборочных участков метизами важно также проверить класс прочности затягивающих болтов, ознакомившись с материалом о классах прочности болтов для металлоконструкций и машиностроения.
FAQ: частые вопросы снабженцев и механиков
Можно ли использовать несколько регулировочных шайб вместе?
Да, стандарт DIN 988 предусматривает набор пакета из нескольких шайб разной толщины. Однако для обеспечения жесткости упора рекомендуется собирать пакет не более чем из 3–4 пластин, используя одну толстую опорную шайбу (1,0–1,5 мм) и 1–2 тонкие калибровочные пластины (0,1–0,3 мм).
В чем разница между шайбами DIN 988 и стандартными DIN 125?
Шайбы DIN 125 — это общестроительный крепеж со свободными допусками по толщине (±0,2–0,3 мм) и шероховатости, предназначенный только для увеличения площади прижима болта. Шайбы DIN 988 — прецизионные калиброванные изделия со строгим полем допуска по толщине (до ±0,02 мм) и шлифованными плоскостями без заусенцев.
Какой стороной устанавливать шайбу DIN 988 к подшипнику?
Тонкие подгоночные шайбы симметричны, но при штамповке одна сторона имеет микроскопический радиус скругления кромки, а вторая — едва заметный поясок среза. Рекомендуется ставить шайбу гладкой стороной со скруглением к радиусу заплечика вала для идеального прилегания.
Как защитить регулировочные шайбы от коррозии при хранении на складе?
Калиброванные фосфатированные и черные шайбы поставляются в промасленной консервационной бумаге. Хранить метизы следует в сухих закрытых боксах, исключая контакт с влагой. Подробнее о складском регламенте читайте в статье о входном контроле и приемке металлопродукции.
Вывод
Регулировочные шайбы DIN 988 — незаменимый инструмент точной механики, позволяющий исключить осевой люфт и настроить плавную работу зубчатых зацеплений и подшипников. Грамотный расчет толщины пакета и использование качественных калиброванных колец гарантируют надежность редукторов и станочных узлов в жестких условиях эксплуатации.
Компания АТЛАНТ Snab City поставляет полный ассортимент калиброванного крепежа, подгоночных шайб DIN 988 и сортового проката со склада в Алматы с оперативной доставкой по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Канат стальной 1,6 ГОСТ 3064-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди,..
Канат стальной 1,7 ГОСТ 3064-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..
Канат стальной 1,8 ГОСТ 3063-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..
Канат стальной 1,8 ГОСТ 3064-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..
Канат стальной 1,9 ГОСТ 3066-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..
Канат стальной 10 ГОСТ 3066-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..
Канат стальной 10,5 ГОСТ 3077-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..
Канат стальной 10,5 ГОСТ 7667-80
Канат стальной – это изделие из проволоки фасонного или круглого сечения, скрученного в пряди, в сво..