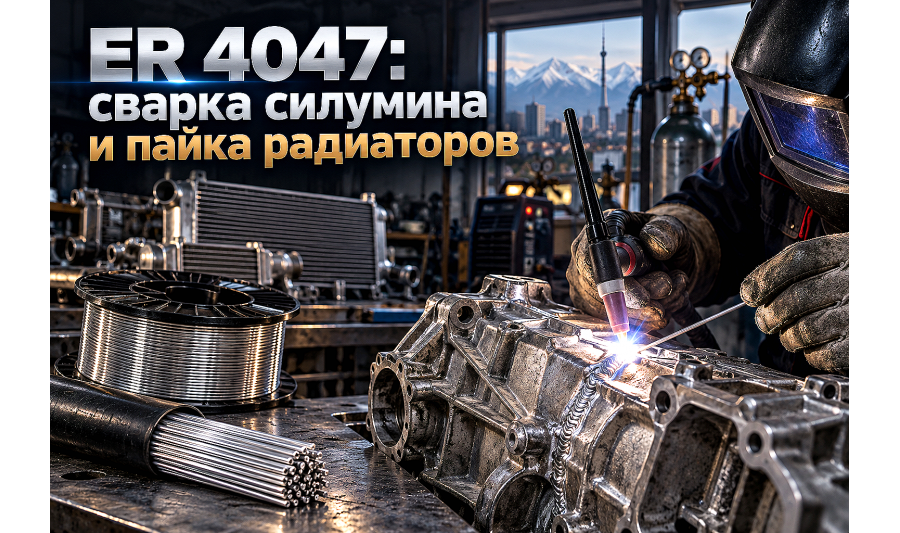
Сварочная алюминиевая проволока ER 4047 (AlSi12): выбор для сварки силуминовых отливок, пайки радиаторов и ремонта теплообменников
Сварочная алюминиевая проволока ER 4047 с содержанием кремния 12% — главный материал для сварки литейных силуминов и пайки тонкостенных радиаторов. Разбираем, чем сплав AlSi12 превосходит стандартную присадку ER 4043, как избежать горячих трещин при ремонте ав...
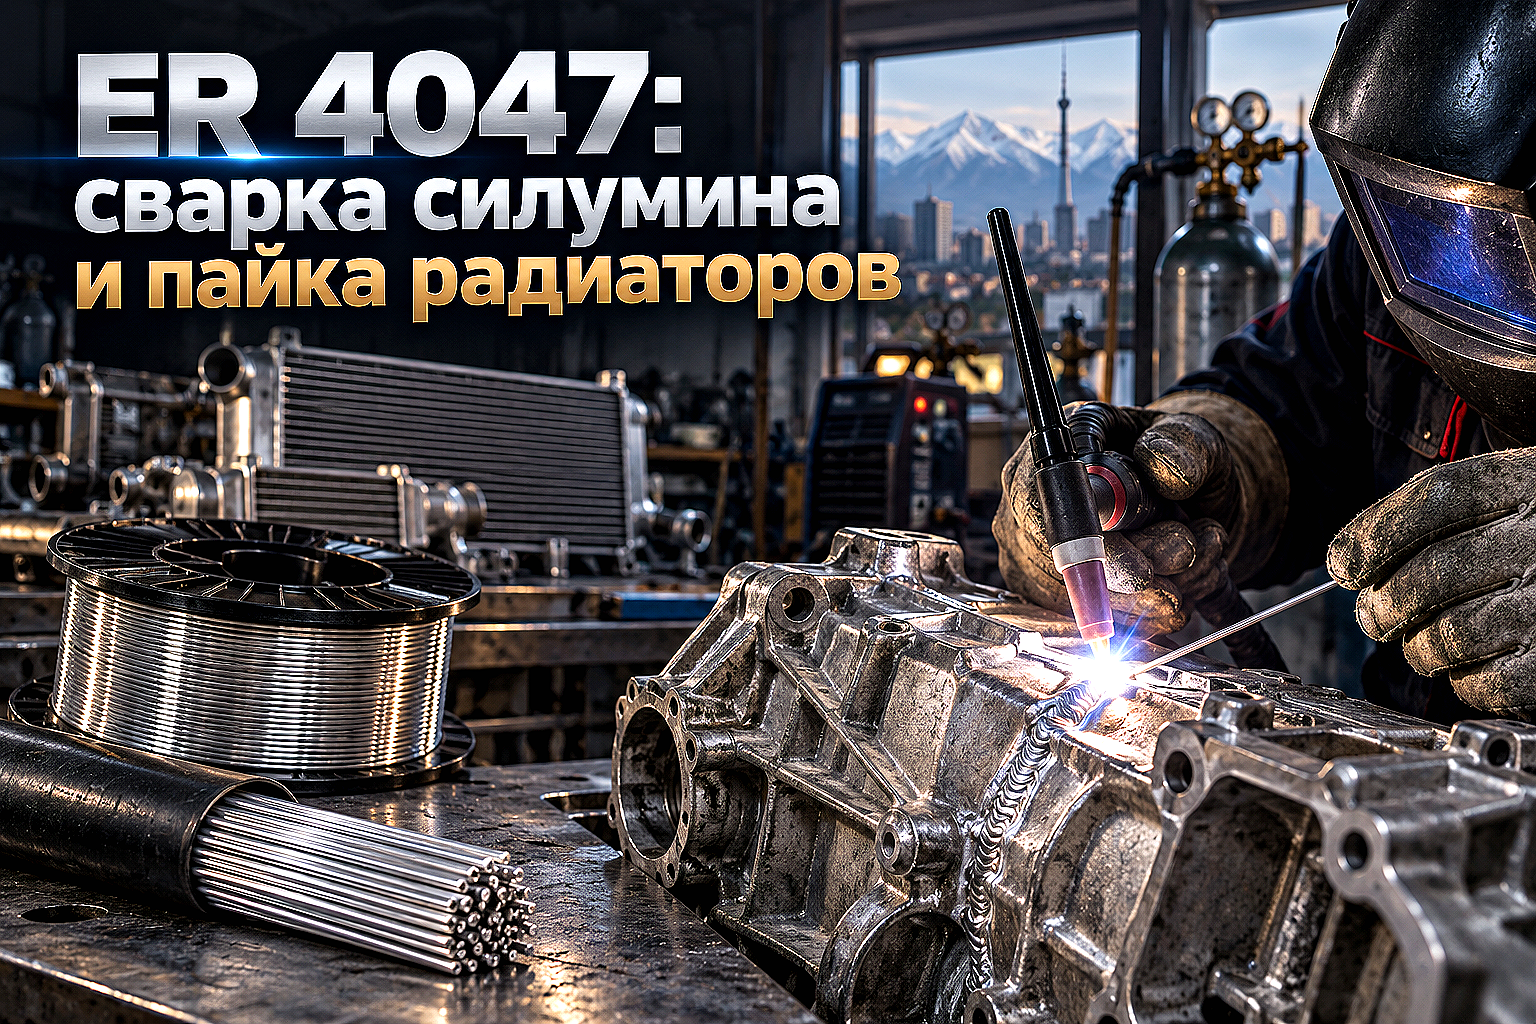
При ремонте трещин в блоках цилиндров, сварке корпусов КПП, реставрации интеркулеров и пайке сот радиаторов мастера в цехах Алматы регулярно сталкиваются с растрескиванием шва. Стандартная универсальная присадка ER 4043 (AlSi5) или магниевая проволока ER 5356 (AlMg5) при сварке литейных сплавов нередко дают кристаллизационные трещины прямо в процессе остывания ванны.
Литейные алюминиевые сплавы (силумины марок АК7, АК9, АК12) содержат от 6% до 13% кремния. При попытке заварить массивную отливку присадкой с низким содержанием кремния сварочная ванна обедняется, образуя хрупкую межкристаллитную прослойку с широким температурным интервалом кристаллизации.
Для качественной герметичной сварки силуминового литья и пайки тонкостенных теплообменников профессиональным стандартом выступает сварочная алюминиевая проволока марки ER 4047 (международная классификация AWS A5.10, европейский аналог EN ISO 18273 AlSi12, отечественный аналог Св-АК12).
Металлургические особенности сплава ER 4047: почему 12% кремния решают задачу
Сплав ER 4047 относится к квазиэвтектическим сплавам системы алюминий-кремний (Al-Si). Содержание кремния в проволоке составляет 11,0–13,0%, что кардинально меняет теплофизические свойства расплава по сравнению с 5-процентной проволокой ER 4043.
Главные металлургические преимущества эвтектического состава:
- Сниженная температура плавления: интервал плавления ER 4047 составляет 577–582 °C (для сравнения, у чистого алюминия — 660 °C, а у сплава ER 4043 — 573–625 °C). Узкий температурный диапазон исключает пребывание металла в кашеобразном полужидком состоянии;
- Превосходная жидкотекучесть: расплавленный металл обладает минимальной вязкостью, мгновенно затекая в глубокие трещины, капиллярные зазоры и микропоры литья;
- Минимальная линейная усадка: кремний снижает коэффициент объемной усадки при затвердевании, что предотвращает появление усадочных раковин и горячих трещин в жестко защемленных деталях;
- Гладкий блестящий валик: шов формируется с плавным переходом к основному металлу без подрезов и наплывов.
Сравнение сварочных проволок ER 4047, ER 4043 и ER 5356
Выбор присадочного прутка или кассеты для полуавтомата должен строго соответствовать марке свариваемого сплава и условиям работы узла. Ошибка в типе легирования приводит к несплавлениям или мгновенному разрушению шва от вибраций.
| Параметр / Характеристика | ER 4047 (AlSi12) | ER 4043 (AlSi5) | ER 5356 (AlMg5) |
|---|---|---|---|
| Химический состав | Al + 11.5–13.0% Si | Al + 4.5–6.0% Si | Al + 4.5–5.5% Mg |
| Температура плавления | 577–582 °C (эвтектика) | 573–625 °C | 562–633 °C |
| Текучесть сварочной ванны | Очень высокая (капиллярная) | Средняя | Низкая (густая ванна) |
| Склонность к образованию трещин | Минимальная на литье | Умеренная | Высокая на сплавах с Si > 1% |
| Цвет после анодирования | Темно-серый / черный | Серый | Светлый (в цвет металла) |
| Основное назначение | Сварка силуминов АК7–АК12, пайка сот радиаторов, герметичные швы | Сварка профилей АД31, АД33, листов 6061/6082, проката 4XXX/6XXX | Сварка деформируемых сплавов АМг3, АМг5, АМг6, судостроение |
Области применения ER 4047 в промышленности и авторемонте Казахстана
Сварочная проволока и прутки ER 4047 незаменимы на автотранспортных предприятиях, станциях техобслуживания спецтехники и промышленных заводах Алматы, Караганды и Шымкента.
Основные технологические направления использования:
- Ремонт автомобильных силуминовых отливок: заварка трещин и восстановление выломанных фрагментов картеров двигателей, коробок передач, корпусов раздаток, впускных коллекторов, кронштейнов генераторов и насосов ГУР;
- Восстановление радиаторов и интеркулеров: пайка тонкостенных трубок масляных и водяных радиаторов спецтехники, запайка пробоин в бачках и приварка штуцеров к трубным доскам;
- Высокотемпературная пайка алюминия: соединение тонких деталей пламенем газовой горелки с применением флюсов (присадка работает как твердый припой за счет низкой температуры плавления);
- Сварка разнородных сплавов: стыковка литейного силумина с экструдированными профилями и трубным прокатом групп 6XXX (АД31Т1, 6060, 6082).
Технология аргонодуговой сварки (TIG) силумина присадкой ER 4047
Качественная сварка литого алюминия требует жесткого соблюдения подготовительных операций. Пористое литье за годы работы впитывает моторное масло, дорожные реагенты и антифриз, которые при нагреве дугой вскипают и образуют поры.
Пошаговый технологический регламент TIG-сварки:
- Механическая разделка и разделка трещины: трещину засверливают по краям сверлом Ø3–4 мм для предотвращения ее распространения. Затем борфрезой раскрывают U-образную разделку с углом раскрытия 70–80° на 2/3 толщины стенки;
- Выжигание и обезжиривание: замасленную деталь прогревают газовой горелкой до температуры 150–200 °C для выпаривания органики из пор, после чего зачищают щеткой из нержавеющей стали и обезжиривают ацетоном;
- Предварительный подогрев: массивные корпуса КПП и блоки цилиндров прогревают до 180–250 °C в печи или горелкой. Это предотвращает возникновение критических термических напряжений и снижает требуемый сварочный ток;
- Настройка аппарата TIG: сварку ведут на переменном токе (AC). Баланс полярности выставляют на уровне 25–35% (очистка оксидной пленки), частоту переменного тока — в диапазоне 80–120 Гц для формирования концентрированной дуги;
- Подача присадочного прутка: пруток ER 4047 подают в передний край сварочной ванны короткими ритмичными движениями под углом 10–15° к поверхности детали. Нельзя выводить нагретый конец прутка из зоны защитного газа аргона.
Полуавтоматическая сварка (MIG) проволокой ER 4047: защита от замятия
При полуавтоматической сварке на кассетах D200 (2 кг) и D300 (7 кг) проволока ER 4047 за счет 12% кремния имеет несколько большую жесткость, чем магниевая ER 5356 или мягкая чистая проволока ER 1100. Однако кремниевый сплав более хрупок на излом.
Правила настройки механизма подачи полуавтомата:
- Используйте 4-роликовый подающий механизм с U-образными канавками, исключающими смятие проволоки;
- Замените стандартную стальную спираль горелки на тефлоновый или углепластиковый направляющий канал;
- Установите специальный медный наконечник с маркировкой «Al» увеличенного внутреннего диаметра (на 0,1–0,15 мм свободнее диаметра проволоки для компенсации теплового расширения);
- В качестве защитного газа применяйте чистый сварочный аргон высшего сорта (99,993%) со скоростью подачи 14–18 л/мин. Для толщин свыше 10 мм целесообразно использовать смесь Ar + 30–50% He для глубокого провара.
Типичные ошибки при выборе и работе с проволокой ER 4047
Практический опыт специалистов АТЛАНТ Snab City показывает, что большинство дефектов при ремонте деталей возникает из-за нарушения базовых технологических правил:
- Попытка анодировать шов: после химического или сернокислотного анодирования шов, выполненный присадкой ER 4047, приобретает темно-серый или угольно-черный цвет из-за высокого содержания кремния. Если деталь идет под декоративное анодирование в цвет основы, применяют сплав ER 5356;
- Сварка без подогрева массивных отливок: холодный металл быстро отводит тепло, дуга горит нестабильно, а по границе сплавления образуются несплавления и краевые трещины;
- Использование абразивных кругов по черной стали: зачистка алюминия обычными дисками забивает абразив частицами ферритов, провоцируя появление пор и очагов коррозии в шве;
- Хранение открытых кассет во влажном помещении: алюминиевая проволока активно сорбирует влагу из воздуха. Влага под действием дуги диссоциирует на водород и кислород, вызывая сильную пористость шва. Кассеты необходимо хранить в сухом боксе и закрывать чехлами.
FAQ
Можно ли варить проволокой ER 4047 деформируемые сплавы АМг5 и АМг6?
Категорически не рекомендуется. При смешивании кремния из присадки ER 4047 (12% Si) и магния из основного металла АМг (5–6% Mg) в сварочной ванне образуется интерметаллическое соединение Mg₂Si (силицид магния). Это соединение выделяется по границам зерен в виде хрупкой фазы, из-за чего шов растрескивается при малейшей эксплуатационной нагрузке. Для сплавов АМг применяют присадку ER 5356 или ER 5183.
В чем главное отличие проволоки ER 4047 от ER 4043?
ER 4047 содержит 11,5–13,0% кремния, а ER 4043 — 4,5–6,0%. Благодаря эвтектическому составу ER 4047 плавится в узком интервале (577–582 °C), обладает значительно более высокой жидкотекучестью и меньшей усадкой. Это делает ее идеальной для сварки литейных силуминов и пайки радиаторов, тогда как ER 4043 лучше подходит для сварки деформируемых термоупрочняемых сплавов серии 6XXX (АД31, 6061, 6082).
Какой газ использовать для TIG и MIG сварки проволокой ER 4047?
Для аргонодуговой сварки TIG и полуавтоматической MIG сварки применяется чистый газообразный аргон высшего сорта по ГОСТ 10157-79 (чистота не менее 99,993%). Для сварки массивных деталей толщиной более 8–10 мм эффективно использовать смесь аргона с гелием (Ar + 30–50% He), которая повышает тепловую мощность дуги и глубину проплавления.
Можно ли использовать ER 4047 как припой для пайки газовой горелкой?
Да, прутки ER 4047 широко применяются для пайки тонкостенных алюминиевых трубок и сот радиаторов пламенем пропан-кислородной или МАПП-газовой горелки. Поскольку температура плавления присадки (577 °C) ниже температуры плавления чистого алюминия (660 °C), пруток работает как твердый припой. Для пайки обязательно применение некоррозионного бескислородного флюса для алюминия (типа Nocolok или Ф-34А).
В каком виде поставляется проволока ER 4047 на складе в Алматы?
Материал поставляется в двух форматах: в виде калиброванных сварочных прутков длиной 1000 мм в тубусах по 5 кг (диаметры 1.6, 2.0, 2.4, 3.2, 4.0 мм) для ручной TIG-сварки, а также на еврокассетах D200 (2 кг) и D300 (7 кг) с прецизионной рядной намоткой (диаметры 0.8, 1.0, 1.2, 1.6 мм) для полуавтоматов MIG.
Вывод
Сварочная алюминиевая проволока ER 4047 (AlSi12) — незаменимый специализированный материал для мастерских, автотранспортных парков и производственных цехов, работающих с силуминовым литьем и теплообменной аппаратурой. Эвтектический состав с 12% кремния обеспечивает минимальную усадку, исключительную жидкотекучесть и гарантирует отсутствие горячих трещин при восстановлении ответственных узлов.
Компания АТЛАНТ Snab City поставляет сертифицированную алюминиевую сварочную проволоку ER 4047, ER 4043 и ER 5356 в прутках и на кассетах с собственного склада в Алматы с оперативной доставкой по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Проволока латунная Л63м 1,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 1,6 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 1,8 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 2 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 2,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 3 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63М 3,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63М 3,6 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63М 4 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 4,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока вязальная 1,6мм ГОСТ 3282-74 Т/О термообработанная отожженная
Проволока вязальная – это металлическое изделие, которое имеет круглое поперечное сечение. Основным ..