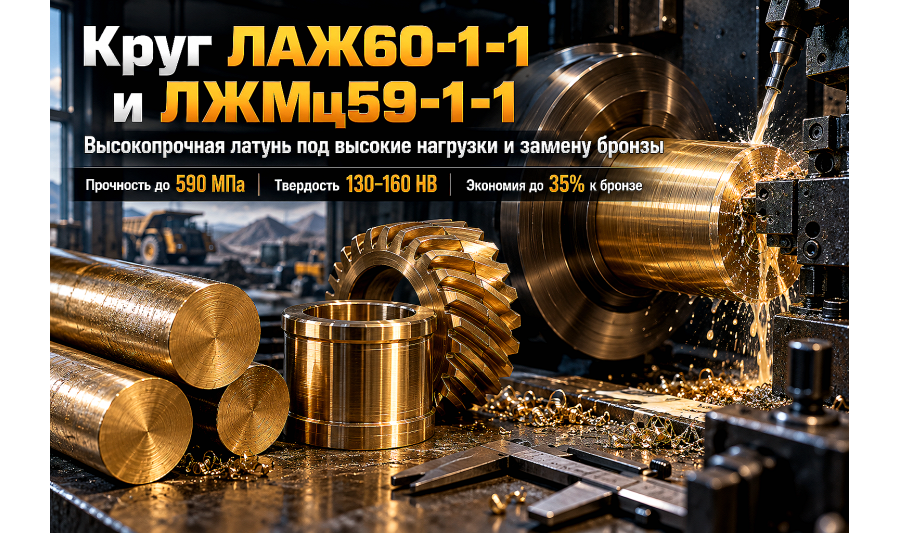
Латунный круг ЛАЖ60-1-1 и ЛЖМц59-1-1: выбор высокопрочного сплава, точение и замена бронзы в тяжелонагруженных узлах
При изготовлении тяжелонагруженных втулок скольжения, венцов червячных колес и валов шламовых насосов стандартные двухкомпонентные латуни Л63 и автоматные ЛС59-1 не выдерживают контактных напряжений. Разбираем особенности легированных сплавов ЛАЖ60-1-1 и ЛЖМц5...
Латунные круги ЛАЖ60-1-1 и ЛЖМц59-1-1 применяют для деталей, которым требуется сочетание прочности, пластичности и коррозионной стойкости. Из них изготавливают втулки, элементы арматуры, направляющие, крепёж и другие детали промышленного оборудования.
Эти марки прочнее многих обычных латуней, но считать их универсальной заменой бронзы нельзя. Для втулки, вала или червячного колеса материал выбирают с учётом нагрузки, скорости, смазки, температуры и ответной детали.
Состав и особенности сплавов
Химический состав латуней устанавливает ГОСТ 15527-2004, а требования к тянутым и прессованным пруткам - ГОСТ 2060-2006. Оба стандарта действуют в Казахстане.
| Марка | Медь | Основные добавки | Особенности |
|---|---|---|---|
| ЛАЖ60-1-1 | 58–61% | Алюминий 0,7–1,5%; железо 0,75–1,5%; марганец 0,1–0,6% | Повышенная прочность, износостойкость и стойкость к коррозии |
| ЛЖМц59-1-1 | 57–60% | Железо 0,6–1,2%; марганец 0,5–0,8% | Хорошее сочетание прочности и пластичности |
Алюминий и железо упрочняют ЛАЖ60-1-1, а марганец и железо повышают механические свойства ЛЖМц59-1-1. При этом устойчивость детали к износу или коррозии нельзя оценивать только по химическому составу: большое значение имеют рабочая среда, смазка и температура.
Механические свойства прутков по ГОСТ 2060-2006
Характеристики зависят не только от марки, но и от способа изготовления. Прессованный и тянутый круг одной марки может заметно различаться по твёрдости и пластичности.
| Марка и состояние | Диаметр, мм | Временное сопротивление, не менее | Удлинение, не менее | Твёрдость |
|---|---|---|---|---|
| ЛАЖ60-1-1, прессованный | 10–180 | 440 МПа | 18% | Не нормируется |
| ЛЖМц59-1-1, тянутый полутвёрдый | 3–12 | 490 МПа | 15% | Не менее 130 HB |
| ЛЖМц59-1-1, тянутый полутвёрдый | 13–50 | 440 МПа | 17% | Не менее 130 HB |
| ЛЖМц59-1-1, прессованный | 10–180 | 430 МПа | 28% | Не менее 80 HB |
ЛАЖ60-1-1 по ГОСТ 2060-2006 выпускается в виде прессованных прутков. ЛЖМц59-1-1 может поставляться тянутым полутвёрдым или прессованным. При заказе необходимо указывать не только марку и диаметр, но и способ изготовления.
Как рассчитать нагрузку на деталь
ГОСТ на пруток не определяет допустимую нагрузку на готовую деталь. Расчёт выполняют по её форме, условиям закрепления и характеру работы.
- Растяжение или сжатие: σ = F / A, где F - сила, A - площадь рабочего сечения;
- Кручение вала: τ = T / Wp, где T - крутящий момент, Wp - полярный момент сопротивления;
- Давление во втулке: p = F / (d × l), где d - диаметр вала, l - рабочая длина втулки;
- Узел скольжения: дополнительно проверяют произведение p × v, где v - скорость скольжения.
Для втулок учитывают зазор, смазку, температуру, загрязнение и твёрдость ответного вала. Для червячной передачи отдельно рассчитывают контактную и изгибную прочность зубьев, нагрев и стойкость пары к заеданию. Одного сравнения пределов прочности сплавов недостаточно.
Когда латунь может заменить бронзу
ЛАЖ60-1-1 и ЛЖМц59-1-1 могут рассматриваться как альтернатива отдельным бронзам в направляющих, втулках, арматуре и других деталях. Но решение принимают только после проверки условий работы.
Замена возможна, если:
- расчётные напряжения не превышают допустимых для выбранного состояния прутка;
- показатели давления и скорости находятся в допустимом диапазоне для пары трения;
- обеспечена подходящая смазка;
- сплав устойчив к рабочей жидкости и температуре;
- замена согласована с конструктором или изготовителем оборудования.
Оловянные и алюминиевые бронзы часто выбирают за антифрикционные свойства, стойкость к заеданию и кавитации. Более высокая прочность латуни сама по себе не гарантирует больший ресурс. Перед заменой полезно сравнить условия применения с рекомендациями по выбору бронзового круга.
Точение и фрезерование
ЛАЖ60-1-1 и ЛЖМц59-1-1 обрабатываются тяжелее, чем свинцовистая автоматная латунь ЛС59-1. Стружка хуже дробится, а неправильно выбранный инструмент может давать нарост на кромке и ухудшать чистоту поверхности.
Для устойчивой обработки рекомендуется:
- использовать острые твердосплавные пластины для цветных металлов с полированной передней поверхностью;
- выбирать положительную геометрию режущей кромки;
- обеспечить жёсткое закрепление прутка и минимальный вылет;
- подбирать скорость, подачу и глубину резания по рекомендациям производителя инструмента;
- использовать СОЖ, совместимую с медными сплавами;
- контролировать отвод стружки при сверлении глубоких отверстий и растачивании втулок.
После черновой обработки деталь проверяют на биение и деформацию, а перед чистовым проходом дают заготовке стабилизироваться. Самостоятельный отжиг готовой детали без утверждённой технологии нежелателен: нагрев может изменить твёрдость, размеры и состояние материала.
Крупные прутки удобнее заранее нарезать на мерные заготовки ленточнопильным способом. Это уменьшает отходы и сокращает подготовку производства. При необходимости можно заказать резку металлопроката в размер.
Пайка и сварка
Сварка легированных латуней требует отработанной технологии: при перегреве испаряется цинк, появляются поры и изменяется состав металла в зоне соединения. Обязательно используются вытяжная вентиляция и средства защиты от сварочных аэрозолей.
Для пайки применяют припой и флюс, совместимые с конкретной маркой латуни. Медно-фосфорный припой работает без флюса только при соединении меди с медью. Для латуни требуется подходящий флюс, а наличие алюминия в ЛАЖ60-1-1 усложняет удаление оксидной плёнки. Технологию ответственного соединения лучше предварительно проверить на образце.
Приёмка латунного круга
Визуально отличить ЛАЖ60-1-1 от ЛЖМц59-1-1 или обычной латуни практически невозможно. Поэтому основным подтверждением марки служит сертификат изготовителя, а для ответственных деталей может потребоваться дополнительный спектральный анализ.
При приёмке проверяют:
- марку, номер партии и ГОСТ;
- способ изготовления и состояние прутка;
- диаметр, овальность, длину и прямолинейность;
- результаты механических испытаний;
- состояние поверхности и торцов;
- наличие маркировки на прутках большого диаметра.
На поверхности не допускаются трещины и расслоения. Отдельные риски, вмятины и другие дефекты допустимы только тогда, когда после контрольной зачистки диаметр остаётся в пределах установленного допуска. Подробнее порядок проверки рассмотрен в статье о приёмке металлопроката на объекте.
FAQ
Чем ЛАЖ60-1-1 отличается от ЛС59-1?
ЛАЖ60-1-1 содержит алюминий и железо и поставляется в виде прессованных прутков. ЛС59-1 содержит свинец, поэтому лучше обрабатывается резанием и чаще применяется для серийного изготовления фитингов, крепежа и других точёных деталей.
Какой сплав твёрже: ЛАЖ60-1-1 или ЛЖМц59-1-1?
Сравнивать нужно конкретные состояния поставки. Для тянутого полутвёрдого ЛЖМц59-1-1 нормируется твёрдость не менее 130 HB, а для прессованного ЛАЖ60-1-1 твёрдость по ГОСТ 2060-2006 не установлена.
Можно ли изготовить из ЛАЖ60-1-1 червячное колесо?
Можно только после расчёта передачи и проверки совместимости со стальным червяком, скоростью скольжения и системой смазки. Автоматически заменять этим сплавом назначенную в чертеже бронзу нельзя.
Нужна ли термообработка после точения?
Не всегда. Необходимость снятия остаточных напряжений определяет технолог. Самостоятельный отжиг может изменить свойства и размеры готовой детали.
Вывод
ЛАЖ60-1-1 выбирают, когда нужен прессованный латунный пруток с повышенной прочностью, а ЛЖМц59-1-1 - когда требуется сочетание прочности, пластичности и возможности заказать тянутую заготовку. Заменять ими бронзу можно только после расчёта нагрузки, условий трения и рабочей среды. Доступные марки и диаметры представлены в каталоге АТЛАНТ Snab City - Латунный круг.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кругляк латунный 5х3000 мм ЛС59-1
Кругляк латунный 5х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве которо..
Кругляк латунный 6х3000 мм ЛС59-1
Кругляк латунный 6х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве которо..
Кругляк латунный 6х3050 мм ЛС59-1
Кругляк латунный 6х3050 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве которо..
Кругляк латунный 7х3000 мм ЛС59-1
Кругляк латунный 7х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве которо..
Кругляк латунный 8х3000 мм ЛС59-1
Кругляк латунный 8х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве которо..
Кругляк латунный 9х3000 мм ЛС59-1
Кругляк латунный 9х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве которо..
Кругляк латунный 10х3000 мм ЛС59-1
Кругляк латунный 10х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве котор..
Кругляк латунный 12х3000 мм ЛС59-1
Кругляк латунный 12х3000 мм ЛС59-1 – это сплошной профиль круглого сечения, при производстве котор..