Медные трубы под пресс-фитинги: выбор состояния твердости, профили губок V и M, уплотнения и бессварной монтаж
Разбираем технологию радиальной опрессовки медных труб: выбор твердости проката R220, R250 и R290, различия профилей пресс-клещей V и M, подбор эластомеров EPDM, FKM и HNBR под рабочую среду и пошаговый регламент бессварного монтажа без открытого огня.
Монтаж систем отопления, водоснабжения, холодоснабжения и газопроводов в жилых комплексах, гостиницах, серверных и исторических зданиях Алматы все чаще проводится в условиях строгого запрета на огневые работы. Традиционная пайка медных магистралей газовой горелкой сопряжена с риском возгорания отделки, задымлением помещений и перегревом медных стенок при недостаточной квалификации монтажника.
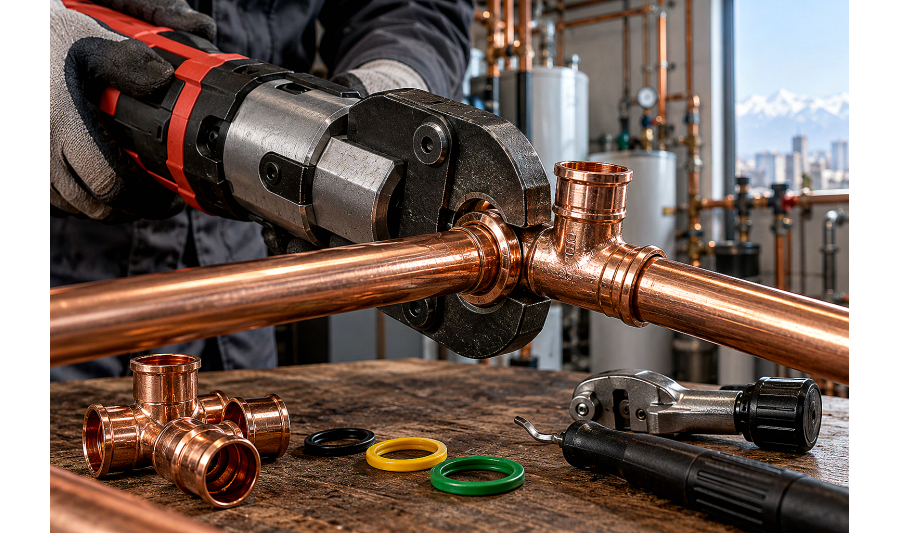
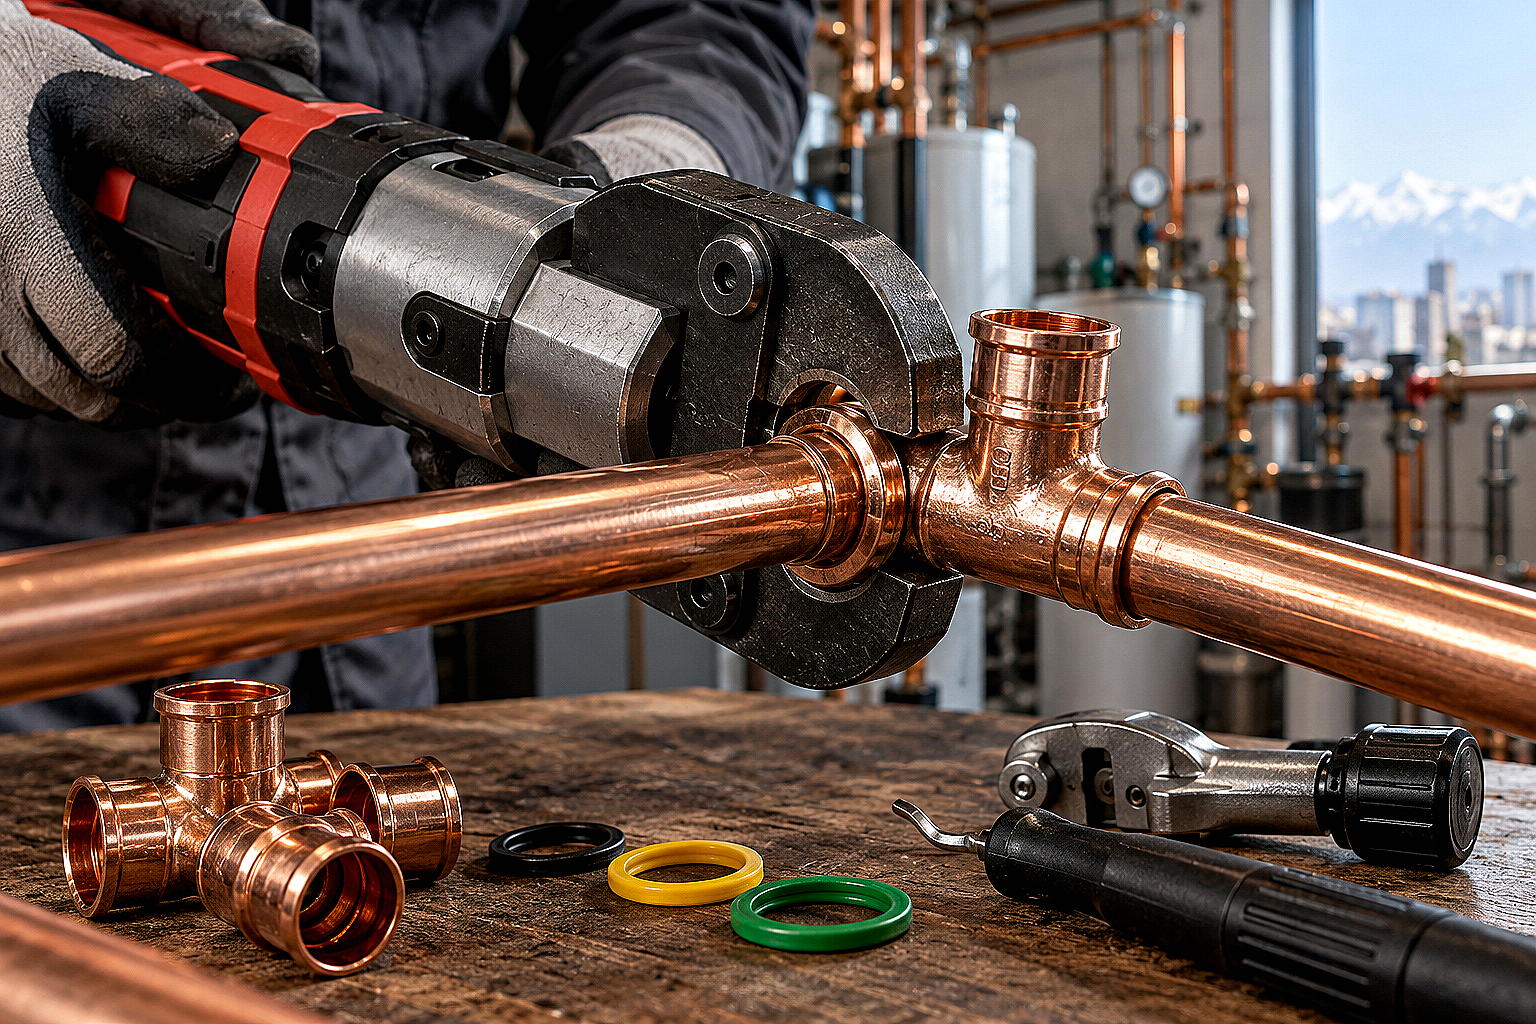
Технология радиальной холодной опрессовки медных труб пресс-фитингами (системы Viega Profipress, Sanpress, IBP B-Press, Comap) решает эту задачу. Соединение формируется за 5–10 секунд без применения открытого пламени, припоя и флюса, обеспечивая герметичность узла при рабочем давлении до 16–25 бар и температуре до +110...+140 °C.
Состояние твердости медных труб под пресс-соединения: R220, R250 и R290
Для надежного обжима пресс-фитингом подходит не любой трубный прокат. По европейскому стандарту EN 1057 и межгосударственному ГОСТ 617-2006 медные трубы из раскисленной фосфором меди марки Cu-DHP (М1р/М1ф с чистотой 99,90%) поставляются в трех состояниях твердости:
- Мягкие трубы R220 (отожженные, М1М): поставляются в бухтах диаметром от 10 до 22 мм. Легко гнутся трубогибом вручную, но при калибровке под пресс-фитинг требуют обязательной установки внутренней латунной или медной опорной гильзы (вкладыша), чтобы тонкая стенка не смялась внутрь при обжиме;
- Полутвердые трубы R250 (М1пт): поставляются прямыми отрезками по 3–5 метров (диаметры 12–28 мм). Оптимальный выбор для открытой стояковой разводки и распределительных гребенок; сохраняют строгую прямолинейность и не требуют опорных вкладышей при толщине стенки от 1,0 мм;
- Твердые трубы R290 (тяжелотfield, М1Т): поставляются хлыстами диаметром от 35 до 108 мм. Обладают максимальной жесткостью и пределом прочности до 290 МПа, выдерживая высокие гидравлические нагрузки в котельных и теплопунктах.
При использовании мягких труб в бухтах перед запрессовкой торец необходимо откалибровать специальной конусной оправкой. Овальность среза более 0,2 мм приводит к задиру кольцевого уплотнителя внутри фитинга в момент надевания детали.
Профили пресс-губок: в чем разница между контурами V и M
Главная ошибка при закупке пресс-инструмента — использование неподходящих обжимных насадок (клещей). Пресс-фитинги разных брендов имеют принципиальные различия в форме уплотнительного буртика:
- Контур V (Viega, Sanpress, Profipress): пресс-клещи обжимают фитинг с двух сторон от резинового тороидального кольца, создавая шестигранную механическую фиксацию позади буртика и коническое сжатие перед ним;
- Контур M (Mapress, IBP, X-Press, Geberit): обжимные губки сжимают непосредственно выступающий цилиндрический буртик, формируя глубокую канавку по центру эластомерного кольца;
- Контур SA и TH: применяются преимущественно для металлопластиковых систем и категорически не подходят для тонкостенной меди из-за риска сквозного прорезания металла.
Попытка обжать фитинг с геометрией контура V клещами профиля M приводит к срезу внутреннего уплотнительного кольца либо к недостаточному обжатию трубки, что гарантирует протечку при гидравлических испытаниях.
Подбор эластомерных уплотнительных колец под рабочую среду
Герметичность прессового узла обеспечивает специальное эластомерное кольцо круглого сечения (O-Ring), заложенное в заводской буртик фитинга. Неправильный подбор материала уплотнения под теплоноситель или состав газа выводит систему из строя через 6–12 месяцев эксплуатации.
| Материал уплотнения | Маркировка и цвет | Температурный диапазон | Допустимые рабочие среды | Где запрещено применять |
|---|---|---|---|---|
| EPDM (этилен-пропиленовый каучук) | Черный / синяя точка | От -20 °C до +110 °C (кратковременно +130 °C) | Холодное и горячее водоснабжение, отопление, деионизированная вода | Минеральные масла, жидкое топливо, природный и сжиженный газ |
| HNBR (гидрированный нитрил) | Желтый / желтая точка | От -20 °C до +70 °C (давление до 5 бар) | Природный газ (метан), сжиженный углеводородный газ (пропан-бутан), солярка | Системы питьевого водоснабжения, высокотемпературный пар |
| FKM / Viton (фторкаучук) | Зеленый или белый | От -15 °C до +140 °C (кратковременно +180 °C) | Солнечные гелиоколлекторы, перегретый пар, моторные масла, мазут | Пар низкого давления с постоянной влажностью выше 140 °C |
Пошаговый регламент монтажа медных труб пресс-фитингами
Для создания неразъемного соединения, рассчитанного на 50 лет безаварийной службы, монтажная бригада выполняет работы в следующей последовательности:
- Перпендикулярный раскрой: резка трубы роликовым труборезом строго под углом 90°. Использование абразивных отрезных дисков (болгарок) запрещено из-за перегрева кромок и обильного образования металлической стружки;
- Снятие грата: обязательная зачистка внутренней и внешней фаски ручным гратоснимателем (риммером). Острая кромка без снятой фаски срезает резиновую прокладку при введении трубы в раструб;
- Проверка посадки кольца: визуальный контроль чистоты буртика фитинга и правильного положения уплотнительного кольца O-Ring (без перекручивания и пыли);
- Разметка глубины захода: нанесение маркером линии глубины посадки на наружную поверхность трубы. Если труба зайдет в раструб не до упора, обжим придется на незакрепленный край;
- Опрессовка инструментом: установка пресс-губок на буртик фитинга строго под прямым углом к оси трубы и запуск полного цикла обжима до автоматического раскрытия клещей гидравлического пресса.
Если в процессе монтажа необходимо сравнить характеристики скрытой прокладки или альтернативных методов сборки, ознакомьтесь со статьей о том, как подбирается медная труба в бухтах для лучевой разводки отопления и теплого пола, а также с материалом про диаметры и толщины стенок медных труб.
Типичные ошибки при обжиме и способы их предотвращения
На строительных площадках Алматы и Казахстана при монтаже пресс-систем чаще всего допускаются четыре характерные ошибки:
- Повторный обжим одного узла: попытка дожать фитинг после первого цикла деформирует медную гильзу и сминает уплотнитель, вызывая течь;
- Применение смазок на основе минеральных масел: монтажники смазывают уплотнительное кольцо солидолом или машинным маслом для легкого захода. Масло разрушает каучук EPDM за несколько дней; для облегчения скольжения разрешено использовать только чистую воду или мыльный раствор;
- Перекос пресс-клещей: установка губок под углом к фитингу приводит к неравномерному обжатию шестигранника и повреждению корпуса детали;
- Несоблюдение минимальных расстояний: расстояние между двумя соседними пресс-фитингами должно составлять не менее 10–20 мм (в зависимости от диаметра), чтобы зоны деформации металла не накладывались друг на друга.
При необходимости создания комбинированных узлов с пайкой важно помнить: сначала выполняются все паечные работы на расстоянии не ближе 500 мм от прессового соединения, и только после полного остывания медной трубы монтируется пресс-фитинг. Технологические нюансы пайки описаны в статье технология пайки медных фитингов.
FAQ
Можно ли прятать медные пресс-фитинги в монолитную стяжку или штробу?
Да, согласно строительным нормам СН РК и европейским регламентам, неразъемные прессовые соединения меди допускается замуровывать в пол и стены. При этом медную трубу и фитинг обязательно укладывают в гофрированную гильзу или теплоизоляцию из вспененного полиэтилена толщиной не менее 6–9 мм для компенсации температурных расширений и защиты от агрессивной щелочной среды сырого цементного раствора.
Чем отличается фитинг для воды от фитинга для газа?
Газовые пресс-фитинги имеют заводскую желтую маркировку на корпусе (наклейка, гравировка или желтая полоса) и комплектуются маслобензостойким уплотнением HNBR желтого цвета. Использовать водяные фитинги с черными кольцами EPDM на газопроводах категорически запрещено правилами газовой безопасности.
Как визуально определить, опрессован ли фитинг?
Ведущие производители оснащают фитинги системой SC-Contur (или цветными пластиковыми кольцами-индикаторами разрушения). Неопрессованный фитинг гарантированно дает видимую течь при заполнении системы и тестовом давлении от 1 до 3 бар, что позволяет обнаружить забытый узел до чистовой отделки помещений.
Какой инструмент требуется для монтажа труб диаметром до 54 мм?
Для диаметров 12–35 мм подходят компактные аккумуляторные или ручные радиальные пресс-клещи с усилием обжима 19–24 кН. Для диаметров 42–54 мм и 76–108 мм применяются электрогидравлические пресс-пистолеты с усилием 32–45 кН и обжимными кольцами-насадками.
Вывод
Монтаж медных трубопроводов с использованием пресс-фитингов объединяет долговечность и коррозионную стойкость меди с максимальной скоростью бессварной сборки. В компании АТЛАНТ Snab City в Алматы вы можете заказать сертифицированные медные трубы марок Cu-DHP (ГОСТ 617 / EN 1057) в бухтах и хлыстах, трубопроводную арматуру, фитинги и сопутствующий металлопрокат с оперативной доставкой на строительные объекты по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба профильная прямоугольная120х60х5,0 (12,0) ТУ14-105-737-04
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная120х80х3,0 (12,0) ГОСТ13663-86
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная120х80х4,0 (12,0) ГОСТ13663-86
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная120х80х5,0 (12,0) ГОСТ8645-68
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная140х100х4,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная140х100х5,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная140х100х6,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная140х100х6,0 (12,0) ТУ205-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная160х120х4,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная160х120х5,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная180х140х4,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..
Труба профильная прямоугольная180х140х5,0 (12,0) ГОСТ30245-03
Труба профильная прямоугольная полый профиль с различными размерами толщины стенок и сечения. Плюсов..