Дробь техническая стальная ДСЛ и ДСК: выбор фракции, шероховатость Rz и подготовка металла под покраску Sa 2.5
Разбираем выбор технической стальной дроби ДСЛ и ДСК по ГОСТ 11964-81: отличия литой и колотой формы, подбор фракций 0,5–2,8 мм под профиль шероховатости Rz 40–85 мкм, расчет расхода на 1 м² и правила рекуперации абразива в цехах Алматы.
Долговечность антикоррозийного покрытия металлоконструкций на 80% зависит не от бренда эпоксидной или полиуретановой эмали, а от качества подготовки стальной поверхности. Если нанести защитный грунт на металл с прокатной окалиной, масляными пятнами или остатками вторичной ржавчины, адгезия пленки снижается в разы. В течение первого же года эксплуатации в условиях климата Алматы покрытие отслаивается пластами вместе с продуктами коррозии.
Для достижения нормативной степени очистки Sa 2.5 или Sa 3 по международному стандарту ISO 8501-1 (ГОСТ 9.402-2004) в промышленных цехах, на заводах металлоконструкций и судоремонтных верфях Казахстана применяют дробеструйную и дробеметную обработку. В отличие от кварцевого песка, запрещенного нормами охраны труда из-за риска силикоза легких, техническая стальная дробь по ГОСТ 11964-81 является многооборотным, экологичным и высокопроизводительным абразивом.
Однако снабженцы и операторы дробеструйных установок нередко заказывают дробь «по средней цене» или берут первую попавшуюся фракцию. Ошибка в форме зерна или гранулометрическом составе приводит к браку: слишком крупная колотая дробь набивает глубокий пиковый профиль, провоцируя точечный пробой тонкого слоя ЛКМ, а мелкая сферическая дробь не может сбить прочную прокатную окалину с горячекатаного листа.
Литые (ДСЛ) и колотые (ДСК) гранулы: в чем принципиальная разница
По ГОСТ 11964-81 техническую стальную дробь разделяют по способу производства и геометрической форме зерна. Форма частиц определяет физику взаимодействия абразива с кристаллической решеткой очищаемой стали:
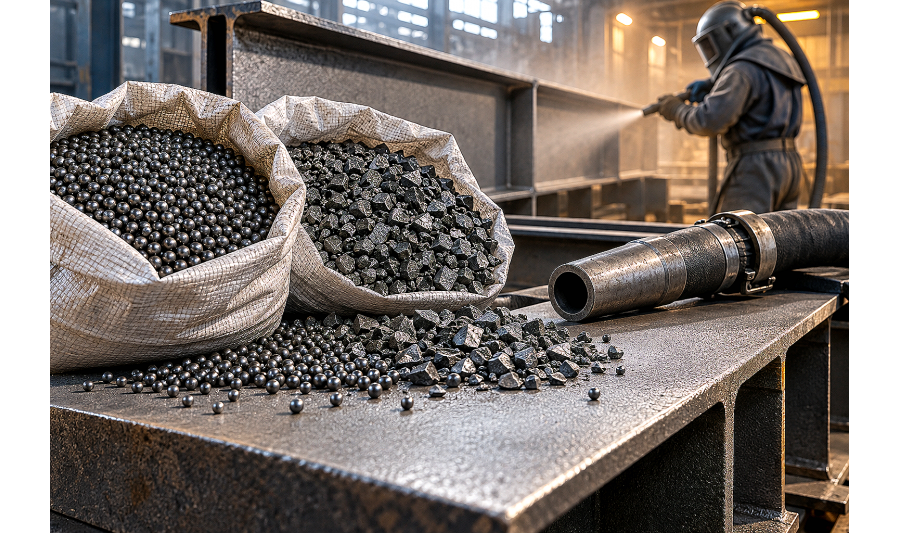
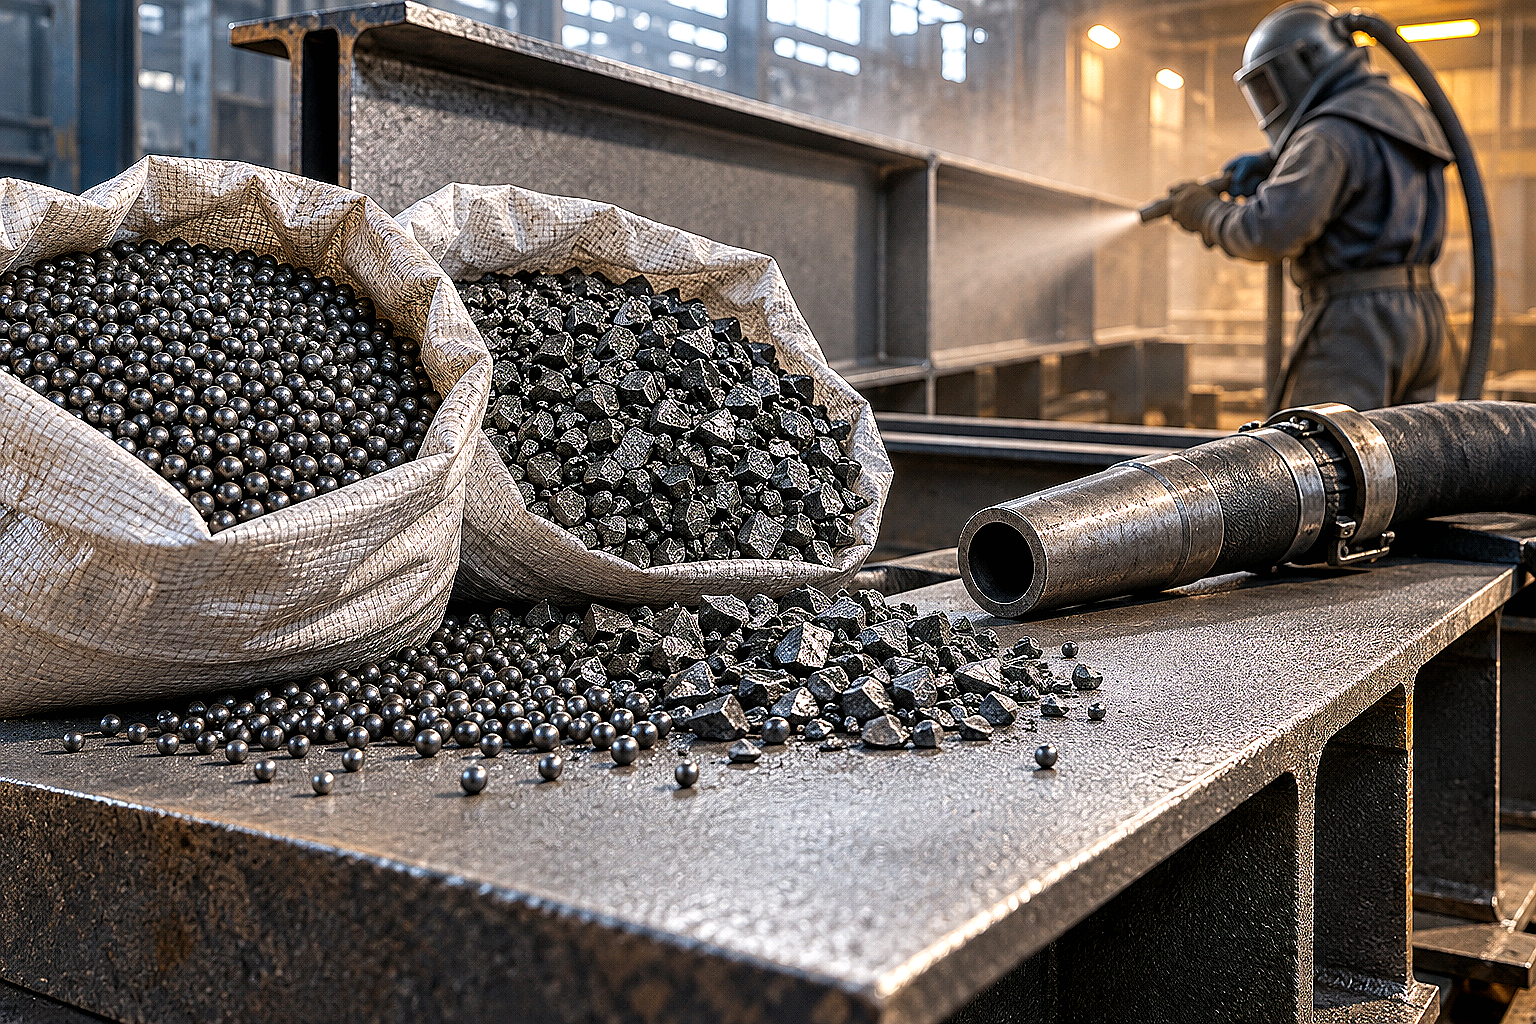
- Дробь стальная литая (ДСЛ / ДСЛУ): представляет собой сферические шарики правильной формы. Получается распылением жидкой высокоуглеродистой стали водой высокого давления с последующей закалкой и отпуском. Литая дробь работает по принципу пластической микродеформации и наклепа: шарик сбивает хрупкую ржавчину, уплотняет поверхностный слой металла и формирует пологий округлый рельеф без острых подрезов. Отличается максимальной циклической стойкостью — зерно выдерживает от 300 до 600 циклов рекуперации в замкнутом цикле.
- Дробь стальная колотая (ДСК / ДСКУ): получается механическим раскалыванием перекаленных крупных литых шаров на дробильных валках с последующей классификацией по ситам. Частицы имеют неправильную многогранную форму с острыми режущими кромками. Колотая дробь работает как микрорезец: она срезает прочно сцепленную окалину, въевшуюся окалину после термообработки и старые многослойные эпоксидные покрытия. Острые грани формируют угловатый «ершистый» анкерный профиль (Grit profile), обеспечивающий сцепление тяжелых цинкнаполненных грунтов. Оборачиваемость составляет от 80 до 200 циклов.
В обозначениях буква «У» указывает на улучшенную дробь с повышенным контролем металлургической плотности и пониженным содержанием газовых пор (ДСЛУ, ДСКУ). Такой абразив раскалывается значительно реже, снижая пылеобразование в фильтрах дробеструйной камеры.
Маркировка твердости: почему это критично для оборудования
Помимо формы, ключевым параметром дроби является ее твердость по шкале Виккерса (HV) или Роквелла (HRC). Несоответствие твердости дроби материалу очищаемой детали приводит либо к низкому темпу очистки, либо к ускоренному износу метательных лопаток дробеметных турбин.
По ГОСТ 11964-81 и стандарту SAE J444 дробь классифицируют по группам твердости:
- Обычная твердость (365–545 HV / 40–50 HRC): стандартная литая дробь ДСЛ. Зерна деформируются упруго, не раскалываясь при соударении с твердой сталью. Оптимальна для дробеметных барабанов и проходных установок очистки двутавровых балок, труб и сортового проката.
- Повышенная твердость (545–715 HV / 52–60 HRC, тип GL/GH): колотая дробь для тяжелой очистки. Зерна постепенно теряют острые кромки, скругляясь в процессе работы. Обеспечивает баланс между скоростью срезания окалины и ресурсом абразива.
- Высокая твердость (свыше 715–840 HV / 60–66 HRC, тип GH): специальная колотая дробь для пневматических дробеструйных постов. Зерна не скругляются при работе, постоянно самозатачиваются путем микроскалывания граней. Создает максимальный анкерный профиль на закаленных деталях, поковках и литье перед гуммированием или газотермическим напылением.
Таблица параметров стальной дроби по ГОСТ 11964-81 и подбор профиля шероховатости
Шероховатость Rz (высота неровностей профиля от впадины до пика) должна строго соответствовать толщине сухой пленки (DFT) наносимого лакокрасочного покрытия. Если Rz превышает 1/3 толщины грунтовочного слоя, острые стальные пики останутся незащищенными и станут очагами точечной сквозной коррозии.
| Марка и номер фракции | Размер зерна, мм | Профиль шероховатости Rz, мкм | Рекомендуемая толщина ЛКМ, мкм | Основное технологическое назначение |
|---|---|---|---|---|
| ДСЛ 0.3 / ДСЛ 0.5 | 0,3 – 0,6 | 25 – 40 | 40 – 80 | Очистка тонколистового металла, профильных труб, удаление легкой ржавчины перед порошковой покраской. |
| ДСЛ 0.8 / ДСЛ 1.0 | 0,8 – 1,25 | 40 – 60 | 80 – 150 | Универсальная дробеметная очистка горячекатаного проката, балок, швеллера, резервуарных листов под стандартные грунты. |
| ДСЛ 1.5 / ДСЛ 2.0 | 1,4 – 2,2 | 60 – 90 | 150 – 250 | Снятие тяжелой окалины с толстого листа, чугунного и стального литья, упрочнение пружин и рессор (шот-пининг). |
| ДСК 0.5 / ДСК 0.8 | 0,5 – 1,0 | 45 – 70 | 100 – 180 | Скоростная очистка металлоконструкций мостов, опор ЛЭП, рам спецтехники под эпоксидные и полиуретановые системы. |
| ДСК 1.0 / ДСК 1.5 | 1,0 – 1,6 | 70 – 100 | 180 – 350 | Удаление многослойной старой краски, битума, подготовка под цинконаполненные грунты (цинол) и огнезащиту. |
| ДСК 1.8 / ДСК 2.2 | 1,6 – 2,5 | 95 – 130 | 300 – 600+ | Подготовка стальных поверхностей под гуммирование резиной, металлизацию цинком/алюминием и толстослойные мастики. |
Расчет расхода дроби на 1 м² и формирование рабочей смеси
При первичной заправке дробеструйной камеры или дробеметного барабана засыпают свежий абразив одного размера. Однако в процессе непрерывной работы зерна изнашиваются, раскалываются и теряют массу. Через 10–15 часов работы в системе формируется так называемая «рабочая смесь» (Operating Mix), состоящая из крупных рабочих зерен (70%), средних полуизношенных частиц (20%) и мелкой фракции (10%).
Именно рабочая смесь обеспечивает максимальную производительность: крупные зерна разбивают окалину за счет кинетической энергии удара, а мелкие частицы дочищают микропоры и впадины металла. Сепаратор установки должен быть настроен так, чтобы удалять пыль и частицы размером менее 0,2 мм, не выбрасывая пригодную мелкую дробь.
Практический безвозвратный унос (расход на угар и вентиляционный выброс) составляет:
- Для литой дроби ДСЛ: от 0,15 до 0,40 кг на 1 м² очищенной стальной поверхности при исправной системе рекуперации;
- Для колотой дроби ДСК: от 0,35 до 0,80 кг на 1 м² в зависимости от исходной степени ржавления металла (A, B, C или D по ISO 8501-1);
- Для чугунной дроби (ДЧЛ/ДЧК): расход в 3–5 раз выше (до 2,0–3,5 кг/м²), так как чугун раскалывается на микрочастицы уже после 5–10 ударов. Именно поэтому замена чугунной дроби на качественную стальную ДСЛ сокращает затраты предприятия на абразив до 60%.
Ошибки при покупке и эксплуатации стальной дроби
Практика металлообрабатывающих участков в Алматы выявила пять типичных технологических ошибок, приводящих к браку покраски и поломкам оборудования:
- Использование чугунной дроби вместо стальной: чугунный абразив дешев в закупке, но образует огромное количество мелкодисперсной пыли. Пыль забивает картриджные фильтры вентиляции, оседает во впадинах профиля и препятствует сцеплению грунтовки.
- Завышение размера фракции (дробь >2.0 мм на листовом металле): крупное зерно обладает избыточной энергией удара. При обработке горячекатаного листа толщиной 2–4 мм мощный наклеп вызывает коробление и волнообразование тонкого полотна, исправить которое невозможно.
- Влажный сжатый воздух в напорных магистралях: отсутствие осушителя и влагоотделителя на компрессорной станции приводит к подаче влаги в напорный бак. Стальная дробь моментально комкуется в клапане дозирования, блокируя подачу абразива в сопло.
- Неправильная настройка воздушного сепаратора: при слишком сильном потоке воздуха в сепараторе свежая рабочая дробь мелких номеров выбрасывается в бункер отходов, увеличивая технологический расход в разы.
- Пренебрежение контролем шероховатости компаратором: визуальная оценка степени очистки без замера Rz профилометром или эталонным компаратором ISO 8503-1 приводит к скрытому браку — либо недостаточной адгезии ЛКМ, либо перерасходу дорогой краски на заполнение глубоких кратеров.
Чек-лист входного контроля и правила хранения дроби
Техническая дробь поставляется в герметичных полиэтиленовых мешках по 25 кг, уложенных на поддоны в биг-бэги по 1 тонне. При приемке партии на складском комплексе в Алматы проверьте следующие параметры:
- Паспорт качества завода-изготовителя: сверьте номер партии, соответствие гранулометрического состава ситовому анализу по ГОСТ 11964-81 и фактическую твердость в единицах HRC/HV;
- Визуальный контроль сухости и сыпучести: абразив должен быть абсолютно сухим, без комков, следов поверхностной ржавчины и масляных пленок;
- Условия складского хранения: мешки с дробью хранят в сухих закрытых складах с вентиляцией на деревянных поддонах. Прямой контакт мешков с грунтом или бетонным полом в неотапливаемом складе запрещен — перепад температур вызывает выпадение конденсата внутри полиэтилена.
Компания АТЛАНТ Snab City поставляет полный сортамент стальной дроби ДСЛ и ДСК фракций от 0,3 до 2,8 мм со склада в Алматы. Продукция сопровождается паспортами плавок и сертификатами качества. Доступна оперативная отгрузка партиями от одного мешка до вагонных норм с доставкой по всем регионам Казахстана.
Часто задаваемые вопросы (FAQ)
Чем стальная дробь лучше кварцевого песка или купершлака?
Стальная дробь выдерживает до 300–500 циклов повторного использования в дробеструйных камерах с рекуперацией, тогда как купершлак работает 1–3 цикла, а песок разрушается за 1 цикл. Сталь практически не образует вредной кварцевой пыли, обеспечивает постоянную шероховатость и в 4–6 раз снижает затраты на логистику и утилизацию отработанного абразива.
Как определить, какая дробь нужна: литая ДСЛ или колотая ДСК?
Литую дробь ДСЛ выбирают для дробеметных установок, снятия обычной прокатной окалины, матирования и наклепа (упрочнения) поверхностей под тонкослойные грунты (до 100 мкм). Колотую дробь ДСК с острыми гранями применяют в напорных дробеструйных постах, когда требуется срезать старую прочную краску, глубокую въевшуюся ржавчину или создать развитый анкерный профиль под цинкнаполненные и огнезащитные составы.
Какая фракция стальной дроби считается самой универсальной?
Для большинства задач общестроительной подготовки металлопроката и сварных металлоконструкций оптимальной является фракция 0,8–1,0 мм (ДСЛ 0.8 / ДСК 0.8). Она обеспечивает высокую скорость очистки, формирует нормативную шероховатость Rz 45–65 мкм под стандартные эпоксидные грунты и не деформирует тонкие стенки фасонного проката.
Можно ли смешивать литую и колотую дробь в одной установке?
Да, применение смешанной смеси (например, 70% ДСЛ 0.8 + 30% ДСК 0.8) является стандартным технологическим приемом. Литая фракция снижает износ лопаток дробеметного колеса и дробеструйных шлангов, а добавление 30% колотой дроби повышает агрессивность резания и скорость удаления тяжелой окалины.
Вывод
Правильный подбор марки, формы и гранулометрического состава стальной дроби по ГОСТ 11964-81 позволяет стабильно получать чистоту поверхности Sa 2.5 без скрытого брака ЛКМ и перерасхода энергоресурсов компрессора. Согласовывайте твердость и фракцию абразива с технической спецификацией наносимой лакокрасочной системы.
Для консультации по подбору дроби под параметры вашего оборудования и расчета объема поставки обращайтесь к специалистам АТЛАНТ Snab City в Алматы.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба алюминиевая профильная АД0 72х34х2,5
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т 100х100х4
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х100х2
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х20х2
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х40х4
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 100х60х2,5
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 120х60х4
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..
Труба алюминиевая профильная АД31Т1 12х12х1
Алюминиевая труба профильная – это полый профиль различного сечения, полый или закрытый алюминиевый ..