Муфты для механического соединения арматуры: выбор типов резьбы, нормы СП РК и монтаж в сейсмозоне Алматы
Разбираем механическое соединение арматуры муфтами в Казахстане: параллельная и коническая резьба, опрессовочные муфты, расчет равнопрочности стыка по СП РК и монтаж колонн в сейсмозоне Алматы.
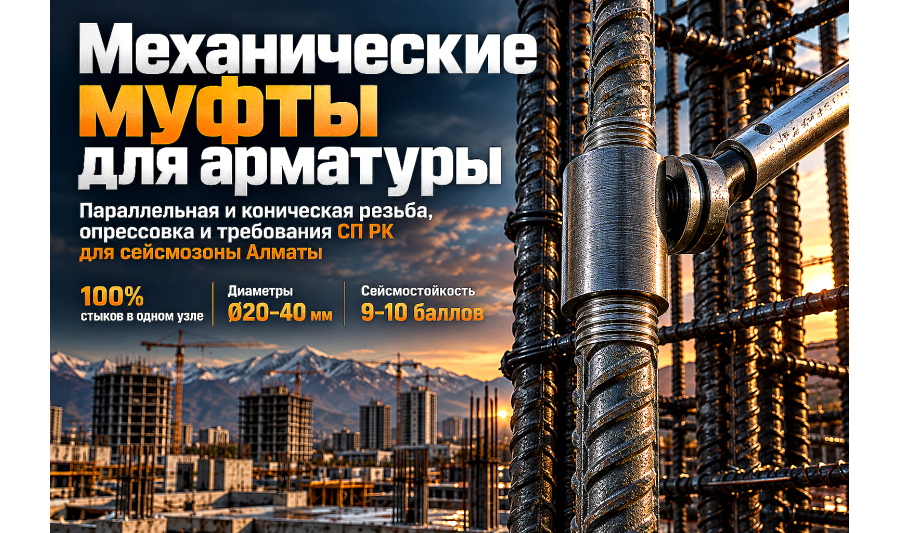
При возведении монолитных каркасов многоэтажных жилых комплексов, высотных бизнес-центров и мостовых опор в Алматы стыковка тяжелой арматуры диаметром от 20 до 40 мм определяет прочность несущего остова. Традиционный перехлест стержней на таких калибрах создает критическое перенасыщение узлов металлом: защитный слой бетона уменьшается, а крупный заполнитель бетонной смеси застревает в густой сетке, образуя скрытые раковины и пустоты.
В условиях сейсмической активности Алматинского региона интенсивностью 9–10 баллов по шкале MSK-64 к неразрезности и пластичности вертикальных колонн и пилонов предъявляются бескомпромиссные требования. Механические резьбовые и опрессовочные муфты позволяют получить равнопрочный монолитный стык без перерасхода тонн дорогостоящего проката и гарантируют надежную передачу растягивающих и сжимающих усилий.
Виды муфт для арматуры: параллельная резьба, конический профиль и опрессовка
На строительных объектах Казахстана применяются три основные технологии механической стыковки стержней периодического профиля. Выбор системы зависит от диаметра проката, возможности вращения хлыстов и оснащенности стройплощадки станочным парком.
- Муфты с параллельной резьбой после снятия ребер и накатки: на торце прутка срезаются продольные и поперечные серповидные выступы, после чего резьбонакатным роликовым станком накатывается метрическая резьба. Накатка упрочняет поверхностный слой металла, предотвращая ослабление эффективного сечения стержня в резьбовом узле;
- Муфты с конической резьбой: резьба нарезается конической фрезой непосредственно по телу и ребрам арматуры с сужением к торцу. Преимущество конического узла — быстрое свинчивание за 4–5 оборотов и самоцентрирование стыкуемых стержней при затяжке;
- Позиционные (регулировочные) муфты: состоят из удлиненного корпуса с правой и левой резьбой либо контргайкой. Применяются в узлах, где оба стыкуемых стержня уже жестко связаны в пространственном каркасе и не могут вращаться вокруг своей оси;
- Опрессовочные (обжимные) муфты: бесшовные стальные толстостенные гильзы, которые надеваются на гладкие или рифленые концы прутков и пластически обжимаются мобильным гидравлическим прессом с усилием до 100–150 тонн прямо в проектном положении.
Сравнение механических муфт и традиционного нахлеста арматуры
В отличие от классической вязки проволокой при нахлесте арматуры в монолите, муфтовое соединение передает 100% осевого усилия по оси одного стержня на другой без эксцентриситета и сдвиговых деформаций в бетоне.
| Параметр сравнения | Стыковка муфтами с накаткой резьбы | Стыковка внахлест с вязкой проволокой | Ванная сварка на стальной скобе |
|---|---|---|---|
| Экономия металлопроката | Экономия 15–22% длины хлыста на каждом стыке | Перерасход от 40d до 60d длины нахлеста | Потери 5–8% на припуск и подкладную скобу |
| Концентрация металла в сечении | Компактный узел, свободный проход смеси | Двойной объем арматуры в узле стыка | Утолщение узла скобой и наплывом металла |
| Допустимое число стыков в одном сечении | До 100% стыков в одном расчетном сечении | Не более 25–50% стыков в одном сечении | До 50–100% при 100% неразрушающем контроле |
| Зависимость от погоды и квалификации | Минимальная: затяжка динамометрическим ключом | Низкая, но высокие риски смещения шага | Критическая: нужен аттестованный сварщик НАКС |
| Скорость монтажа одного соединения | 1,5–3 минуты на один узел стыка | 5–8 минут на поштучную вязку узлов | 15–25 минут со сваркой и остыванием |
| Сейсмическая надежность в Алматы | Высокая (категория 1 по пластичности) | Ограниченная (риск проскальзывания при толчках) | Риск хрупкого околошовного излома |
Нормативные требования СП РК и сейсмостойкость узлов в Алматы
Проектирование и монтаж механических стыков арматуры в Республике Казахстан регламентируются требованиями СП РК 5.03-107-2013 «Проектирование бетонных и железобетонных конструкций», СП РК 2.03-30-2017 «Строительство в сейсмических зонах» и межгосударственным стандартом ГОСТ 34227-2017.
Для сейсмоопасных районов с расчетной сейсмичностью 7, 8, 9 и 10 баллов действуют специальные нормативы:
- Коэффициент прочности соединения: механический стык должен гарантировать равнопрочность основному прокату. Фактическое временное сопротивление разрыву муфтового соединения обязано превышать нормативный предел прочности свариваемой арматуры периодического профиля А500С минимум на 15–20% (σв.стыка / σв.норм ≥ 1,15);
- Усталостная и малоцикловая выносливость: контрольные образцы муфт проходят обязательные лабораторные испытания на циклическое знакопеременное растяжение-сжатие при высоких уровнях деформаций, имитирующих динамику землетрясения;
- Локализация стыковки: в зонах образования потенциальных пластических шарниров монолитных рам (на участках примыкания колонн к фундаментным плитам и перекрытиям) механические муфты категории 1 разрешено располагать в одном сечении без разбежки стыков, что строго запрещено для нахлесточных соединений.
Технология подготовки арматуры и монтажа резьбовых муфт
Чтобы резьбовой узел воспринял проектные нагрузки без пластических вытяжек резьбы, технологический процесс разбивается на строгие этапы:
- Торцовка заготовок: концы арматурных стержней обрезаются строго под углом 90° на ленточнопильном станке или отрезной дисковой пиле. Срез ручной болгаркой или плазморезом запрещен, так как косой торец не обеспечит соосности и плотного торцевого упора стержней внутри гильзы;
- Подготовка и накатка резьбы: пруток зажимается в мобильный станок для обработки концов арматуры. Фреза снимает ребра на заданную длину, после чего профильные ролики накатывают резьбу заданного шага с постоянной подачей смазочно-охлаждающей жидкости;
- Защита резьбового участка: на нарезанные концы накручиваются пластиковые защитные колпачки, предотвращающие загрязнение канавок песком, цементным молоком и повреждение витков при транспортировке длинномерами;
- Сборка и контроль затяжки: стыкуемые стержни свинчиваются в корпус муфты до упора торцов. Окончательная затяжка выполняется поверенным динамометрическим ключом с фиксацией нормативного крутящего момента (от 100 Н·м для Ø20 мм до 350 Н·м для Ø40 мм).
Типичные ошибки при механической стыковке арматуры на стройплощадке
Нарушение регламента монтажа сводит на нет преимущества муфтового соединения и приводит к отбраковке узлов инспекторами технадзора:
- Недокручивание стержня в муфту: если длина захода резьбы меньше половины длины гильзы, при пиковых нагрузках витки сминаются и происходит вырыв арматуры из узла;
- Отсутствие контроля момента затяжки: закручивание обычной монтажкой или газовым ключом «на глаз» оставляет зазор между торцами стержней, что увеличивает начальную деформативность железобетонного элемента;
- Загрязнение резьбы цементным раствором: попадание сухого песка или застывшего раствора в пазы муфты создает ложное ощущение плотной затяжки, хотя витки фактически не вошли в полное зацепление;
- Стыковка прутков разных классов без переходных муфт: прямой переход с диаметра 32 мм на 25 мм требует применения ступенчатых переходных муфт заводского изготовления с раздельным калибром резьбы под каждый хлыст.
Часто задаваемые вопросы (FAQ)
Можно ли соединять муфтами арматуру разных диаметров?
Да, для стыковки разнокалиберных стержней (например, переход колонны с Ø32 мм на Ø25 мм на вышележащих этажах) выпускаются специальные ступенчатые переходные муфты с соответствующими калибрами внутренней резьбы с каждой стороны.
Сколько муфтовых соединений можно размещать в одном сечении колонны?
Согласно СП РК 5.03-107-2013 и ГОСТ 34227-2017, при использовании равнопрочных механических муфт категории 1 допускается соединять до 100% расчетной рабочей арматуры в одном поперечном сечении элемента без смещения стыков по высоте.
Как проверяется качество муфтовых соединений при приемке?
Контроль включает 100% визуальный осмотр отсутствия свободных витков резьбы снаружи муфты, выборочную проверку момента затяжки динамометрическим ключом и обязательные статические испытания контрольных образцов на растяжение в аттестованной лаборатории.
Подходят ли механические муфты для арматурных каркасов буронабивных свай?
Да, муфтовые соединения широко применяются при сборке длинномерных каркасов буронабивных свай глубокого заложения, ускоряя стыковку секций над устьем скважины без остановки автокрана.
Вывод
Применение механических муфт для соединения арматуры диаметром от 20 до 40 мм — технологичный способ повысить несущую способность монолитных конструкций в сейсмозоне Алматы, исключить перенасыщение узлов металлом и сэкономить до 20% бюджета на сметном тоннаже сортамента арматурного проката.
Компания АТЛАНТ Snab City поставляет сертифицированную рифленую арматуру класса А500С, стальные соединительные муфты заводского изготовления и оказывает услуги точной ленточнопильной резки проката в размер со склада в Алматы с оперативной доставкой на объекты Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Арматура А1 (гладкая) (А240) диаметр -10мм, 3сп (Ст3сп; ВСт3сп) длина-бухт./11,75
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..

Арматура рифленая диаметр - 10 мм, А500С, длина - 11,7 м
Арматура рифленая диаметр - 10 мм, А500С, ГОСТ 5781-82, длина - 11,7 м Арматура рифленая А3 и выше..
Арматура А1 (гладкая) (А240) диаметр - 8мм, (Ст3сп; ВСт3сп) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр - 12 мм, 35ГС, длина -11,7 м
Арматура рифленая диаметр - 12 мм, 35ГС, ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше в..
Арматура А1 (гладкая) (А240) диаметр - 6,5 мм, 3пс (Ст3пс; ВСт3пс) длина : бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр- 14 мм, 35ГС длина -11,7 м
Арматура рифленая диаметр- 14 мм, 35ГС ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше выпу..
Арматура А1 (гладкая) (А240) диаметр -6 мм 3пс (Ст3пс; ВСт3пс) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конст..
Арматура рифленая диаметр - 14 мм, А500С, длина- 11,7 м
Арматура рифленая диаметр - 14 мм, А500С, ГОСТ 5781-82, длина- 11,7 м Арматура рифленая А3 и выше ..