Круг дюралюминиевый Д16Т большого диаметра (Ø100–350 мм): выбор, УЗК-контроль, снятие напряжений и токарно-фрезерная обработка
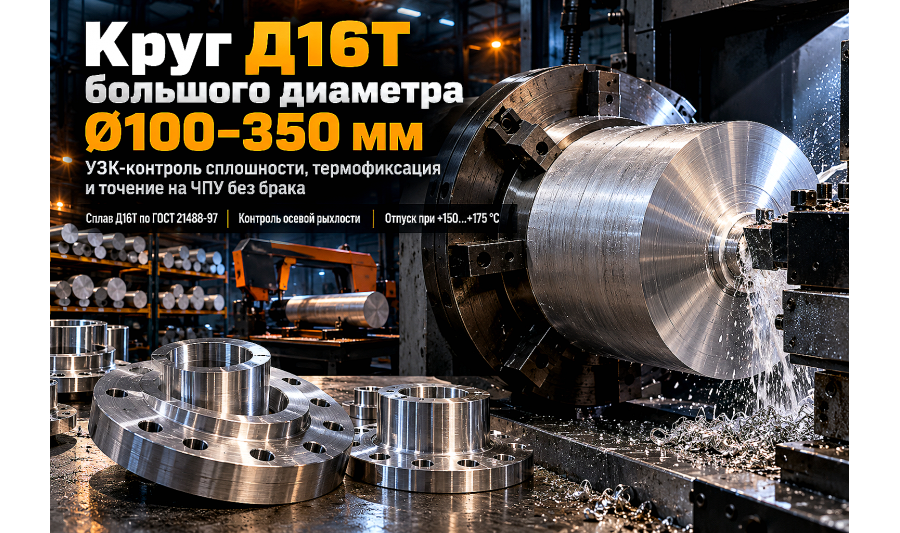
Крупногабаритный дюралюминиевый круг Д16Т (диаметром от 100 до 350 мм) незаменим при изготовлении массивных фланцев, ступичных переходников, колесных дисков спецтехники, корпусов гидроцилиндров и барабанов центрифуг. Разбираем, как проверить металл на централь...
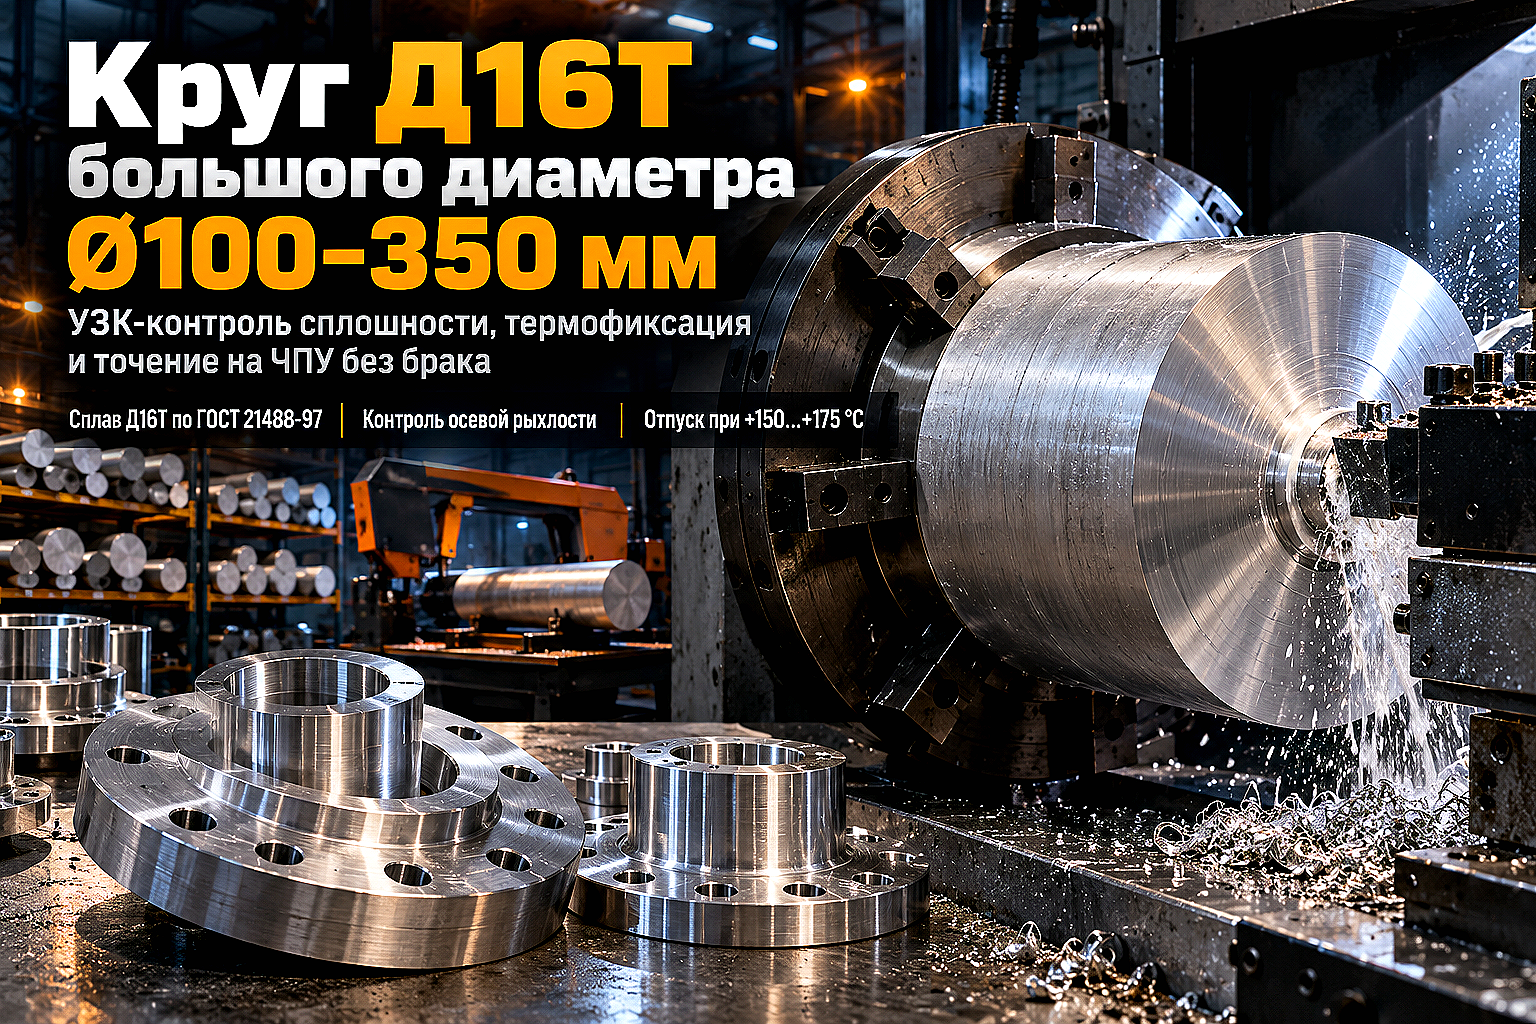
Круг Д16.Т большого диаметра используют для фланцев, корпусов, ступиц, крышек, шкивов и других массивных деталей, когда важны высокая прочность и небольшой вес. По сравнению со сталью дюралюминий заметно легче, но крупная заготовка требует внимательного входного контроля и правильной последовательности механической обработки.
В Казахстане для прессованных алюминиевых прутков продолжает действовать ГОСТ 21488-97. При заказе круга диаметром 100–350 мм необходимо проверять не только марку Д16, но и фактическое состояние поставки. Обозначение Д16.Т означает, что материал закалён и естественно состарен.
Что учитывать при выборе круга Д16.Т большого диаметра
Крупные прутки получают горячим прессованием. После термической обработки в массивном сечении могут сохраняться остаточные напряжения, способные вызвать деформацию при глубокой выборке металла. Кроме того, требования к механическим свойствам зависят от диаметра: нельзя применять одно значение прочности ко всему диапазону от 100 до 350 мм.
Для крупного круга особенно важно проверить:
- состояние материала - в сертификате должно быть указано Д16.Т, а не только Д16;
- механические свойства - результаты испытаний сверяют с диаметром и условиями поставки;
- макроструктуру - отсутствие расслоений, пресс-утяжин и других недопустимых дефектов;
- крупнокристаллический ободок - допустимую глубину поверхностного слоя при необходимости оговаривают в заказе;
- остаточный припуск - его должно хватать для удаления поверхностных дефектов и исправления возможного коробления.
Для деталей с глубокими внутренними полостями желательно заранее согласовать направление волокон и расположить ось будущего изделия вдоль оси прутка.
Когда нужен ультразвуковой контроль
ГОСТ 21488-97 не предусматривает обязательный УЗК каждого прутка Д16.Т. Такой контроль отдельно назначают для ответственных деталей: корпусов гидрооборудования, нагруженных ступиц, роторов и элементов, разрушение которых может привести к аварии.
Ультразвуковой контроль помогает обнаружить внутренние расслоения, несплошности и крупные включения, однако одного указания «провести УЗК» недостаточно. В заказе нужно определить:
- контролируемую зону и объём проверки;
- применяемую методику;
- контрольный образец или тип искусственного отражателя;
- уровень регистрации и браковки дефектов;
- необходимость протокола с привязкой к номеру партии.
Частоту преобразователя специалист выбирает с учётом диаметра, структуры металла и затухания сигнала. УЗК подтверждает сплошность заготовки в пределах выбранной методики, но не заменяет расчёт корпуса под давление и испытания готовой детали на прочность и герметичность.
Круг, плита или поковка: какую заготовку выбрать
| Вид заготовки | Когда подходит | Что учитывать |
|---|---|---|
| Прессованный круг Д16.Т | Фланцы, ступицы, крышки, шкивы и другие осесимметричные детали | Удобно закреплять на токарном станке, меньше отходов при изготовлении круглых деталей |
| Плита Д16.Т | Корпуса, основания и детали прямоугольной формы | Для круглых изделий увеличиваются объём фрезерования и количество отходов |
| Поковка | Особо ответственные детали со сложной схемой нагрузок | Требует отдельного заказа, согласования направления волокон и контроля свойств |
При выборе между кругом и алюминиевой плитой Д16Т нужно учитывать не только цену килограмма, но и объём снимаемого металла, время обработки и стоимость отходов.
Теоретическая масса круга Д16.Т
Массу заготовки можно предварительно рассчитать по плотности сплава около 2,78 г/см³. Фактическое значение зависит от допуска диаметра и химического состава партии.
| Диаметр круга, мм | Теоретическая масса 1 м, кг |
|---|---|
| 100 | 21,8 |
| 150 | 49,1 |
| 200 | 87,3 |
| 250 | 136,5 |
| 300 | 196,5 |
| 350 | 267,5 |
Как уменьшить деформацию при обработке
После закалки в массивной заготовке могут сохраняться внутренние напряжения. При несимметричном снятии большого объёма металла они перераспределяются, из-за чего отверстия становятся овальными, а привалочные поверхности теряют плоскостность.
Без согласованной технологии нельзя нагревать Д16.Т до 150–175 °C для самостоятельного «снятия напряжений». Такой режим меняет процесс старения сплава и может повлиять на его прочность, пластичность и коррозионную стойкость.
Безопаснее разделить обработку на несколько этапов:
- Черновая обработка. Основной припуск снимают равномерно по диаметру и с противоположных сторон детали.
- Раскрепление и контроль. Заготовку освобождают от зажима, повторно устанавливают и проверяют биение и плоскостность.
- Получистовая обработка. Формируют основные поверхности, оставляя припуск на исправление возможной деформации.
- Выдержка. Если это предусмотрено технологией предприятия, деталь выдерживают при стабильной цеховой температуре и повторно измеряют.
- Чистовая обработка. Посадочные места, резьбы и привалочные поверхности выполняют после стабилизации геометрии.
Размер припуска устанавливает технолог с учётом диаметра, глубины полостей, требований чертежа и фактической геометрии заготовки. ГОСТ 21488-97 задаёт допуски проката, но не устанавливает универсальный припуск на точение.
Точение круга большого диаметра
Для Д16.Т применяют острый инструмент с положительной геометрией и полированной передней поверхностью. Для серийной чистовой обработки подходят твердосплавные пластины по алюминию, а при высоких требованиях к стойкости инструмента и качеству поверхности - PCD.
Режимы выбирают по рекомендациям производителя инструмента с учётом диаметра, жёсткости станка, вылета детали и способа закрепления. Частоту вращения рассчитывают по формуле:
n = 1000 × Vc / (π × D), где Vc - скорость резания, м/мин, D - диаметр, мм.
Например, при диаметре 300 мм и скорости резания 500 м/мин требуется около 530 об/мин. Перед запуском необходимо проверить допустимые обороты патрона, надёжность кулачков и балансировку заготовки.
- стружечные канавки должны свободно отводить длинную стружку;
- при глубокой расточке нельзя допускать повторного попадания стружки под резец;
- подачу СОЖ подбирают так, чтобы охлаждать зону резания и очищать полость;
- тонкостенную деталь закрепляют без чрезмерного усилия, способного исказить её форму;
- после перестановки заготовки повторно проверяют биение.
Резьба и защита от износа
Для нарезания резьбы используют метчики и резьбофрезы с геометрией для алюминиевых сплавов, увеличенными стружечными канавками и подходящей СОЖ. Состав жидкости должен быть разрешён для обработки алюминия и не вызывать пятен или коррозии поверхности.
В соединениях, которые регулярно разбирают, можно использовать стальные резьбовые вставки. Во влажной или солевой среде контакт нержавеющей стали с дюралюминием необходимо изолировать, чтобы снизить риск гальванической коррозии.
Анодирование готовых деталей
Сплав Д16.Т содержит медь, поэтому его коррозионная стойкость ниже, чем у технического алюминия и сплавов системы Al-Mg. Для деталей, работающих во влажной среде, применяют анодирование, конверсионное покрытие, грунтование или окраску.
При назначении покрытия учитывают:
- возможное изменение размера посадочных поверхностей;
- необходимость маскирования резьб и точных отверстий;
- неоднородность цвета покрытия на медьсодержащем сплаве;
- условия эксплуатации и требования к износостойкости;
- влияние выбранного покрытия на усталостную прочность ответственной детали.
Толщину анодного слоя и необходимость его уплотнения указывают в чертеже. Термин «химическое оксидирование» лучше не использовать как универсальное обозначение: для подготовки под окраску обычно применяют конверсионное покрытие по согласованной технологии.
Что указать при заказе
- марку сплава и состояние поставки - Д16.Т;
- диаметр, длину и необходимую точность изготовления;
- требования к механическим свойствам и макроструктуре;
- допустимую глубину крупнокристаллического ободка, если это важно для детали;
- необходимость УЗК, методику и критерии приёмки;
- наличие сертификата с номером партии и результатами испытаний;
- длину заготовок и припуск на торцевание.
Для уменьшения отходов пруток можно заранее подготовить под чертёж, заказав резку металлопроката в размер на ленточнопильном станке.
FAQ
Чем круг Д16.Т отличается от В95.Т1?
В95.Т1 обычно выбирают, когда требуется более высокая прочность, однако его характеристики также зависят от диаметра и состояния поставки. Д16.Т чаще применяют для деталей, где важны сочетание прочности, технологичности и доступности. Окончательный выбор выполняют по расчёту и требованиям чертежа.
Можно ли сваривать детали из Д16.Т?
Сплав ограниченно сваривается плавлением. В околошовной зоне меняется термическое состояние металла и снижается прочность, поэтому для ответственных изделий чаще используют болтовые, резьбовые или заклёпочные соединения. Сварка допускается только по утверждённой технологии.
Какой припуск оставлять на обработку?
Универсального припуска нет. Его назначают по диаметру, допускам прутка, глубине снимаемого слоя и требованиям к геометрии детали. Для сложных тонкостенных изделий дополнительно оставляют запас на исправление деформации после черновой обработки.
Как проверить, что заготовка изготовлена именно из Д16.Т?
Надёжная проверка включает маркировку, сертификат и прослеживаемость партии. При сомнениях проводят спектральный анализ. Звук при ударе, внешний вид стружки и единичное измерение твёрдости не позволяют достоверно определить марку сплава.
Гарантирует ли УЗК герметичность корпуса?
Нет. УЗК выявляет внутренние несплошности в пределах выбранной методики. Герметичность подтверждают после изготовления корпуса испытанием, предусмотренным конструкторской и технологической документацией.
Вывод
При выборе круга Д16.Т диаметром 100–350 мм важно подтвердить состояние материала, механические свойства и требования к внутренней сплошности. Снизить риск коробления помогает ступенчатая симметричная обработка с промежуточным контролем, а не самостоятельный нагрев заготовки по универсальному режиму.
В каталоге АТЛАНТ Snab City представлен Круг алюминиевый для изготовления деталей на токарных и фрезерных станках. Можно подобрать марку, диаметр и длину заготовки, заказать резку в размер и доставку по Алматы и Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Круг дюралюминиевый В95 100 мм
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 110 мм
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 120 мм
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 130х3000
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 140 мм
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 150 мм
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 160 мм
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..
Круг дюралюминиевый В95 160х3000
Круг дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием и медью. ..