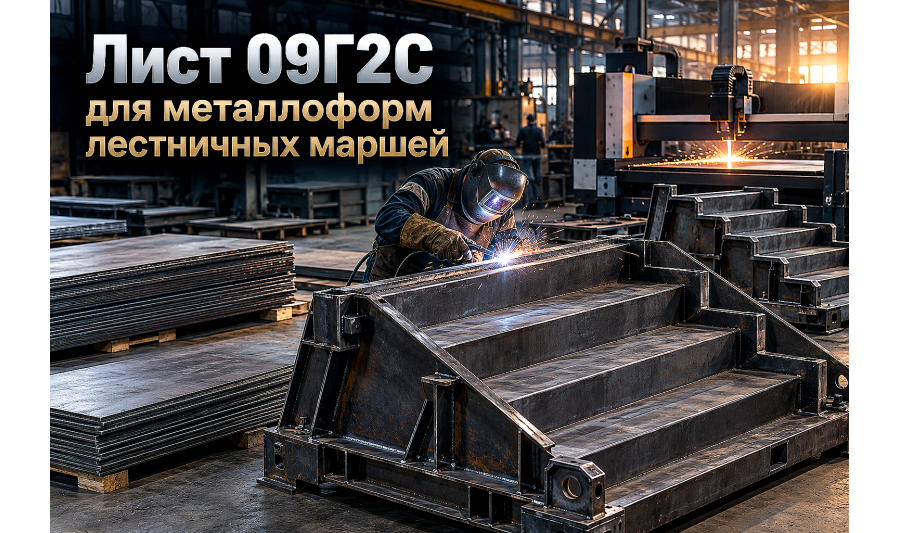
Лист горячекатный для металлоформ лестничных маршей и площадок (ЛМ, ЛМП): выбор стали 09Г2С, расчет толщины и раскрой
Разбираем, какой горячекатаный лист выбрать для изготовления и ремонта металлоформ железобетонных лестничных маршей и площадок (ЛМ, ЛП, ЛМП). Расчет толщины поддона, гребенки ступеней и бортов, выбор стали 09Г2С против Ст3сп5, технологии ЧПУ-раскроя и защита о...
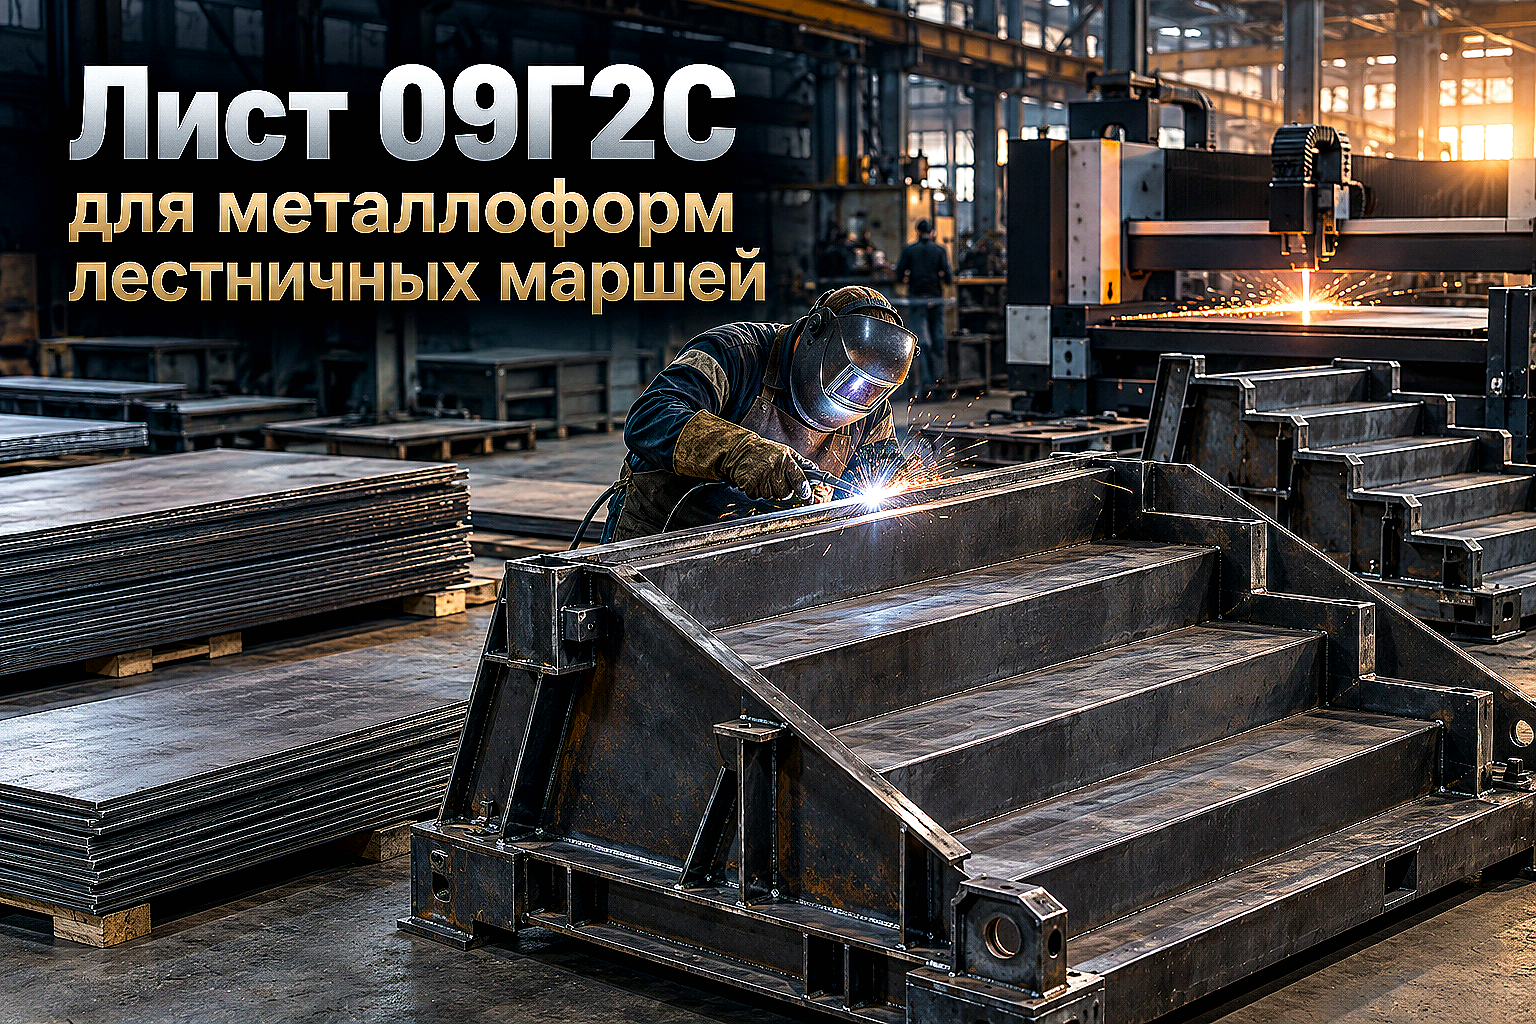
Металлоформы для изготовления железобетонных лестничных маршей ЛМ, площадок ЛП и маршей с полуплощадками ЛМП должны сохранять геометрию при многократной заливке, виброуплотнении, пропаривании и распалубке. Даже небольшой прогиб поддона или смещение ступенчатой части передаётся готовому изделию.
Требования к железобетонным маршам и площадкам устанавливает ГОСТ 9818-2015. При проектировании самой оснастки также учитывают ГОСТ 25781-83 на стальные формы и ГОСТ 26438-85 на испытания их деформативности, действующие в Казахстане.
Какие нагрузки воспринимает металлоформа
Металлоформа состоит из поддона, формующей ступенчатой части, бортов, силовой рамы, замков, шарниров и подъёмных элементов. Каждый узел работает по-разному:
- поддон воспринимает массу бетонной смеси и передаёт вибрацию на силовой каркас;
- ступенчатая часть формирует проступи и подступенки, поэтому особенно чувствительна к сварочным деформациям;
- борта удерживают смесь и должны открываться без перекоса и повреждения бетона;
- рама и рёбра ограничивают общий и местный прогиб формы;
- замки, шарниры и проушины воспринимают местные нагрузки при сборке, распалубке и перемещении оснастки.
Во время тепловлажностной обработки форма также расширяется. Например, стальная конструкция длиной 6 м при нагреве на 60 °C удлиняется приблизительно на 4,3 мм. Поэтому схема опирания должна допускать температурное перемещение без заклинивания и винтового перекоса.
Ст3сп или 09Г2С: что выбрать
Для металлоформ могут применяться как Ст3сп, так и 09Г2С. Выбор зависит от расчётных нагрузок, температуры эксплуатации, массы формы и требований конструкторской документации.
Ст3сп подходит для большинства форм, работающих в цехе, если прочность и жёсткость обеспечиваются толщиной листа и правильно расположенными рёбрами.
09Г2С имеет более высокий предел текучести и может использоваться в нагруженных рамах, поддонах и подъёмных узлах. Она также позволяет получить заданную ударную вязкость при отрицательной температуре, если оснастка эксплуатируется или хранится на открытой площадке.
При этом модуль упругости у Ст3 и 09Г2С практически одинаков. Поэтому замена Ст3 на 09Г2С без изменения толщины и конструкции рёбер не устраняет прогиб рабочей поверхности. Подробнее марки сравниваются в статье про различия листа Ст3 и 09Г2С.
| Элемент металлоформы | Ориентировочная толщина | Возможная марка стали | Что необходимо проверить |
|---|---|---|---|
| Формующий поддон | 8–12 мм | Ст3сп или 09Г2С | Общий и местный прогиб, шаг рёбер |
| Ступенчатая формующая часть | 6–8 мм | Ст3сп или 09Г2С | Геометрию ступеней, сварочные деформации |
| Продольные и торцевые борта | 6–10 мм | Ст3сп или 09Г2С | Давление смеси, работу замков и шарниров |
| Рёбра и элементы силовой рамы | 8–14 мм | Ст3сп или 09Г2С | Жёсткость формы при заливке и перемещении |
| Площадки крепления вибраторов | По расчёту | Ст3сп или 09Г2С | Вибрацию, сварные швы и передачу нагрузки на раму |
| Проушины, замки и упоры | По расчёту | 09Г2С, Сталь 20, Сталь 45 или другая марка по чертежу | Срез, растяжение, смятие отверстий и качество сварки |
Приведённые толщины подходят только для предварительной оценки. Окончательные значения определяет расчёт формы и рабочая документация.
Как рассчитывают толщину листа
Сначала определяют массу бетонной смеси:
Масса смеси = объём формуемого изделия × плотность бетонной смеси.
Полученную нагрузку распределяют по поддону и силовой раме. Дополнительно учитывают динамическое воздействие вибратора, усилия при распалубке, перемещение формы краном и возможное неравномерное опирание.
Расчёт включает две отдельные проверки:
- по прочности - металл, швы и крепления не должны получать остаточные повреждения;
- по жёсткости - прогибы не должны нарушать размеры готового железобетонного изделия.
Для листа между рёбрами проверяют местный изгиб, а для всей формы - общий прогиб и скручивание рамы. Иногда эффективнее уменьшить шаг рёбер или увеличить высоту профиля, чем утолщать весь поддон.
Отдельно рассчитывают подъёмные проушины и их сварные соединения. Поднимать форму вместе с изделием можно только в том случае, если такой режим предусмотрен паспортом и конструкторской документацией.
Допуски и геометрия формы
Допуски металлоформы назначают по требуемому классу точности железобетонного изделия. Универсального допуска ±0,5 или ±1 мм для всех маршей и площадок нет.
При изготовлении контролируют:
- внутренние размеры формовочного отсека;
- высоту и глубину ступеней;
- разность диагоналей;
- прямолинейность поддона и бортов;
- положение фиксаторов, закладных деталей и отверстий;
- прилегание бортов и работу замков;
- остаточную деформацию после снятия формы со стапеля.
Точность исходного горячекатаного листа по ГОСТ 19903-2015 важна, но ровный лист сам по себе не гарантирует правильную геометрию готовой формы. Основные отклонения часто появляются после гибки и сварки.
Раскрой и гибка формующих деталей
Заготовки поддона, бортов и ступенчатых секций вырезают на лазерных или плазменных станках с ЧПУ. Лазер подходит для деталей с повышенными требованиями к точности, а плазма часто экономичнее при увеличенной толщине листа.
Допуски резки необходимо указывать в чертежах. После плазменного раскроя кромки проверяют, удаляют грат и при необходимости подготавливают фаски под сварку. Подробнее технологии сравниваются в статье про резку горячекатаного листа.
Ступенчатую часть можно собирать из отдельных деталей либо из предварительно согнутых модулей. Количество ступеней в одном модуле зависит от толщины листа, возможностей листогибочного пресса и последовательности гибов.
Радиусы и распалубочные уклоны назначают по чертежу формы. Они должны облегчать извлечение изделия, но не изменять проектные размеры проступей и подступенков.
До закупки металла полезно подготовить карту размещения деталей. Это помогает подобрать формат листов и использовать свободные участки под косынки, накладки и небольшие элементы. Практические рекомендации приведены в материале про раскрой листового металла.
Как уменьшить сварочные деформации
Длинные швы способны стянуть поддон и изменить геометрию ступеней. Поэтому форму собирают на жёстком стапеле или в кондукторе и контролируют размеры не только после окончания работ, но и между этапами сварки.
Для уменьшения коробления применяют:
- предварительную сборку на прихватках;
- симметричную последовательность сварки;
- чередование швов с противоположных сторон;
- обратноступенчатый способ на длинных соединениях;
- временные распорки и прижимы;
- промежуточную проверку диагоналей и прямолинейности.
Марку проволоки, защитный газ, размеры швов и необходимость предварительного подогрева устанавливает технология сварки. Эти параметры зависят от марки и толщины стали, температуры металла и жёсткости соединения.
Площадки вибраторов должны передавать нагрузку на несколько элементов силовой рамы. Простое увеличение толщины локальной накладки без расчёта может привести к появлению трещин по её контуру.
Приёмка листа и готовой формы
Перед раскроем проверяют сертификат, марку стали, толщину, состояние поверхности и плоскостность листа. Требования к ударной вязкости и категории 09Г2С указывают только тогда, когда они необходимы по расчётной температуре эксплуатации.
Ультразвуковой контроль листа выполняют для ответственных деталей, если это предусмотрено проектом. Одна только толщина 14–25 мм не делает УЗК обязательным.
После изготовления форму проверяют в собранном положении:
- измеряют основные размеры и диагонали;
- проверяют прилегание бортов и работу замков;
- контролируют сварные соединения;
- проводят испытание на деформативность по ГОСТ 26438-85, если оно предусмотрено программой приёмки;
- выполняют пробное формование и измеряют контрольное изделие.
Эксплуатация металлоформы
Перед каждым циклом рабочую поверхность очищают от остатков бетона и равномерно наносят совместимую смазку для форм. Она должна облегчать распалубку, не оставлять пятен на изделии и не ухудшать последующую отделку бетона.
При обслуживании проверяют замки, шарниры, сварные швы, крепления вибраторов и геометрию ступенчатой части. Небольшие повреждения поверхности и люфты лучше устранять до того, как они начнут повторяться на всей партии изделий.
FAQ
Какая толщина листа нужна для ступенчатой части?
Для предварительной оценки часто рассматривают лист 6–8 мм, но окончательная толщина зависит от ширины марша, конструкции секции, шага усилителей и режима вибрации. Универсального значения для всех форм ЛМ и ЛМП нет.
Можно ли изготовить форму из стали Ст3сп?
Можно, если расчёт подтверждает её прочность и жёсткость. Сталь 09Г2С выбирают при повышенных нагрузках, необходимости уменьшить массу конструкции или обеспечить заданные свойства при отрицательной температуре.
Почему 09Г2С не устраняет прогиб формы?
Прогиб в упругой области зависит прежде всего от толщины листа, расстояния между рёбрами и геометрии каркаса. Модуль упругости Ст3 и 09Г2С практически одинаков, поэтому одна замена марки не делает форму жёстче.
Какой способ раскроя выбрать?
Лазер удобен для тонких и точных деталей, а плазма - для более толстого листа и крупных заготовок. Метод выбирают по толщине, допускам, длине реза и необходимому объёму последующей обработки.
Вывод
Надёжность металлоформы определяется совместной работой поддона, рёбер, бортов, замков и силовой рамы. Марку стали и толщину листа выбирают по расчёту прочности и жёсткости, а точность обеспечивают правильным раскроем, последовательностью сварки и проверкой готовой оснастки.
В каталоге АТЛАНТ Snab City можно подобрать Листы стальные горячекатаные (г/к) для изготовления металлоформ ЖБИ. Для комплектации заказа потребуются марка стали, толщина, формат листов и чертежи деталей для раскроя.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Лист г/к толщина: 18 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 20 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 22 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 25 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 28 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 30 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 32 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 36 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 40 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 45 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 50 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..
Лист г/к толщина: 60 мм, размер: 1,5х6, марка стали: 09Г2С
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Лист г/к (ГОСТ 1..