Алюминиевая катанка АКЛП по ГОСТ 13843-78: выбор марок, расчет электропроводности и режимы волочения
Алюминиевая катанка АКЛП по ГОСТ 13843-78 — базовое сырье для кабельных заводов, производства проводов СИП, проволоки молниезащиты и крепежа в Казахстане. Разбираем отличия полутвердых и твердых марок (АКЛП-ПТ, Т1, Т2, Т3), нормы электрического сопротивления,...
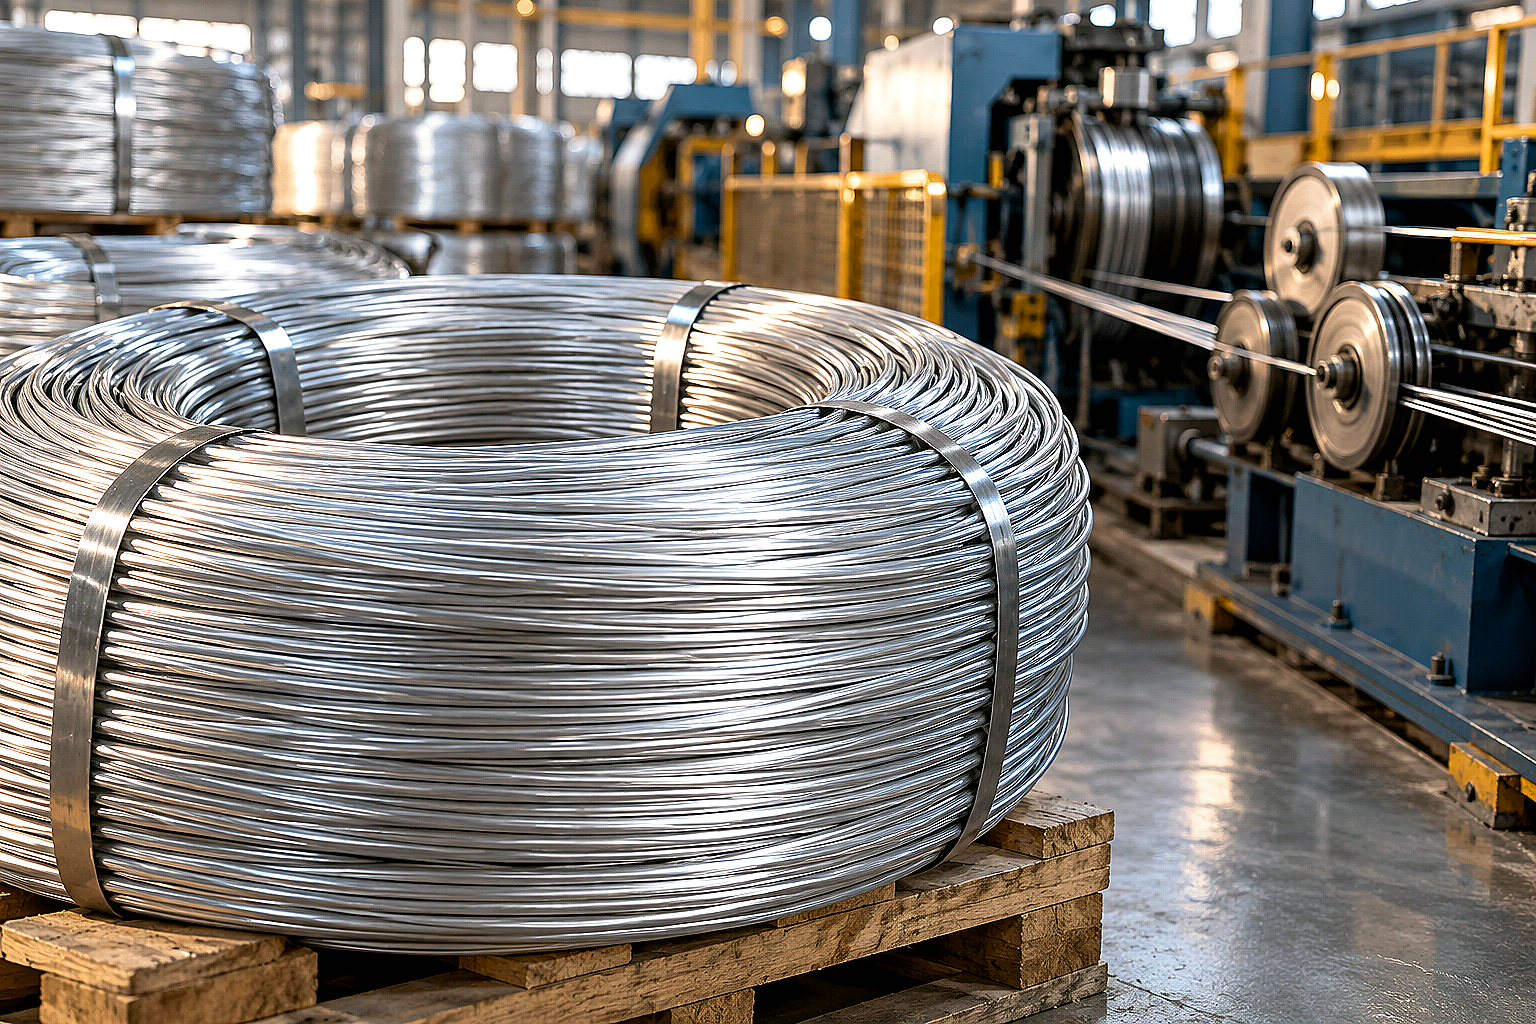
Алюминиевая катанка (АКЛП) — это непрерывнолитая деформированная заготовка круглого сечения диаметром от 9,0 до 15,0 мм. Из нее на волочильных станах кабельных заводов и метизных цехов Казахстана вытягивают проволоку для самонесущих изолированных проводов СИП, неизолированных линий А и АС, жил силовых кабелей, систем молниезащиты и заклепок.
В отличие от вторичного переплава или конструкционных прутков, к электротехнической катанке предъявляются жесткие требования по металлургической чистоте. Малейшая примесь железа или кремния увеличивает электрическое сопротивление, вызывая перегрев кабельных линий при пиковых нагрузках энергосистем Алматы и регионов.
Марки алюминиевой катанки по ГОСТ 13843-78: классификация по твердости
Стандарт ГОСТ 13843-78 классифицирует непрерывнолитую алюминиевую катанку по способу термомеханической обработки и конечному состоянию металла. От правильного выбора индекса зависит, выдержит ли металл скоростное волочение в тонкую нить или порвется на первой же фильере стана.
- АКЛП-ПТ (полутвердая) — оптимальный баланс прочности и пластичности. Основное сырье для кабельных заводов при изготовлении жил силовых кабелей и проволоки провода СИП. Хорошо переносит многократные перегибы и волочение на высокой скорости;
- АКЛП-Т1 (твердая первого класса) — обладает повышенным временным сопротивлением разрыву при строгом контроле удельного электрического сопротивления. Применяется для проволоки несущих жил ЛЭП и вязки проводов на изоляторах ВЛ;
- АКЛП-Т2 и АКЛП-Т3 (твердая второго и третьего классов) — прутки повышенной механической прочности. Используются для навивки внешних повивов проводов АС, эксплуатируемых в районах с высокими ветровыми и гололедными нагрузками;
- АКЛП-М (мягкая отожженная) — проходит термический отжиг после прокатки. Обладает минимальным пределом прочности, но максимальным относительным удлинением, что необходимо для холодной высадки заклепок и метизов.
Электротехнические марки алюминия: А5Е и А7Е
Для производства катанки АКЛП используют первичный алюминий высокой чистоты марок А5Е и А7Е по ГОСТ 11069-2019 (с индексом «Е», подтверждающим электротехническое назначение). Чистота базового алюминия составляет не менее 99,5–99,7%.
Главные враги электропроводности — титан, ванадий, марганец и хром. Даже сотые доли процента этих элементов искажают кристаллическую решетку алюминия, снижая проводимость на 5–12%. В заводских условиях расплав перед разливкой на литейно-прокатном агрегате (Properzi) подвергают модифицированию борсодержащими лигатурами для связывания примесей переходных металлов в нерастворимые бориды.
Сравнительная таблица характеристик марок катанки АКЛП
При составлении спецификации на закупку катанки в Алматы необходимо сопоставлять требования к механической прочности с нормами удельного электрического сопротивления.
| Марка катанки | Диаметр заготовки, мм | Временное сопротивление разрыву, МПа | Относительное удлинение, % (не менее) | Удельное электрическое сопротивление при 20 °C, Ом·мм²/м (не более) | Основное назначение |
|---|---|---|---|---|---|
| АКЛП-ПТ | 9.0; 9.5; 12.0; 15.0 | 80–115 | 12.0 | 0.0280 | Волочение проволоки для СИП, контрольных и силовых кабелей |
| АКЛП-Т1 | 9.0; 9.5; 12.0 | 115–140 | 8.0 | 0.0280 | Провода воздушных линий электропередачи А и АС |
| АКЛП-Т2 | 9.0; 9.5; 12.0 | 130–160 | 6.0 | 0.0282 | Тяжелонагруженные провода ЛЭП для ветровых районов |
| АКЛП-Т3 | 9.0; 9.5 | 150–180 | 4.5 | 0.0283 | Высокопрочная проволока для электросетей и оттяжек |
| АКЛП-М | 9.0; 12.0; 15.0 | 65–90 | 18.0 | 0.0278 | Проволока для молниезащиты, заклепки и гибкие шины |
Технология волочения: переработка катанки в кабельную проволоку
Перетяжка катанки диаметром 9,5 мм в тонкую проволоку диаметром от 1,5 до 3,8 мм выполняется на многократных прямоточных волочильных станах со скоростью до 20–30 м/с. Процесс требует строгого соблюдения технологических параметров.
- Единичные и суммарные обжатия. Суммарная степень деформации при волочении доходит до 85–95%. Деформацию распределяют по ступеням стана так, чтобы единичное обжатие на первых волоках не превышало 20–25%, предотвращая внутренние надрывы стержня;
- Качество волочильных фильер. Применяют волоки из спеченного карбида вольфрама или поликристаллического синтетического алмаза (PCD). Геометрия угла обжатия (12–16°) и длина калибрующего пояска определяют отсутствие задиров на готовой проволоке;
- Охлаждение и смазка. Алюминий склонен к налипанию на инструмент. Волочение ведут с непрерывной подачей минерального масла с антизадирными противоизносными присадками при температуре ванны не выше +40...+50 °C.
Входной контроль качества бухт катанки на складе в Алматы
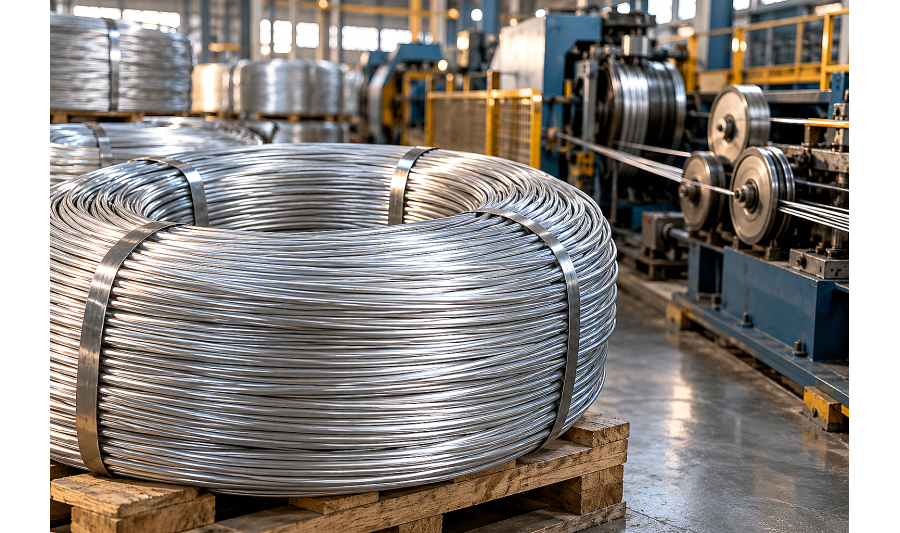
Алюминиевая катанка поставляется в крупногабаритных бухтах (бунтах) массой от 1000 до 2500 кг на деревянных поддонах. При приемке партии на производственной базе снабженцу и инженеру ОТК важно провести комплексную дефектовку.
- Замер удельного электрического сопротивления. На образце длиной 1 метр замеряют сопротивление микроомметром с термокомпенсацией. Превышение порога 0,0280 Ом·мм²/м свидетельствует о загрязнении сплава посторонними примесями;
- Геометрический контроль. Микрометром проверяют диаметр и овальность в 3–5 точках по длине бухты. Отклонение диаметра для катанки 9,5 мм не должно превышать ±0,5 мм, а овальность — не более 0,4 мм;
- Осмотр поверхности. Металл не должен иметь прокатных закатов, трещин, расслоений, наплывов и включений литейного шлака. Любой поверхностный дефект при скоростном волочении приводит к мгновенному обрыву нити;
- Испытание на скручивание и навивание. Образец катанки навивают на цилиндрический сердечник равного диаметра (9,5 мм) шестью витками. Поверхность витков должна оставаться гладкой, без надрывов и шелушения.
FAQ: Вопросы и ответы по алюминиевой катанке АКЛП
Чем алюминиевая катанка АКЛП отличается от прессованного алюминиевого прутка?
Катанка АКЛП изготавливается методом непрерывного литья и совмещенной прокатки на роторных станах, поставляется в непрерывных бухтах весом до 2,5 тонн и предназначена для скоростной пластической перетяжки на волочильных станах. Прессованный пруток по ГОСТ 21488 изготавливается на горизонтальных гидравлических прессах в мерных прямых хлыстах (по 3–6 м) и предназначен для механической токарно-фрезерной обработки.
Какая марка катанки нужна для производства проводов СИП?
Для фазных и нулевых токопроводящих жил самонесущих изолированных проводов (СИП-1, СИП-2, СИП-4) применяют катанку марки АКЛП-ПТ или АКЛП-Т1 из алюминия чистотой не ниже А5Е. Она обеспечивает нормативную прочность скрученной жилы при сохранении электрического сопротивления по ГОСТ 22483-2021.
Почему катанка АКЛП поставляется в бухтах без промежуточных сварок?
При непрерывном литье бухта формируется одним монолитным куском. Отсутствие сварных стыков исключает обрывы на волочильных станах, которые работают на скоростях свыше 20 м/с. При необходимости соединения концов мотков на кабельных заводах применяют специализированные аппараты холодной стыковой сварки давлением (Cold Pressure Welding).
Как правильно хранить бухты алюминиевой катанки на складе?
Бухты АКЛП хранят в сухих закрытых складских помещениях на деревянных поддонах или стеллажах. Запрещается хранение под открытым небом без навеса: скопление дождевой влаги между плотными витками вызывает межвитковую гидратную коррозию (белые пятна), которая разрушает технологическую смазку и приводит к обрывам проволоки при волочении.
Вывод
Выбор алюминиевой катанки АКЛП по ГОСТ 13843-78 определяет надежность электросетей и ритмичность работы кабельных производств. Для токопроводящих жил выбирают полутвердую марку АКЛП-ПТ, а для несущих линий ЛЭП — высокопрочные твердые марки АКЛП-Т1 и Т2.
Компания АТЛАНТ Snab City поставляет сертифицированную алюминиевую катанку АКЛП в бухтах со склада в Алматы с доставкой по всему Казахстану. Вся продукция сопровождается заводскими паспортами качества с подтверждением химического состава по ГОСТ 11069 и замерами удельного электрического сопротивления.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая проволока 03Х11Н10М2Т-ВД (ЭП678-ВД; ВНС-17) 1,6 мм
Проволока нержавеющая – это длинномерное металлическое изделие, используемое в качестве полуфабрикат..
Нержавеющая проволока 08Х20Н57М8В8Т3Р 1,2 мм
Проволока – это длинномерная металлическая нить (шнур) с поперечным сечением. Проволока получается п..
Нержавеющая проволока 08Х20Н57М8В8Т3Р 1,6 мм
Проволока – это длинномерная металлическая нить (шнур) с поперечным сечением. Проволока получается п..
Нержавеющая проволока 10Х11Н23Т3МР-вд 5 мм
Проволока – это длинномерная металлическая нить (шнур) с поперечным сечением. Проволока получается п..
Нержавеющая проволока 10Х11Н23Т3МРЭП33
Проволока – это длинномерная металлическая нить (шнур) с поперечным сечением. Проволока получается п..
Нержавеющая проволока ХН78Т 0,3 - 9 мм
Проволока – это длинномерная металлическая нить (шнур) с поперечным сечением. Проволока получа..
Нержавеющая проволока ХН78ТЮ 5,5 мм
Проволока – это длинномерная металлическая нить (шнур) с поперечным сечением. Проволока получается п..

Проволока для сварки ПП-НП 350Х10Б8Т2 порошковая наплавочная
Проволока для сварки – это изделие металлическое изделие определённой длины, которое имеет небольшое..
Проволока для сварки СВ-08Х19Н10Т2Б нержавеющая 1,55
Проволока для сварки – это изделие металлическое изделие определённой длины, которое имеет небольшое..

Проволока латунная Л63м 4,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока вязальная 1,6мм ГОСТ 3282-74 Т/О термообработанная отожженная
Проволока вязальная – это металлическое изделие, которое имеет круглое поперечное сечение. Основным ..