Круг быстрорежущий Р6М5 и Р6М5К5: выбор стали, термообработка на 63–66 HRC и заточка инструмента
Разбираем подбор быстрорежущего круга марок Р6М5 и Р6М5К5 по ГОСТ 19265-73 для изготовления фрез, сверл, разверток и долбяков. Рассматриваем контроль карбидной неоднородности, ступенчатый подогрев, закалку при 1210–1230 °C, трехкратный отпуск для вторичного тв...
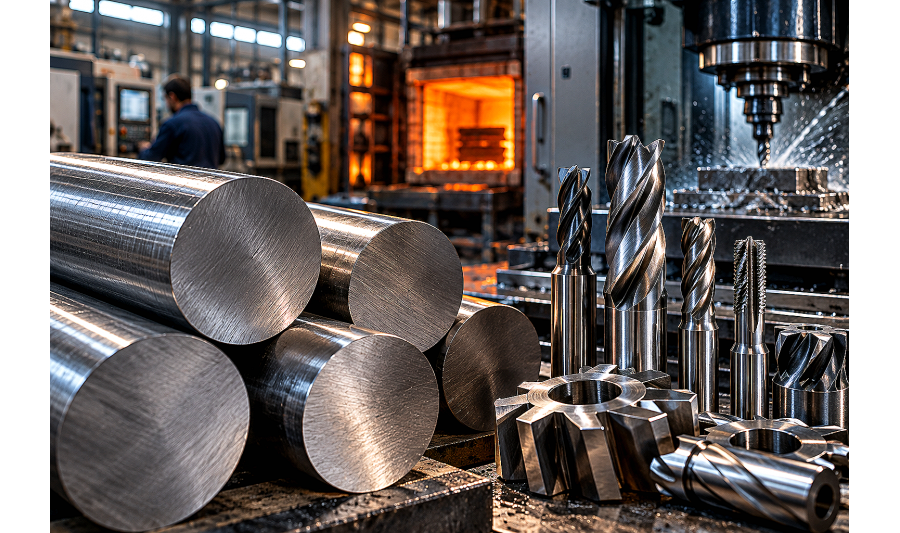
Изготовление специального металлорежущего инструмента — фасонных фрез, ступенчатых сверл, метчиков, протяжек, долбяков и строгальных ножей — в инструментальных цехах и механических мастерских Алматы требует сталей с высокой красностойкостью. Обычные инструментальные марки вроде У8А или 9ХС при нагреве зоны резания свыше +200...+250 °C теряют твердость, что приводит к мгновенному затуплению режущей кромки.
Быстрорежущие вольфрамомолибденовые стали сохраняют режущую способность при нагреве кромок до +600...+630 °C благодаря эффекту дисперсионного твердения специальными карбидами. Однако стойкость готового инструмента на 70% зависит от металлургического качества круга и строгого соблюдения сложного цикла термической обработки.
Р6М5 против Р6М5К5: химический состав и физика красностойкости
Быстрорежущие стали относятся к ледебуритному классу со сложной карбидной фазой. Основой стойкости выступает сбалансированное легирование вольфрамом (W), молибденом (Mo), ванадием (V) и кобальтом (Co).
- Р6М5 (вольфрамомолибденовый быстрорез): содержит около 6% вольфрама и 5% молибдена. Базовая универсальная сталь с высокой вязкостью и стойкостью к выкрашиванию кромок при прерывистом резании. Красностойкость сохраняется до +600 °C.
- Р6М5К5 (кобальтовый быстрорез): дополнительно легирован 5% кобальта. Кобальт повышает теплопроводность матрицы, препятствует коагуляции карбидов и увеличивает красностойкость до +630 °C, позволяя обрабатывать труднообрабатываемые аустенитные нержавеющие стали и жаропрочные сплавы.
- Р18 (классический вольфрамовый быстрорез): содержит 17,5–19,0% вольфрама. Обладает широким температурным интервалом закалки и минимальной чувствительностью к перегреву, но уступает Р6М5 по прочности на изгиб и шлифуемости.
Сравнение характеристик быстрорежущих сталей по ГОСТ 19265-73
Технические требования к горячекатаному и кованому быстрорежущему прутку в Казахстане регламентируются стандартом ГОСТ 19265-73. Параметры основных инструментальных марок сведены в таблицу:
| Марка стали | Твердость после ТО, HRC | Красностойкость, °C (4 ч) | Прочность на изгиб σи, МПа | Рекомендуемое назначение |
|---|---|---|---|---|
| Р6М5 | 63–65 | +600 (59 HRC) | 2900–3400 | Сверла, метчики, развертки, концевые и дисковые фрезы по конструкционным сталям |
| Р6М5К5 | 64–66 | +630 (60 HRC) | 2600–3000 | Черновые и чистовые фрезы, долбяки для обработки нержавейки, титана и поковок |
| Р18 | 63–65 | +620 (59 HRC) | 2800–3100 | Протяжки, зуборезный инструмент, резьбонарезные гребенки высокой точности |
| Р9 | 62–64 | +590 (58 HRC) | 2700–3000 | Дереворежущие ножи, развертки и зенкеры для умеренных скоростей резания |
Карбидная неоднородность: главный критерий входного контроля
При кристаллизации быстрорежущего слитка образуется грубая эвтектическая карбидная сетка. Если металлургический завод не обеспечил достаточный коэффициент укова, карбиды остаются в виде полос и скоплений.
Высокая карбидная неоднородность (выше 4–5 балла по шкале ГОСТ 19265-73) делает пруток анизотропным. При закалке в зонах скопления карбидов возникают пиковые внутренние напряжения, из-за которых инструмент трескается вдоль оси еще в масляном баке.
При закупке кругов большого диаметра (свыше 50–60 мм) обязательно проверяйте в сертификатах завода балл карбидной неоднородности и проводите ультразвуковой контроль сплошности заготовок.
Технология термообработки: ступенчатый нагрев, закалка и трехкратный отпуск
Термообработка быстрореза кардинально отличается от закалки углеродистых сталей вроде Ст45 или 40Х. Высокое легирование делает теплопроводность металла в 2,5 раза ниже, поэтому быстрый прямой нагрев заготовки в горячей печи гарантированно приведет к термическим трещинам.
- Первый подогрев: заготовки медленно прогревают до +550...+600 °C для снятия внутренних напряжений механической обработки.
- Второй подогрев: подъем температуры до +800...+850 °C в соляной ванне (хлористый барий + хлористый натрий) для плавного фазового перехода феррита в аустенит.
- Окончательный нагрев под закалку: быстрый перенос в печь с температурой +1210...+1230 °C для Р6М5 (или +1220...+1240 °C для Р6М5К5). Время выдержки минимально (10–15 секунд на 1 мм сечения), чтобы растворить карбиды вольфрама и молибдена, не допустив роста аустенитного зерна.
- Охлаждение: ступенчатая закалка в расплаве солей (селитра или щелочь) при температуре +450...+550 °C с последующим остыванием на спокойном воздухе до комнатной температуры.
- Трехкратный отпуск (вторичное твердение): после закалки структура содержит до 25–30% остаточного мягкого аустенита. Для его полного превращения в мартенсит отпуска инструмент подвергают 3 циклам отпуска при температуре +550...+570 °C с выдержкой по 60 минут каждый. Твердость возрастает с 58 до 64–66 HRC.
Механическая обработка и заточка: как избежать прижогов
После полной термообработки инструмент поступает на круглошлифовальные и заточные станки с ЧПУ. Высокая твердость карбидной фазы делает шлифование быстрореза чувствительным к тепловому режиму.
Использование стандартных абразивных кругов из белого электрокорунда на связке высокой твердости приводит к мгновенным микроприжогам. На режущей кромке возникает локальный вторичный нагрев свыше +700 °C с образованием сетки шлифовочных трещин глубиной 0,05–0,15 мм.
Для чистовой заточки и вышлифовки стружечных канавок применяйте эльборовые круги (CBN — кубический нитрид бора) на керамической или полимерной связке с обильной подачей 5%-й водомасляной СОЖ. Эльбор обладает микротвердостью, близкой к алмазу, но не вступает в химическое сродство с железом при температурах шлифования.
Практические рекомендации по закупке и хранению быстрорежущего круга
При комплектации инструментального производства на складе компании АТЛАНТ Snab City в Алматы обращайте внимание на состояние поставки проката:
- Заказывайте отожженный прокат с исходной твердостью не более 255 НВ для легкой черновой токарной и фрезерной обработки резцами из твердого сплава ВК8 или Т15К6;
- Закладывайте припуск на механическую обработку не менее 1,5–2,5 мм на сторону для полного снятия обезуглероженного поверхностного слоя, образующегося при горячей прокатке;
- Используйте профессиональную резку металлопроката в размер на ленточнопильных станках с твердосплавными полотнами, исключающую локальный перегрев торцов прутка;
- Храните быстрорежущие круги в сухих отапливаемых помещениях на деревянных стеллажах отдельно от углеродистых сталей во избежание пересортицы при выдаче в цех. Для силовых деталей общего машиностроения используйте стандартный горячекатаный конструкционный круг или калиброванный стальной шестигранник.
FAQ: частые вопросы снабженцев и технологов
Почему инструмент из Р6М5 трескается при первой же пробе на станке?
В 90% случаев причина кроется в нарушении режима отпуска. Если выполнить только один или два цикла отпуска вместо нормативных трех, в структуре стали остается до 15% нестабильного остаточного аустенита. При первом же силовом резании от контактных напряжений аустенит самопроизвольно превращается в тетрагональный мартенсит с увеличением удельного объема, вызывая мгновенный раскол резца или зуба фрезы.
Можно ли использовать быстрорежущую сталь для ножей гильотин по резке металла?
Быстрорежущие стали Р6М5 и Р6М5К5 имеют высокую твердость, но уступают специализированным штамповым сталям по ударной вязкости. Для ножей холодной резки листового металла толщиной более 3–4 мм предпочтительнее использовать инструментальные стали марок 6ХВ2С, 5ХВ2С или Х12МФ, которые лучше переносят тяжелые динамические удары без выкрашивания кромок.
Чем отличается сталь Р6М5 от стали Р18 при обработке на ЧПУ?
Сталь Р6М5 за счет содержания 5% молибдена обладает более высокой вязкостью и пластичностью в отожженном состоянии, легче шлифуется эльборовыми кругами и имеет меньшую склонность к карбидной строчечности в средних диаметрах. Сталь Р18 превосходит Р6М5 по термостойкости при стабильном непрерывном точении, но более дефицитна и склонна к выкрашиванию при ударных нагрузках.
Какой защитный газ или среду применять при нагреве под закалку?
При нагреве до +1220 °C быстрорежущая сталь интенсивно теряет углерод и молибден из поверхностного слоя. Нагрев необходимо проводить либо в электродных соляных ваннах с предварительно раскисленным хлористым барием (BaCl₂), либо в вакуумных термических печах с избыточным давлением азота высокой чистоты.
Вывод
Быстрорежущие круги Р6М5 и Р6М5К5 по ГОСТ 19265-73 остаются базовым конструкционным материалом для изготовления высокопроизводительного металлорежущего инструмента в Казахстане. Грамотный выбор между универсальной маркой Р6М5 и кобальтовой Р6М5К5, контроль карбидной неоднородности при приемке и соблюдение ступенчатого цикла термообработки с трехкратным отпуском гарантируют стабильную твердость 63–66 HRC и длительный ресурс режущих кромок при обработке любых сталей и сплавов.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Поковка круглая 630 ст. 50
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 635 ст. 20
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 635 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 660 ст. 40
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 660 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 665 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 730 ст. 20
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая 730 ст. 45
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая Р6М5
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая Р6М5К5
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..
Поковка круглая Р6М5Ф3
Поковка круглая – это заготовка или готовое изделие, которое получается горячей объёмной штамповкой ..

Поковка титановая круглая ПТ3В 660 мм
Поковка титановая – это заготовка или готовое изделие, которое получается горячей объёмной шта..