Квадрат дюралюминиевый Д16Т: выбор сечений, режимы фрезерования на ЧПУ и применение
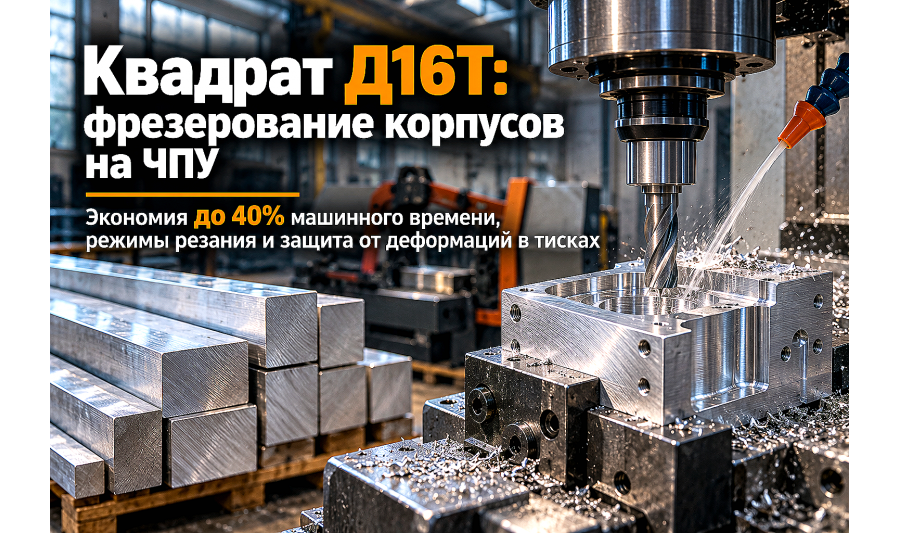
Квадратный дюралюминиевый пруток Д16Т — базовая заготовка для фрезерования корпусов приборов, кондукторов, силовых кронштейнов и переходных плит. Разбираем, как готовые плоские грани экономят до 40% машинного времени на станках с ЧПУ, как правильно выбрать сеч...
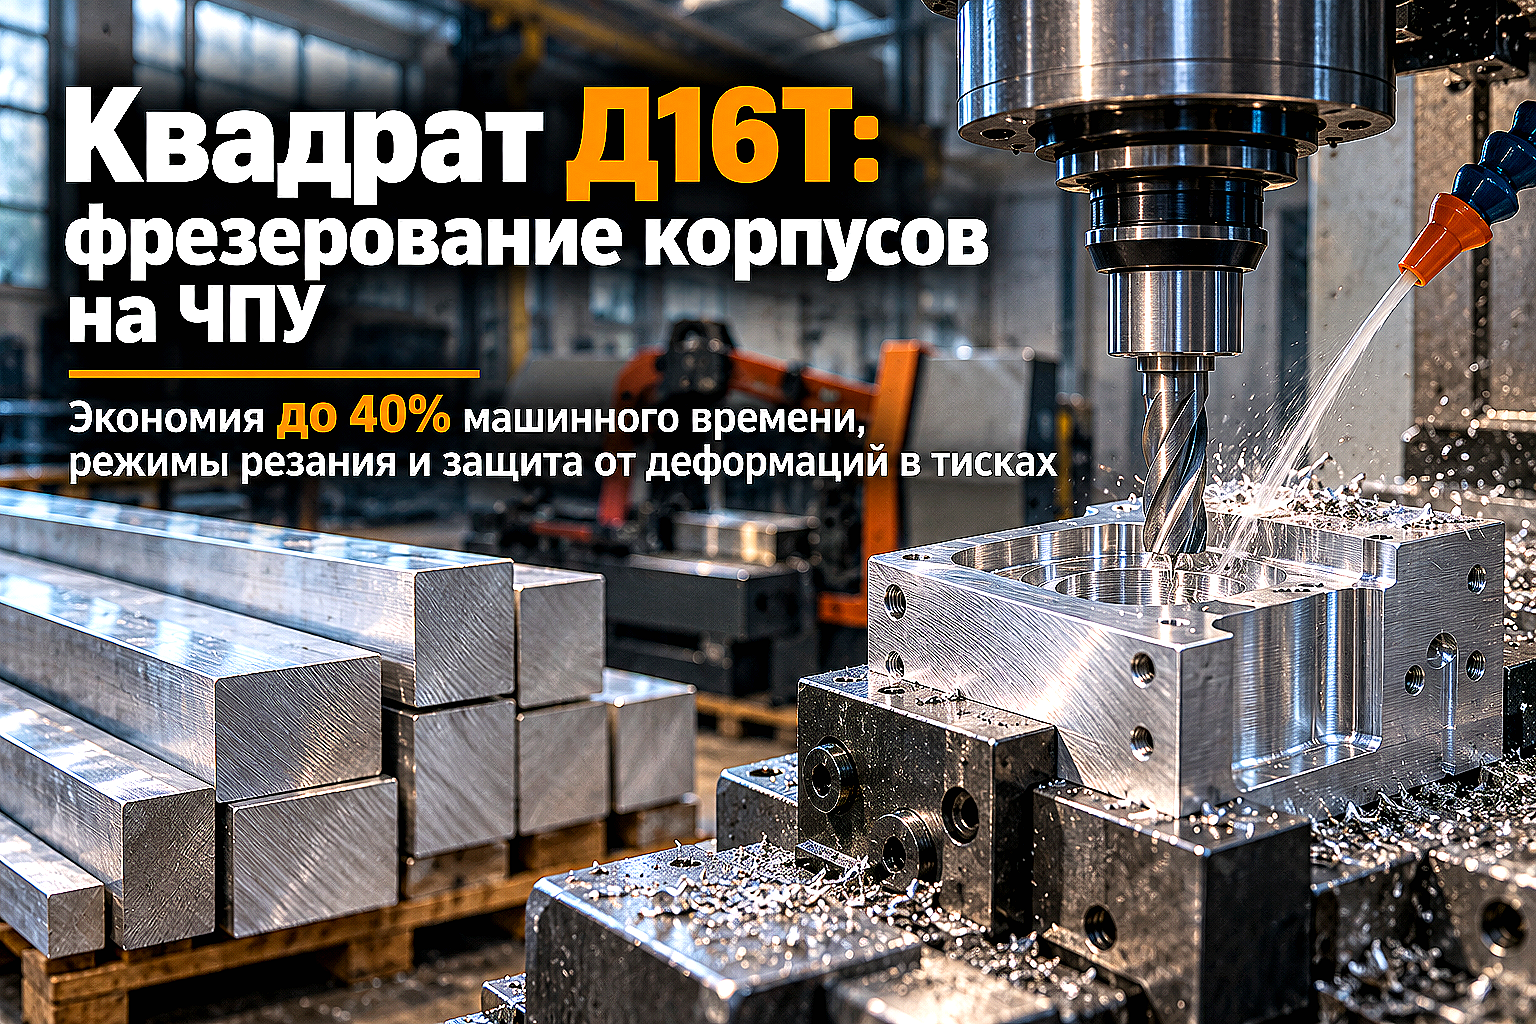
При изготовлении корпусных деталей радиоэлектронной аппаратуры, кронштейнов навесного оборудования, приборных кондукторов, переходных плит и узлов робототехники в механических цехах Алматы ключевую роль играет геометрия заготовки. Использование круглого прутка требует четырехсторонней черновой обдирки для формирования базовых плоскостей, что отправляет в стружку до 35–45% массы дорогостоящего сплава и перегружает станочный парк.
Заказ толстой алюминиевой плиты под штучные детали небольшого сечения также приводит к лишним затратам на гидроабразивный или ленточнопильный продольный раскрой. В таких задачах оптимальным материалом выступает прессованный квадратный пруток из термоупрочненного дюралюминия Д16Т.
Сортамент и характеристики квадрата Д16Т по ГОСТ 21488-97
Сортамент и технические требования к прессованным квадратным пруткам из алюминиевых сплавов регламентируются межгосударственным стандартом ГОСТ 21488-97. Квадратный профиль поставляется со стороной от 10×10 мм до 150×150 мм с регламентированными радиусами скругления углов.
Сплав Д16 (система Al-Cu-Mg-Mn) относится к группе конструкционных деформируемых дюралюминиев высокой прочности. В состоянии поставки «Т» (закаленный и естественно состаренный) металл приобретает высокую твердость и предел текучести, сопоставимый с рядовыми конструкционными сталями Ст3 и Ст35, сохраняя плотность всего 2,78 г/см³.
- Предел прочности (σв): 390–440 МПа;
- Предел текучести (σ0,2): 275–310 МПа;
- Относительное удлинение (δ): не менее 10–12%;
- Твердость по Бринеллю: 105–120 HB;
- Теплопроводность: 120–140 Вт/(м·К), что в 2,5 раза выше, чем у стали.
Таблица: сравнение квадрата Д16Т, алюминия АД31Т1 и стали Ст45
Чтобы понять целесообразность применения дюралевого квадрата в конкретном узле, сравним его физико-механические параметры с ближайшими альтернативами:
| Параметр / Материал | Квадрат Д16Т (ГОСТ 21488) | Квадрат АД31Т1 (ГОСТ 22233) | Квадрат Ст45 (ГОСТ 2591) |
|---|---|---|---|
| Плотность, г/см³ | 2,78 | 2,71 | 7,85 |
| Предел текучести, МПа | 290–310 | 150–170 | 355–380 |
| Твердость, HB | 105–120 | 60–75 | 170–210 |
| Характер стружки при ЧПУ | Сыпучая, мелкодробленая | Сливная, налипающая | Сливная, витая |
| Свариваемость плавлением | Ограниченная (не рекомендуется) | Отличная (TIG/MIG) | Удовлетворительная |
| Основное назначение | Фрезерованные корпуса, кронштейны, ЧПУ | Ненагруженные рамки, дизайн | Тяжелые силовые валы, упоры |
Почему квадратный профиль выгоднее круга и плиты при механообработке
Наличие четырех плоских взаимно перпендикулярных граней дает оператору фрезерного станка серьезные технологические преимущества перед круглым прутком:
- Моментальное базирование в тисках. Заготовка сразу зажимается в стандартные гладкие или ступенчатые губки станочных тисков без использования призматических накладок и риска проворота.
- Сокращение машинного времени. Отпадает этап четырехсторонней черновой торцовки для выведения базы. Время изготовления коробчатых корпусов и фланцев сокращается на 30–40%.
- Экономия режущего инструмента. Черновые фрезы не снимают лишний припуск по углам, что продлевает ресурс дорогостоящих твердосплавных фрез по алюминию.
- Минимальный коэффициент отходов. При нарезке мерных заготовок на ленточнопильном станке стружка составляет менее 1–2% от массы закупленного металлопроката. Для сравнения особенностей раскроя толстого листового проката изучите материал про фрезерование и раскрой алюминиевых плит.
Особенности фрезерования квадрата Д16Т на станках с ЧПУ
Сплав Д16Т превосходно обрабатывается резанием на высоких скоростях, однако требует строгого соблюдения геометрии инструмента и подачи смазочно-охлаждающей жидкости (СОЖ):
- Выбор концевых фрез. Для черновой и чистовой обработки применяют 1-, 2- или 3-заходные монолитные твердосплавные фрезы с полированными стружечными канавками (угол подъема спирали 45–55°). Полировка исключает налипание алюминия на кромку. Полезно сопоставить эти параметры со спецификой точения, описанной в статье про дюралюминиевый пруток Д16Т для обработки на ЧПУ.
- Скорость резания (Vc). Для фрез с покрытием DLC (алмазоподобный углерод) или ZrN скорость резания составляет 500–1200 м/мин, частота вращения шпинделя — от 12 000 до 24 000 об/мин.
- Подача на зуб (Fz). Для концевых фрез диаметром 8–12 мм рабочая подача на зуб выставляется в диапазоне 0,08–0,18 мм/зуб для стабильного стружкообразования.
- Охлаждение зоны резания. Фрезерование без охлаждения приводит к локальному нагреву детали выше +130 °C, что вызывает термическое расширение и увод допусков. Рекомендуется обильный полив водорастворимой СОЖ или подача масляного тумана (MQL) под давлением 4–6 бар.
Зажим в тисках и защита от поводки заготовки
При зажиме длинномерного квадрата Д16Т свыше 40×40 мм в прецизионных тисках важно контролировать усилие затяжки винта. Чрезмерное давление точечно сминает поверхность заготовки и создает упругие внутренние деформации.
После снятия детали со станка упругие напряжения высвобождаются, и отфрезерованная привалочная плоскость теряет прямолинейность на 0,05–0,15 мм. Для прецизионных корпусов применяют алюминиевые мягкие накладные губки, повторяющие контур профиля, и чистовые проходы с минимальной глубиной резания (ap = 0,2–0,5 мм).
Типичные ошибки при закупке и применении дюралевого квадрата
- Покупка отожженного сплава Д16М вместо термоупрочненного Д16Т. Мягкий дюралюминий без закалки дает вязкую сливную стружку, которая наматывается на фрезу, образует заусенцы на кромках и не обеспечивает требуемой жесткости корпуса.
- Попытка сварки деталей аргонодуговой сваркой (TIG). Д16Т относится к трудносвариваемым сплавам. Термический нагрев сварочной дуги разрушает структуру искусственного старения, а в околошовной зоне образуются горячие трещины. Сборку узлов выполняют на резьбовых соединениях или заклепках, как в случае с шестигранным дюралюминиевым прутком Д16Т.
- Хранение заготовок во влажных условиях без прокладок. При прямом контакте с влагой медь в составе дюралюминия провоцирует межкристаллитную коррозию с образованием серых пятен. Металл должен храниться в сухих закрытых помещениях на деревянных поддонах.
- Распиловка заготовок без припуска на торцовку. Резка дисковыми пилами по металлу оставляет микронеровности и отклонение от перпендикуляра до 0,5–1,0 мм. Заказ профессиональной резки металлопроката в размер на ленточнопильных станках гарантирует чистый торец под чистовую базу.
FAQ: частые вопросы снабженцев и технологов
Чем квадрат Д16Т отличается от квадрата из сплава В95Т1?
Сплав В95Т1 (система Al-Zn-Mg-Cu) обладает более высоким пределом текучести (до 450–500 МПа против 310 МПа у Д16Т), но более чувствителен к концентраторам напряжений и коррозионному растрескиванию. Д16Т более вязкий, технологичный во фрезеровании и дешевле в закупке, поэтому для 85% корпусных и приборных задач выбирают именно его.
Можно ли анодировать детали из квадрата Д16Т?
Да, сплав Д16Т поддается защитному и твердому (глубокому) анодированию. Однако из-за высокого содержания меди (3,8–4,9%) оксидная пленка получается темно-серой или оливковой, а декоративное цветное анодирование (в яркие цвета) ложится менее равномерно, чем на чистые сплавы АД31 или АМг6.
Какие допуски по размеру стороны имеет квадрат по ГОСТ 21488-97?
Для прессованных прутков нормальной точности отклонение по стороне квадрата составляет от ±0,3 мм для сечений 10–18 мм до ±0,8–1,2 мм для крупных сечений 80–150 мм. Углы профиля имеют технологический радиус скругления не более 1,0–2,5 мм в зависимости от размера.
Как проверить, прошел ли квадрат закалку (состояние Т)?
Состояние закалки проверяют замером твердости по Бринеллю (HB) или прибором Вебстера/Баркола. Твердость полноценно состаренного квадрата Д16Т должна составлять не менее 105 HB. Мягкий отожженный металл Д16М показывает твердость всего 40–50 HB.
Вывод
Квадрат дюралюминиевый Д16Т — высокоэффективный полуфабрикат для серийного и опытного производства точных деталей на фрезерных станках с ЧПУ. Готовые взаимно перпендикулярные грани ускоряют базирование в тисках, исключают лишние технологические переходы и минимизируют массу стружки.
Компания АТЛАНТ Snab City поставляет сертифицированный дюралюминиевый квадрат Д16Т по ГОСТ 21488-97 со склада в Алматы. Мы выполняем точный раскрой прутков на ленточнопильном оборудовании под заданные монтажные размеры и организуем быструю доставку партий любого объема по Алматы и всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Пруток дюралевый Д16Т ф130
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф140
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф150
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф160
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф170
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф180
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф190
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф200
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф220
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф230
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф240
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..
Пруток дюралевый Д16Т ф250
Пруток (круг) дюралюминиевый – это пруток круглого сечения из сплава алюминия, легированным магнием ..