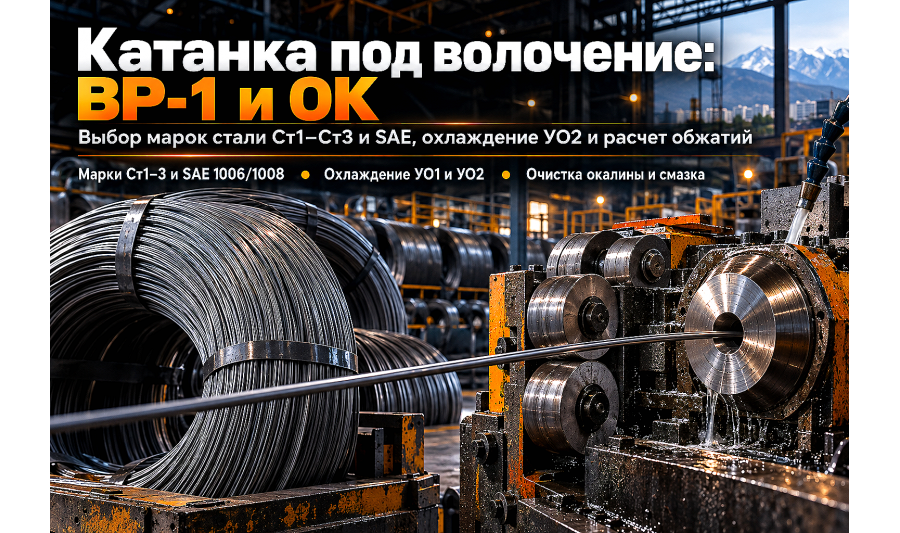
Катанка стальная для волочения: выбор марок стали, удаление окалины и расчет обжатий при производстве проволоки ВР-1 и ОК
Катанка для волочильных станов — это не просто круглый прокат в мотках, а технологическое сырье, от пластичности и чистоты которого зависит скорость перетяжки в проволоку ВР-1 и ОК. Разбираем требования к маркам стали, механическому и химическому удалению окал...
Серийное производство арматурной рифленой проволоки ВР-1 для кладочных сеток, вязальной отожженной проволоки и гвоздей в Алматы и регионах Казахстана базируется на непрерывной работе прямоточных волочильных станов. Скорость протяжки металла через твердосплавные фильеры достигает 6–18 м/с, а единичные деформационные нагрузки на заготовку доходят до предела текучести стали.
Если для перетяжки ошибочно закупить катанку с повышенным содержанием углерода, неоднородной микроструктурой или толстым слоем твердой окалины, линия волочения будет постоянно останавливаться из-за обрывов. Твердосплавные волоки из карбида вольфрама быстро вырабатывают конус захода, на поверхности готовой проволоки появляются задиры и продольные трещины, а процент отбраковки сырья подскакивает до 10–15% от массы партии.
Чтобы волочильный цех работал стабильно и без аварийных простоев, технологу и снабженцу важно грамотно сопоставлять металлургические свойства катанки с требуемыми характеристиками конечного метизного продукта.
Марки стали для волочения: кипящие, спокойные и импортные стандарты SAE
Химический состав исходной катанки определяет ее способность к пластической деформации в холодном состоянии без промежуточного термического отжига. Главный враг стабильного волочения — избыток углерода, кремния, азота и примесей серы с фосфором, которые вызывают хрупкость ферритной матрицы.
Для перетяжки в тонкую и среднюю проволоку применяют низкоуглеродистые марки стали по ГОСТ 30136-95, ГОСТ 380-2005 и международному стандарту ASTM A510 / SAE J403:
- Ст1кп, Ст2кп (кипящие стали): практически не содержат кремния (Si ≤ 0,03%), что обеспечивает максимальную пластичность и минимальное сопротивление деформации. Оптимальны для перетяжки в тонкую вязальную проволоку ОК диаметром 0,8–1,6 мм с суммарным обжатием до 85–90% без промежуточного отжига.
- Ст3кп, Ст3пс, Ст3сп: содержат 0,14–0,22% углерода. Применяются преимущественно для производства холоднодеформированной арматурной проволоки периодического профиля класса ВР-1 (ГОСТ 6727-80) диаметром 3,0–5,0 мм, где требуется высокий предел текучести (не менее 410–490 МПа) для надежного армирования монолитных конструкций и стяжек.
- SAE 1006 / SAE 1008 (ASTM): эталонные импортные марки с жестким контролем углерода (C ≤ 0,06–0,08%) и марганца (Mn ≤ 0,35–0,50%). Отличаются минимальной разнотолщинностью по длине бунта и равномерным зерном феррита, что исключает обрывы на высокоскоростных многократных станах.
- Св-08, Св-08А: специализированные сварочные марки с ультранизким содержанием серы и фосфора (S ≤ 0,025–0,030%, P ≤ 0,030%), используемые для перетяжки в омедненную сварочную проволоку СВ-08Г2С и сырье для холодной высадки.
Если вам требуется детальный обзор сортового проката под общестроительные задачи, ознакомьтесь с материалом по выбору катанки в бухтах для вязки и каркасов.
Способы охлаждения катанки: влияние структуры на обрывность
Способ охлаждения катанки на металлургическом стане после горячей прокатки формирует ее кристаллическую структуру и тип поверхностной окалины. По ГОСТ 30136-95 прокат выпускается с тремя базовыми категориями охлаждения:
ВО — охлаждение на воздухе. Остывание бунтов происходит в естественных условиях на тихоходном транспортере. Структура стали получается крупнозернистой, а окалина — толстой и неравномерной (до 15–25 кг на тонну). Такая катанка требует обязательного химического травления и плохо подходит для прямоточного высокоскоростного волочения.
УО1 — ускоренное одностадийное охлаждение. Металл после прокатки обдувается воздухом на конвейере Стелмора. Зерно феррита и перлита измельчается, а поверхностная окалина формируется тонким слоем с преобладанием закиси железа (вюстита FeO), которая легко скалывается механическим путем.
УО2 — ускоренное двухстадийное охлаждение. Обеспечивает наиболее пластичную и однородную микроструктуру без участков закалочного сорбита и мартенсита. Окалина тонкая (не более 4–8 кг/т), механически отделяется при минимальном изгибе в окалиноломателе. Это лучший выбор для производства проволоки ВР-1 и гвоздильного сырья.
| Марка стали и категория | Содержание углерода, C (%) | Временное сопротивление, σв (МПа) | Относительное сужение, ψ (%) | Назначение в переработке |
|---|---|---|---|---|
| Ст1кп (УО1/УО2) | 0,06–0,12 | 340–420 | ≥ 60 | Вязальная проволока ОК, тонкое волочение до 0,8 мм |
| Ст2кп / SAE 1006 | 0,05–0,10 | 330–410 | ≥ 62 | Сетка рабица, фасадные гвозди, проволока общего назначения |
| Ст3пс / Ст3сп (УО2) | 0,14–0,22 | 420–510 | ≥ 50 | Проволока арматурная рифленая ВР-1 (3.0, 4.0, 5.0 мм) |
| SAE 1008 (УО2) | 0,06–0,10 | 350–430 | ≥ 58 | Скоростное многократное волочение, гвоздильная проволока |
| 10кп, 20кп (УО2) | 0,07–0,24 | 380–490 | ≥ 55 | Холодная высадка винтов, саморезов, заклепок и болтов |
Подготовка поверхности катанки: механический окалиноломатель или химическое травление
Прокатная окалина состоит из твердых оксидов железа — вюстита (FeO), магнетита (Fe₃O₄) и гематита (Fe₂O₃). Микротвердость гематита превышает 1000 HV, что сопоставимо с твердостью режущего инструмента. Если подать катанку с окалиной в фильеру, вольфрамовое кольцо покроется глубокими бороздами за несколько минут работы.
На современных метизных участках в Казахстане применяют две основные технологии очистки:
- Механическое удаление окалины (окалиноломатели): катанка проходит через систему из 5–7 роликов, расположенных в двух взаимно перпендикулярных плоскостях. При многократном изгибе прутка хрупкая окалина отслаивается от пластичной стальной основы на 90–95%. Следом устанавливают блок вращающихся металлических щеток или узел ленточной абразивной зачистки. Это экологически чистый и сухой метод, идеально подходящий для автономных цехов в черте города.
- Химическое травление в растворах кислот: бунты катанки погружают в ванны с 15–20% раствором серной (H₂SO₄) или соляной (HCl) кислоты с добавлением ингибиторов коррозии. Кислота растворяет подслой вюстита, полностью смывая окалину до чистого белого металла. После промывки металл обязательно подвергают фосфатированию или известкованию (нанесению подсмазочного слоя буры или гидроксида кальция), чтобы исключить водородное охрупчивание и удержать технологическую смазку в фильере.
Если на вашем производстве используется не волочильное оборудование, а листовые и прутковые линии, рекомендуем ознакомиться с практикой по правке и резке катанки на правильно-отрезных станках.
Расчет маршрута волочения и степеней обжатия: как избежать обрывов
Процесс холодного волочения основан на постепенном уменьшении сечения заготовки при протягивании через последовательный ряд конических фильер. При каждой протяжке металл наклепывается: предел текучести и твердость растут, а относительное удлинение падает.
Для низкоуглеродистой катанки диаметром 5,5 мм или 6,5 мм при производстве проволоки ВР-1 диаметром 4,0 мм применяют расчет единичных и суммарных обжатий:
Единичное относительное обжатие (q): рассчитывается по формуле q = (F₀ - F₁) / F₀ × 100%, где F₀ — площадь сечения до перехода, а F₁ — площадь после фильеры. Для первого перехода единичное обжатие обычно принимают в пределах 20–28%, на промежуточных переходах — 18–25%, а на калибрующем профилирующем роликовом блоке нанесения рифления ВР-1 — 12–16%.
Суммарное обжатие (QΣ): для низкоуглеродистой стали марок Ст1–Ст3 без промежуточного отжига не должно превышать 75–85%. Если суммарная деформация превышает критический порог, запас пластичности феррита исчерпывается, и проволока дает чашечный разрыв с образованием конусообразного обрыва в тянущем барабане.
Для смазки при сухом волочении применяют натриевые или кальциевые мыльные порошки с добавлением противозадирных присадок. Мыло захватывается шероховатой поверхностью фосфатированной или известкованной катанки, образуя в очаге деформации гидродинамическую пленку толщиной 1–3 мкм, снижающую коэффициент трения до 0,05–0,08.
Особенности профилирования проволоки ВР-1: настройка роликовых клетей
В отличие от гладкой проволоки ОК, арматурная проволока ВР-1 по ГОСТ 6727-80 имеет двустороннее или четырехстороннее периодическое рифление в виде полукруглых вмятин. Профилирование выполняется не в монолитной фильере, а в неприводных роликовых клетях с профилированными твердосплавными роликами, установленных на последнем барабане волочильного стана.
При профилировании критически важно контролировать три параметра:
- Глубину вмятины (h): для диаметра 3,0 мм глубина составляет 0,15–0,20 мм; для 4,0 мм — 0,20–0,25 мм; для 5,0 мм — 0,25–0,30 мм. Чрезмерное заглубление ролика создает концентраторы напряжений, снижающие временное сопротивление проволоки при испытании на растяжение.
- Шаг вмятин (s): регламентируется стандартом в пределах 2,0–3,0 мм в зависимости от номинального диаметра прутка.
- Радиус сопряжения кромок: профилирующий ролик не должен иметь острых граней, иначе на готовой проволоке образуются продольные микротрещины, приводящие к разрушению сварных узлов при контактной точечной сварке в картах сетки.
Готовая проволока ВР-1 используется для вязки каркасов и изготовления кладочных сеток. С нормами расхода вязальных материалов можно ознакомиться в статье по расчёту расхода вязальной проволоки, а с требованиями к готовым картам — в гайде по выбору сварной сетки для армирования.
Чек-лист входного контроля катанки на складе метизного производства
Перед передачей поступившей партии катанки на волочильный участок служба ОТК и приемщик сырья обязаны провести пятиэтапный входной контроль:
- Проверка бирки и сертификата завода: сверка номера плавки, химического состава по содержанию углерода, кремния и серы, а также категории ускоренного охлаждения (маркировка УО1 или УО2 обязательна для скоростных станов).
- Замер геометрии и овальности: штангенциркулем или микрометром измеряется диаметр в двух взаимно перпендикулярных плоскостях на 5–6 витках бунта. Допустимое отклонение по диаметру для катанки 5,5 мм по ГОСТ 30136-95 составляет не более ±0,5 мм, а овальность не должна превышать 50% от суммы предельных отклонений (не более 0,5 мм). Чрезмерная овальность приводит к неравномерному обжатию в первой фильере и срезу металла.
- Осмотр поверхности на дефекты прокатки: бракуются бунты с глубокими закатами, пленами, раскатанными пузырями и продольными трещинами. Закатанная трещина глубиной более 0,15 мм при первом проходе вызывает расслоение и обрыв прутка.
- Тест на технологический изгиб и осадку: образец катанки длиной 150 мм подвергается холодному изгибу на 180° вокруг оправки диаметром, равным диаметру прутка. На внешней стороне изгиба не должно быть надрывов и расслоений.
- Контроль плотности и сцепления окалины: при изгибе образца руками окалина после двухстадийного охлаждения УО2 должна осыпаться мелкими чешуйками без остатка прочно сцепленного черного магнетитового слоя.
FAQ: частые вопросы снабженцев и технологов волочильных цехов
Почему катанка рвется в первой фильере сразу после окалиноломателя?
Главные причины обрыва на первом переходе: недостаточная пластичность из-за пересорта марки стали (например, поставлена Ст3сп вместо Ст1кп с повышенным содержанием углерода выше 0,22%), остатки не отслоившейся твердой окалины из-за неправильной настройки роликов окалиноломателя, либо отсутствие подсмазочного слоя мыльного порошка в первой мыльнице стана. Также проверяйте угол рабочего конуса фильеры — для катанки 5,5–6,5 мм он должен составлять 12–14°.
Какая катанка выгоднее для производства проволоки ВР-1 — диаметром 5,5 мм или 6,5 мм?
Для выпуска проволоки ВР-1 диаметром 3,8–4,0 мм выгоднее использовать катанку диаметром 5,5 мм из стали Ст3пс/сп. В этом случае требуется всего 2–3 перехода волочения с умеренным суммарным наклепом около 47–52%, что сохраняет пластичность прутка и снижает расход электроэнергии стана. Катанка 6,5 мм требует 4–5 переходов волочения и перегружает тяговые барабаны, но оправдана при производстве тяжелой проволоки ВР-1 диаметром 4,8–5,0 мм.
Чем опасна закупка катанки с естественным охлаждением (ВО) для метизного цеха?
Катанка категории ВО имеет толстую, плотно сцепленную окалину (до 20–25 кг на тонну), которая практически не сбивается механическими роликовыми окалиноломателями. Попытка перетянуть такой металл на сухих станах приводит к мгновенному истиранию твердосплавных волок, повышенному расходу мыльного концентрата и высокому уровню брака из-за царапин. Металл категории ВО требует обустройства кислотного травильного отделения.
Можно ли использовать катанку SAE 1008 вместо отечественной Ст3 для проволоки ВР-1?
Катанка SAE 1008 обладает отличной пластичностью и низким сопротивлением волочению, однако из-за малого содержания углерода (C ≤ 0,08%) наклеп при холодной деформации идет медленнее. Чтобы проволока ВР-1 из стали SAE 1008 набрала требуемый по ГОСТ 6727-80 предел прочности не менее 540–590 МПа, необходимо увеличить суммарную степень обжатия (например, протягивать проволоку диаметром 3,8 мм из катанки 6,5 мм, а не 5,5 мм).
Как правильно хранить бунты катанки на складе в Алматы до перетяжки?
Бунты катанки должны храниться на закрытых сухих складах или под навесом на деревянных брусьях-подкладках, исключающих прямой контакт с грунтом. Хранение под открытым небом в условиях осадков и конденсата приводит к образованию рыхлой гидратной ржавчины (Fe₂O₃·nH₂O), которая смешивается с окалиной, забивает заходные конусы фильер и резко ухудшает смачиваемость металла волочильной смазкой.
Комплексные поставки металлопроката от АТЛАНТ Snab City
Компания АТЛАНТ Snab City обеспечивает прямые поставки сертифицированной стальной катанки в бунтах по ГОСТ 30136-95 и международным стандартам SAE со склада в Алматы. В ассортименте представлены низкоуглеродистые марки Ст1кп, Ст2кп, Ст3пс/сп и SAE 1006/1008 с гарантированным ускоренным охлаждением УО1 и УО2.
Мы предоставляем заводские сертификаты качества с указанием плавки, химического состава и механических свойств на каждую партию. Собственный автопарк длинномеров и манипуляторов оперативно доставляет металл на производственные и строительные площадки по Алматы и всей территории Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Арматура А1 (гладкая) (А240) диаметр -10мм, 3сп (Ст3сп; ВСт3сп) длина-бухт./11,75
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..

Арматура рифленая диаметр - 10 мм, А500С, длина - 11,7 м
Арматура рифленая диаметр - 10 мм, А500С, ГОСТ 5781-82, длина - 11,7 м Арматура рифленая А3 и выше..
Арматура А1 (гладкая) (А240) диаметр - 8мм, (Ст3сп; ВСт3сп) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр - 12 мм, 35ГС, длина -11,7 м
Арматура рифленая диаметр - 12 мм, 35ГС, ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше в..
Арматура А1 (гладкая) (А240) диаметр - 6,5 мм, 3пс (Ст3пс; ВСт3пс) длина : бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конструкции, представляющая соб..
Арматура рифленая диаметр- 14 мм, 35ГС длина -11,7 м
Арматура рифленая диаметр- 14 мм, 35ГС ГОСТ 5781-82, длина -11,7 м Арматура рифленая А3 и выше выпу..
Арматура А1 (гладкая) (А240) диаметр -6 мм 3пс (Ст3пс; ВСт3пс) длина -бухт./6
Арматура стальная – это основополагающая составляющая железобетонной конст..
Арматура рифленая диаметр - 14 мм, А500С, длина- 11,7 м
Арматура рифленая диаметр - 14 мм, А500С, ГОСТ 5781-82, длина- 11,7 м Арматура рифленая А3 и выше ..